
引張強度試験は、金属や樹脂、ゴムなどの材料が、引っ張る力に対してどの程度まで耐えられるかを調べる代表的な材料試験です。
製品設計に使う数値の確認だけでなく、受入検査、工程管理、不具合解析、材料選定にも関わるため、製造業では幅広く活用されています。
ただし、試験機で試験片を引っ張れば終わりというわけではありません。
試験片の形状、つかみ方、引張速度、標点距離、荷重と伸びの読み方によって、得られる測定値の意味は変わります。
この記事では、引張試験の基本的な方法から、引張強さ、降伏点、伸び、ヤング率などの見方まで、初めて担当する方にもわかりやすく解説します。
引張強度試験の意味と測定できる性質
それではまず、引張強度試験の意味と、試験によって確認できる材料特性について解説していきます。
引張強度試験の基本的な目的
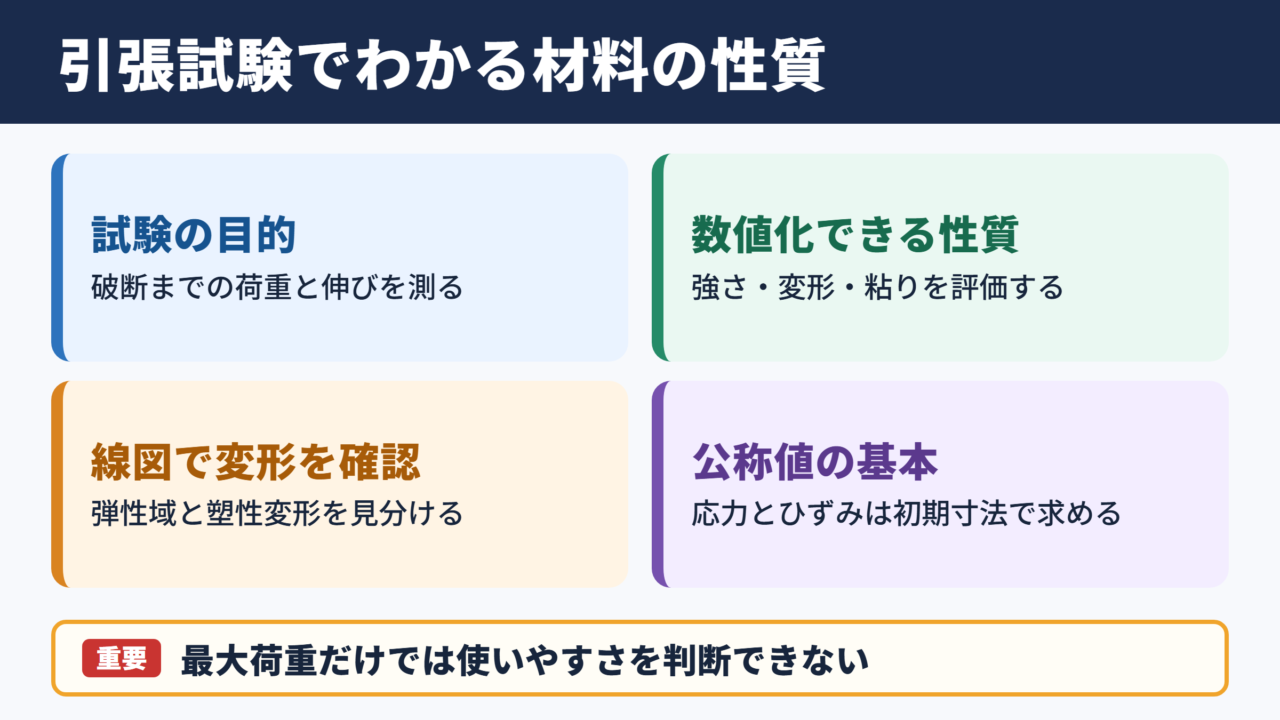
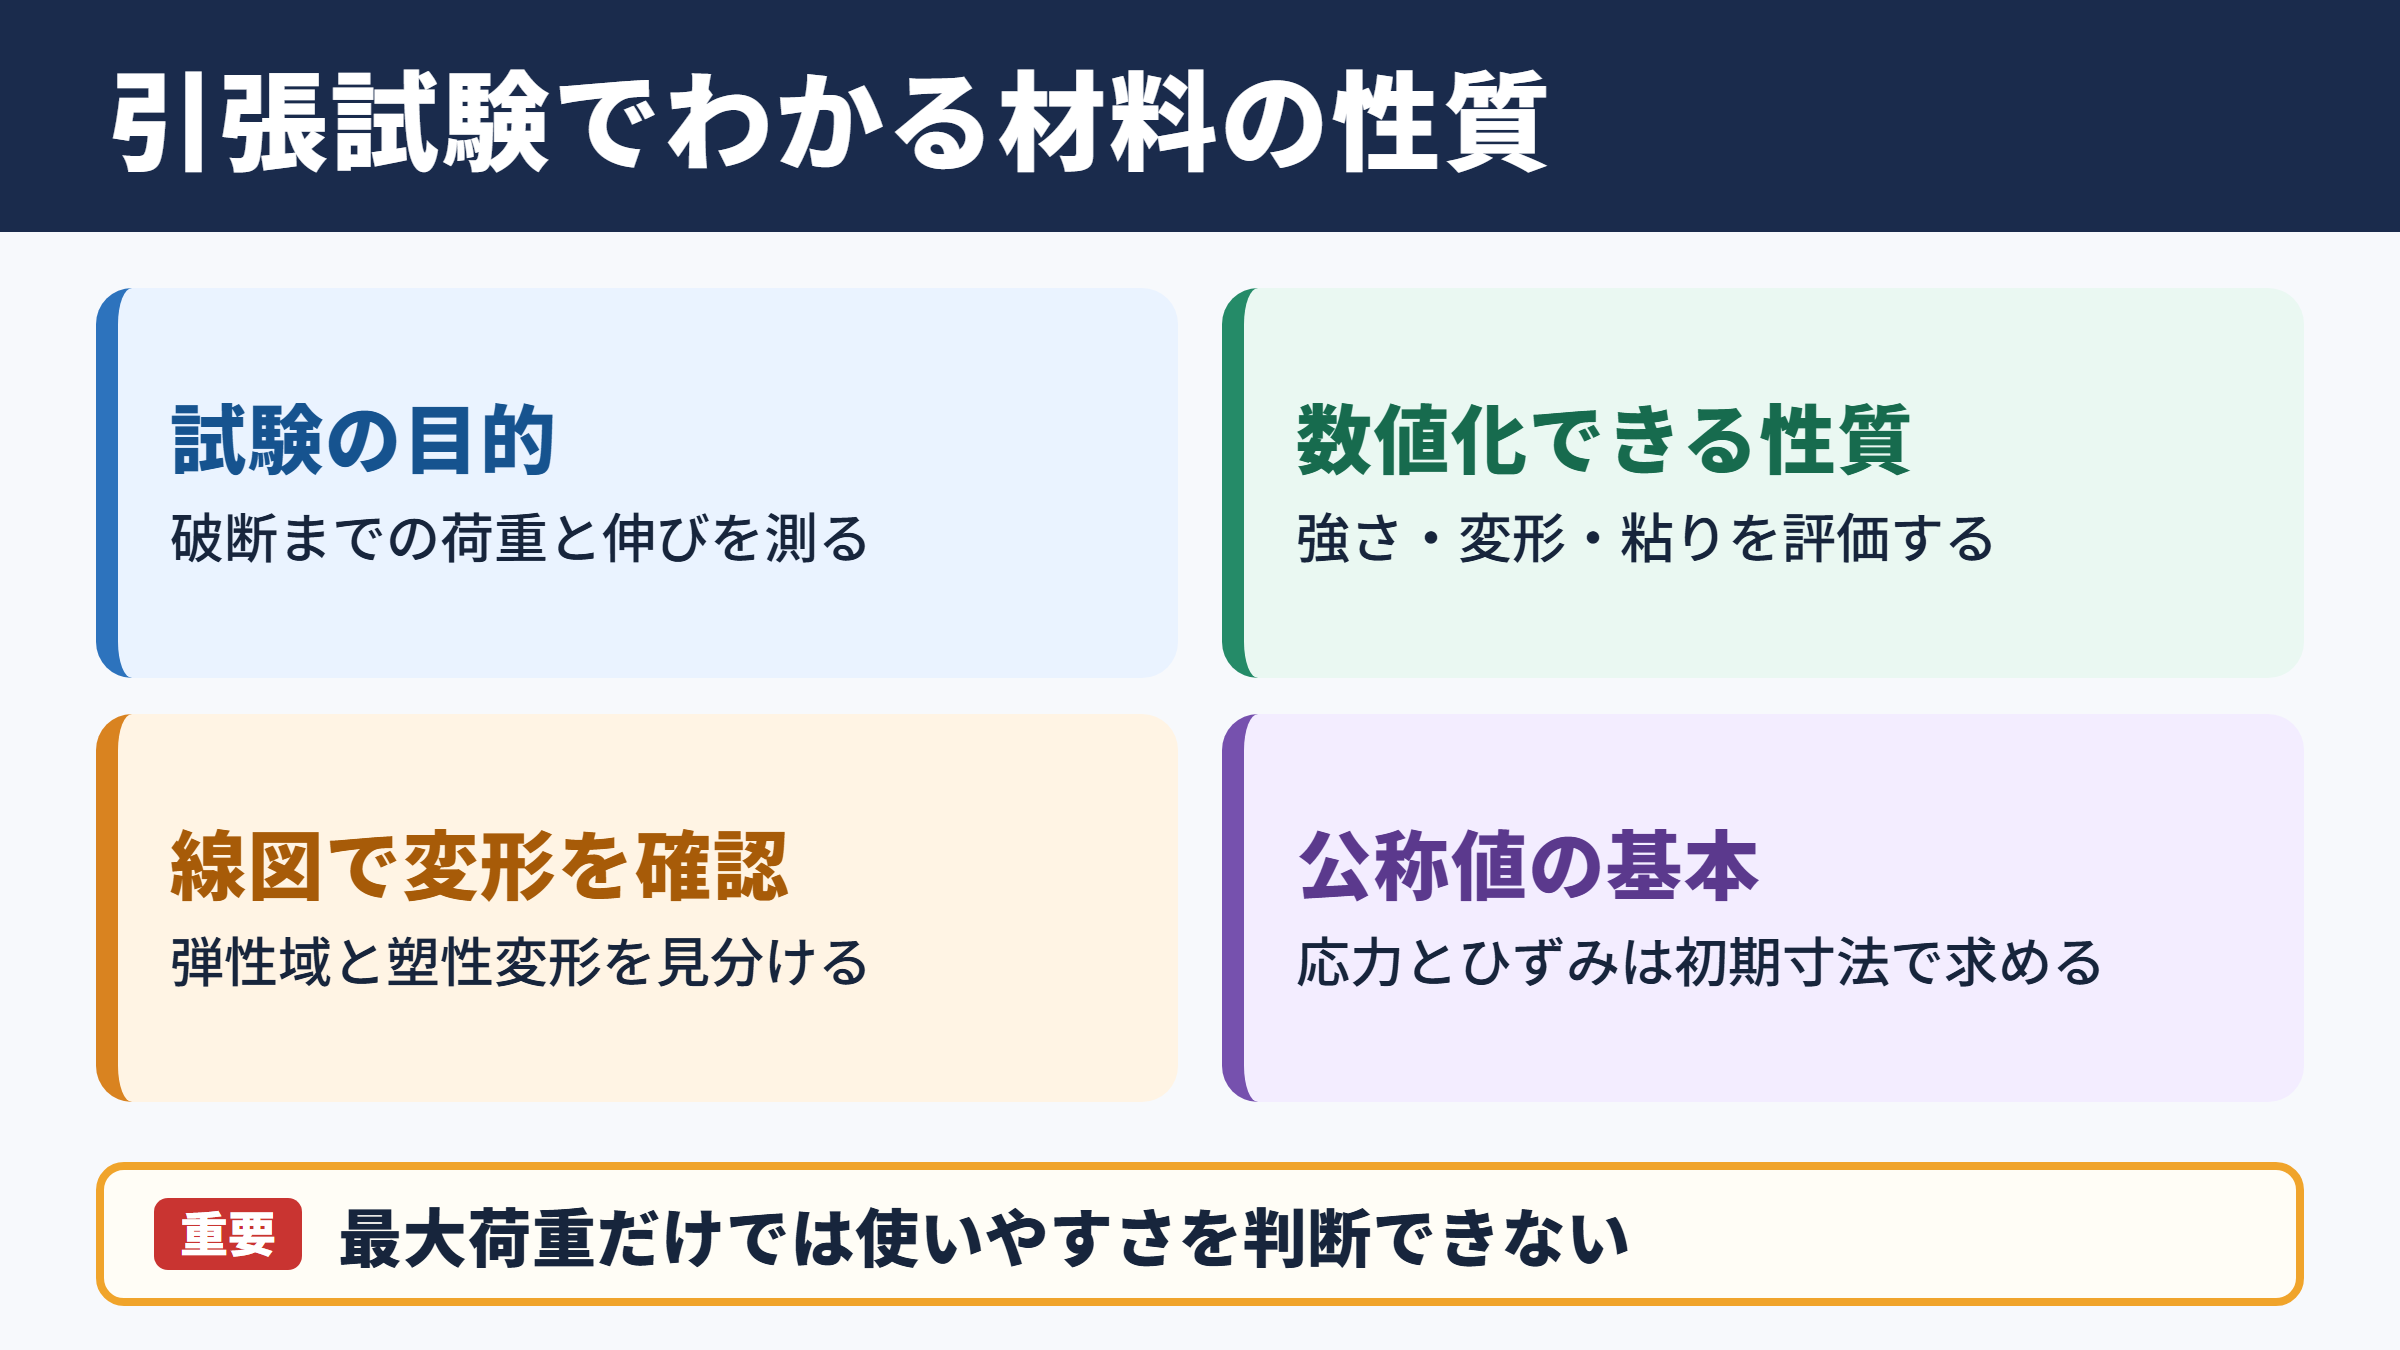
引張強度試験とは、規定された形状の試験片を一方向に引っ張り、破断するまでに加わった荷重と伸びを測定する試験です。
試験中に得られる荷重と変位のデータを整理することで、材料の強さ、変形のしやすさ、粘り強さを数値化できます。
一般に現場でいう引張強度は、材料が破断前に耐えた最大の応力を指します。
一方で試験全体では、最大荷重だけでなく、降伏、弾性域、塑性変形、破断時の伸びといった複数の性質を確認します。
最大荷重だけでは材料の使いやすさを判断しきれないことが、引張試験を理解するうえでの重要なポイントです。
たとえば強度が高くても、ほとんど伸びずに割れる材料は、衝撃や組立時の変形に弱い場合があります。
反対に十分な伸びを持つ材料は、加工性や破断前の安全余裕を評価しやすい傾向があります。
応力ひずみ線図で把握する変形
引張試験の結果は、応力ひずみ線図として整理されることが多くあります。
横軸にひずみ、縦軸に応力を取ることで、試験片がどの段階で弾性的に変形し、どこから永久変形へ移るかを視覚的に確認できます。
弾性域では、力を取り除くと試験片はほぼ元の寸法へ戻ります。
その後、一定の応力を超えると塑性変形が始まり、荷重を戻しても変形が残るようになります。
公称応力は、荷重を試験前の断面積で割って求めます。
公称応力 = 荷重 ÷ 初期断面積
公称ひずみは、伸びを初期標点距離で割って求めます。
公称ひずみ = 伸び ÷ 初期標点距離
試験片が細くなる過程まで詳しく評価する場合には、真応力や真ひずみを扱うこともあります。
通常の材料証明や規格試験では公称値が採用されることが多いため、どの定義の数値かを報告書で確認する必要があります。
引張試験が使われる場面
引張試験は、材料メーカーが規格値を保証する場面だけに限られません。
部品加工会社では、入荷材が指定材質に見合うかを確認する受入検査に使われます。
また、熱処理後の強度確認、溶接部の品質評価、成形条件を変更した樹脂部品の比較、不具合品の原因調査にも役立ちます。
設計部門では、引張強さと耐力を材料選定の基準にし、品質保証部門ではロット間のばらつきを管理する指標として扱います。
同じ材質名であっても、加工履歴や熱履歴で引張特性は変化するため、必要に応じた実測が欠かせません。
引張試験の目的は、単に材料を破断させることではありません。
設計条件、規格、過去データと比較できる信頼性の高い測定値を得ることが、本来の目的です。
試験片の形状と準備条件
続いては、正確な引張試験の土台となる試験片の形状と準備条件を確認していきます。
試験片の種類と平行部
試験片には、板材から採取する平板試験片、丸棒から加工する丸棒試験片、樹脂成形品向けのダンベル試験片などがあります。
どの形状でも重要なのは、中央の平行部に応力が均一にかかり、そこに破断が起こる状態をつくることです。
平行部の幅や直径、標点距離、肩部の曲率は、適用するJIS規格や試験規格に従って決めます。
つかみ部の近くで破断すると、チャックによる局所的な応力集中や、試験片加工の不備が影響している可能性があります。
試験片の寸法はノギスやマイクロメータで測定し、断面積を求めるための基礎データとして記録します。
初期断面積の測定誤差は、引張強さの計算値に直接影響するため、測定位置と測定回数を定めておくことが大切です。
採取方向と表面状態
圧延鋼板や押出材などは、材料の方向によって強度や伸びが異なる場合があります。
圧延方向に平行な試験片と、直角方向の試験片では、降伏挙動や破断伸びに差が出ることがあります。
そのため図面、購入仕様書、規格で採取方向が定められている場合は、必ず従う必要があります。
試験片の表面に深い傷、打痕、バリ、加工熱による変質があると、その箇所が起点となって早期破断するおそれがあります。
機械加工後は、平行部に目立つ傷が残っていないかを確認し、必要に応じて加工方向をそろえた仕上げを行います。
ただし、過度な研磨で断面寸法を変えてしまうと別の誤差につながるため、処置内容は記録しておくと安心でしょう。
標点距離と標点の付け方
伸びを測定するには、試験片の平行部に標点を付け、試験前後の距離を比較します。
標点距離は、規格で定められた原標点距離を使うことが基本です。
金属材料では、断面積から標点距離を決める比例試験片が用いられることもあります。
比例試験片の代表的な考え方では、原標点距離は初期断面積の平方根に比例します。
原標点距離 = 係数 × 初期断面積の平方根
係数や具体的な寸法は、対象となる規格と試験片形状に合わせて確認します。
標点は、試験片に深い刻みを入れないよう注意して付けます。
強く打刻しすぎると応力集中の原因となるため、油性マーカー、軽いけがき、専用治具などを材料に応じて使い分けます。
| 確認項目 | 確認する内容 | 測定値への影響 |
|---|---|---|
| 平行部の寸法 | 幅、厚さ、直径を複数箇所で測定 | 応力計算の精度 |
| 採取方向 | 圧延方向、押出方向、繊維方向 | 異方性の評価 |
| 表面状態 | 傷、バリ、打痕、加工痕 | 早期破断の防止 |
| 標点距離 | 規格値と実測値の一致 | 伸び率の精度 |
| 試験片の識別 | ロット、材質、採取位置の記録 | 結果の追跡性 |
引張試験機による試験方法
続いては、引張試験機を用いて試験片を引っ張る手順と、操作時の注意点を確認していきます。
試験機の主な構成
引張試験機は、試験片を固定するつかみ具、荷重を検出するロードセル、移動するクロスヘッド、変形を測定する伸び計、制御装置で構成されます。
万能材料試験機と呼ばれる装置では、引張だけでなく圧縮、曲げ、剥離などの試験にも対応できる場合があります。
ロードセルは加えた荷重を測定する重要な部分であり、試験する荷重範囲に見合う容量を選ぶ必要があります。
大容量すぎるロードセルでは小さな荷重変化を十分な分解能で捉えにくくなり、逆に容量不足では安全上の問題が生じます。
伸び計は、試験片の標点間で生じる微小な変形を測定する装置です。
ヤング率や降伏点を精度よく求める場合には、クロスヘッド移動量ではなく伸び計の値が重要になります。
試験片の取り付けと芯出し
試験片は、上下のチャックにまっすぐ取り付けます。
試験片の軸と引張方向がずれていると、引張荷重に曲げ荷重が加わり、正しい引張特性を得られません。
特に薄板試験片では、わずかな偏心でも片側に応力が集中しやすいため、つかみ位置とチャックの締付け状態を丁寧に確認します。
油圧式、くさび式、ねじ式、空気式など、チャックの方式によって適した試験片や締付け力は異なります。
締付けが弱いと試験片が滑り、強すぎるとつかみ部に傷や局部変形が生じます。
取り付け後に小さな予荷重を加え、試験片のたるみや偏りを取り除いてから、本試験へ進む方法もよく用いられます。
チャック付近で破断した試験結果は、そのまま採用できない場合があります。
規格の判定基準、破断位置、試験片の状態を確認し、必要なら原因を記録したうえで再試験を検討します。
引張速度と試験環境
引張速度は、試験結果に影響を与える条件の一つです。
一般に速く引っ張るほど、材料によっては高い強度を示し、伸びの評価にも差が出ることがあります。
そのため、クロスヘッド速度、ひずみ速度、応力速度などを、規格または社内手順で定めます。
金属材料と樹脂材料では、速度の設定方法や温度の影響が大きく異なります。
樹脂、ゴム、粘着材のような粘弾性を持つ材料は、温度と湿度、試験前の状態調整時間にも注意が必要です。
試験室の温度が大きく変動する環境では、同じ材料でも比較しにくくなるでしょう。
比較試験では、試験片の条件だけでなく、速度と環境条件もそろえることが再現性につながります。
引張強さと測定値の見方
続いては、試験報告書でよく見る引張強さ、耐力、伸び、ヤング率の意味を確認していきます。
引張強さと最大荷重
引張強さは、試験中に記録された最大荷重を、試験前の原断面積で割って求める値です。
単位にはメガパスカルがよく使われ、ニュートン毎平方ミリメートルと同じ大きさとして扱えます。
引張強さ = 最大荷重 ÷ 原断面積
たとえば最大荷重が二万ニュートン、原断面積が百平方ミリメートルなら、引張強さは二百メガパスカルです。
数値を比較するときは、荷重そのものではなく、必ず断面積で補正された応力を確認します。
厚い試験片ほど大きな荷重に耐えられることがありますが、それだけで材料が強いとは言えません。
断面積の違いを除いて材料特性として比較できるようにするため、応力への換算が必要になります。
最大荷重と引張強さは似た言葉でも、比較対象が異なる点に注意しましょう。
降伏点と耐力の違い
降伏点は、材料が弾性変形から塑性変形へ移り始めるときの応力です。
軟鋼のように明瞭な降伏現象を示す材料では、上降伏点や下降伏点が観察されることがあります。
一方、明確な降伏点を示さない材料では、規定の永久ひずみを与えたときの応力を耐力として用います。
代表例として、〇・二パーセント耐力が知られています。
これは、試験片に〇・二パーセントの永久ひずみが残る状態に相当する応力を求める評価方法です。
部品が使用中に大きく変形しては困る場合、引張強さよりも耐力が設計上の重要指標になることがあります。
ボルト、ばね、構造部材、締結部品などでは、塑性変形を避ける観点から耐力を確認する場面が多くあります。
伸びと絞りの評価
破断伸びは、試験片が破断するまでにどの程度伸びたかを百分率で示す値です。
試験後に破断片を突き合わせ、標点間距離を測定して算出する方法が基本です。
伸びが大きい材料は、破断に至るまでの変形余裕があると評価されることがあります。
ただし、標点距離が異なれば伸び率も変わるため、異なる試験片の数値を単純に比較することはできません。
絞りは、丸棒試験片などで破断部の断面積がどれだけ減少したかを表す指標です。
局所的な塑性変形の大きさを示し、材料の延性を評価する参考になります。
| 測定値 | 主な意味 | 確認時の注意 |
|---|---|---|
| 最大荷重 | 試験片が受けた最大の力 | 断面積が異なる試験片の比較には不向き |
| 引張強さ | 最大荷重を原断面積で割った応力 | 材料強度の代表値として使用 |
| 降伏点 | 塑性変形の開始に関する応力 | 明瞭な降伏を示す材料で評価 |
| 耐力 | 規定永久ひずみに対応する応力 | 耐力の種類とひずみ条件を確認 |
| 破断伸び | 破断までの全体的な伸び | 標点距離と試験片形状をそろえる |
| 絞り | 破断部断面積の減少率 | 破断面近傍の測定精度に注意 |
JIS規格と試験結果の信頼性
続いては、JIS規格の考え方と、引張試験結果の信頼性を高める管理項目を確認していきます。
規格に従う必要性
引張試験では、試験片の寸法、試験速度、試験装置、測定方法、結果の丸め方まで、細かな条件が規格で定められています。
JIS規格に沿って実施する理由は、異なる会社や試験所でも、比較可能な結果を得るためです。
材料規格によって参照する試験方法は異なるため、材質名だけで判断せず、購入仕様書や図面の要求事項を確認します。
顧客から試験成績書の提出を求められた場合には、適用規格、試験片番号、試験日、試験機、測定結果を明確に残す必要があります。
規格に適合した試験でも、適用した規格名が記録されていなければ比較の根拠が弱くなることがあります。
社内の過去データと比較する場合も、試験方法が変更されていないかを確認するとよいでしょう。
校正と日常点検
試験機は、正しく荷重や変位を表示していることが前提になります。
ロードセル、伸び計、変位計、速度制御機能は、定期的な校正や検証が必要です。
校正証明書の有効期限だけでなく、試験前の日常点検で異常がないかを確認する習慣も大切です。
異音、油圧漏れ、チャックの摩耗、表示値の不安定さ、非常停止装置の状態などを確認します。
ゼロ点が安定しない状態で測定を始めると、特に低荷重域のデータに影響が出るおそれがあります。
試験機の能力範囲、ロードセルの使用範囲、伸び計の測定範囲を外れないように設定することも欠かせません。
試験機の校正だけで、測定の信頼性が保証されるわけではありません。
試験片、治具、試験条件、担当者の操作、データ処理までを一連の管理対象として考えることが重要です。
ばらつきと再試験の判断
同じロットの材料であっても、引張試験の結果には一定のばらつきが生じます。
材料組織の差、板厚の差、加工状態、試験片の採取位置、測定の不確かさなどが影響するためです。
規格や仕様で試験本数が決められている場合は、その本数を守り、平均値だけでなく個々の測定値も確認します。
一つだけ極端に低い値が出たときは、安易に外れ値として除外せず、破断位置、試験片寸法、チャック滑り、データ異常を確認します。
都合の悪い結果を除くのではなく、技術的な根拠をもって再試験の要否を判断する姿勢が必要です。
再試験を行った場合には、最初の結果を含めた経緯を記録し、品質管理上の説明ができる状態にしておきます。
引張試験で起こりやすい不具合
続いては、引張試験で起こりやすい不具合と、測定値が不自然になったときの確認ポイントを解説していきます。
チャック滑りと偏心荷重
試験片がチャック内で滑ると、クロスヘッドの移動量と実際の試験片の伸びが一致しなくなります。
その結果、伸びやヤング率の評価に誤差が出ることがあります。
試験開始直後に荷重が不自然に変動する、つかみ部にずれた痕跡がある、試験片の位置が動くといった場合は滑りを疑います。
試験片の表面状態とチャック面の状態を確認し、適切な治具や締付け条件へ見直します。
偏心荷重は、試験片が中心からずれた状態で取り付けられることで起こります。
破断面が斜めになる、片側だけに局部収縮が寄る、結果のばらつきが大きい場合には、芯出しを確認するとよいでしょう。
破断位置からわかる問題
正常な試験では、多くの場合、試験片の平行部で破断が起こります。
つかみ部の近くや肩部で繰り返し破断する場合は、試験片形状、加工傷、治具の影響を確認する必要があります。
溶接継手の評価などでは、母材、熱影響部、溶接金属のどこで破断したか自体が重要な情報になります。
破断面の外観も観察すると、延性破壊、脆性破壊、内部欠陥の影響などを考える手がかりになります。
数値だけでなく、破断位置と破断面を記録することで、原因解析の質が高まるでしょう。
写真を残す場合は、試験片番号が分かる状態で、破断面と全体像の両方を撮影すると追跡しやすくなります。
荷重伸び曲線の異常
荷重伸び曲線に急な段差やノイズ、途中の不自然な低下が見られる場合は、測定系または試験片に問題がある可能性があります。
試験片の割れ、チャックの滑り、伸び計の接触不良、配線の不具合、制御条件の設定ミスなどを順番に確認します。
材料によっては本来複雑な曲線を示す場合もあるため、過去の正常データや材料特性と比較することが有効です。
特に樹脂材料では、温度、吸湿状態、成形方向により曲線形状が変わることがあります。
異常と判断した根拠を残し、再試験の結果だけを保管するのではなく、元データも保存しておくことが望ましい管理です。
不自然な測定値が出たときは、材料不良と決めつけないことが大切です。
試験片、治具、試験機、設定、データ処理の順に確認すると、原因を整理しやすくなります。
引張強度試験のまとめ
引張強度試験は、試験片を引っ張って破断させることで、引張強さ、耐力、伸び、絞り、ヤング率などを評価する基本的な材料試験です。
最大荷重から求める引張強さは重要な指標ですが、実際の材料評価では、降伏挙動や破断伸びもあわせて確認する必要があります。
正しい測定値を得るには、試験片の寸法、採取方向、表面状態、標点距離を適切に管理することが重要です。
試験機では、試験片をまっすぐに固定し、適切なロードセル、伸び計、引張速度を選ぶことが再現性につながります。
JIS規格や顧客仕様を確認し、適用条件、校正状態、破断位置、元データを記録すれば、測定結果の信頼性を高められます。
引張試験の数値を単独で見るのではなく、荷重伸び曲線、試験片の状態、破断面、過去データと組み合わせて評価することが、材料の適切な判断への近道です。