平面度記号とは?図面での書き方・見方と公差の指示方法を解説!
機械部品の図面では、面がどの程度まで平らであるべきかを明確にするため、幾何公差が使われます。
その代表例が平面度であり、記号の意味や公差の読み方を正しく理解すると、設計、加工、検査における認識のずれを抑えやすくなります。
一見すると単純な指示に見えても、寸法公差との違い、データムの有無、測定方法まで把握しなければ、意図した品質を図面から読み取ることは難しいでしょう。
ここでは平面度記号の基本から図面への記入方法、公差値の考え方、測定時の注意点までを順に解説します。
平面度記号の意味と許容される面の状態
それではまず平面度記号の意味と、図面上で求められる面の状態について解説していきます。
平面度が表す幾何学的な性質
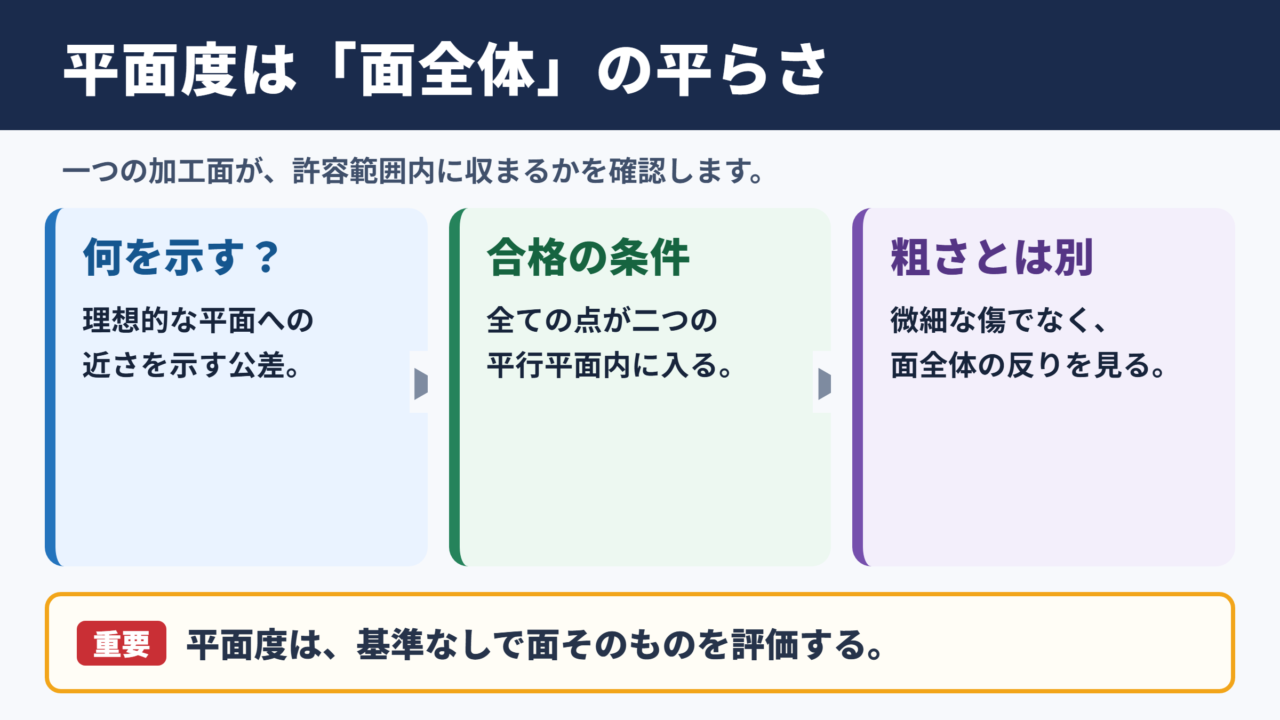
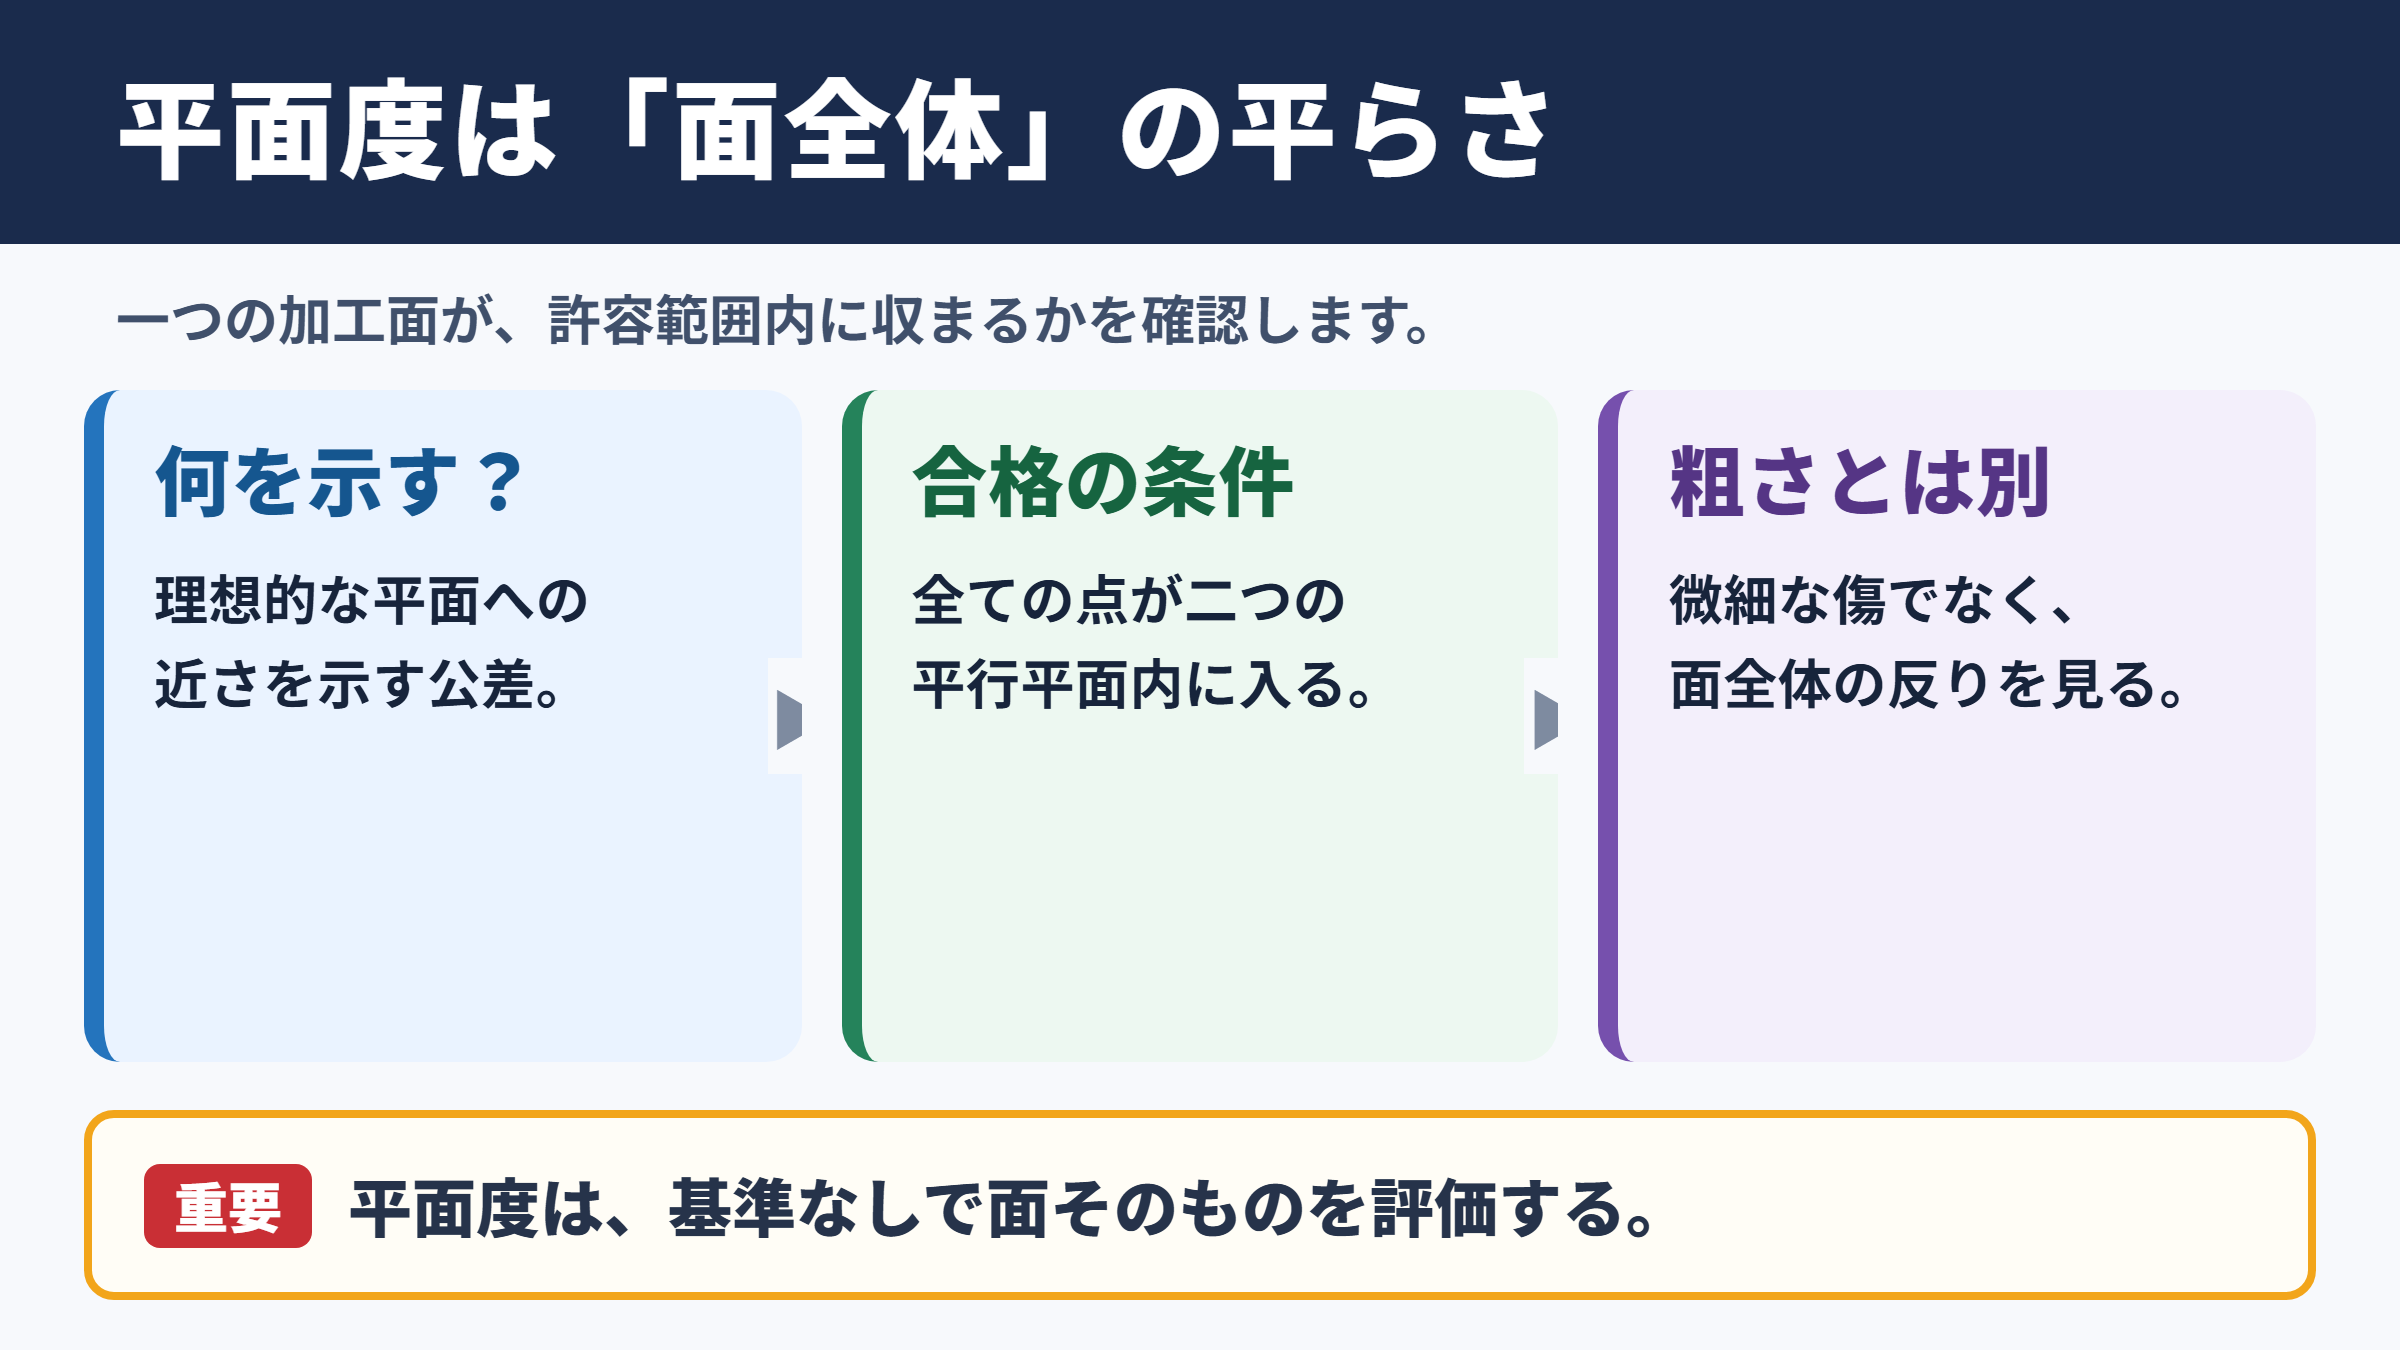
平面度とは、対象となる一つの平面がどれだけ理想的な平面に近いかを示す幾何特性です。
加工面には切削工具のたわみ、クランプ時の変形、材料内部の応力、研削時の熱などにより、わずかなうねりや反りが発生します。
このような面の凹凸を管理するために、平面度公差が指定されます。
平面度の公差域は、指定された間隔を保つ二つの平行平面によって構成されます。
対象面上のすべての点が、その二平面の間に収まっていれば、平面度は合格です。
例えば平面度が〇・〇五ミリメートルなら、対象面の最も高い位置と最も低い位置を含む範囲が、二つの平行平面の間隔〇・〇五ミリメートル以内であることを意味します。
平面度は表面粗さを表す指示ではありません。
細かな傷や加工目が少なくても、面全体が反っていれば平面度は不合格になる可能性があります。
表面粗さが微細な凹凸を対象にするのに対し、平面度は面全体の形状の乱れを対象にする点が重要です。
両者は目的が異なるため、必要に応じて図面上で併用されます。
平面度記号の形と呼び方
平面度を示す記号は、平行四辺形を傾けたような形の記号です。
幾何公差の指示枠の先頭欄にこの記号を記入し、その隣の欄に許容値を記載します。
図面では文字だけで平面度と書くよりも、JISに定められた記号を用いることで、国や会社、担当者が異なっても意図を共有しやすくなります。
平面度は形状公差に分類されるため、原則としてデータムを設定せずに単独で指示できる特徴があります。
つまり、ある基準面に対してどれだけ平らかではなく、その面自体がどれだけ平らかを評価する公差です。
この点は、平行度や位置度などの姿勢公差、位置公差と区別する際の基本になります。
平面度の読み方の例です。
指示枠の一欄目に平面度記号、二欄目に〇・〇二とある場合、対象面の全点が間隔〇・〇二ミリメートルの二平行平面内に入る必要があります。
平面度が必要になる部品の用途
平面度は、部品同士が面で接触する箇所に特に重要です。
たとえばシール面、ガスケットの接触面、ベアリングハウジングの取付面、金型の合わせ面、精密機器の据付面などが挙げられます。
接触面に反りがあると、締結しても局所的なすき間が残り、液体や気体の漏れ、締結力の不足、組付け時のがたつきにつながるおそれがあります。
また、案内面やスライド面に平面度が必要な場合、部品の動きを滑らかにし、偏摩耗を抑える役割も期待できます。
ただし、公差を厳しくしすぎると研削、ラップ加工、矯正などの工程が増え、コストが上がります。
設計段階では、機能上必要な精度を見極め、必要な場所に必要な値だけを指定することが大切です。
図面における平面度公差の書き方
続いては図面における平面度公差の書き方を確認していきます。
指示枠と引出線の配置
平面度公差は、区画に分かれた長方形の指示枠で表します。
最初の区画には平面度記号を入れ、次の区画には公差値をミリメートル単位で記載する方法が基本です。
指示枠から延びる引出線は、管理したい面の外形線、またはその面を示す延長線に接続します。
引出線の矢印が対象面を明確に指していれば、どの面に平面度が適用されるのかを読み違えにくくなります。
穴の端面や段差の上面など、対象箇所が狭い場合ほど、引出線の終点を慎重に配置する必要があります。
別の面に接続してしまうと、加工者や検査担当者が異なる箇所を管理する可能性があるためです。
| 図面上の要素 | 記載内容 | 確認したいポイント |
|---|---|---|
| 第一欄 | 平面度記号 | 形状公差であることを示します |
| 第二欄 | 公差値 | 二平行平面の間隔を示します |
| 引出線 | 対象面への接続 | どの面に適用するかを明確にします |
| 寸法記入 | 面の大きさや位置 | 平面度とは別に寸法を定義します |
全面への指示と局部への指示
平面度は、対象となる面全体に適用する場合と、面の一部だけに適用する場合があります。
通常、面の外形線へ引出線を接続した平面度指示は、その面全体を対象にします。
一方で、部分的な当たり面やシール部だけを管理したい場合には、対象範囲を寸法、太い一点鎖線、注記などで明確にすることが必要です。
範囲が曖昧な図面では、全体を検査すべきか、局部だけでよいのかを判断できません。
特に大型プレートや鋳物部品では、機能面だけ機械加工されるケースも多く、公差の適用範囲を図面上で具体化することが品質とコストの両面で重要になります。
部分的な平面度を指示する場合でも、検査測定を実施できるだけの面積や測定基準を確保しておくと実務的です。
寸法公差との併記方法
平面度公差と寸法公差は、互いに置き換えられるものではありません。
例えば板厚十ミリメートルに寸法公差が設定されていても、両面の平面度が十分に管理されているとは限りません。
板厚が規格内であっても、中央部が膨らんでいたり、端部が反っていたりすることはあり得ます。
逆に平面度だけを指定しても、部品の厚さや高さは決まりません。
寸法公差は大きさを、平面度は形状をそれぞれ管理する指示です。
板厚十ミリメートルにプラスマイナス〇・一ミリメートル、片面の平面度に〇・〇五ミリメートルを指定する場合を考えます。
この場合、厚さは九・九から十・一ミリメートルの範囲に収まり、対象面の形状は〇・〇五ミリメートルの二平行平面内に収まる必要があります。
寸法公差だけで機能が満たせるかを検討し、必要なときに平面度を追加する設計が望ましいでしょう。
平面度公差の見方と判定基準
続いては平面度公差の見方と、合否を判断するための基準を確認していきます。
公差値が示す二平行平面の間隔
平面度の数値は、測定面の高低差を単純に一点ずつ比較する値ではありません。
対象面のすべての点を包含できる、最小間隔の二平行平面を考え、その間隔が公差値以下かを評価します。
この考え方により、測定時には面の最高点と最低点だけでなく、面全体の分布を把握することが求められます。
例えばダイヤルゲージで複数箇所を測る場合、測定点が少なすぎると局所的な山や谷を見落とすことがあります。
平面度が厳しい製品では、格子状に測定点を設定したり、三次元測定機で面の点群データを取得したりする方法が採用されます。
公差値が小さいほど、加工難易度と検査難易度は高くなるため、数値だけを見て安易に厳しい仕様へ設定しないことも大切です。
データムを必要としない理由
平面度は、対象面そのものの形状を評価する公差です。
そのため、一般的な平面度指示にはデータム記号を付けません。
データムは部品の姿勢や位置を定める基準であり、平行度、直角度、位置度などでは評価に必要になります。
これに対して平面度は、対象面が外部の基準面に対してどの方向を向いているかを問いません。
たとえ部品全体が傾いて置かれていても、その対象面自体が許容範囲内で平らならば、平面度としては合格になり得ます。
この違いを理解しないままデータムとの関係を求めると、平面度と平行度を混同しやすくなります。
基準面に対する傾きまで管理したい場合、平面度ではなく平行度や直角度を検討します。
一つの図面に複数の幾何公差を併記する際は、それぞれが管理する目的を分けて考える必要があります。
最大値と測定値の読み違い
平面度〇・〇三ミリメートルという指示は、面の一部に〇・〇三ミリメートルの段差があってよいという意味ではありません。
面全体が公差域から外れないことが条件になります。
また、ダイヤルゲージの振れ量がそのまま平面度の値になるとは限りません。
測定物の置き方、定盤の精度、支持方法、測定経路によって、観測される数値は変化します。
特に薄板や長尺部品は、自重によって変形しやすいため、検査時の支持条件が実使用状態と大きく異なると、正確な評価が難しくなるでしょう。
検査要領書では、支持点の位置、測定点の数、使用する測定器、判定方法まで定めておくと、担当者間のばらつきを減らせます。
平面度と平行度や表面粗さの違い
続いては平面度と混同されやすい平行度、表面粗さとの違いを確認していきます。
平行度との管理対象の違い
平行度は、対象となる面や軸が、データムとして設定された基準に対してどれだけ平行であるかを管理する公差です。
平面度が一つの面の平らさを確認するのに対して、平行度は二つの要素の姿勢関係を確認します。
例えば、ベース面をデータムとして上面の平行度を指定した場合、上面がベース面に対して傾いていないかを評価します。
上面そのものが波打っているかどうかとは、別の問題です。
実務では、部品の組付け精度を確保するために、基準面へ平行度を指定しつつ、接触面の安定性を保つために平面度も指定する場合があります。
平面度は単独の面、平行度は基準に対する関係と覚えると、図面を読み分けやすくなります。
| 項目 | 主な管理対象 | データム | 代表的な用途 |
|---|---|---|---|
| 平面度 | 一つの面の平らさ | 通常は不要 | シール面、据付面、合わせ面 |
| 平行度 | 基準に対する平行な姿勢 | 必要 | 上下の取付面、案内面 |
| 直角度 | 基準に対する直角な姿勢 | 必要 | 側面、穴軸、取付部 |
| 表面粗さ | 微細な凹凸の状態 | 通常は不要 | 摺動面、塗装面、接触面 |
表面粗さとの役割の違い
表面粗さは、加工面に存在する微小な凹凸の程度を表す指標です。
代表的な値には算術平均粗さのRaなどがあり、加工方法や用途に応じた値が指定されます。
平面度が良くても、表面粗さが大きければ、シール性能や摺動性能が期待どおりにならないことがあります。
反対に、表面を細かく研磨して粗さを小さくしても、部品全体が反っていれば平面度の問題は残ります。
このため、精密な接触面では平面度と表面粗さを別々に指定し、機能を総合的に管理する必要があります。
面の大きな形状誤差と、微細な加工肌は別の品質項目であることを押さえておきましょう。
真直度と輪郭度との使い分け
真直度は、線や軸がどれだけ真っすぐかを管理する公差です。
平面度が二次元的な面全体を対象にするのに対し、真直度は一方向の線状要素を対象にします。
また、輪郭度は、理論形状に対して輪郭がどれだけ一致しているかを管理する公差です。
複雑な曲面や複数の形状をまとめて評価したい場合には、平面度より輪郭度が適することがあります。
平面部分だけの安定した接触を求めるなら平面度、断面の直線性を重視するなら真直度、設計形状全体との一致を重視するなら輪郭度というように、部品機能から使い分けることがポイントです。
平面度の測定方法と検査時の注意点
続いては平面度の測定方法と、検査時に注意したい点を確認していきます。
定盤とダイヤルゲージによる測定
平面度測定の基本的な方法として、精密定盤とダイヤルゲージを用いる方法があります。
定盤は高い平面精度を持つ基準面であり、その上に測定物を適切に支持して測定します。
ダイヤルゲージの測定子を対象面に当て、一定の経路で移動させながら変位を読み取ります。
得られた値から面の高低差を確認し、規定された手順に基づいて平面度を判定します。
ただし、測定物を定盤に直接置くと、部品自身の重さや置き方によって状態が変わる場合があります。
三点支持を採用する、支持位置を図面または検査規格で決めるなど、再現性のある支持条件を整えることが欠かせません。
測定経路の例として、面の外周だけでなく、縦横方向に格子状の経路を設定します。
中央部を通る経路を加えることで、周囲では検出できない中央の盛り上がりや落ち込みを把握しやすくなります。
三次元測定機と画像測定機の活用
複雑な形状の部品や、測定点を多く取りたい場合には、三次元測定機が有効です。
プローブで対象面を複数点測定し、取得した座標データから最小領域法などの演算を用いて平面度を求めます。
測定点数を増やせるため、局部的な変形の把握に役立ちますが、測定時間やプログラム作成の工数は増えます。
非接触の画像測定機やレーザー測定機を使う方法もありますが、反射率、表面状態、装置の分解能によって結果が左右されることがあります。
装置の性能だけに頼るのではなく、測定対象の材質、面積、要求精度に応じて最適な方法を選ぶことが重要です。
厳しい平面度を管理する場合には、測定器の校正状態、測定室の温度、振動環境も確認しておくと安心でしょう。
測定誤差を抑えるための条件
平面度の検査では、測定器そのものの誤差に加え、温度変化や汚れ、ばり、自重変形などの影響を受けます。
対象面に切粉や油膜が残っていると、測定子の位置が安定せず、実際より大きな値や小さな値が表示されることがあります。
測定前には面を清掃し、ばりや打痕の有無を目視でも確認することが大切です。
また、加工直後の部品は熱を持っていることがあるため、室温になじませてから測定するほうが、安定した結果を得やすくなります。
薄肉部品はクランプの力だけで変形することもあります。
検査時に締め付ける必要がある場合には、実際の組付け条件との関係を考え、検査による変形を発生させない工夫が必要です。
平面度の測定結果は、測定器の表示値だけで即断しないことが重要です。
支持方法、測定点、環境条件を含めて記録することで、再測定や不具合解析に役立ちます。
平面度公差を設計に活かすための考え方
続いては平面度公差を設計に活かすための考え方を確認していきます。
機能から公差値を決める視点
平面度の公差値は、見た目の美しさや数値の厳しさだけで決めるものではありません。
その面がどの部品と接触するのか、シール性が必要か、締結時にどれだけの荷重がかかるのか、組立後に変形が許容されるのかを考える必要があります。
例えば液密性が求められるフランジ面では、ガスケットの種類や締結ボルトの配置も平面度の必要値に関係します。
一方で、単に部品を載せるだけの取付面であれば、過度に小さな公差値は不要かもしれません。
機能に見合わない厳しい公差は、加工費と検査費を増やし、納期にも影響します。
要求機能を満たす最も緩やかな公差を探ることが、合理的な設計につながります。
加工方法と実現可能な精度
平面度の達成可能な値は、材料、部品形状、面積、加工方法によって変わります。
フライス加工では工具径、送り、固定方法、機械の剛性が影響し、研削加工では砥石の状態や熱変形が影響します。
大きな板材では、加工後に内部応力が解放されて反りが生じる場合もあります。
熱処理後に仕上げ加工を行う必要がある部品や、薄肉で変形しやすい部品では、工程設計まで含めた検討が必要でしょう。
設計者は、加工現場や協力会社と情報を共有し、一般的な加工能力と要求値の差を確認することが大切です。
図面上で実現困難な公差を指定してしまうと、追加工や選別が必要になり、製造全体の負担が増えます。
図面レビューで確認したい項目
図面レビューでは、まず平面度が本当に必要な面にだけ設定されているかを確認します。
次に、公差値が部品機能と加工能力の両方に合っているかを検討します。
対象面が明確か、局部指示なら範囲が分かるか、寸法公差や他の幾何公差と矛盾していないかも重要な確認項目です。
平面度と平行度を両方指定している場合には、それぞれの必要性を説明できる状態にしておくとよいでしょう。
さらに、受入検査で実際に測定できるか、測定時間が過剰にならないかまで考慮すると、実用性の高い図面になります。
設計、製造、品質保証の立場で図面を見直すことで、意図が伝わり、測れて、作れる公差指示へ近づけられます。
まとめ
平面度記号は、一つの平面が許容範囲内でどれだけ平らに仕上がっているかを示す、重要な幾何公差です。
公差域は二つの平行平面で表され、対象面の全点がその間に入ることで合格と判定されます。
平面度はデータムを用いずに対象面そのものを評価するため、基準面との姿勢関係を管理する平行度とは目的が異なります。
図面では指示枠と引出線によって対象面を明確にし、寸法公差や表面粗さとも役割を分けて記載することが大切です。
また、検査では定盤、ダイヤルゲージ、三次元測定機などを活用し、支持条件や温度、測定点の設定による誤差を抑える必要があります。
平面度公差は厳しいほど良いわけではありません。
部品の機能、加工方法、検査方法、製造コストを踏まえ、適切な値を指定することが、品質と生産性を両立させる鍵になるでしょう。