図面の幾何公差において、平面度と平行度は混同されやすい項目です。
どちらも面の状態を管理するために使われますが、基準面の有無、公差域の形、測定方法、部品の機能への影響には明確な違いがあります。
特に精密加工や組立部品では、平面度だけでは相手部品との姿勢を保証できず、平行度だけでは面そのもののうねりを抑えきれない場合もあります。
図面を読む立場でも、寸法公差や表面粗さとの役割分担を理解しておくことが重要でしょう。
この記事では、平面度と平行度の基本的な違いから、公差域、基準面、併記する場合の考え方、測定時の注意点までをわかりやすく解説します。
平面度と平行度の違い
それではまず、平面度と平行度の違いについて解説していきます。
管理対象となる面の性質
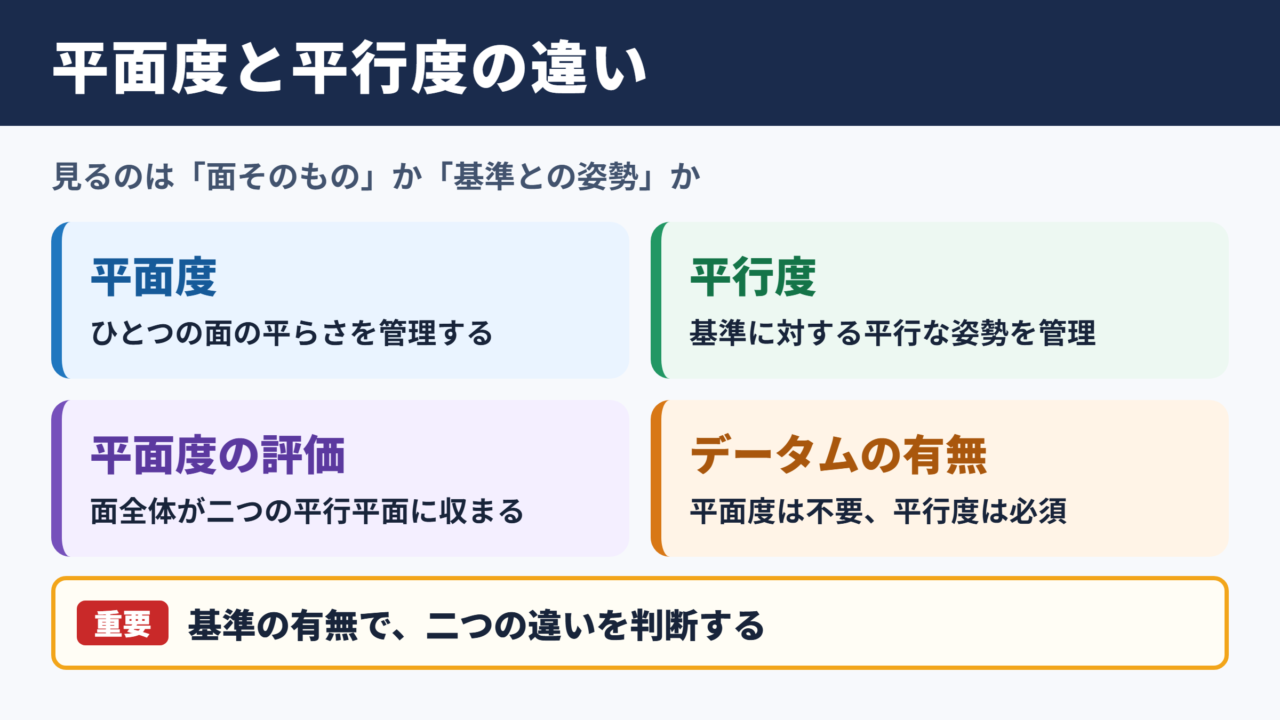
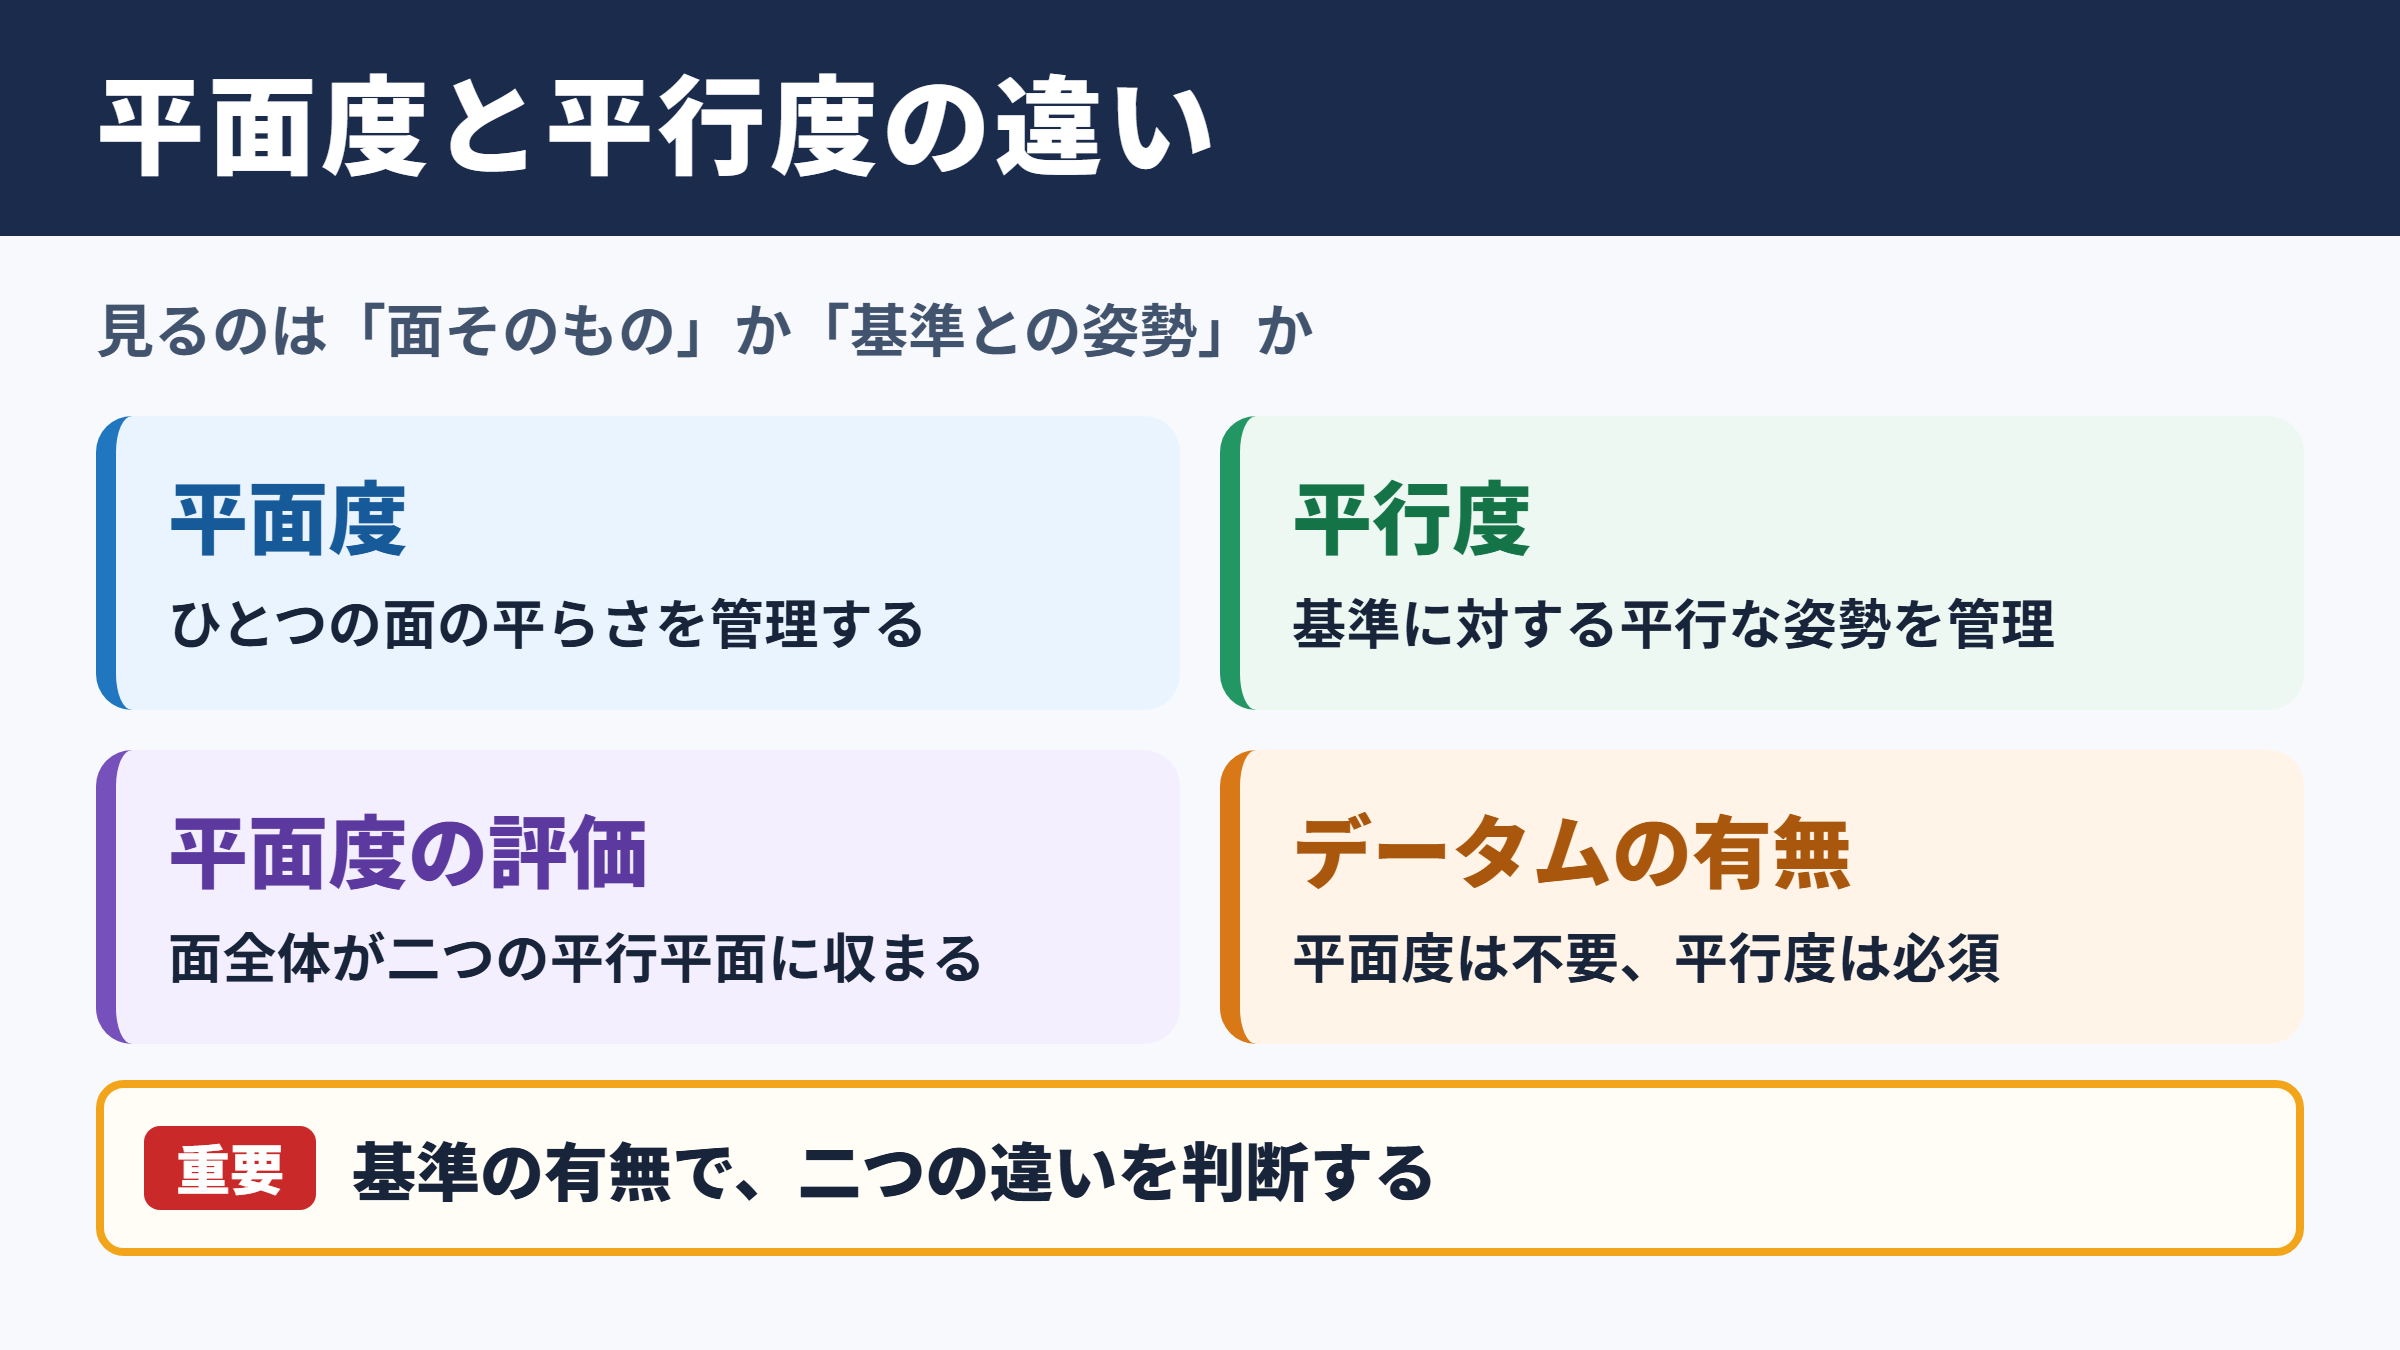
平面度は、ひとつの平面がどの程度平らに仕上がっているかを管理する幾何公差です。
対象となる面に反り、うねり、局所的な盛り上がりやくぼみがないかを評価し、面自体の形状を整える目的で指定されます。
たとえば、シール面、光学部品の接触面、治具に載せる基準となる面では、わずかな反りでも密着性や位置決めに影響することがあります。
平面度では、原則としてデータムと呼ばれる基準面を設定しません。
部品をどの向きに置くかではなく、対象面だけを取り出し、その面が二つの平行な平面の間に収まるかどうかを確認する考え方です。
一方の平行度は、ある面または軸が、指定された基準に対してどの程度平行に配置されているかを管理します。
つまり、対象面そのものの平らさだけでなく、相手となる基準面との向きの関係を評価する公差です。
ベース面に対する上面、ガイドレールの取付面、対向する二面、シャフト軸と取付面などで重要になるでしょう。
平行度の検査では、対象となる面や軸だけを見るのではなく、必ず基準となるデータムを起点にする点が平面度との大きな違いです。
平面度は面そのものの平らさを示す公差です。
平行度は基準面や基準軸に対する姿勢の平行さを示す公差です。
基準の有無を確認すると、二つの違いを図面上でも判断しやすくなります。
公差域の形と評価の視点
平面度の公差域は、指定された値だけ離れた二つの平行平面で構成されます。
実際の対象面にあるすべての点が、その二平面の間に入っていれば平面度は合格です。
たとえば平面度が0.02と指示されている場合、対象面の最高点と最低点を含む状態で、二つの平行平面の間隔を0.02以内に収める必要があります。
平面度0.02のイメージです。
対象面の全体が、間隔0.02の二つの平行平面の間に収まれば許容範囲です。
部品の置き方ではなく、最も狭い二平面で包み込めるかを考えます。
平行度も、面に対して指定する場合は二つの平行平面による公差域で評価します。
ただし、この二平面は対象面にとって自由な向きではありません。
基準面から作られる理論上の完全平面に平行な向きで固定され、その間に対象面のすべてが入る必要があります。
同じ数値の0.02であっても、平面度は面の形だけを確認し、平行度は基準面との姿勢を含めて確認するため、合格条件の意味は異なります。
| 項目 | 平面度 | 平行度 |
|---|---|---|
| 管理する内容 | 対象面の平らさ | 基準に対する平行な姿勢 |
| データム | 不要 | 必要 |
| 主な公差域 | 二つの平行平面 | 基準に平行な二つの平行平面 |
| 対象 | 主に平面 | 平面または軸 |
| 主な目的 | 密着性や面の安定 | 組付け姿勢や案内精度 |
図面記号と読み取り方
平面度は、幾何公差枠の先頭に平行四辺形の記号を用いて表します。
公差枠には平面度の公差値が入り、通常はデータム記号を続けません。
指示された面全体に対して適用されるため、引出線の矢印がどの面を指しているかを最初に確認することが大切です。
平行度は、二本の平行線の記号を用いて表されます。
公差値のあとには、基準となるデータムを示す英字が記載されます。
たとえば、ある上面に対して平行度0.03、データムAという指定がある場合、その上面はデータムAに対して0.03以内の平行な姿勢でなければなりません。
図面を見る際は、公差枠の数値だけで判断せず、最後に記載されたデータム記号まで一組で読む習慣をつけましょう。
基準面とデータムの役割
続いては、平行度の理解に欠かせない基準面とデータムを確認していきます。
データム面の意味
データムとは、幾何公差を評価するために設定する理論上の基準です。
実際の部品には完全に平らな面や完全に真っすぐな軸は存在しないため、測定では実面から安定した基準を作り、その基準をもとに対象の姿勢や位置を判断します。
平行度でデータムAが指示されている場合、まずデータムAの面を測定機器や定盤上で基準として成立させます。
その後、対象面がその基準とどれだけ平行かを測る流れです。
データム面には、部品の機能上もっとも重要な面が選ばれる傾向があります。
たとえば装置に取り付ける底面、他部品と接触する座面、回転軸を支持する穴の軸などが候補です。
設計者は組立時の位置決めや荷重の伝わり方を考え、どの面を基準にすべきかを決めます。
検査担当者は、その意図をくみ取りながら測定条件を整える必要があるでしょう。
平面度に基準面が不要な理由
平面度は、対象面が単独でどれだけ平らかを評価する形状公差です。
面が空間内でどちらへ傾いていても、面全体を最小の二平面で挟めるなら問題ありません。
そのため、平面度の判定に外部の基準面は不要です。
ここで注意したいのは、平面度が良好でも、ほかの面に対して平行とは限らない点です。
たとえば厚み方向の両面がそれぞれ高い平面度を持っていても、一方の面が斜めに加工されていれば、二面の関係は平行になりません。
平面度だけの指定では、組立後のすき間、傾き、摺動部の偏りを防げないケースがあります。
このため、面単体の性能を求めるのか、相手面との関係を求めるのかを分けて考えることが大切です。
平面度だけを指定した場合の例です。
上面が平面度0.01であっても、底面に対して傾いている状態はあり得ます。
底面との平行な関係も必要なら、別途平行度の指定を検討します。
基準面の選定と拘束状態
平行度を正しく測るためには、部品を無理に押さえ付けず、データム面を安定した状態で拘束する必要があります。
薄板や樹脂部品のように変形しやすいワークでは、クランプ力だけで測定値が変化することがあります。
測定結果が良く見えても、自然状態では反っているなら、実際の機能を適切に評価できません。
三点支持を基本とし、必要に応じて補助支持を加える方法がよく用いられます。
ただし、補助支持が多すぎると部品の反りを矯正してしまうため注意が必要です。
基準面の傷、打痕、バリ、異物も測定の再現性を下げます。
データムをどのように作ったかは、数値そのものと同じくらい重要な管理項目といえるでしょう。
公差域と寸法公差の関係
続いては、公差域と寸法公差の関係を確認していきます。
平面度公差の考え方
平面度は、面の最高点と最低点の差を単純に測るだけでは正しく評価できない場合があります。
対象面が傾いているとき、最小領域法の考え方では、面を包み込む二平面の間隔が最小になる状態を探します。
測定器の演算機能や三次元測定機では、この考え方に沿って評価されることが一般的です。
平面度の数値を小さくするほど、加工難易度とコストは上がります。
研削、ラッピング、研磨、仕上げフライスなどの工程が必要になる場合もあります。
必要以上に厳しい平面度を指定すると、加工時間、検査工数、歩留まりに影響するため、機能に見合った値を選ぶことが欠かせません。
高精度であることと、適正な公差であることは同じではありません。
平行度公差の考え方
面の平行度は、データムに平行な二平面の間に対象面の全体が入るかどうかで評価します。
対象面にうねりがある場合、単純に複数箇所の高さの差だけを見ると、実際の公差域から外れる可能性があります。
測定点を少なくしすぎると局所的な盛り上がりを見逃すため、ワークの大きさや要求精度に応じた測定ピッチが必要です。
軸に対して平行度を指定するケースでは、公差域が円筒形になることがあります。
たとえばデータム軸に対して別の穴軸を平行に保ちたいとき、対象軸の中心線が指定された径の円筒公差域内に入るかを評価します。
面の平行度と軸の平行度では、記号は同じでも対象と公差域の捉え方が異なります。
公差枠に直径記号が付くかどうかも、図面を読む際の重要な確認点です。
軸の平行度のイメージです。
対象となる穴や軸の中心線が、データム軸に平行な円筒状の公差域内に収まる必要があります。
面の平行度とは異なり、中心線の位置のばらつきも関係します。
寸法公差との役割分担
寸法公差は、長さ、幅、厚み、直径などの大きさを管理するものです。
一方で、平面度や平行度は、面や軸の形状と姿勢を管理します。
たとえば厚み10プラスマイナス0.05と指定されていても、二つの面が平行であることまでは保証されません。
厚みの測定位置によって値が変わらなければならないという意味でもありません。
| 要求事項 | 主に使う指示 | 確認する内容 |
|---|---|---|
| 板の厚みを管理したい | 寸法公差 | 二面間の距離 |
| 片面の反りを抑えたい | 平面度 | 一面の平らさ |
| 二面の傾きを抑えたい | 平行度 | データムに対する姿勢 |
| 接触面の密着性を高めたい | 平面度と表面粗さ | 大きなうねりと微細な凹凸 |
| 組立後の厚みも安定させたい | 寸法公差と平行度 | 距離と二面の姿勢 |
寸法公差、平面度、平行度は、同じ内容を重複して指定するものではありません。
それぞれが異なる不具合を防ぐための指示であり、部品の用途に応じて組み合わせることが重要です。
平面度と平行度の併記方法
続いては、平面度と平行度を併記する場合の考え方を確認していきます。
併記が必要になる場面
平面度と平行度を同じ面または関連する二面に併記するのは、面自体の平らさと基準面に対する姿勢の両方が必要な場合です。
代表例として、精密なスペーサー、金型プレート、スライド機構の取付面、シール用フランジ、半導体製造装置の部品などが挙げられます。
これらでは、面が反っていないことだけでなく、取付基準に対して傾いていないことも機能に直結します。
たとえば、底面をデータムAとし、反対側の上面に平面度0.02と平行度0.03を指定するケースを考えます。
平面度0.02は上面そのもののうねりを制限します。
平行度0.03は上面全体が底面Aに対してどの程度傾いてよいかを制限する内容です。
この二つを併記することで、上面が局所的に波打つことと、全体として斜めに傾くことの両方を抑えられます。
平面度と平行度の併記は、面の品質と組付け姿勢を分けて保証するための指示です。
片方だけでは防げない不具合があるかを、組立状態から考えることが大切です。
公差値の大小関係
併記する際に、平面度と平行度の数値をどう設定するかは、設計意図によって変わります。
一般に、同じ対象面に平面度と平行度を指定する場合、平面度の値を平行度より小さく設定することがあります。
これは、対象面のうねりをより厳しく抑えつつ、基準面に対する全体の傾きには少し余裕を持たせる考え方です。
ただし、平行度の数値が平面度より大きければ必ず適切というわけではありません。
部品の厚み、接触面積、締結方法、相手部品の精度、許容できるすき間を踏まえて判断する必要があります。
組立時に面圧を均一にしたいなら平面度が重要になり、二本のガイド面を正しく向かい合わせたいなら平行度の優先度が高まるでしょう。
公差値は加工しやすさではなく、必要な機能から決めることが基本です。
過剰品質を避ける視点
幾何公差を増やせば部品性能が高くなるように見えますが、すべての面に厳しい平面度と平行度を指定するとコストが大きくなります。
測定基準の解釈が複雑になり、加工現場と検査部門の間で判断が割れることもあります。
特に大きな部品や薄い部品では、温度変化、搬送、保持方法による変形まで考慮しなければなりません。
図面に指示を入れる前には、その面が実際に何と接触するのか、傾きがどの程度まで許容されるのか、相手部品側で吸収できるのかを整理しましょう。
機能上不要な公差は削減し、必要な箇所には測定可能で再現性のある指示を与えることが、品質とコストの両立につながります。
測定方法と検査時の注意点
続いては、平面度と平行度の測定方法および検査時の注意点を確認していきます。
定盤とダイヤルゲージによる測定
平面度や平行度の簡易測定では、石定盤、精密定盤、ハイトゲージ、ダイヤルゲージ、テストインジケータがよく使われます。
平行度を測る場合は、まずデータム面を定盤に安定して置きます。
その状態で対象面を走査し、指示値の変動を確認します。
ただし、定盤に置いたデータム面が汚れていたり、バリが残っていたりすると、部品の姿勢そのものが変わってしまいます。
平面度では、ワークを置く場所や支持方法によって結果が変わる可能性があります。
大きなワークでは複数箇所を測定し、測定点の配置を記録すると評価の信頼性が高まります。
ダイヤルゲージは接触式のため、柔らかい材料や鏡面仕上げの面では測定圧による影響にも注意が必要です。
三次元測定機による測定
三次元測定機では、多数の測定点を取得し、ソフトウェア上でデータムの設定と幾何公差の演算を行えます。
複雑な形状の部品や、厳しい公差を要求される部品では、有効な測定手段です。
一方で、測定点数、プローブ径、測定経路、フィルタリング条件、データムの構築方法によって結果が変動することがあります。
特に平面度は、測定点が少ないと局所的な反りを拾えません。
平行度は、データム面の測定範囲が不十分だと、基準の姿勢が安定しません。
測定プログラムを作成するときは、図面の公差値だけではなく、面積、加工目、想定される変形方向も考慮する必要があります。
測定機が高性能でも、評価条件が不適切なら正しい判定にはなりません。
温度とワーク状態の管理
精密測定では、温度変化による膨張や収縮が無視できない場合があります。
金属部品は室温の変化によって寸法が変わり、長いワークほど影響が大きくなります。
測定室の温度を安定させるだけでなく、加工直後で温度が高いワークを十分になじませることも必要です。
また、切粉、油、ほこり、保護フィルム、表面の傷なども測定値に影響します。
測定前に対象面と定盤を清掃し、バリ取り状態を確認することが基本です。
同じ部品を測る場合でも、作業者や支持条件が異なれば結果が変わることがあります。
検査基準書には、測定箇所、支持方法、使用機器、環境条件をできるだけ具体的に残すとよいでしょう。
平面度と平行度の検査では、測定値だけで合否を急がないことが重要です。
データムの作り方、ワークの支持、温度、測定点数を確認して、再現性のある結果かを見極めます。
設計と加工における実務上の判断
続いては、設計と加工の現場で役立つ実務上の判断を確認していきます。
部品機能から考える指定方法
平面度と平行度の指定は、図面上の見た目ではなく、部品が果たす機能から決めます。
たとえばガスケットを介して密封する面では、漏れを防ぐために面のうねりを抑える必要があります。
この場合は平面度に加えて、表面粗さや傷の方向も重要になることがあります。
一方、二つの面でスライド部品を案内する場合は、面同士の傾きが摩擦や片当たりにつながります。
その場合には、組立基準となる面に対する平行度を検討するのが自然です。
使用中の荷重、熱、締結力による変形まで想定すると、より実際の機能に合った公差設定ができるでしょう。
加工方法との整合性
フライス加工、研削加工、放電加工、ラッピング加工など、加工方法によって得意な精度や発生しやすい変形は異なります。
大きな平面をフライス加工した場合、工具のたわみ、クランプ状態、切削熱、機械の剛性によって反りやうねりが生じることがあります。
平面度を厳しく管理するなら、仕上げ代、加工順序、応力除去、保持方法を含めて工程を設計する必要があります。
平行度についても、一度の段取りで関連面を加工できるかどうかが重要です。
基準面を先に仕上げ、その面を基準にして反対面を加工できれば、姿勢のばらつきを抑えやすくなります。
工程ごとに基準を取り替えると、累積誤差が増える可能性があります。
図面のデータムと加工時の基準をできるだけ一致させることが、安定した品質につながります。
不具合事例から学ぶ確認項目
組立後に部品ががたつく、締結後に片側だけすき間が残る、スライドが重い、シール部から漏れるといった不具合では、平面度や平行度が関係していることがあります。
ただし、すべてを幾何公差の不足と決めつけるのは早計です。
表面粗さ、バリ、異物、締結順序、相手部品の形状、ボルト穴の位置ずれなど、複数の要因が重なる場合も少なくありません。
不具合を確認する際は、対象面の平面度、基準面に対する平行度、厚みのばらつき、接触状態を分けて測定します。
測定結果を工程やロットごとに比較すると、加工条件との関連が見つかることもあります。
平面度と平行度を正しく使い分けることは、単なる図面知識ではなく、原因究明の精度を高める手段にもなります。
まとめ
平面度は、対象となる面そのものがどれだけ平らかを管理する幾何公差です。
基準面を必要とせず、面全体が二つの平行平面の間に収まるかで評価します。
平行度は、データムとして指定された基準面または基準軸に対して、対象面や対象軸がどれだけ平行かを管理する公差です。
同じように見える二つの公差でも、平面度は形状、平行度は基準との姿勢を管理するという違いがあります。
面の密着性を確保したいなら平面度を、組立時の傾きや案内精度を管理したいなら平行度を中心に検討するとよいでしょう。
両方の要求が必要な部品では、平面度と平行度を適切に併記し、寸法公差や表面粗さとも役割を分けることが重要です。
測定時には、データムの設定、支持方法、温度、測定点数を管理し、図面の意図に沿った再現性のある検査を行いましょう。