
粘着力とは?定義・発現の仕組みと評価方法をわかりやすく解説!(剥離力との違い・粘着力試験)
粘着テープ、ラベル、保護フィルム、医療用テープなどを選ぶ際には、対象物にしっかり貼り付くかどうかが重要になります。
その性能を表す代表的な言葉が粘着力です。
ただし、強く貼り付く製品が常に優秀とは限りません。
貼り付ける材質、温度、圧力、時間、はがす速度によって結果は変わるため、用途に合わせた評価が欠かせません。
この記事では、粘着力の定義から発現する仕組み、剥離力との違い、試験方法までを順番に整理します。
粘着力の意味と基本的な考え方
それではまず粘着力の意味と基本的な考え方について解説していきます。
粘着力が表す接着の強さ
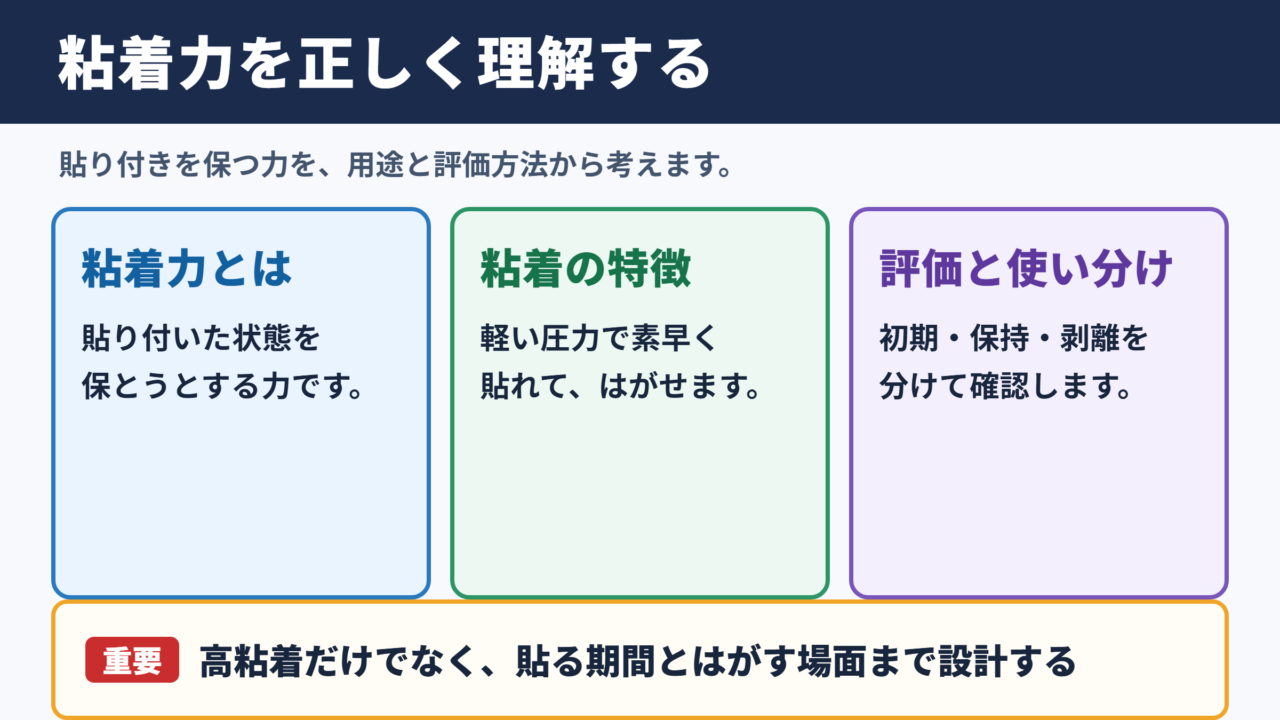
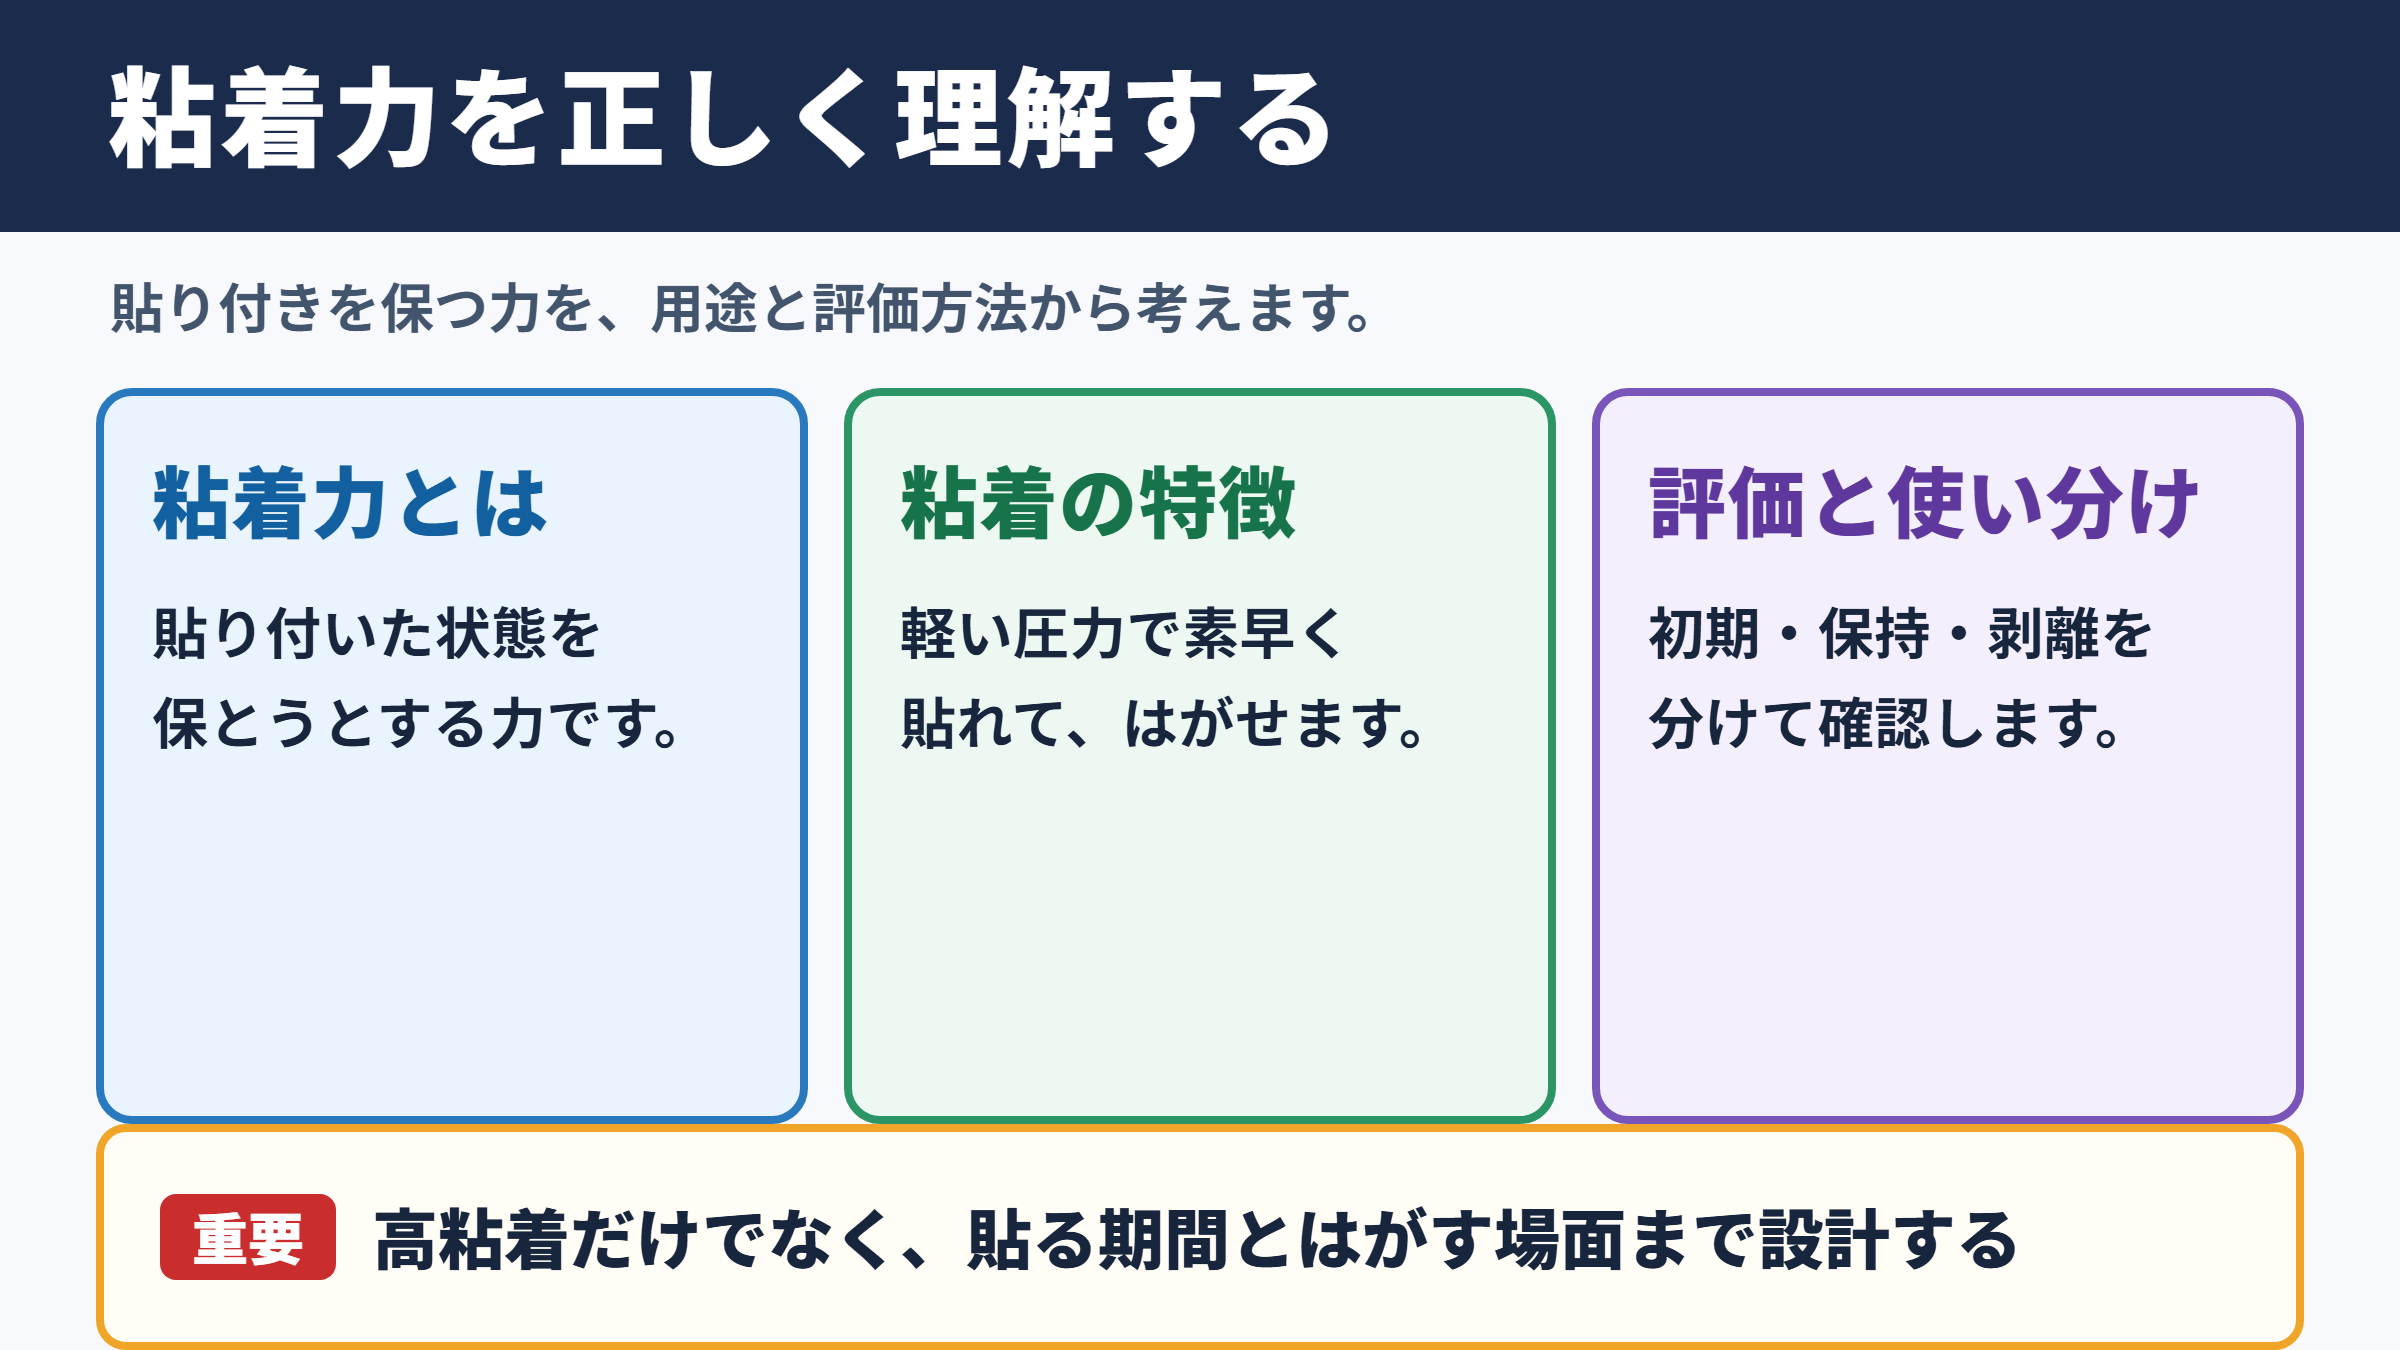
粘着力とは、粘着剤を塗布したテープやシートが、被着体の表面に貼り付いた状態を保とうとする力の大きさです。
被着体とは、テープなどを貼る相手側の材料を指し、金属板、ガラス、樹脂、紙、塗装面などが該当します。
一般に粘着力は、貼った試験片を一定条件ではがすときに必要な力として数値化されます。
単に接着剤が硬化して結合する接着とは異なり、粘着では軽い圧力で短時間に接着状態へ入る性質が大切になります。
指で押さえるだけで貼れる一方、必要に応じてはがせる点が、粘着製品の大きな特徴でしょう。
粘着と接着の使い分け
接着剤は、乾燥、化学反応、熱硬化などを経て強固な結合をつくる用途で使われます。
これに対して粘着剤は、常温付近でも流動しやすく、表面の細かな凹凸へなじみやすい材料です。
粘着テープは貼った直後から力を発揮しますが、貼付時間が長くなるほど密着が進み、粘着力が変化する場合もあります。
そのため、初期粘着力、保持力、剥離力を分けて確認する考え方が必要です。
粘着力は、貼った試験片を所定の角度と速度ではがすときの荷重で評価します。
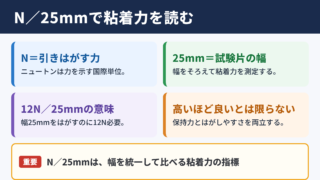
表示例は、幅二十五ミリメートル当たりの力を示すニュートン毎二十五ミリメートルなどです。
用途で異なる求められる性能
梱包用テープには、段ボールに素早く貼り付き、輸送中にはがれにくい性能が求められます。
保護フィルムでは、加工中にずれず、使用後には糊残りなくはがせることが重要です。
医療用途では、皮膚への追従性と刺激の少なさも評価対象になります。
高粘着だけを目的にせず、貼る期間とはがす場面まで設計することが、適切な材料選定につながります。
粘着力が発現する仕組み
続いては粘着力が発現する仕組みを確認していきます。
表面へのぬれと密着
粘着剤が力を発揮する第一歩は、被着体表面へ十分に広がることです。
この現象はぬれと呼ばれ、粘着剤が表面の微細な凹凸へ入り込むほど実際の接触面積が増えます。
見た目には平らなフィルムや金属でも、拡大すると細かな凹凸や傷があります。
柔らかい粘着剤はそこへ追従しやすく、界面に空気が残りにくい状態をつくります。
貼り付け時にローラーで圧着する工程には、ぬれを促進する役割があります。
分子間力と凝集力
密着した界面では、分子同士が引き合う力が働きます。
これが粘着剤と被着体の間に生じる付着力です。
一方、粘着剤自身がちぎれずにまとまりを保つ性質は凝集力と呼ばれます。
付着力だけが高く凝集力が低い場合、はがす際に粘着剤が破れて糊残りを起こしやすくなります。
反対に凝集力ばかり高いと、表面へなじみにくく、十分な粘着力が得られません。
粘着設計では、被着体への付着力と粘着剤内部の凝集力を両立させることが重要です。
糊残り、浮き、はがれを防ぐには、どちらか一方だけを高めても十分ではありません。
温度と時間が与える影響
粘着剤は温度によって硬さが変わります。
低温では硬くなって表面へなじみにくく、高温では柔らかくなって粘着力が増すことがあります。
ただし高温になりすぎると、粘着剤が流れすぎて糊残りやずれにつながる場合もあります。
貼付後の時間も重要で、時間経過によりぬれが進むと粘着力が上昇する製品があります。
試験時の温度、湿度、貼付時間をそろえることが、比較可能なデータを得る前提です。
剥離力との違いと関連する評価項目
続いては剥離力との違いと関連する評価項目を確認していきます。
粘着力と剥離力の関係
粘着力は広い意味では貼り付きの強さを指しますが、試験現場では剥離試験で得られた値を粘着力として扱うことが多くあります。
剥離力は、貼り付けたテープを被着体からはがすために必要な力です。
測定時のはがす角度が九十度か百八十度かによって値は変化します。
また、はがす速度が速いほど大きな力が出る粘弾性材料も少なくありません。
| 評価項目 | 確認する内容 | 主な不具合 |
|---|---|---|
| 粘着力 | 表面からはがす力 | はがれ、浮き |
| 保持力 | 荷重下で貼付状態を保つ時間 | ずれ、落下 |
| 初期粘着力 | 軽い接触で貼り付く性質 | 貼り始めの固定不足 |
| タック | 瞬時に接触する粘着感 | 仮止め不良 |
| 凝集力 | 粘着剤内部のまとまり | 糊残り、破断 |
保持力とせん断方向の強さ
保持力は、貼ったテープに平行方向の荷重をかけたとき、どれだけの時間ずれずに耐えられるかを調べる指標です。
壁面にフックを貼る用途や、部品固定、長期貼付では特に重要になります。
剥離力が高くても、長時間の荷重で粘着剤がゆっくり流動すれば、テープはずれてしまいます。
はがす方向の力と、ずらす方向の力は別々に評価する必要があります。
初期粘着力とタック
初期粘着力やタックは、わずかな圧力で触れた瞬間に貼り付く性能を表します。
ラベル貼り工程や高速包装ラインでは、短い接触時間でも安定して貼り付く必要があります。
一方で、タックが高すぎると位置調整が難しく、作業性が悪化することもあります。
用途ごとに必要な貼りやすさを定義し、剥離力や保持力とのバランスを見ることが大切です。
粘着力試験の方法と測定条件
続いては粘着力試験の方法と測定条件を確認していきます。
剥離試験の基本手順
粘着力試験では、規定幅に裁断したテープまたは試験片を、所定の被着体へ貼り付けます。
ローラーで一定回数圧着し、定められた温度と時間で養生します。
その後、引張試験機を使って一定速度ではがし、荷重の変化を記録します。
測定値は最大値だけでなく、安定してはがれている区間の平均値を見ることが一般的です。
剥離力の考え方は、はがす荷重を試験片の幅で整理する方法です。
たとえば幅が異なる試験片を比較する場合、単純な荷重だけではなく単位幅当たりの値で評価します。
九十度試験と百八十度試験
九十度剥離試験は、試験片を被着体に対して直角方向へ引き上げる方法です。
百八十度剥離試験は、テープを折り返すようにして被着体と反対方向へ引く方法になります。
両者は力のかかり方が異なるため、同じ材料でも結果が一致するとは限りません。
製品の実使用時に近いはがし方を想定して、試験方法を選定することが重要です。
再現性を左右する試験条件
測定のばらつきは、試験機の精度だけで決まりません。
試験板の洗浄状態、圧着荷重、圧着速度、養生時間、引張速度、試験室の温湿度が大きく影響します。
特に指で貼った試験片は圧力に個人差が出やすいため、規定ローラーの使用が望まれます。
試験条件を記録せずに数値だけを比較すると、誤った判断につながります。
粘着力試験では、被着体の材質と表面状態を必ず記録します。
同じステンレスでも表面処理、油分、粗さが異なれば、粘着剤の挙動は変わります。
JIS規格と試験結果の読み方
続いてはJIS規格と試験結果の読み方を確認していきます。
規格を確認する目的
JIS規格は、試験方法や試験片の扱い、条件のそろえ方を標準化するための基準です。
規格に沿って測定することで、社内のロット比較だけでなく、取引先との品質確認もしやすくなります。
ただし、規格試験で得られる値は、あらゆる実使用環境を完全に再現する数値ではありません。
規格試験を共通言語として使いながら、実機試験も組み合わせる姿勢が必要でしょう。
数値だけで判断しない視点
平均粘着力が高い製品でも、測定値のばらつきが大きければ安定供給には向きません。
逆に平均値がやや低くても、値が安定し、はがした後に糊残りがない製品が適する用途もあります。
はがれ方の観察も重要です。
被着体と粘着剤の界面ではがれるのか、粘着剤が内部で破断するのかにより、改善すべき箇所が変わります。
| 観察される状態 | 考えられる要因 | 確認したい対策 |
|---|---|---|
| きれいにはがれる | 付着力が不足 | 表面処理、圧着、粘着剤の見直し |
| 糊が残る | 凝集力が不足 | 架橋条件、粘着剤配合の見直し |
| 途中で値が大きく変動する | 表面の不均一、試験条件の差 | 被着体洗浄、圧着条件の統一 |
| 時間後に浮く | 内部応力、低表面エネルギー | 材料適合性、形状追従性の確認 |
実使用試験との組み合わせ
低表面エネルギーのポリエチレンやポリプロピレン、可塑剤を含む樹脂、粉体塗装面などは、標準試験板とは異なる結果になりやすい材料です。
屋外使用なら紫外線、雨、温度変化も無視できません。
電子部品や光学部品では、アウトガスや微量の糊残りが問題になる場合があります。
規格値の合格と、実際の使用における合格は分けて考えることが品質トラブルの予防になります。
粘着力を高める方法と選定の注意点
続いては粘着力を高める方法と選定の注意点を確認していきます。
被着体の表面処理
粘着力が出ないときは、まず被着体の表面状態を確認します。
油、ほこり、水分、離型剤が付着していると、粘着剤が表面へ十分になじみません。
清拭、脱脂、乾燥を行うだけで改善する例もあります。
樹脂材料では、コロナ処理やプラズマ処理によって表面状態を調整する方法もあります。
圧着条件と貼付環境
粘着テープは、貼る際の圧力が不足すると接触面積を十分に確保できません。
圧着ローラーを用い、端部まで均一に押さえることが有効です。
低温環境では粘着剤が硬くなりやすいため、推奨温度で貼り付ける必要があります。
貼付直後に大きな負荷をかけず、必要な養生時間を確保することも大切です。
改善の優先順位は、表面の清浄化、適正温度での貼付、十分な圧着、適合する粘着剤の選定です。
粘着力不足を感じても、すぐに高粘着品へ変更する前に施工条件を確認します。
高粘着化に伴うリスク
粘着力を高めると、はがす作業が重くなり、被着体を傷める可能性があります。
塗装面や印刷面では、はがす際に表面が持ち上がることもあります。
また、長期貼付や高温環境では糊残りのリスクが増える場合があります。
必要な期間だけ確実に貼り、役目を終えたらきれいにはがせる性能を選ぶことが実務的です。
粘着力の理解と適切な評価のまとめ
粘着力は、粘着剤が被着体へなじみ、界面で付着し、粘着剤内部がまとまりを保つことで発現します。
剥離力は粘着力を評価する代表的な方法ですが、保持力、初期粘着力、凝集力も合わせて確認する必要があります。
測定では、剥離角度、引張速度、圧着条件、温湿度、被着体の表面状態をそろえることが重要です。
数値が高いか低いかだけではなく、はがれ方や使用環境まで見て判断すると、選定の精度が高まります。
粘着力の最適値は用途ごとに異なります。
貼り付きやすさ、長期保持、はがしやすさ、糊残りの少なさを総合的に評価し、目的に合う粘着製品を選びましょう。