
板金加工やプレス加工で曲げ部品を設計するとき、完成後の寸法だけを見て材料を切り出すと、想定より長くなったり短くなったりすることがあります。
こうした誤差を抑え、展開寸法を適切に求めるために重要となる考え方がk-ファクターです。
k-ファクターは曲げ加工における中立軸の位置を示す値であり、曲げ代、曲げ控除、展開長、曲げ半径などを考えるうえで欠かせません。
材料の種類、板厚、曲げ半径、金型、加工方法によって適正値が変わるため、単なる固定値として扱わないことが大切です。
この記事では、k-ファクターの意味から計算時の考え方、実務での確認方法までをわかりやすく解説します。
k-ファクターの意味と役割
それではまずk-ファクターの意味と役割について解説していきます。
中立軸の位置を表す係数
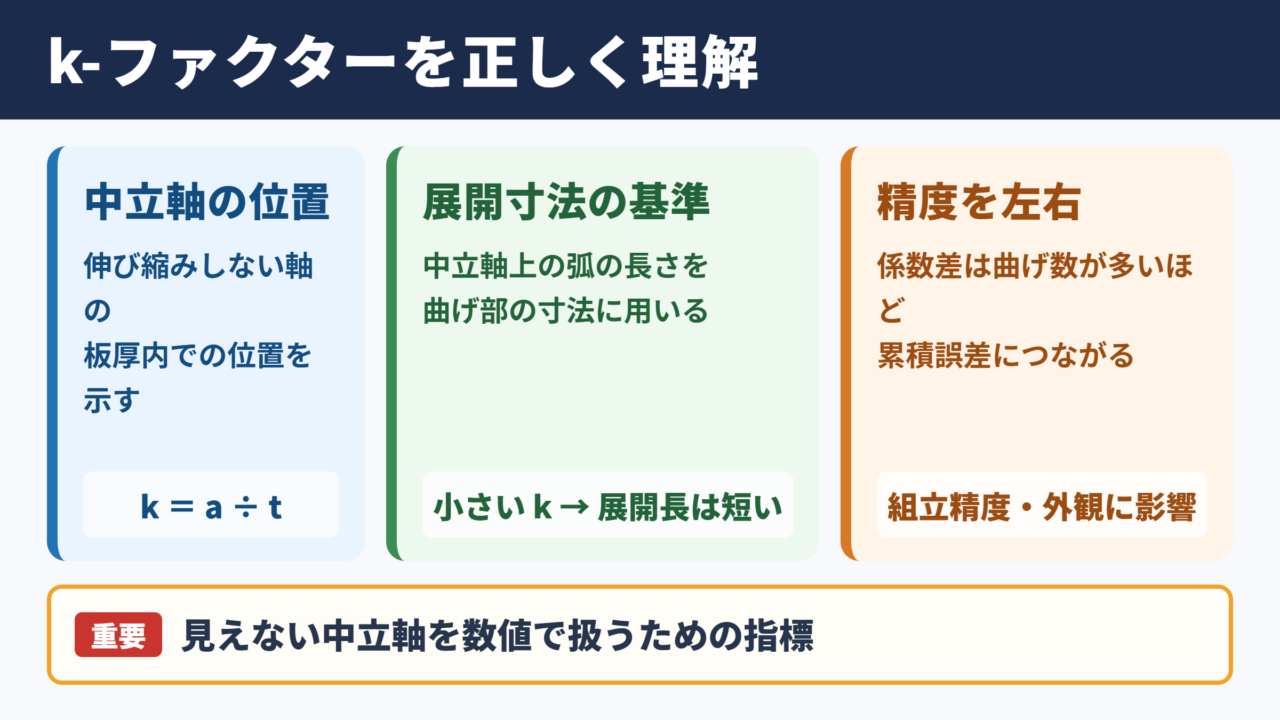
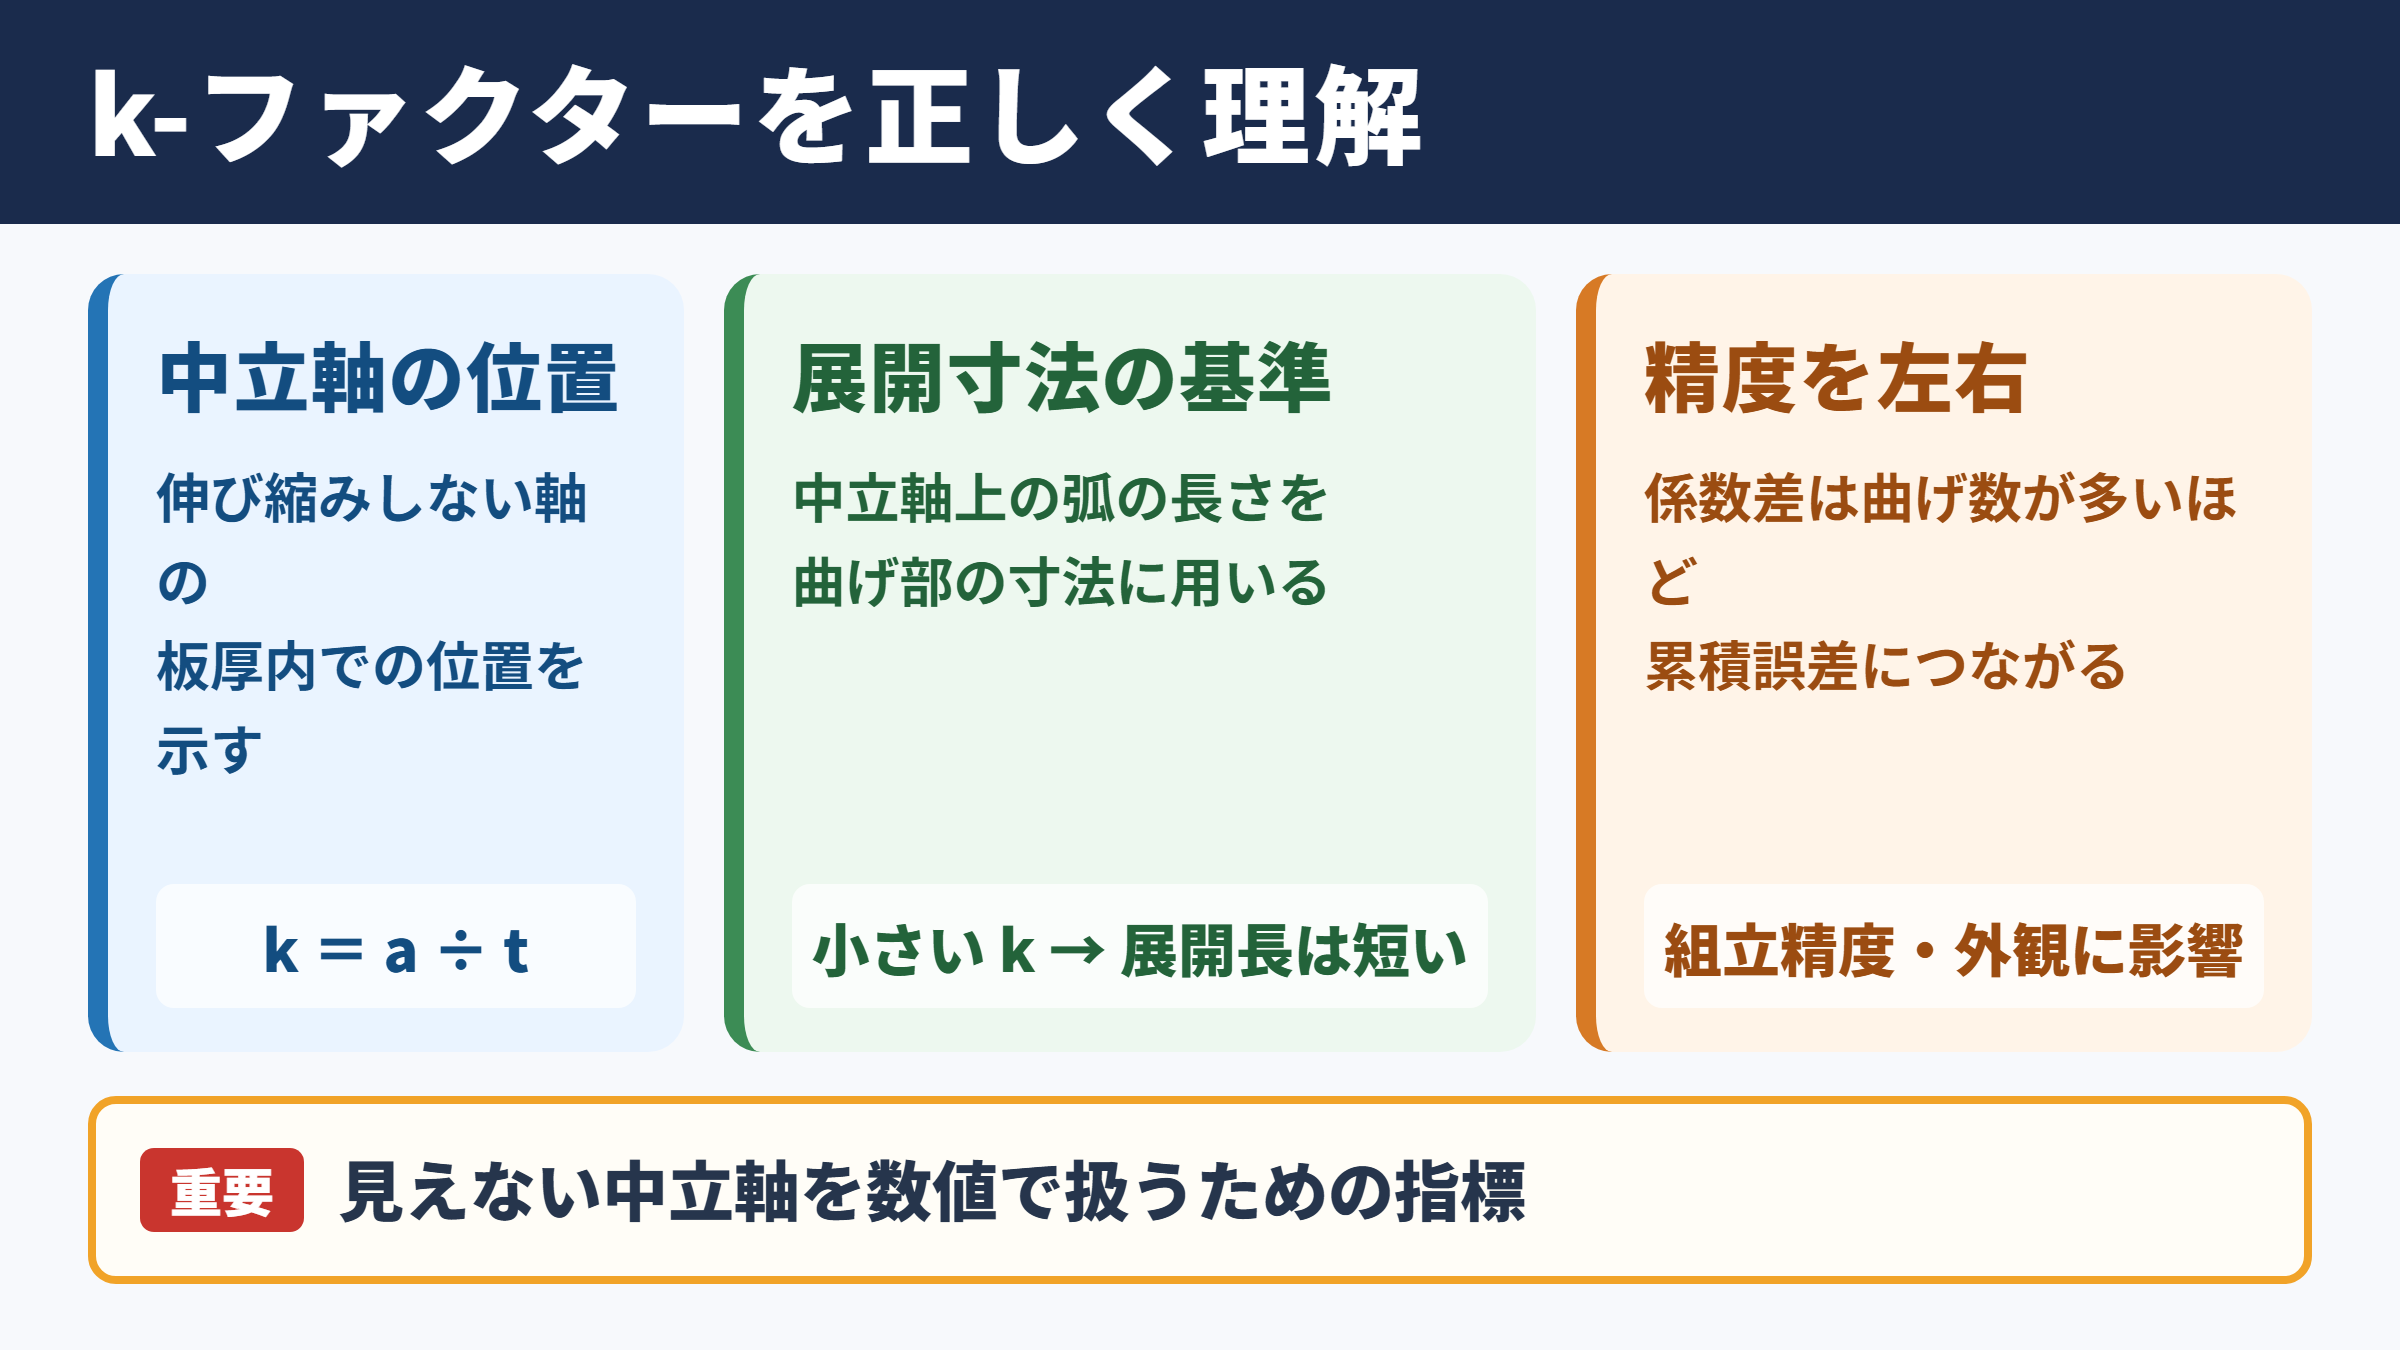
k-ファクターとは、板金を曲げたときに伸びも縮みもしないとされる中立軸が、板厚のどの位置にあるかを表す係数です。
一般に、k-ファクターは材料の内側表面から中立軸までの距離を板厚で割って求めます。
板厚をt、中立軸までの距離をaとすると、k-ファクターはaをtで割った値となります。
k-ファクター = 中立軸までの距離 ÷ 板厚
たとえば板厚が2ミリメートルで、中立軸が内側表面から0.8ミリメートルの位置にある場合、k-ファクターは0.4です。
曲げの外側では材料が引っ張られて伸び、内側では圧縮されて縮みます。
その中間にある中立軸は長さが変化しにくいため、展開図を作成する際の基準として利用されます。
k-ファクターは、見えない中立軸を数値で扱うための指標と考えると理解しやすいでしょう。
展開寸法に与える影響
曲げ加工を行う部品では、完成形状の辺の長さを単純に合計しても、正確な材料長にはなりません。
曲げ部分には円弧状の長さがあり、その長さを加味して展開寸法を算出する必要があります。
k-ファクターが小さいほど中立軸は曲げの内側に寄り、曲げ部の展開長は短くなる傾向があります。
反対にk-ファクターが大きい場合、中立軸は板厚の中央または外側寄りとなり、必要な展開長も増えます。
ほんのわずかな係数差でも、曲げ箇所が多い部品や長尺部品では累積誤差につながります。
特に精密板金、筐体、カバー、ブラケット、曲げフランジを含む部品では、展開長の精度が組み立て精度や外観品質にも影響します。
曲げ代と曲げ控除との関係
k-ファクターは曲げ代を求める際に使われる値です。
曲げ代とは、曲げ部に必要となる中立軸上の弧の長さを指します。
一方の曲げ控除は、完成形状の外寸を合計した値から展開長を求めるときに差し引く寸法です。
どちらも曲げ部の寸法計算に関わりますが、計算の出発点と利用場面が異なります。
| 用語 | 意味 | 主な用途 |
|---|---|---|
| k-ファクター | 中立軸の位置を示す係数 | 曲げ代の算出 |
| 曲げ代 | 曲げ部の中立軸上の長さ | 展開長の加算 |
| 曲げ控除 | 外寸合計から差し引く長さ | 外形寸法基準の展開 |
| 曲げ半径 | 曲げ内側の半径 | 曲げ部形状の設定 |
設計ソフトでは曲げ控除を直接入力できる場合もありますが、その背景にはk-ファクターと曲げ半径の関係があります。
k-ファクターの計算式と基本条件
続いてはk-ファクターの計算式と基本条件を確認していきます。
曲げ代を求める計算式
曲げ代は、曲げ角度、内側曲げ半径、板厚、k-ファクターを使って算出します。
曲げ角度をラジアンで表す場合、曲げ代は角度に中立軸半径を掛けて求めることができます。
曲げ代 = 曲げ角度 × 内側曲げ半径にk-ファクターと板厚を掛けた値を加算した中立軸半径
中立軸半径 = 内側曲げ半径 + k-ファクター × 板厚
90度曲げであれば、曲げ角度は円周の4分の1に相当します。
そのため、内側曲げ半径と中立軸位置を正しく設定することが、展開寸法の精度を左右します。
数式そのものを暗記するよりも、中立軸上の円弧長を求めているという意味を押さえることが重要です。
板厚と内側曲げ半径
k-ファクターを検討するときは、板厚と内側曲げ半径の比率を必ず確認します。
同じ材質でも、板厚に対して曲げ半径が小さい場合は塑性変形が大きくなり、中立軸が内側へ移動しやすくなります。
反対に、比較的大きな半径でゆるやかに曲げる場合、中立軸は板厚の中央に近づく傾向があります。
板厚1ミリメートルの部品と板厚3ミリメートルの部品では、同じ0.5ミリメートルの曲げ半径を指定しても変形の状態は大きく異なります。
そのため、材料図面に記載された板厚だけでなく、曲げ半径と板厚の組み合わせとして評価する必要があります。
曲げ角度と寸法基準
曲げ角度も展開計算に影響する重要な条件です。
90度曲げ、135度曲げ、ヘミング加工のような折り返し曲げでは、曲げ部に必要となる長さが異なります。
また、図面寸法が内寸基準なのか、外寸基準なのか、接線位置基準なのかによって、使用する計算方法も変わります。
内側寸法を基準にする場合は曲げ代を加算する考え方が使いやすく、外側寸法を基準にする場合は曲げ控除を用いることが多くなります。
設計者と加工担当者で寸法の基準がずれていると、計算結果が正しくても製品寸法が合わないことがあります。
k-ファクターの数値だけを合わせても、寸法基準が統一されていなければ正確な展開図にはなりません。
図面でどの面、どの稜線、どの接線から寸法を取るのかを明確にすることが基本です。
材料特性と加工条件の影響
続いては材料特性と加工条件がk-ファクターに与える影響を確認していきます。
材質ごとの変形特性
k-ファクターは、鉄、ステンレス、アルミニウム、銅などの材質によって変わります。
材料ごとに降伏強さ、引張強さ、延性、加工硬化のしやすさが異なるため、曲げたときの中立軸の移動量も同一ではありません。
たとえばアルミニウムは種類によっては曲げ割れに注意が必要であり、曲げ方向や最小曲げ半径の設定も重要になります。
ステンレス鋼板はスプリングバックが出やすく、狙った角度に仕上げるための補正を要することがあります。
材質名が同じでも、調質や板厚、ロット差によって曲げ挙動が変わる点にも注意が必要です。
エアーベンドとボトミング
プレスブレーキによる曲げ加工には、エアーベンド、ボトミング、コイニングなどの方法があります。
エアーベンドはパンチとダイの間で材料を空中に保持するように曲げる方法で、ダイ開口幅や押し込み量によって曲げ半径が変化します。
ボトミングは材料をダイ形状により近づけて成形する方法であり、エアーベンドと比べて曲げ条件を安定させやすい特徴があります。
コイニングはさらに強い圧力を加える加工方法で、材料の塑性変形を大きく与えます。
| 加工方法 | 特徴 | k-ファクター設定時の注意点 |
|---|---|---|
| エアーベンド | 汎用性が高く金型交換がしやすい | ダイ幅と実際の曲げ半径を確認 |
| ボトミング | 角度の再現性を得やすい | 金型形状と加圧条件を管理 |
| コイニング | 高い圧力で成形する | 材料への影響と金型負荷を考慮 |
加工方法が違えば、中立軸の位置も変化します。
設計段階の初期値をそのまま全工法に流用するのではなく、実際の加工条件に合わせる姿勢が求められます。
金型条件とV溝幅
プレスブレーキでエアーベンドを行う場合、Vダイの開口幅は曲げ半径や成形荷重に影響します。
V溝幅が大きくなると、材料に形成される実際の内側曲げ半径も大きくなりやすくなります。
パンチ先端半径、ダイ肩部の状態、金型の摩耗、材料表面の潤滑状態も無視できません。
同じプログラムで加工していても、金型を交換した後に寸法が変わることがあります。
これは単なる機械のばらつきではなく、曲げ部の変形条件が変化した結果である場合もあります。
試作時には、使用するパンチ、ダイ、V溝幅を記録し、展開値と加工条件をセットで管理すると再現性が高まります。
実務におけるk-ファクターの設定
続いては実務におけるk-ファクターの設定方法を確認していきます。
初期値としての考え方
k-ファクターには一般的な目安が紹介されることがありますが、その値を絶対的な正解として扱うことはおすすめできません。
設計初期では、材料、板厚、曲げ半径、加工方法から妥当な初期値を設定し、試作結果で補正する流れが現実的です。
たとえば中立軸が板厚の中央にあると仮定するなら、k-ファクターは0.5となります。
ただし、実際の塑性曲げでは中立軸が内側へ移ることが多く、0.5より小さな値が採用される場面も少なくありません。
初期値は仮説であり、加工実績によって育てる基準値と捉えるとよいでしょう。
テストピースによる補正
最も確実な方法は、実際の材料と金型を使ってテストピースを曲げ、完成寸法を測定することです。
既知の展開長で試験片を加工し、曲げ後のフランジ寸法や外寸を確認すれば、採用したk-ファクターの妥当性を判断できます。
測定結果が狙い寸法より大きい場合と小さい場合では、展開長を調整する方向が異なります。
1回の試験だけで結論を出すよりも、同じ条件で複数回測定し、平均値とばらつきを確認することが重要です。
テストピースの進め方
材料と板厚を決めます。
金型と加工方法を固定します。
仮のk-ファクターで展開長を設定します。
曲げ後の寸法を測定します。
差異をもとに展開値またはk-ファクターを補正します。
この手順を残しておけば、次回に似た部品を設計する際の信頼できる基礎データになります。
加工実績のデータベース化
板金部品の種類が多い現場では、担当者の経験だけに頼ると、品質や立ち上がり速度に差が出やすくなります。
材質、板厚、曲げ半径、曲げ角度、金型、加工機、k-ファクター、実測結果を記録しておくと、ノウハウを共有できます。
特にCADやCAMの曲げテーブルに登録する値は、実績に基づいて定期的に見直すことが大切です。
| 記録項目 | 記録する内容 | 活用目的 |
|---|---|---|
| 材料情報 | 材質、板厚、調質、表面状態 | 材料差の把握 |
| 金型情報 | パンチ形状、ダイ幅、先端半径 | 再現条件の確認 |
| 加工情報 | 曲げ方法、角度、加圧条件 | 加工条件の統一 |
| 測定情報 | 完成寸法、角度、ばらつき | 補正値の判断 |
こうした蓄積は、短納期の見積もりや試作回数の削減にも役立ちます。
CADと展開図での活用方法
続いてはCADと展開図でのk-ファクターの活用方法を確認していきます。
板金CADの曲げ設定
多くの板金CADには、k-ファクター、曲げ代、曲げ控除、曲げテーブルを登録する機能があります。
部品モデルに曲げフィーチャーを設定すると、ソフトウェアは登録されたルールをもとにフラットパターンを作成します。
ここで注意したいのは、CADが自動で展開図を出力しても、登録条件が現場に合っているとは限らないことです。
初期設定のままでは、実際の金型条件や材料特性と一致しない可能性があります。
CADの計算結果は設定値を反映した結果であり、現場実績そのものではありません。
曲げテーブルの使い分け
曲げテーブルとは、材料や板厚、角度、曲げ半径などの条件ごとに、曲げ代または曲げ控除を登録した一覧です。
k-ファクターを一律に設定するよりも、実績値をもとに曲げテーブルを整備したほうが、複数条件を扱う現場では便利な場合があります。
一方で、条件が少ない製品群では、k-ファクターを基準に管理する方法でも十分に運用できるでしょう。
重要なのは、設計用のルールと加工用のルールが別々に管理されないようにすることです。
展開図の精度は、CADの機能の多さではなく、登録されている曲げ条件の信頼性で決まります。
設計部門と製造部門が同じ実績データを参照できる状態を整えることが理想です。
スプリングバックの扱い
曲げ加工後に荷重を解除すると、材料はわずかに戻ろうとします。
この現象はスプリングバックと呼ばれ、特に高張力鋼板やステンレス鋼板では角度誤差として現れやすくなります。
k-ファクターは主に展開長を求めるための係数であり、スプリングバックそのものを直接補正する値ではありません。
そのため、展開補正と角度補正は分けて考える必要があります。
角度を補正するために曲げプログラムや金型条件を調整し、長さを補正するためにk-ファクターや曲げ控除を見直す流れが基本です。
長さの問題と角度の問題を同じ補正で解決しようとしないことが、トラブルを減らすポイントになります。
k-ファクター計算時の注意点
続いてはk-ファクターを計算に用いる際の注意点を確認していきます。
材料ロットと板厚公差
材料には板厚公差があり、表記上は同じ板厚であっても実測値に差がある場合があります。
k-ファクターは板厚を基準に中立軸位置を表すため、実際の板厚が変われば曲げ部の寸法にも影響します。
高い精度が必要な製品では、公称板厚だけでなく受入材料の実測値を確認することが有効です。
材料ロットの変更後に寸法傾向が変わった場合、加工機の不具合と決めつけず、材料特性の変化も確認しましょう。
再現性が求められる部品ほど、材料証明書やロット番号の管理が役立ちます。
溶接や表面処理との関係
板金部品は曲げ加工だけで完結するとは限りません。
曲げ後に溶接、タップ加工、研磨、塗装、めっきなどを行う場合、後工程による熱や膜厚の影響も考慮する必要があります。
溶接による熱ひずみはk-ファクターで補正する対象ではありませんが、最終寸法に影響するため設計時の余裕として検討すべき項目です。
めっきや塗装は一般に微小な膜厚でも、はめあい部や外観面では問題になることがあります。
展開寸法を正しくしても、後工程を含めた完成品の要求寸法を満たせなければ意味がありません。
過去データをそのまま流用しない判断
過去に問題なく加工できたk-ファクターでも、新しい部品へそのまま適用できるとは限りません。
板厚、曲げ半径、角度、材質、ダイ幅、曲げ方向のいずれかが変われば、検証が必要になる可能性があります。
特に曲げ半径が小さくなる設計変更では、材料への負担が増え、割れや寸法変化が起こりやすくなります。
過去データは強力な出発点ですが、条件の違いを比較せずに使うと誤差の原因になります。
k-ファクターは万能な定数ではなく、材料と加工条件の組み合わせから得られる実務値です。
変更点がある場合は、類似実績の条件差を確認し、必要に応じて試作で裏付けを取りましょう。
k-ファクターの理解と展開精度のまとめ
k-ファクターは、板金を曲げたときの中立軸位置を表し、曲げ代や展開寸法を求めるために使われる重要な係数です。
適切な値を設定できれば、材料の切り出し寸法を安定させ、曲げ後のフランジ長さや全体寸法の誤差を抑えやすくなります。
ただし、k-ファクターは材質、板厚、曲げ半径、曲げ角度、金型、加工方法によって変わります。
一般値を機械的に当てはめるのではなく、実加工の結果から補正する姿勢が欠かせません。
まずは材料と金型条件を固定したテストピースで展開値を検証し、測定結果を記録することから始めるとよいでしょう。
その実績をCADの曲げテーブルや社内標準へ反映すれば、設計と製造の連携も円滑になります。
k-ファクターの考え方を正しく理解し、曲げ代、曲げ控除、スプリングバックをそれぞれ分けて管理することが、精度の高い板金加工への近道です。