
放射率とは?意味・原理・黒体との関係をわかりやすく解説(単位・記号・吸収率・反射率)
放射率は、物体が熱をどの程度放射として外へ出すかを示す重要な性質です。
赤外線温度計やサーモグラフィーで温度を測る際には、対象物の表面温度だけでなく、材質、表面状態、放射率の設定が測定結果を左右します。
金属、樹脂、塗装面、セラミックなどは同じ温度でも放射の出方が異なるため、放射率を理解しないまま測定すると、大きな誤差につながることがあります。
この記事では、放射率の意味、黒体との関係、単位や記号、吸収率と反射率との関係、実務での確認方法までを順に解説します。
放射率の意味と温度測定の結論
それではまず放射率の意味と、温度測定で押さえたい結論について解説していきます。
放射率が示す熱放射の割合
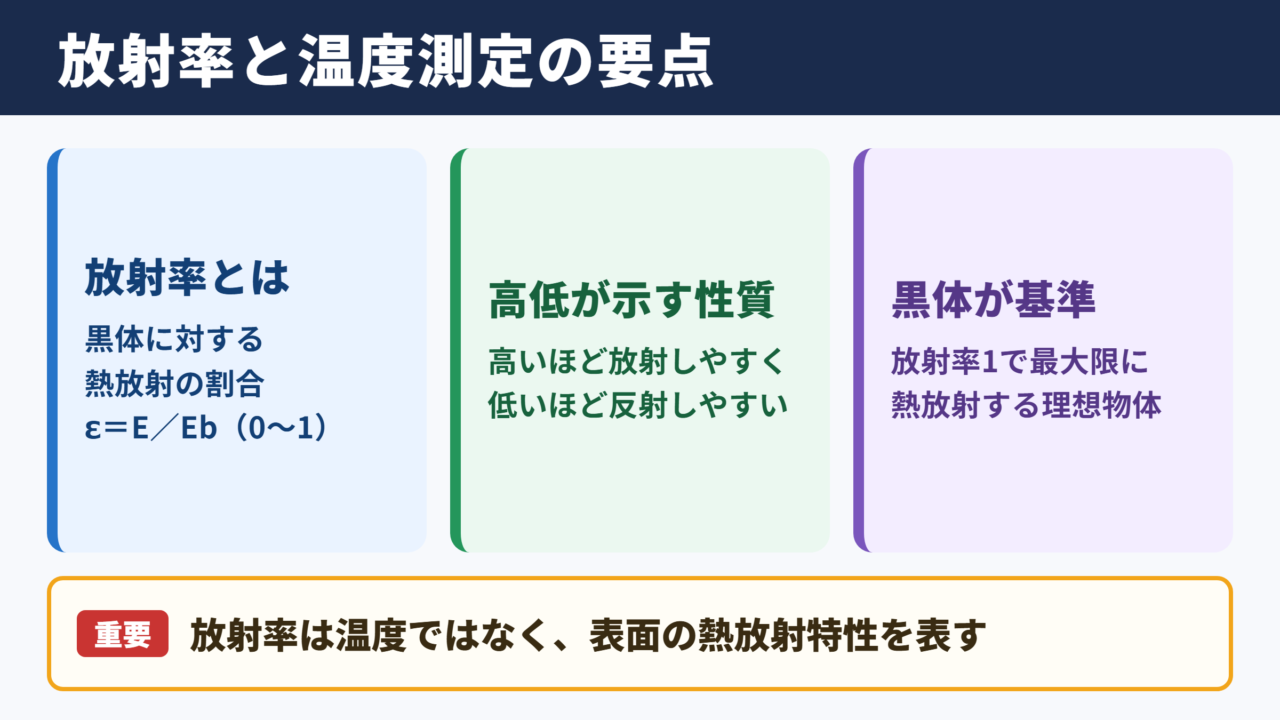
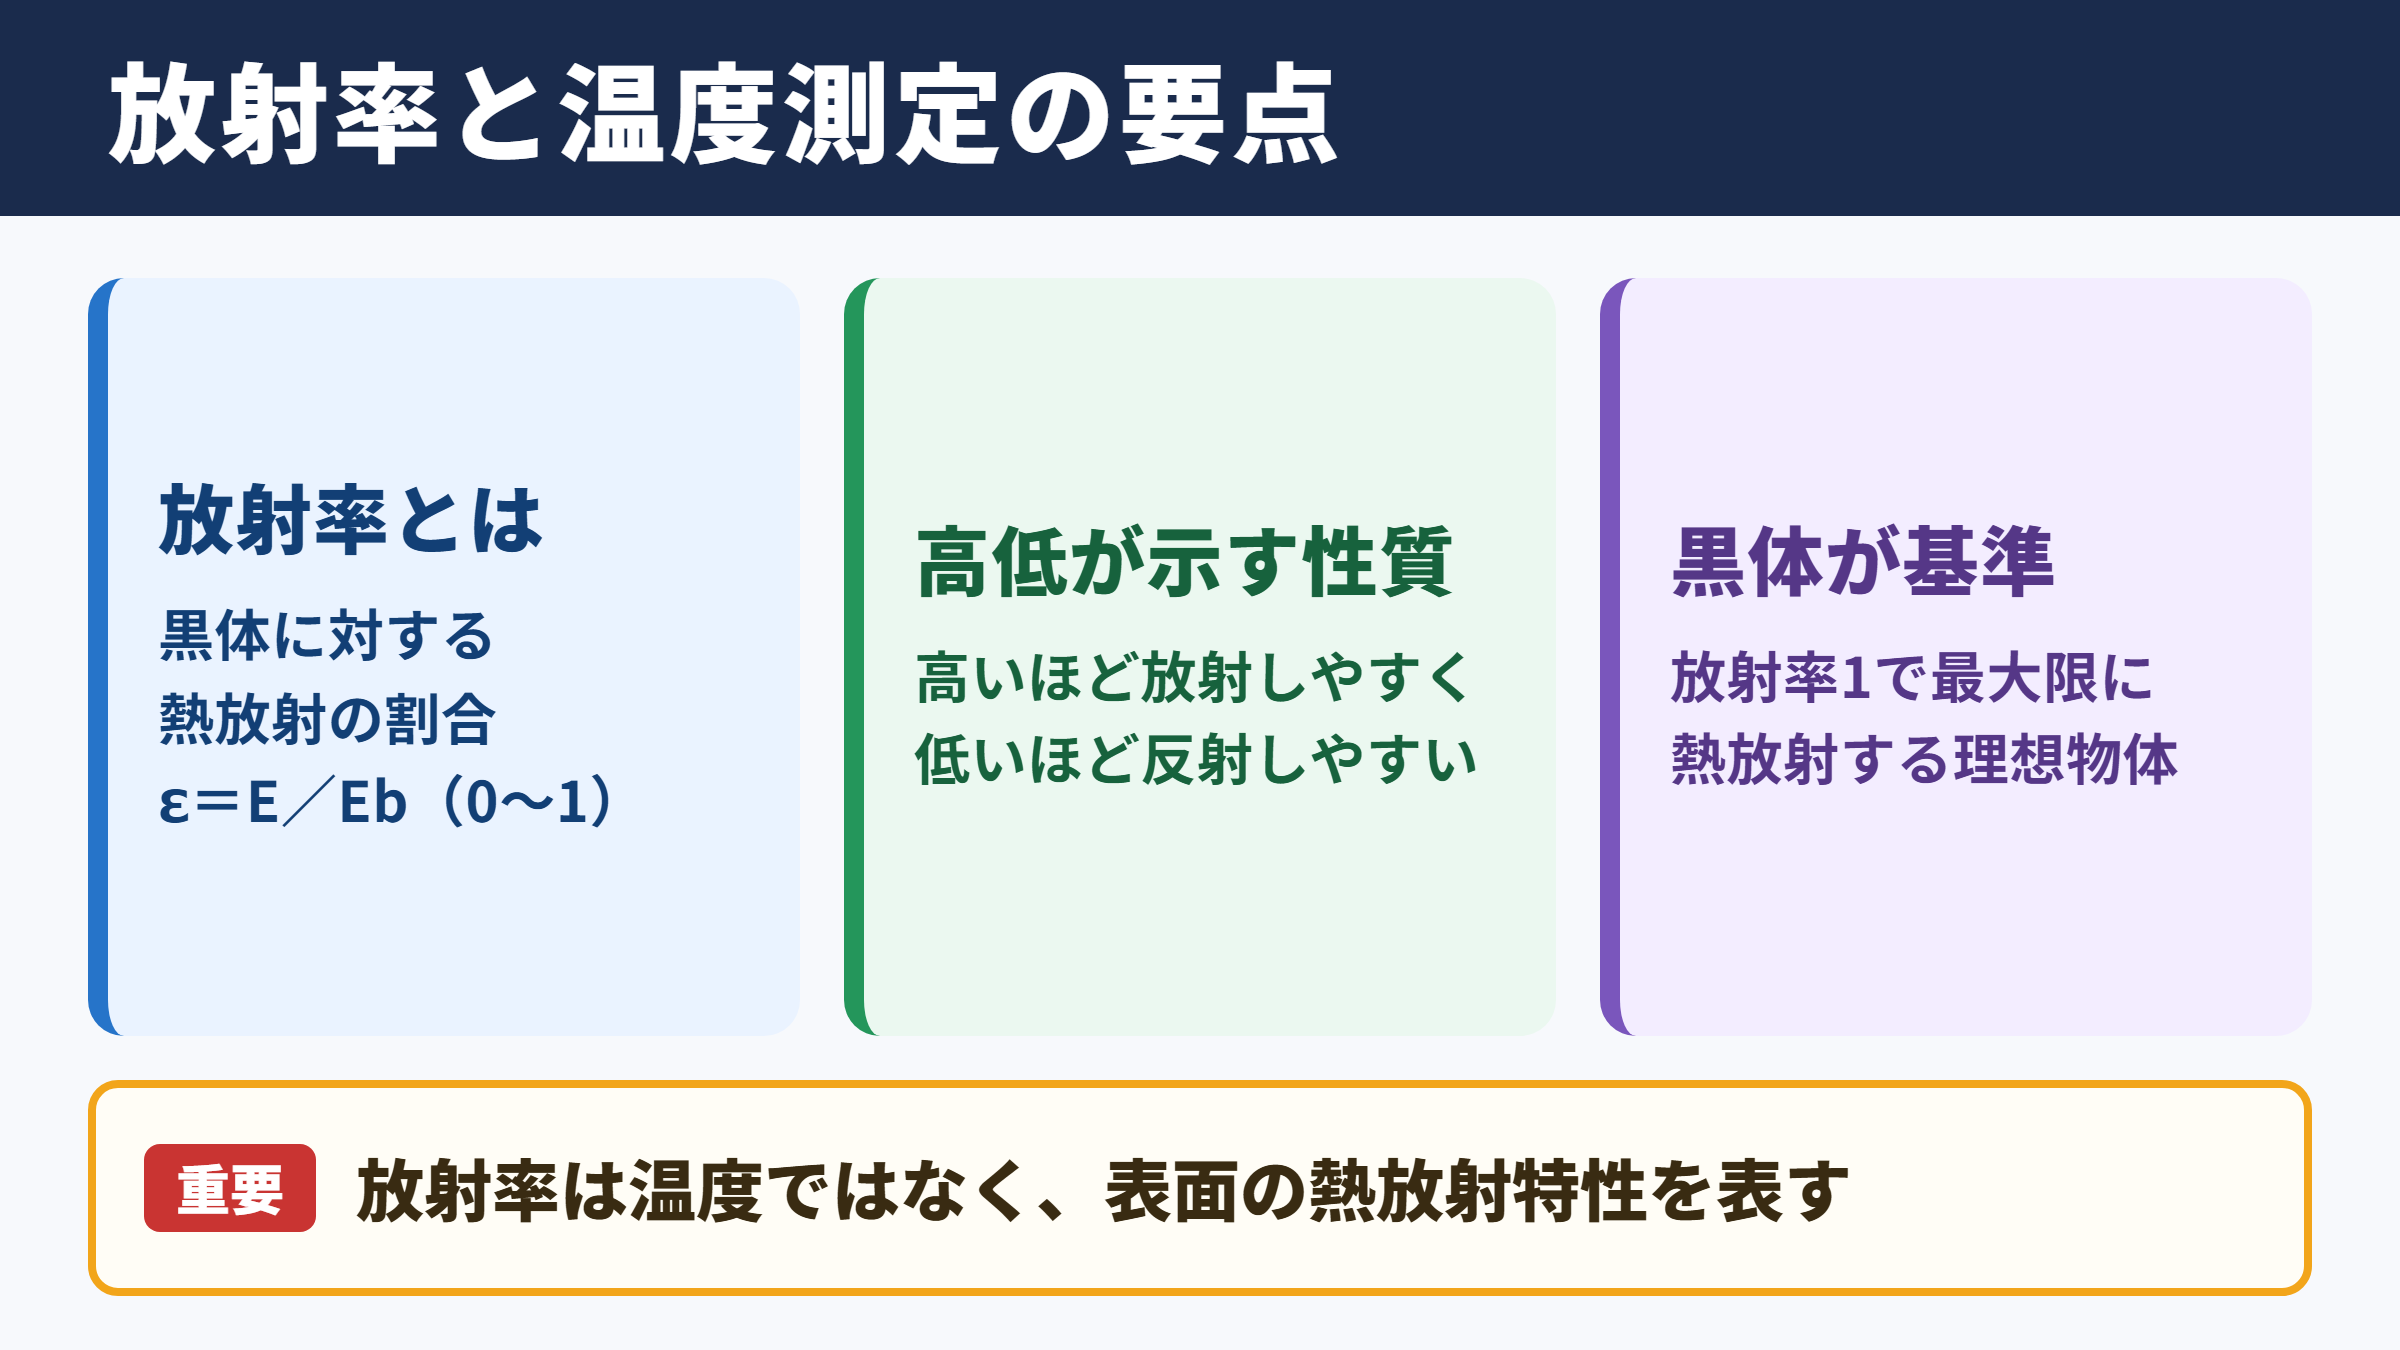
放射率とは、ある物体が放出する熱放射の強さを、同じ温度にある理想的な黒体の放射と比べた割合です。
一般に放射率は0から1までの無次元の値で表されます。
放射率が1に近い物体は、黒体に近いほど効率よく赤外線を放射します。
一方で放射率が小さい物体は、同じ温度でも放射する赤外線量が少なく、周囲の光や熱を反射しやすい傾向があります。
たとえば、つや消しの黒色塗装面は放射率が高めになりやすく、鏡面仕上げの金属面は低くなりやすい性質があります。
ここで大切なのは、放射率が高いから高温という意味ではない点です。
放射率は温度そのものではなく、その物体が熱を放射する表面特性を表しています。
赤外線温度計やサーモグラフィーでは、放射率の設定値が実際の表面状態と合っていないと、表示温度が正しい値からずれる可能性があります。
温度を正確に知りたい場合は、対象物の材質名だけで判断せず、塗装、酸化、粗さ、汚れ、測定角度まで確認することが重要です。
黒体を基準にする理由
黒体とは、入射した電磁波を理想的にすべて吸収し、温度に応じて最大限の熱放射を行う仮想的な物体です。
黒体の放射率は1であり、放射率を比較するための基準として使われます。
現実の材料が完全な黒体になることはほとんどありませんが、黒色のつや消し面や一部の非金属材料は、赤外線領域で黒体に近い振る舞いを示すことがあります。
黒体を基準にすると、材質ごとに異なる熱放射の強さを共通の尺度で扱えます。
そのため、放射率は熱設計、炉内温度の管理、建築の断熱評価、電子部品の放熱検討など、幅広い分野で利用されています。
放射率εは、物体の放射エネルギーをE、同温度の黒体が放射するエネルギーをEbとした場合、ε=E/Ebで表されます。
εが1なら黒体と同じ放射量であり、εが0.2なら黒体の約2割に相当する放射量という考え方です。
実務で先に確認したいポイント
放射率を扱う際の結論は、対象物の表面状態に合わせて測定条件を整えることです。
赤外線温度計の初期設定には0.95が使われることがありますが、すべての対象物に適用できる値ではありません。
紙、木材、ゴム、塗装面のように放射率が比較的高い材料では、0.95前後が目安になる場合があります。
しかし、アルミニウム、ステンレス、銅などの光沢金属では、放射率が低く、表面状態による差も大きくなります。
特に光沢のある金属面では、周囲の高温設備や人体、天井などが赤外線として映り込み、温度計が反射成分を読み取ることがあります。
材質表の数値は出発点であり、測定値の保証ではありません。
可能であれば接触式温度計と比較し、実際の設置環境で放射率を調整する方法が有効です。
黒体放射とステファンボルツマンの法則
続いては黒体放射と、放射量を考える基本原理を確認していきます。
温度で増える放射エネルギー
物体は絶対零度より高い温度にある限り、電磁波としてエネルギーを放射しています。
日常的な温度域では、この放射の多くが赤外線として扱われます。
温度が高くなるほど放射エネルギーは増え、十分に高温になると可視光として赤く見えたり、白く見えたりする現象につながります。
電熱器の発熱部が赤く見えることや、溶融金属が明るく見えることも、熱放射の一例です。
ただし、見えている光だけを比べても放射率は判断できません。
赤外線温度計が利用する波長域と、人間の目が感じる可視光の範囲は異なるためです。
ステファンボルツマンの法則
黒体が単位面積から放射する全エネルギーは、絶対温度の4乗に比例します。
これをステファンボルツマンの法則と呼びます。
黒体の放射量はEb=σTの4乗で表されます。
σはステファンボルツマン定数、Tはケルビンで表した絶対温度です。
実在する物体では、放射量E=εσTの4乗となり、放射率εが掛け合わされます。
この式から分かるように、温度の違いは放射量に大きく影響します。
たとえば摂氏温度で少し上がったように見えても、絶対温度で考えると放射エネルギーの差が予想以上に広がることがあります。
放射率が一定であれば高温になるほど放射熱の影響は大きくなり、炉、加熱装置、エンジン周辺などでは特に無視できません。
波長によって変わる分光放射率
放射率は、常に一つの固定値とは限りません。
波長ごとに放射率が異なる性質を、分光放射率と呼びます。
赤外線温度計は特定の波長帯で赤外線を検出するため、その機器が見ている波長域での放射率が測定精度に関わります。
同じ材料でも、短波長型の温度計と長波長型の温度計では、適切な放射率設定が異なる場合があります。
また、透明なガラスや薄いフィルムは、波長によって透過、反射、吸収の割合が変化します。
放射率は材料名だけでなく、波長、温度、表面状態で変化する値として考えると、現場での判断がしやすくなります。
放射率の記号と単位の基礎
続いては放射率の記号、単位、数値の読み方を確認していきます。
記号εと無次元量
放射率の記号には、ギリシャ文字のεがよく用いられます。
英字のeに似ていますが、熱工学や放射伝熱の資料ではεとして記載されることが一般的です。
放射率は比率であるため、単位を持ちません。
0.85、0.95、1.00のように表記され、百分率で85パーセント、95パーセントと説明されることもあります。
ただし、計算式や温度計の設定では、小数で入力する形式が基本です。
放射率と放射能の違い
放射率という言葉には放射の文字が含まれますが、放射性物質や放射能とは別の概念です。
ここで扱う放射率は、温度を持つ物体から放出される熱放射に関する指標です。
赤外線は電磁波の一種ですが、通常の温度測定や熱設計で扱う赤外線は、放射能の有無を示すものではありません。
用語の混同を避けるためにも、熱放射、赤外線、放射率という関係を区別しておくと安心です。
代表的な材料の目安
放射率は測定条件で変動するため、下表は固定的な保証値ではなく、傾向をつかむための目安です。
| 表面の例 | 放射率の目安 | 特徴 |
|---|---|---|
| つや消し黒色塗装 | 0.90から0.98程度 | 赤外線を放射しやすく温度測定が安定しやすい表面 |
| 紙や木材 | 0.85から0.95程度 | 非金属で比較的高い値になりやすい材料 |
| ゴム | 0.90から0.98程度 | 色よりも表面仕上げや測定波長の影響を受ける |
| 酸化した鉄鋼 | 0.70から0.90程度 | さびや酸化皮膜によって光沢面より高くなりやすい |
| 研磨ステンレス | 0.10から0.40程度 | 反射が強く周囲環境の映り込みに注意が必要 |
| 研磨アルミニウム | 0.03から0.15程度 | 低放射率になりやすく非接触測定が難しい表面 |
同じステンレスでも、鏡面、ヘアライン、酸化面、塗装面では放射率が大きく変わります。
金属の名称だけで放射率を決めないことが、誤測定を減らす基本です。
吸収率と反射率と透過率の関係
続いては放射率と密接につながる、吸収率、反射率、透過率の関係を確認していきます。
入射エネルギーの分かれ方
物体表面に光や赤外線などのエネルギーが当たると、そのエネルギーは吸収、反射、透過に分かれます。
吸収率は入射したエネルギーのうち物体が吸収する割合です。
反射率は表面で跳ね返る割合であり、透過率は物体を通り抜ける割合を示します。
不透明な金属板のように透過しない物体では、透過率をほぼゼロとして考えられます。
吸収率をα、反射率をρ、透過率をτとすると、α+ρ+τ=1という関係になります。
不透明体ではτがおおむね0となるため、α+ρ=1として扱えます。
反射率が高い金属面は、一般に吸収率が低くなりやすい特徴があります。
その結果として放射率も低くなる傾向があり、赤外線温度計では周囲の反射を拾いやすくなります。
キルヒホッフの法則と放射率
熱平衡の条件では、ある波長、ある方向における放射率と吸収率は等しいという関係があります。
これをキルヒホッフの法則と呼びます。
簡略化すると、よく吸収する表面はよく放射し、反射しやすい表面は放射しにくいという理解につながります。
黒体は入射した放射を理想的に吸収するため、吸収率も1です。
同時に放射率も1であり、熱放射の基準として扱われます。
黒く見えるものが常に高放射率とは限りませんが、赤外線をよく吸収する表面は高放射率になりやすいという関係が基本です。
ガラスやフィルムでの注意点
ガラスは可視光を通すため、向こう側が見える材料として知られています。
しかし赤外線の領域では、必ずしも同じように透明とは限りません。
一般的なガラスは、赤外線温度計が使う波長帯では表面からの放射を強く示し、奥にある物体を正確に測れるとは限りません。
透明フィルム、炎、水蒸気、石英ガラスなども、使用する波長域により測定上の扱いが変わります。
対象物の奥を測りたい場合は、温度計の測定波長、窓材の透過特性、周囲からの反射をまとめて確認する必要があります。
赤外線温度計でガラス越しの物体を測ると、対象物ではなくガラス表面の温度や反射成分を測定することがあります。
透過測定が必要な工程では、機器メーカーが示す対応波長と窓材の仕様を必ず照合しましょう。
赤外線温度計とサーモグラフィーの設定
続いては赤外線温度計とサーモグラフィーで、放射率を扱う実務上のポイントを確認していきます。
放射率設定が表示温度に与える影響
赤外線温度計は、対象物から届く赤外線量を検出し、設定された放射率をもとに温度へ換算します。
実際の放射率より高い値を入力した場合と低い値を入力した場合では、表示温度に差が生じます。
特に高温測定や低放射率の金属測定では、その差が大きくなりやすいため注意が必要です。
たとえば低放射率の金属に0.95を設定すると、実際の熱放射の少なさを適切に補正できず、温度評価を誤るおそれがあります。
反対に高放射率の塗装面に極端に低い数値を設定しても、実際と合わない換算になります。
温度計の画面に表示される数値は、放射率設定を含む計算結果である点を理解しておくことが重要です。
接触式温度計との比較方法
実務で放射率を決める方法として、接触式温度計と比較する校正的な手順があります。
対象物が温度的に安定した状態で、熱電対や表面温度センサーにより接触温度を確認します。
次に同じ位置を赤外線温度計で測定し、表示値が接触測定値に近づくように放射率を調整します。
この方法では、実際の材質だけでなく、表面の酸化、粗さ、周囲反射なども含めた現場条件に対応しやすくなります。
ただし、接触センサーの取り付け不良や熱伝導の影響があると、基準温度そのものがずれることがあります。
測定面への密着、応答時間、周辺との熱伝達を確認したうえで比較することが大切です。
黒色テープを使う測定の考え方
光沢金属のように放射率が低い対象では、高放射率の黒色テープや黒色塗料を測定用の基準面として使う方法があります。
対象物が使用上問題のない温度であり、テープの耐熱性も満たしている場合、テープ部分の温度を基準として確認できます。
テープは表面の反射を抑えやすく、放射率が高く比較的安定した測定面を作りやすい点が利点です。
ただし、テープが対象物の温度に追従するまでの時間、貼り付け位置、熱伝導、はがれなどには注意が必要です。
また、測定対象の製品を汚せない現場では利用できないこともあります。
低放射率の光沢金属を測る際は、対象物そのものの表面を測るのか、高放射率テープを貼った基準面を測るのかを明確に分けることが重要です。
どちらの方法でも、測定距離、視野径、測定角度、反射源を記録しておくと再現性を高められます。
放射率を変化させる表面状態と測定環境
続いては放射率が変わる主な要因と、測定環境で見落としやすい点を確認していきます。
表面粗さと光沢の影響
表面が滑らかで光沢が強いほど、入射した赤外線を鏡のように反射しやすくなります。
反対に、粗い表面やつや消し面では反射方向が分散し、相対的に高い放射率として扱われることが多くなります。
同じ金属部品でも、研磨直後、ショットブラスト後、塗装後では赤外線温度計の読み方が異なります。
製造工程で表面処理が変わる場合、温度測定の標準書にも放射率の設定条件を記載するとよいでしょう。
表面粗さは外観だけでなく、熱放射の測定条件にも関わる要素です。
酸化や汚れによる変化
金属表面は加熱や経時変化によって酸化し、酸化皮膜が形成されることがあります。
酸化皮膜が生じると、研磨した金属素地より放射率が高くなる場合があります。
油、粉じん、水分、すす、塗料などの付着物も、放射率を変化させる原因です。
そのため、新品の部品で取得した放射率を、長期間使用した設備にそのまま当てはめると誤差が出ることがあります。
保全点検でサーモグラフィーを使う際には、過去画像と比較するだけでなく、表面の清掃状態や腐食状態にも目を向ける必要があります。
周囲温度と反射見かけ温度
低放射率の表面では、対象物が自ら放射する赤外線よりも、周囲から反射した赤外線の影響が大きくなることがあります。
このとき重要になるのが反射見かけ温度です。
周囲に高温の炉、ヒーター、配管、人、照明などがあると、それらからの赤外線が対象面で反射し、測定器へ入射することがあります。
測定器はその成分を対象物の放射として受け取る可能性があるため、実際より高く、あるいは低く表示される場合があります。
測定角度を変える、遮へい板を用いる、背景を整えるなどの工夫によって、反射の影響を減らせます。
特に鏡面金属では、測定器を正面に向けるだけでは不十分なこともあります。
| 確認項目 | 起こりやすい問題 | 対応の考え方 |
|---|---|---|
| 表面の光沢 | 周囲の赤外線を反射する | 測定角度を変え、高放射率の基準面も活用する |
| 酸化や汚れ | 放射率が新品時と変わる | 実際の表面状態で再確認する |
| 測定距離 | 視野内に背景が入り込む | 測定スポット径と距離係数を確認する |
| 周囲の高温物 | 反射見かけ温度が上がる | 遮へいと背景条件の見直しを行う |
| 対象物の移動 | 焦点や測定位置が安定しない | 応答時間と測定タイミングを管理する |
放射率の理解と適切な活用のまとめ
放射率は、物体が黒体に比べてどの程度の熱放射を行うかを示す、0から1までの無次元の指標です。
記号はεで表され、黒体は放射率1、実在する材料は表面状態や測定波長に応じた値を持ちます。
熱平衡の条件では放射率と吸収率が関係し、反射しやすい光沢金属ほど低放射率になりやすい傾向があります。
赤外線温度計やサーモグラフィーでは、放射率の設定、反射、測定波長、表面状態を一体として考えることが欠かせません。
特に光沢のある金属、ガラス越しの測定、高温設備の周辺では、表示温度をそのまま信頼する前に測定条件を見直す必要があります。
材質表の値を参考にしつつ、接触式温度計との比較や高放射率テープの活用によって、現場条件に合う放射率を確認すると精度向上につながります。
放射率を正しく理解すれば、熱の見え方を適切に読み取り、安全管理、品質管理、設備保全に役立てられるでしょう。