
放射温度計やサーモグラフィーで表面温度を測る際、測定結果を左右する重要な設定が放射率です。
金属、ガラス、樹脂は見た目が似ていても熱放射の性質が大きく異なり、放射率を誤ると実際の温度との差が大きくなる場合があります。
とくにプラスチックは、材質、色、表面の粗さ、透明性、添加剤によって値が変わるため、一覧表だけをそのまま使うのではなく、材料ごとの特徴を理解することが大切です。
この記事では放射率の基本から、金属・ガラス・樹脂の代表値、測定条件による変化、実務での設定方法までを分かりやすく整理します。
放射率一覧と適切な設定値
それではまず放射率一覧と、温度測定で適切な設定値を選ぶ考え方について解説していきます。
放射率の意味と温度測定への影響
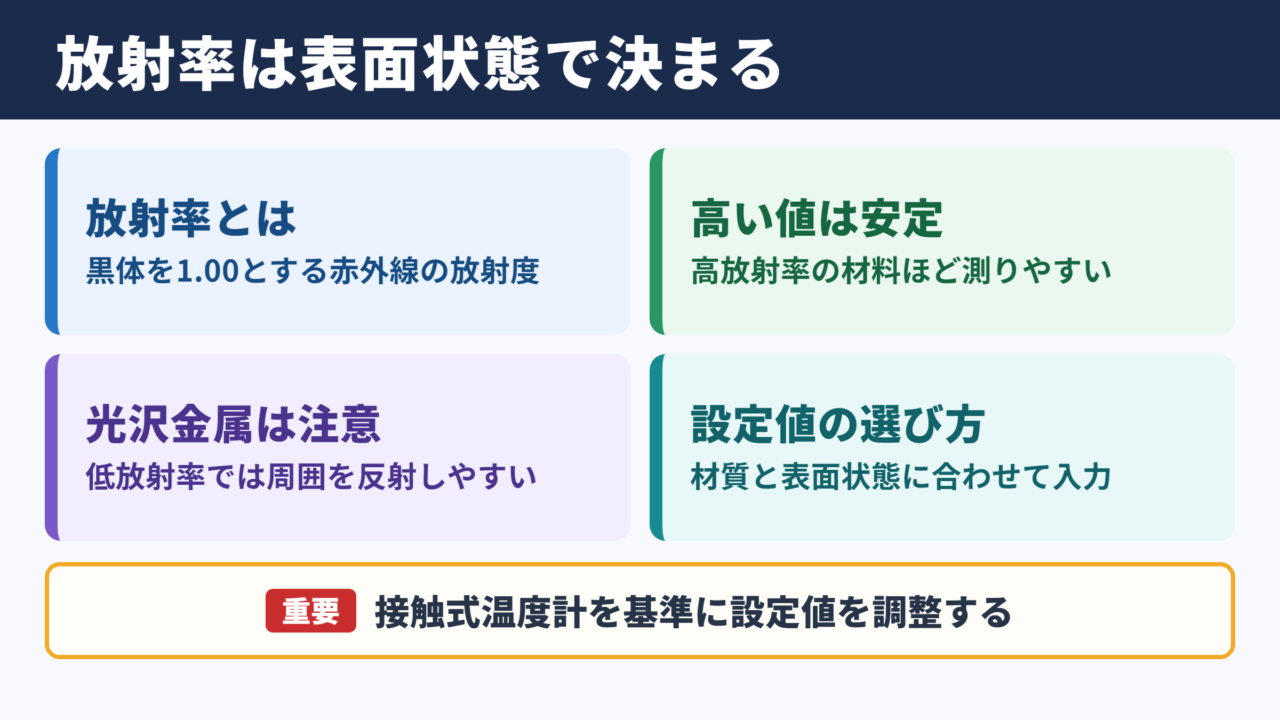
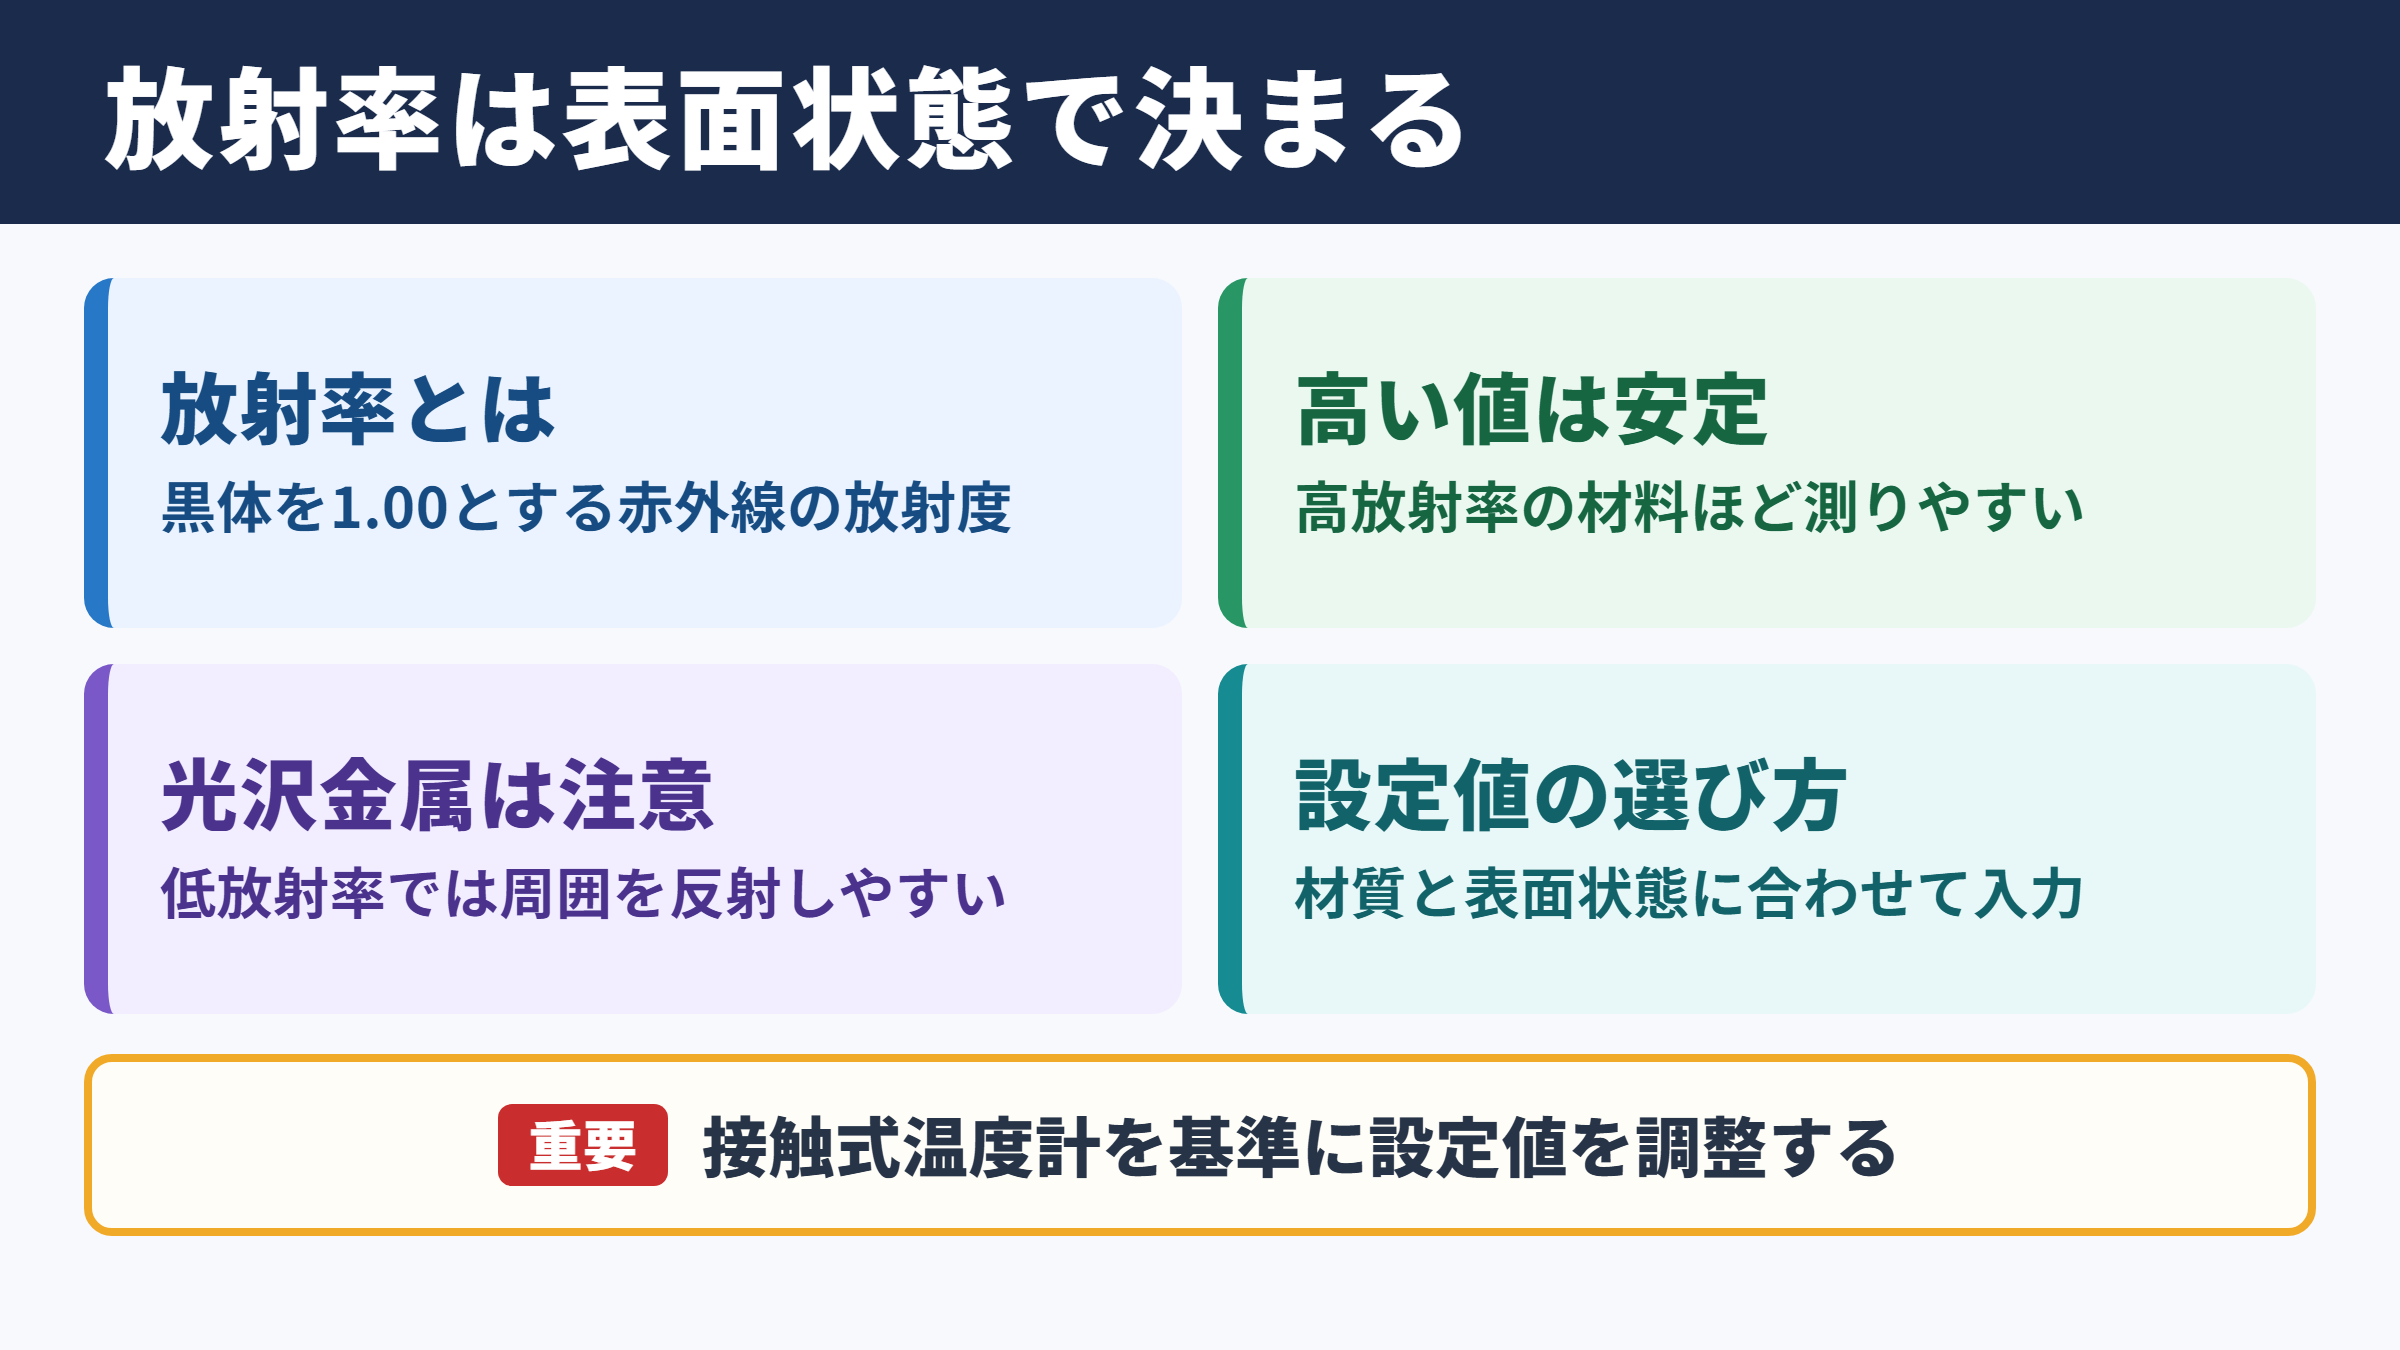
放射率とは、物体が熱エネルギーを赤外線として放射する度合いを、理想的な黒体と比較して示す数値です。
黒体の放射率は1.00であり、実在する材料の値は原則として0から1の範囲に収まります。
放射率が高い材料ほど赤外線を放射しやすく、放射温度計で安定して測りやすい傾向があります。
一方、鏡面仕上げの金属のように放射率が低い材料は、周囲の熱源や作業者を反射しやすく、表示温度に影響が出やすい点に注意が必要です。
温度計が受け取る赤外線量は、物体温度だけでなく、設定した放射率と周囲からの反射放射によっても変化します。
放射率の基本的な考え方
実測温度と放射温度計の表示を近づけるには、対象物の材質と表面状態に合った放射率を入力します。
値が不明な場合は、接触式温度計で確認した温度を基準にして、放射温度計の設定値を調整する方法が実用的です。
金属・ガラス・樹脂の代表的な放射率
代表的な材料の放射率は次のとおりです。
ここに示す値は一般的な目安であり、温度、波長帯、表面処理、汚れ、酸化の程度によって変動します。
| 材料 | 表面状態 | 放射率の目安 | 測定時の特徴 |
|---|---|---|---|
| アルミニウム | 研磨面 | 0.03から0.10 | 反射の影響が非常に大きい |
| アルミニウム | 酸化面 | 0.20から0.40 | 研磨面より測定しやすい |
| 銅 | 研磨面 | 0.02から0.10 | 低放射率で誤差が生じやすい |
| 鉄 | 酸化面 | 0.60から0.90 | 酸化状態で値が変わりやすい |
| ステンレス | 光沢面 | 0.10から0.30 | 周囲の映り込みに注意 |
| ステンレス | つや消し面 | 0.40から0.70 | 表面仕上げで差が出る |
| ソーダ石灰ガラス | 一般表面 | 0.85から0.95 | 波長帯と透過性の確認が必要 |
| 黒色ゴム | つや消し面 | 0.90から0.96 | 比較的安定して測定可能 |
| ポリエチレン | 一般表面 | 0.90から0.96 | 薄膜では透過の影響がある |
| ポリプロピレン | 一般表面 | 0.90から0.95 | 色と表面状態を確認 |
| ABS樹脂 | 一般表面 | 0.90から0.96 | 黒色は高めになりやすい |
| ポリカーボネート | 一般表面 | 0.85から0.95 | 透明材は測定条件の確認が必要 |
一覧表を使う際の判断基準
一覧表は初期設定を決めるために便利ですが、最終的な設定値を保証するものではありません。
同じ材料名であっても、光沢面、梨地、塗装面、酸化面では放射率が大きく異なるためです。
たとえばステンレス製の設備でも、鏡面タンクとブラスト処理された配管では、同一の値で測ると誤差が出る可能性があります。
樹脂成形品も、離型剤の残り、傷、印刷、つやの有無によって赤外線の放射特性が変わります。
放射率一覧は材料選定の出発点として使い、重要な温度管理では実機・実表面で補正値を確認することが重要です。
金属材料の放射率と表面状態
続いては金属材料の放射率と、表面状態による変化を確認していきます。
研磨金属で測定誤差が起きる理由
研磨されたアルミニウム、銅、真鍮、ステンレスは赤外線をあまり放射せず、周囲の赤外線を反射しやすい特徴があります。
そのため、放射温度計を対象に向けても、対象そのものではなく、天井、炉壁、ヒーター、人体などの放射を一部読み取ることがあります。
低放射率の金属を非接触で測る場合、放射率設定だけでなく反射温度の影響も考慮する必要があります。
高温の設備周辺では特に影響が増えやすく、測定角度を変えただけで表示値が変動するケースも珍しくありません。
酸化・塗装・粗面化による変化
金属表面に酸化皮膜ができると、一般に放射率は高くなります。
鉄鋼の黒皮、さび、酸化スケールは、光沢のある新生面よりも赤外線を放射しやすい状態です。
耐熱塗料や黒色塗装を施した面も高い放射率を持ちやすく、温度監視に利用されます。
ただし塗膜が劣化したり、油分や粉じんで覆われたりすると値は変化するため、定期点検が欠かせません。
金属表面を測る実務上の工夫
測定箇所に高放射率の黒色テープや耐熱塗料を設け、その部分を測定対象にする方法があります。
テープの耐熱温度、密着性、放射率の仕様を確認し、対象物の温度域に適した製品を選びます。
金属の材質別に見る注意点
アルミニウムは軽量で多用途ですが、素地や鏡面は低放射率であり、温度測定では難しい材料の一つです。
銅は熱伝導性に優れる反面、研磨面では放射率が低く、色調の変化や酸化状態も測定値に影響します。
鉄や鋼材は、酸化の程度によって値の幅が広くなります。
ステンレスは耐食性が高い一方、衛生用途で用いられる鏡面仕上げでは反射誤差に注意したいところです。
金属の温度を正確に管理するなら、材質名よりも現場の表面状態を優先して判断しましょう。
ガラスの放射率と赤外線透過性
続いてはガラスの放射率と、赤外線透過性の違いを確認していきます。
ガラス表面の放射率の特徴
一般的なガラスの表面は、比較的高い放射率を示すことが多く、常温付近では0.9前後を目安に扱われます。
そのため金属の鏡面よりは測りやすい傾向がありますが、透明であることから、すべての条件で内部温度を測れるわけではありません。
ガラスが赤外線を透過するか吸収するかは、測定機器の波長帯とガラスの種類によって異なります。
透明ガラス越しの温度測定
可視光で透明に見えるガラスでも、赤外線領域では不透明になる場合があります。
この場合、放射温度計が読み取るのはガラス越しの内部ではなく、主にガラス表面の温度です。
窓越しに炉内や液体の温度を測る際は、使用する赤外線センサーの波長帯と窓材の透過特性の組み合わせを確認する必要があります。
石英ガラス、ホウケイ酸ガラス、ソーダ石灰ガラスでは、透過する赤外線の範囲が異なります。
コーティング・汚れ・結露の影響
Low-E膜、反射膜、着色フィルム、印刷層などがあるガラスでは、通常の無色ガラスとは別の放射率として考える必要があります。
表面の指紋、油膜、粉じん、水滴、結露も、温度計が見る表面状態を変化させます。
製造ラインの観察窓では、汚れが蓄積して測定値が徐々にずれることがあります。
定期清掃と基準温度による点検を組み合わせれば、異常を早く見つけやすくなるでしょう。
ガラスを通して温度を測る目的と、ガラス表面の温度を測る目的は区別が必要です。
測定対象がどこにあるのかを明確にしてから、機器と放射率を選定します。
プラスチックと樹脂の放射率
続いてはプラスチックと樹脂の放射率について確認していきます。
樹脂が高い放射率を示しやすい理由
多くのプラスチックは金属と比べて赤外線を放射しやすく、0.8から0.95程度の比較的高い放射率を持つことがあります。
そのため、つや消しの黒色樹脂やゴムは放射温度計で測りやすい対象になりやすいでしょう。
しかし、樹脂は材料名だけで単純に決められません。
顔料、フィラー、難燃剤、ガラス繊維、表面コート、肉厚などの違いにより、赤外線に対する吸収・反射・透過の特性が変わるためです。
主要プラスチックの放射率目安
| 樹脂材料 | 放射率の目安 | 主な用途 | 確認したい条件 |
|---|---|---|---|
| PE ポリエチレン | 0.90から0.96 | 容器・フィルム・配管 | 薄膜の透過性 |
| PP ポリプロピレン | 0.90から0.95 | 自動車部品・容器 | 光沢と色 |
| PVC ポリ塩化ビニル | 0.90から0.95 | 建材・被覆材 | 可塑剤と表面処理 |
| PS ポリスチレン | 0.90前後 | 包装材・成形品 | 透明性と肉厚 |
| ABS樹脂 | 0.90から0.96 | 家電・筐体・部品 | 塗装と意匠面 |
| PC ポリカーボネート | 0.85から0.95 | 透明カバー・レンズ | 赤外線透過特性 |
| PMMA アクリル | 0.85から0.95 | 表示板・カバー | 透明板越しの測定 |
| PA ナイロン | 0.85から0.95 | 機械部品・繊維 | 吸湿状態 |
| POM ポリアセタール | 0.85から0.95 | 歯車・摺動部品 | 表面の摩耗 |
| PTFE | 0.90から0.95 | シール・絶縁部品 | 白色面の反射 |
色・光沢・透明性で変わる測定結果
同じABS樹脂でも、つやのある白色製品と、梨地の黒色製品では測定条件が異なります。
黒色でつや消しの表面は一般に高放射率となりやすく、白色やメタリック調の光沢面は反射の影響を受ける場合があります。
可視光での色は判断材料の一つですが、赤外線領域での放射率を直接示すものではありません。
透明なフィルム、シート、ボトルでは、背面のコンベヤ、内容物、ヒーターなどが検出結果に影響することもあります。
樹脂成形品の確認例
接触式の温度計で成形品の代表温度を確認し、同じ箇所を放射温度計で測ります。
放射率を少しずつ調整して表示を一致させ、その値を品番、色、表面仕様、測定距離とともに記録します。
放射率を左右する測定条件
続いては放射率を左右する測定条件について確認していきます。
温度と測定波長の関係
放射率は材料固有の固定値と考えられがちですが、実際には温度や測定波長にも依存します。
放射温度計には短波長型、中波長型、長波長型などがあり、同じ対象でも使用する機器によって適した設定値が変わることがあります。
高温の金属、低温の樹脂、ガラス越しの対象では、選ぶ波長帯が測定の成否を左右します。
カタログ値を確認する際は、放射率の数値だけでなく測定波長と対象温度も確認してください。
測定角度と反射温度の管理
対象物に対して正面から測ると、周囲の熱源が正反射して入りやすい場合があります。
特に光沢のある金属では、角度を変えながら表示値の安定する位置を探すことが有効です。
反射温度は、対象の周囲にある壁、炉、ヒーター、照明、作業者などの温度の影響を受けます。
高温設備では、対象物の放射率を適切に設定しても、周囲環境の反射を無視すると誤差が残るでしょう。
距離・視野・対象サイズの確認
放射温度計には距離係数があり、離れるほど測定スポットは広がります。
対象物がスポットより小さい場合、背景の温度まで含めて測ってしまいます。
測定スポット内を対象物だけで十分に満たすことが、放射率設定と同じくらい重要です。
細い樹脂チューブや小さな金属部品は、近距離測定用の光学系や適切な焦点距離を持つ機器を選ぶ必要があります。
放射率、反射温度、測定距離、測定角度、視野径は相互に関係します。
一つだけを調整するのではなく、測定条件をセットで記録することが再現性につながります。
材料別の放射率測定と管理方法
続いては材料別の放射率測定と、現場での管理方法を確認していきます。
接触式温度計を基準にした補正
実務では、熱電対、測温抵抗体、表面温度センサーなどの接触式温度計を基準にして補正する方法が広く用いられます。
対象の熱容量、接触圧、応答時間にも注意しながら、安定した温度状態で比較を行います。
放射温度計の放射率を調整し、基準温度と表示温度が一致する値を記録します。
補正値は材料名だけでなく、製品名、ロット、色、表面仕上げ、測定位置まで残すと管理しやすくなります。
黒体テープと塗装を使う方法
低放射率金属や反射の大きい表面では、高放射率テープを貼り付けて測る方法が有効です。
対象の温度に耐えられるテープを選び、浮きやしわがないように施工します。
テープの表面温度が対象物と十分に平衡になってから測定することも重要です。
恒久的に測定する設備では、測定用の黒色塗装部を設ける方法も検討できます。
定期点検と測定手順の標準化
温度管理の品質を保つには、放射率の設定値を個人の経験だけに頼らない仕組みが必要です。
測定対象、機器名、波長帯、距離、角度、放射率、反射温度、基準温度を記録した手順書を用意しましょう。
樹脂の色替え、金属表面の研磨、塗装変更、設備洗浄などがあった際には、設定値の見直しも必要です。
放射率は一度決めて終わりではなく、製造条件の変化に合わせて検証する管理項目として扱うことが望まれます。
まとめ
放射率は、放射温度計やサーモグラフィーで正確な表面温度を得るための基本設定です。
金属は表面仕上げや酸化状態で大きく変わり、光沢面では反射の影響を受けやすくなります。
ガラスは高い放射率を示すことが多いものの、赤外線の透過性と測定波長の関係を確認する必要があります。
プラスチックや樹脂は比較的高放射率の材料が多い一方、色、透明性、表面状態、添加剤によって値が変動します。
一覧表は初期設定として活用し、重要な管理ポイントでは接触式温度計との比較により、実際の材料と測定環境に合う放射率を決めましょう。