ボルトを締め付ける作業では、ただ強く回せばよいわけではありません。
締め付けが弱ければ部材が緩みやすくなり、反対に強すぎればボルトの破損やねじ山の損傷につながります。
そこで重要になるのが、締め付けトルク、軸力、摩擦係数、強度区分を正しく理解したうえで、図面や規格に沿って管理する考え方です。
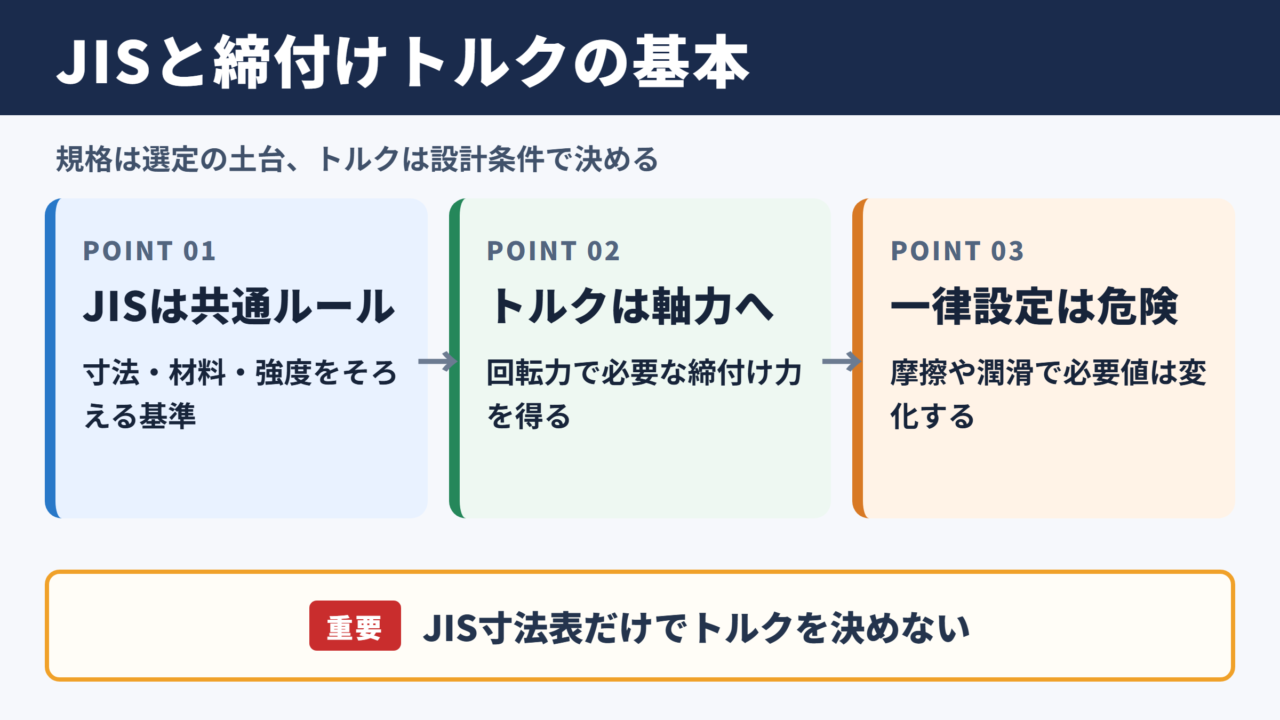
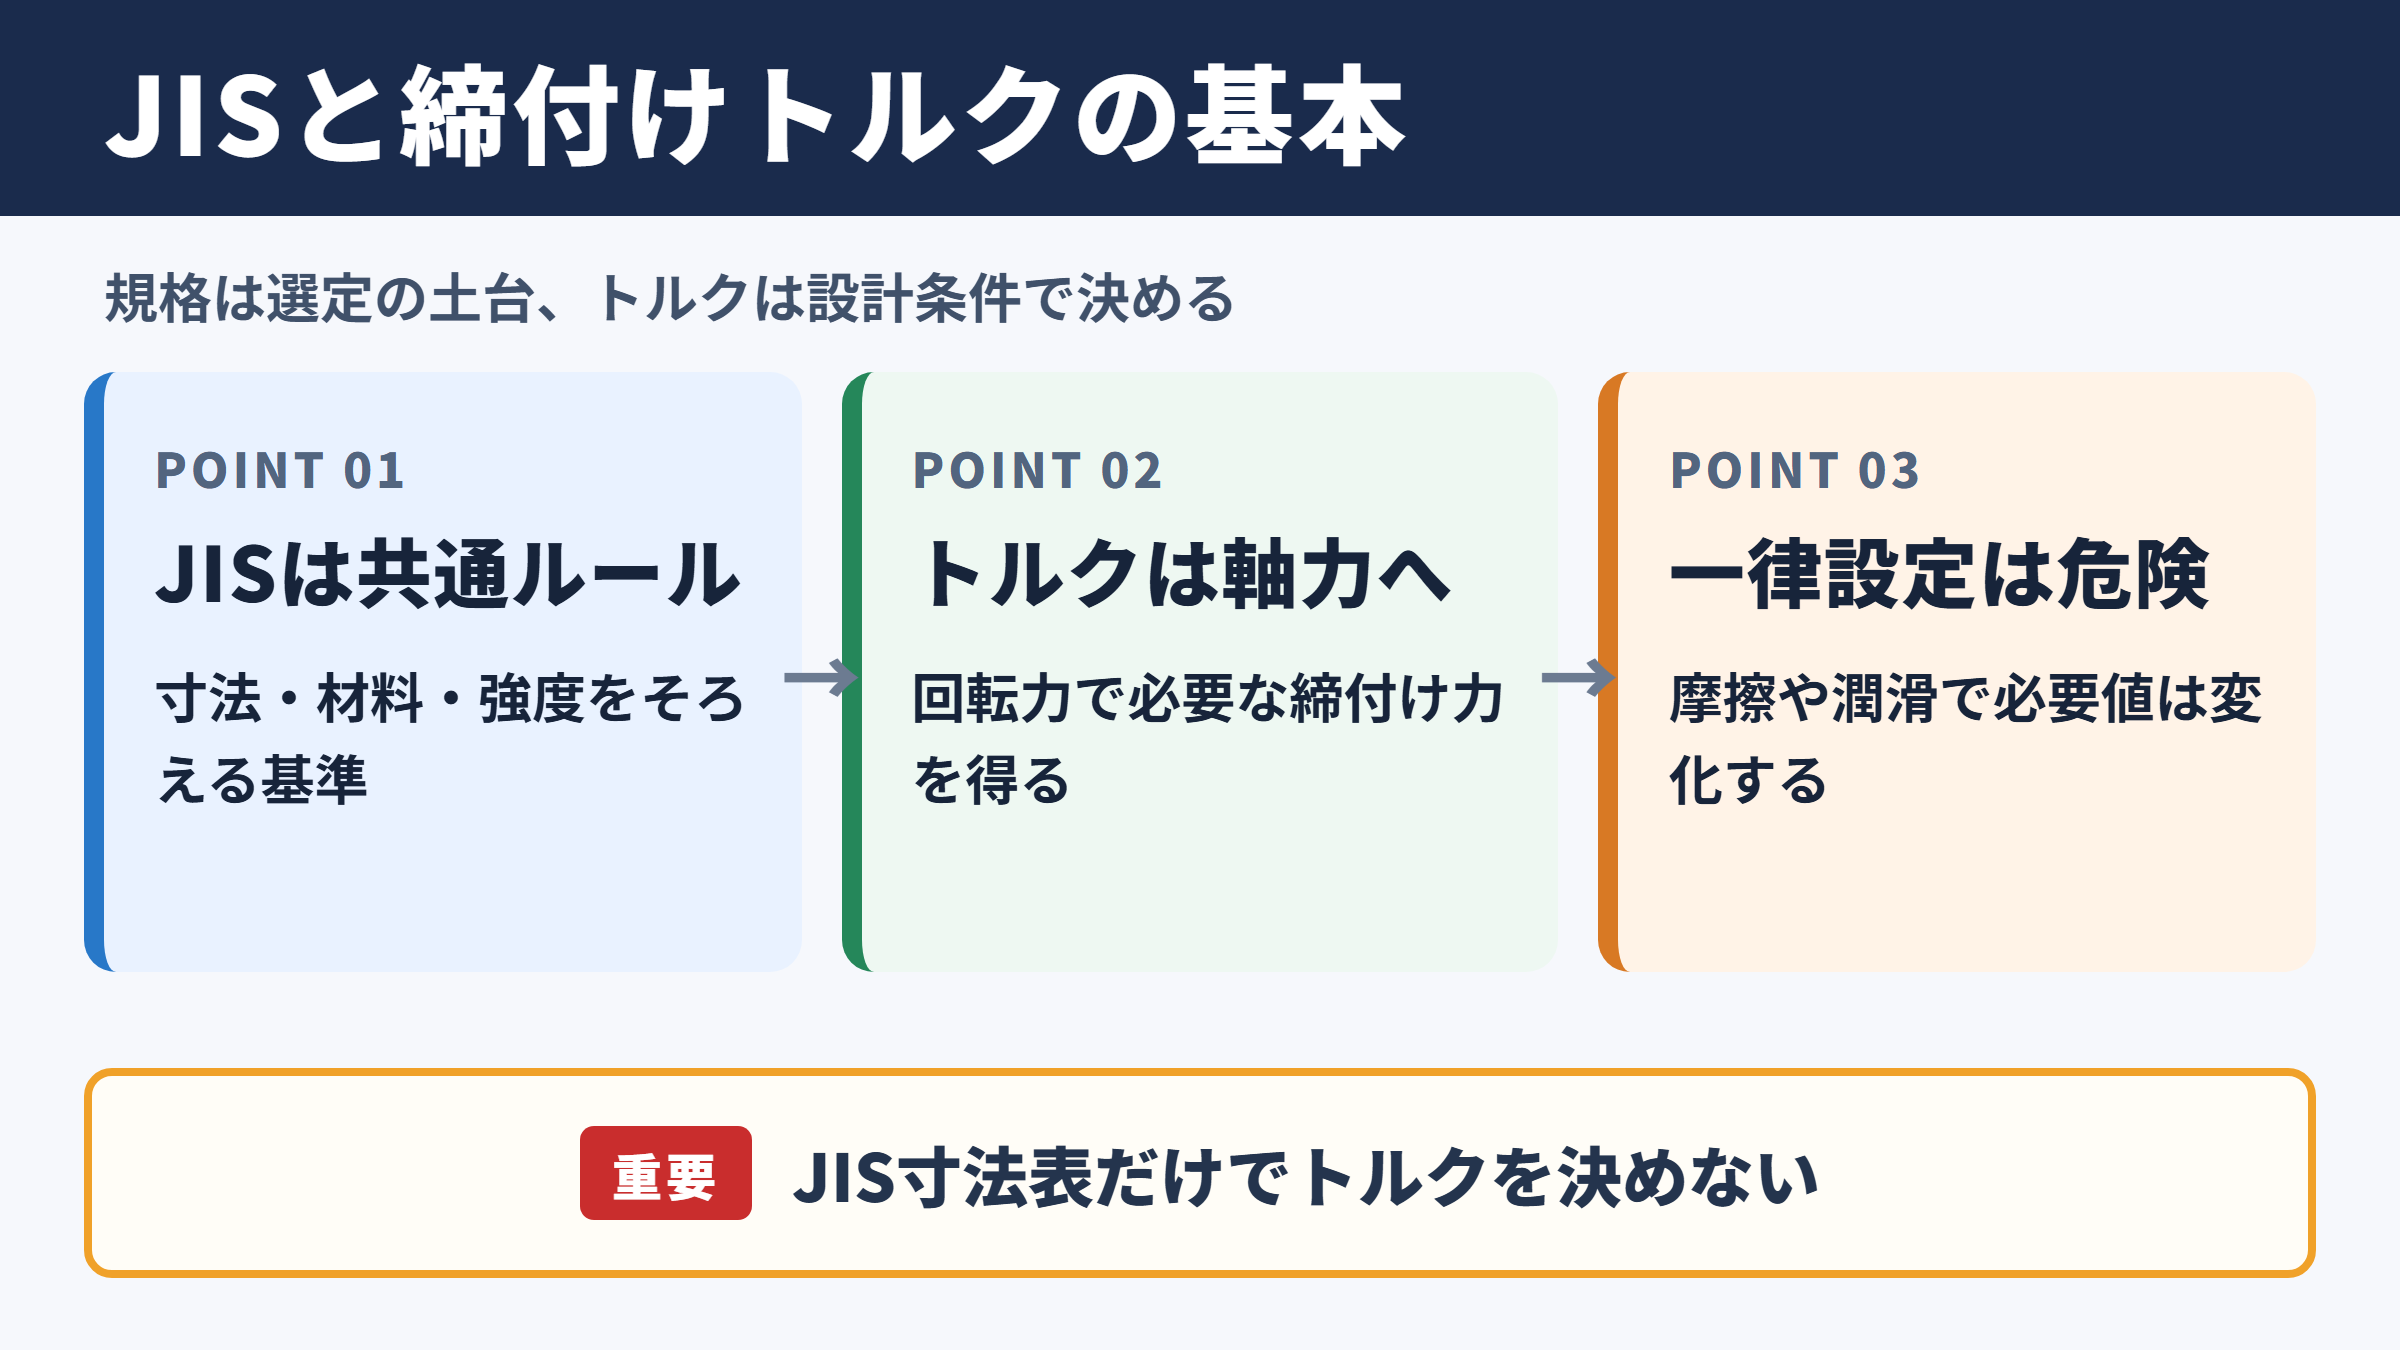
JIS規格はボルトやナットの寸法、機械的性質、試験方法などを定めていますが、すべてのボルトに一律の締め付けトルクを指定する規格ではありません。
本記事では、現場で混同されやすいJIS規格とトルク値の関係を整理し、安全性と品質を両立するための基本を解説します。
ボルト締め付けトルクとJIS規格の関係
それではまず、ボルト締め付けトルクとJIS規格の関係について解説していきます。
JIS規格が定める主な対象
JIS規格には、六角ボルト、六角ナット、座金、ねじの公差、材料、強度区分など、多くの項目があります。
たとえば六角ボルトの製品規格、メートル並目ねじの基本寸法、鋼製ボルト類の機械的性質といった規格は、締結部品を選定するための土台になります。
JIS規格は部品の品質や性能をそろえるための共通ルールであり、設計者と製造現場が同じ条件で会話するための基準でもあります。
一方で、実際の締め付けトルクは、ボルト径だけで決められるものではありません。
材質、表面処理、潤滑状態、座面の状態、締結する部材の剛性などによって、必要なトルクは変化します。
そのため、JISの寸法表だけを見てトルクを決定するのではなく、設計条件に応じた締結管理が必要です。
締め付けトルクが果たす役割
締め付けトルクとは、レンチやトルクレンチでボルトを回す際に加える回転力のことです。
単位にはN・mが使われ、力の大きさとレンチの長さを掛け合わせた値として表されます。
しかし、トルクそのものが締結部を直接押さえつけるわけではありません。
ボルトを回転させることで軸方向に引き伸ばし、その反力として被締結材を押し付ける力が生まれます。
この押し付ける力が軸力、または締付け力です。
適正な締結の目的は、指定トルクを記録することではなく、必要な軸力を安定して得ることにあります。
トルク管理は軸力を間接的に管理する代表的な方法であり、量産現場でも広く採用されています。
一律のトルク値が危険な理由
同じM10のボルトであっても、乾燥した状態と潤滑油が付着した状態では、摩擦による損失が大きく異なります。
潤滑されたねじに乾燥状態と同じトルクを加えると、予想以上の軸力が発生し、降伏や破断を招くおそれがあります。
逆に、さび、塗装、傷、異物によって摩擦が増えると、トルクを加えても十分な軸力に届かない場合があります。
トルク表は便利な目安ですが、設計図面、メーカーの技術資料、社内基準より優先して使うものではありません。
特に安全性に関わる設備、自動車部品、圧力配管、建築用途では、対象製品に定められた締結条件を最優先に確認することが大切です。
現場では、ボルトの呼び径だけで判断せず、強度区分と使用条件まで照合する習慣をつけましょう。
締め付けトルクと軸力の基本原理
続いては、締め付けトルクと軸力の基本原理を確認していきます。
ボルトが伸びることで生まれる締結力
ボルトを締めると、ねじ部と軸部はわずかに伸びます。
この伸びがばねのように働き、部材同士を押さえ続ける力を生み出します。
ボルトが伸びる量は微小ですが、締結体の信頼性を左右する重要な変化です。
被締結材側も圧縮されるため、締結部ではボルトの引張力と部材の圧縮力が釣り合います。
適正な軸力は、使用中に外力が加わっても接合面が離れにくい状態をつくるために必要です。
軸力が不足すると、振動による緩み、座面のすき間、疲労破壊などの問題が起こりやすくなります。
トルクの内訳
締め付け時に加えたトルクの大部分は、ねじ面と座面の摩擦を乗り越えるために使われます。
実際にボルトを伸ばして軸力に変換される割合は、一般的にそれほど大きくありません。
摩擦係数が少し変わるだけでも、同じトルクで得られる軸力に差が生じます。
締め付けトルクの概算では、T=K×d×Fという関係がよく使われます。
Tは締め付けトルク、Kはトルク係数、dはねじの呼び径、Fは目標軸力を示します。
Kにはねじ部と座面の摩擦条件が反映されるため、固定値として扱いすぎないことが重要です。
この式は考え方をつかむために役立ちますが、精密な設計計算では接触面や材料の条件も考慮します。
摩擦係数とトルク係数の影響
摩擦係数は、部品同士がこすれ合う際の抵抗の程度を示す値です。
黒染め、亜鉛めっき、ユニクロめっき、溶融亜鉛めっき、ステンレス、潤滑剤の有無などで摩擦条件は変わります。
締結用の潤滑剤や焼付き防止剤を使う場合は、ねじのかじりを防ぐ効果が期待できる一方、軸力が上がりやすくなる点に注意が必要です。
表面処理を変更しただけでも、従来のトルク条件をそのまま流用できないことがあります。
| 締結条件 | 摩擦の傾向 | 同一トルク時の軸力 | 管理時の注意点 |
|---|---|---|---|
| 乾燥した一般的な鋼材 | 標準的 | 基準になりやすい | さびや異物を確認する |
| 潤滑剤を使用 | 低くなりやすい | 高くなりやすい | 過大軸力を防ぐ |
| さびや塗膜がある状態 | 高くなりやすい | 低くなりやすい | 接触面を整える |
| ステンレスねじ | 変動しやすい | 条件により異なる | 焼付き対策を行う |
JIS規格に関わるボルトの強度区分
続いては、JIS規格に関わるボルトの強度区分を確認していきます。
強度区分の数字が示す意味
鋼製ボルトには、4.8、8.8、10.9、12.9などの強度区分が表示されることがあります。
この表示は、ボルトの引張強さや降伏に関する性能を示す目安です。
たとえば8.8級は、最小引張強さがおおむね800N毎平方ミリメートルの区分であり、降伏に関する比率も数字から読み取れます。
同じ呼び径でも強度区分が違えば、許容できる軸力と推奨される締め付け条件は変わります。
外観が似ていても、強度区分を取り違えると、締結部の性能は大きく変わります。
呼び径と有効断面積
ボルトの太さを示すM8やM12といった表記は、ねじの呼び径を示しています。
ただし、引張荷重を負担する断面は、ねじ山の谷径を考慮した有効断面積で評価します。
呼び径を二倍にすれば単純に強度も二倍になるわけではなく、断面積の変化を見なければなりません。
有効断面積が大きいボルトほど、同じ材料強度でより大きな軸力を負担できます。
ただし、太いボルトには大きな締め付けトルクが必要となるため、工具能力、作業姿勢、座面強度も合わせて検討します。
ねじのピッチが異なる場合も有効断面積は変わるため、並目ねじと細目ねじを混同しないことが大切です。
ナットと座金を含めた組み合わせ
ボルトだけを高強度品にしても、ナットの強度や座面の耐力が不足していれば、締結体全体の性能は確保できません。
ナットにはボルトの強度区分に対応した強度区分があり、適切な組み合わせを選ぶ必要があります。
座金は座面のめり込みを抑え、荷重を分散させる役割を持ちます。
締結管理では、ボルト、ナット、座金、被締結材を一つのシステムとして考えることが基本です。
薄板やアルミ材、樹脂部品などでは、ボルトが健全でも被締結材が変形し、軸力低下につながることがあります。
強度区分の異なるボルトを補修時に混在させると、同一のトルク管理が成立しにくくなります。
現場で交換する場合は、呼び径だけでなく、強度区分、表面処理、ねじピッチまで確認しましょう。
締め付けトルクの設定と算出手順
続いては、締め付けトルクの設定と算出手順を確認していきます。
目標軸力の決め方
目標軸力は、ボルトの耐力だけでなく、締結部に求められる機能から決めます。
振動を受ける機械なら緩みを防ぐだけの締付け力が必要になり、シール性が必要なフランジならガスケットの圧縮条件も重要です。
高すぎる軸力はボルトの塑性変形、被締結材のへこみ、ガスケットの過圧縮を引き起こします。
低すぎる軸力では、外力により接合面が開き、疲労寿命が短くなる可能性があります。
目標軸力は、最大限まで締めるための値ではなく、用途に必要な性能を安定して得るための値です。
トルク値への換算
目標軸力を定めたら、摩擦条件を反映したトルク係数を用いて締め付けトルクへ換算します。
量産品では、実際の部品を使ってトルクと軸力の関係を試験し、管理値を決める方法が有効です。
たとえば呼び径が10mm、目標軸力が20000N、トルク係数が0.2という仮定では、概算トルクは40N・mとなります。
計算は0.2×0.01×20000で行います。
これは説明用の例であり、実際の製品に使用する値は図面や締結試験に基づいて決定してください。
トルク係数を推定値だけで扱うとばらつきが大きくなるため、重要部位では検証結果を残すことが望ましいでしょう。
締結条件を文書化する重要性
適正なトルクを決めても、作業条件が統一されなければ品質は安定しません。
作業標準書には、ボルトの品番、使用工具、設定トルク、締め付け順序、潤滑の有無、再使用可否などを記載します。
複数本のボルトで部材を締結する場合、対角線順に段階締めを行うことが一般的です。
| 管理項目 | 記載する内容 | 品質への影響 |
|---|---|---|
| 締結部品 | 呼び径、ピッチ、強度区分、表面処理 | 部品取り違えの防止 |
| 工具 | トルクレンチの種類と測定範囲 | 設定誤差の抑制 |
| 締結順序 | 仮締め、本締め、対角順 | 荷重の偏りを防止 |
| 潤滑条件 | 使用剤、塗布箇所、塗布量 | 軸力ばらつきの低減 |
| 検査方法 | トルク確認、マーキング、記録 | 作業の追跡性を確保 |
トルクレンチによる締結管理
続いては、トルクレンチによる締結管理を確認していきます。
工具の選定と使用範囲
トルクレンチは、目標トルクが工具の適正な測定範囲に入るものを選びます。
小さすぎるトルクを大容量の工具で管理すると、読み取り精度や設定精度が十分に得られないことがあります。
反対に、能力を超えるトルクを加えると、工具の破損や作業者のけがにつながります。
トルクレンチは最大能力付近だけでなく、普段使うトルク帯で精度が確保できることが選定のポイントです。
プリセット形、直読式、デジタル式などはそれぞれ使い勝手が異なるため、作業内容に合った形式を選定します。
締め付け順序と段階締め
カバー、フランジ、ホイールのように複数本のボルトで締結する箇所では、一本ずつ最終トルクまで締める方法は不向きです。
一部だけ先に強く締めると、部材が傾いたり、ガスケットの面圧が不均一になったりするためです。
仮締めの後、規定トルクの三割程度、六割程度、最終値というように段階を分け、対角線順に締めていきます。
締め付け順序は部品形状によって異なるため、製品ごとの指示を優先してください。
クリック音が出るトルクレンチは、音がした後も勢いで回し続けると過大締めになることがあります。
合図を感じた時点で力を止め、ゆっくり一定の力で操作することが安定した締結につながります。
校正と日常点検
トルクレンチも測定機器の一種であり、使用回数や落下、保管環境によって精度が変化します。
定期校正を行い、社内基準や品質要求に合わせて記録を残すことが必要です。
使用前には、レンチ本体の破損、角ドライブの摩耗、設定値の確認を行います。
使用後は、取扱説明書に従って設定を戻し、湿気や衝撃を避けて保管しましょう。
正しいトルク値を設定しても、工具の精度が保証されなければ締結品質は証明できません。
締結不良を防ぐ確認ポイント
続いては、締結不良を防ぐ確認ポイントを確認していきます。
過大締めによる不具合
過大締めでは、ボルトが降伏して伸びすぎたり、ねじ部が損傷したりするおそれがあります。
一度塑性変形したボルトは、外見に異常がなくても、再使用時に必要な軸力を維持できない場合があります。
アルミや樹脂のように柔らかい部材では、座面が沈み込み、締結力が時間とともに低下することもあります。
ステンレスねじでは焼付きが起こると、取り外しが困難になるだけでなく、締結状態を適切に管理できません。
締め付け時の重さや回転感が普段と違う場合は、無理に締め進めず原因を確認することが重要です。
締め付け不足による不具合
締め付け不足は、振動、温度変化、繰り返し荷重による緩みを招きます。
締結部にすき間が生じると、ボルトに曲げ荷重が加わり、疲労破壊の原因になることがあります。
配管フランジでは、シール面の面圧が不足して漏れにつながる可能性もあります。
外観上は締まって見えても、必要な軸力がなければ十分な固定とはいえません。
マーキングは緩みの発見に役立ちますが、適正軸力そのものを保証する方法ではない点も理解しておきましょう。
再締めと再使用の判断
締結後に部材のなじみや塗膜のつぶれが起きると、軸力が低下することがあります。
そのため、設備や製品によっては、一定時間後の増し締めが定められています。
ただし、やみくもな増し締めは過大軸力につながるため、必ず作業基準に沿って実施します。
伸びボルト、ゆるみ止め加工品、かしめ付きナット、シール剤を使用したねじなどは、再使用に制限がある場合があります。
再締めの可否と再使用の可否は別の問題として扱い、部品メーカーや設計仕様を確認することが大切です。
ボルト締め付けトルクのJIS規格のまとめ
ボルト締め付けトルクを考える際、JIS規格はボルトの寸法、機械的性質、強度区分などを理解するための重要な基盤です。
ただし、JIS規格だけからすべての締め付けトルクを一律に決めることはできません。
実際のトルク値は、目標軸力、強度区分、呼び径、摩擦係数、表面処理、潤滑状態、被締結材の性質を踏まえて設定します。
トルクレンチを使う場合は、工具の能力と精度、締め付け順序、段階締め、校正記録まで含めて管理することが必要です。
最も大切なのは、規格の数値を覚えることではなく、締結部に必要な軸力を再現性よく確保することでしょう。
図面、製品仕様、メーカー資料、社内作業標準を確認し、対象の締結条件に合った安全なトルク管理を進めてください。