ボルト締め付けトルクとは?軸力との関係や単位をわかりやすく解説!
機械設備や建築物、自動車、配管フランジなどで使われるボルトは、単に回して固定すればよい部品ではありません。
適切な力で締め付け、必要な軸力を得ることで、部材のゆるみや漏れ、破損を防ぐ役割を果たします。
その締め付け管理で重要になるのが、ボルト締め付けトルクです。
トルクと軸力は密接に関係しますが、同じ意味ではありません。
摩擦の影響、締め付け方法、潤滑の有無によって結果が大きく変わるため、数値だけを覚えるのではなく仕組みを理解することが大切です。
ボルト締め付けトルクと軸力の関係
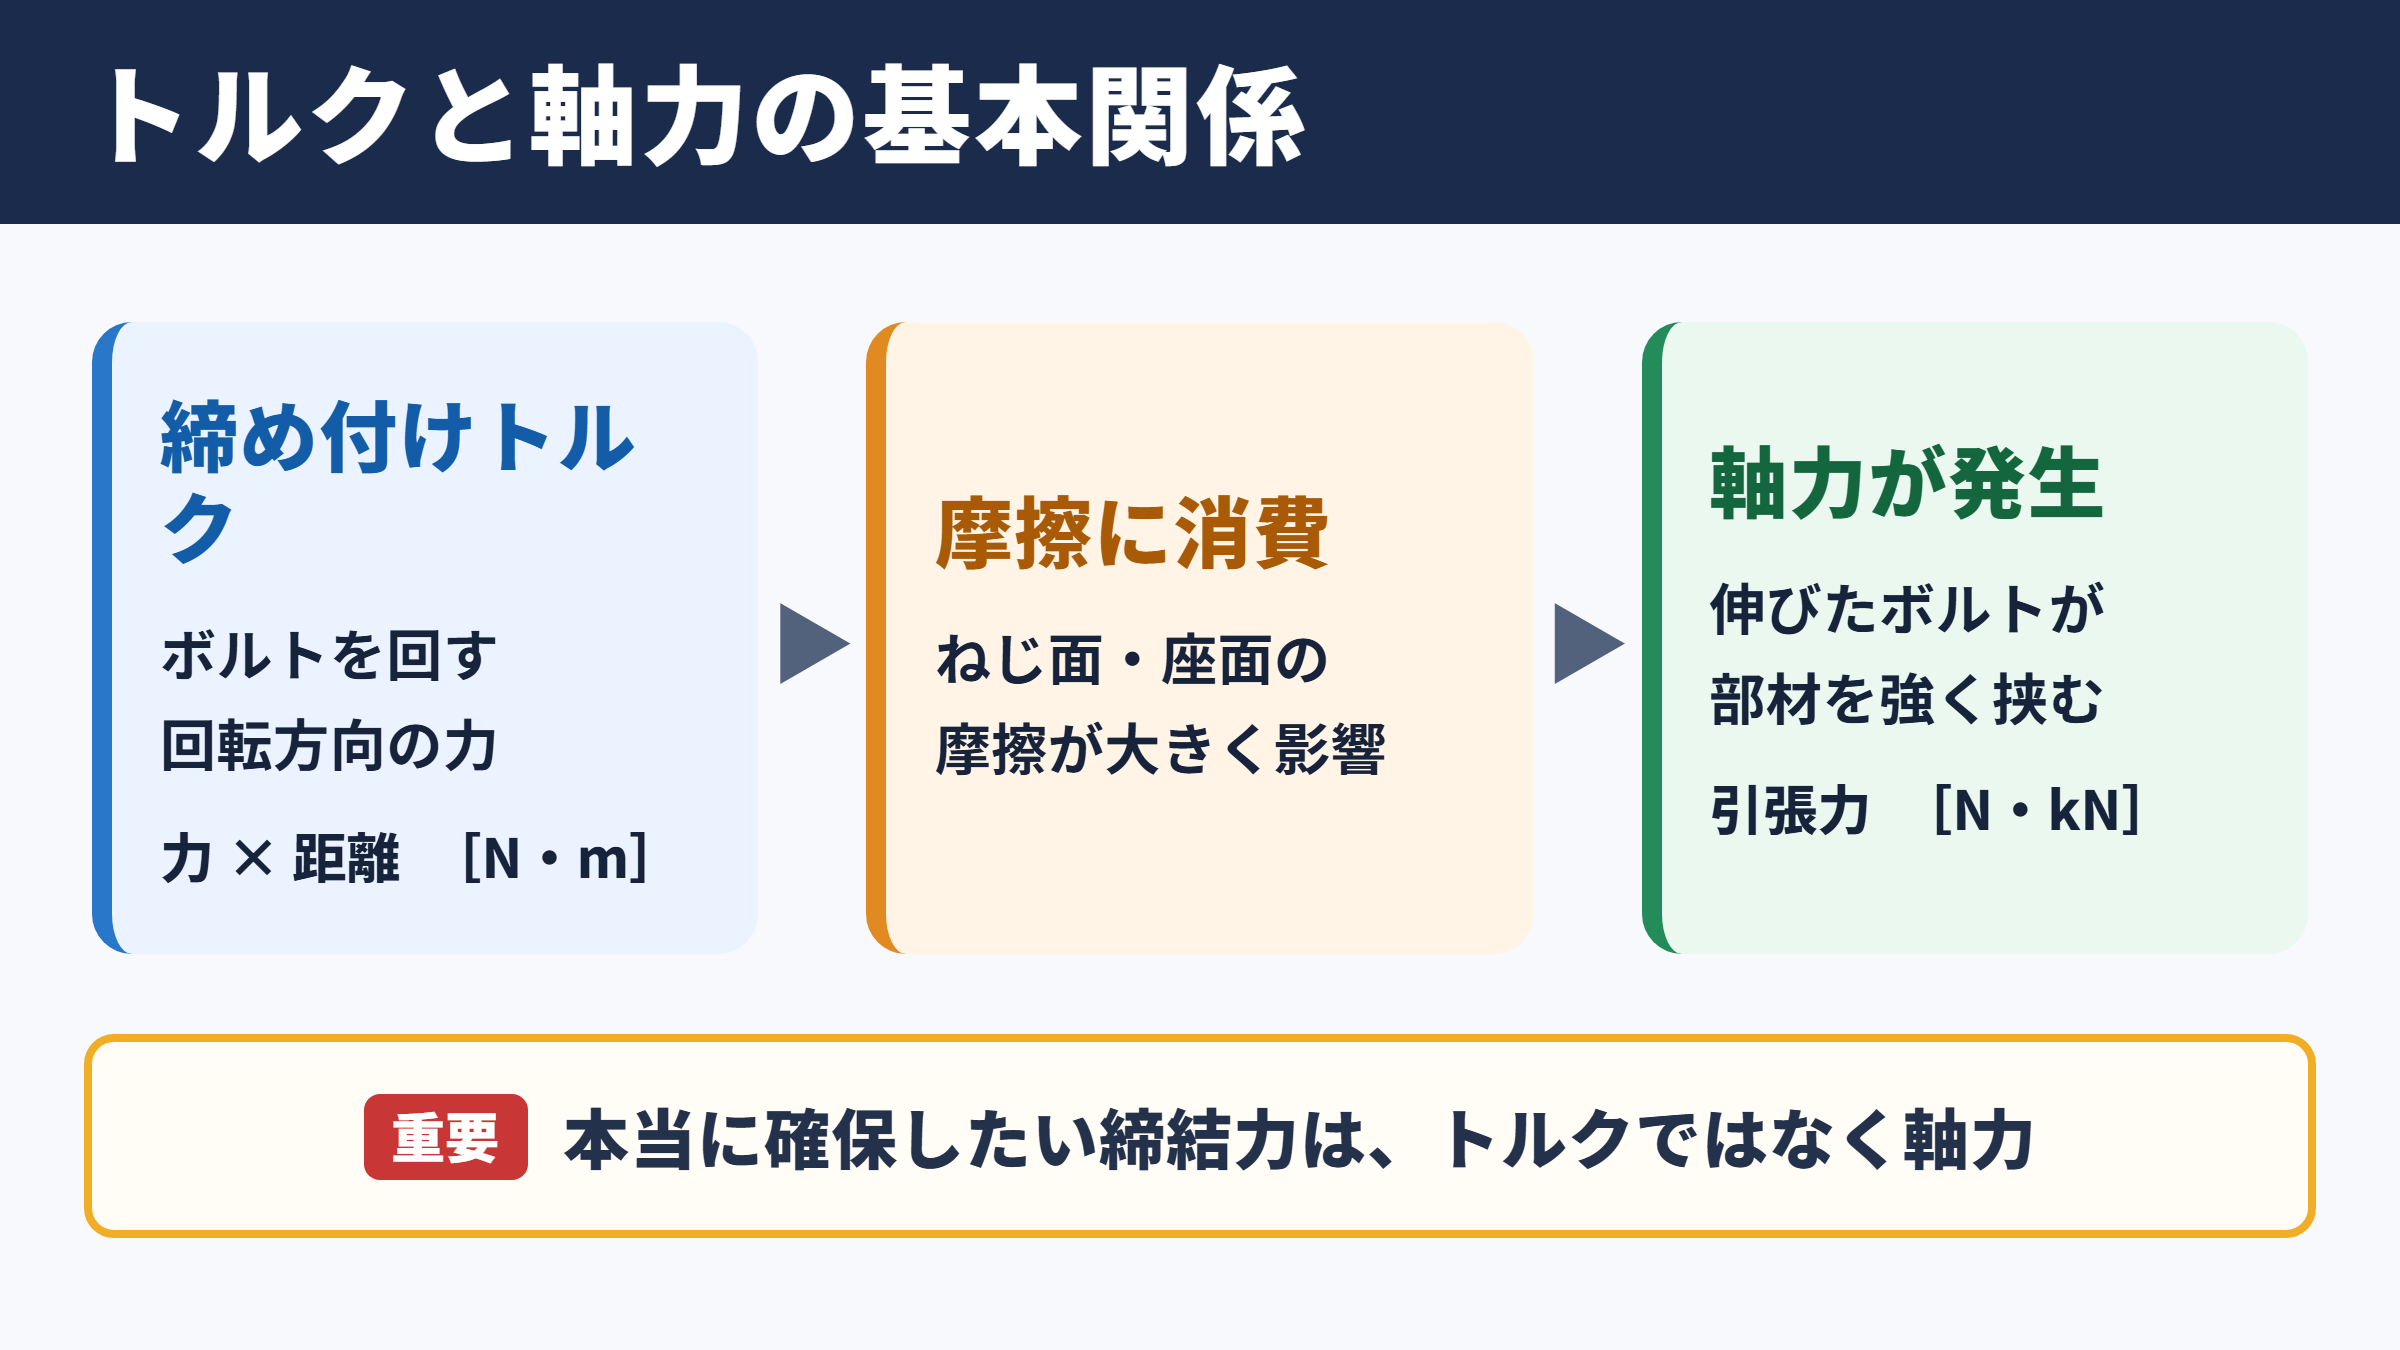
それではまず、ボルト締め付けトルクと軸力の基本的な関係について解説していきます。
締め付けトルクの意味
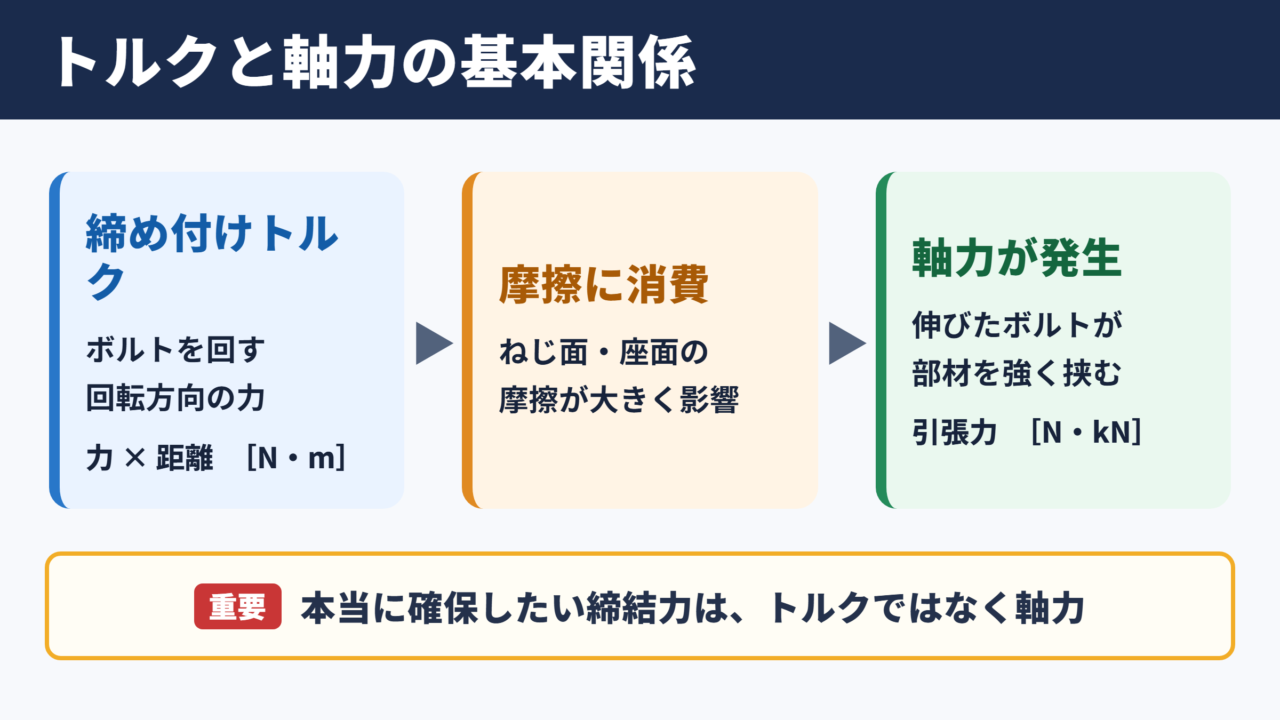
締め付けトルクとは、ボルトやナットを回転させるために加える回転方向の力の大きさです。
レンチの柄を押したり引いたりするときに生まれる力であり、単位には主にN・mが用いられます。
同じ力であっても、レンチの柄が長いほど大きなトルクを発生させられます。
たとえば長さ0.3mのレンチの先端に100Nの力を加えると、理論上は30N・mのトルクになります。
締め付けトルクは、加えた力とレンチの有効長さを掛け合わせて求めます。トルクは力×距離で表され、単位はN・mです。
現場ではトルクレンチを用い、指定された締め付けトルクまでボルトを回します。
ただし、トルクはあくまで回転操作の管理値であり、直接的に締結力そのものを測っているわけではありません。
実際に部材を押し付けている力は軸力である点を、まず押さえておきましょう。
軸力の意味
軸力とは、締め付けられたボルトの軸方向に発生する引張力です。
ナットを回して締め込むと、ボルトはわずかに伸び、その反発によって接合部の部材を強く挟み込みます。
このときボルトに生じる引張力が軸力であり、締結力やボルト軸力と呼ばれることもあります。
軸力の単位はNやkNです。
ボルトが部材を押さえつける力は、基本的にこの軸力に対応します。
軸力が適正範囲にあれば、外力が加わっても接合面のすき間が生じにくく、摩擦による保持力も確保しやすくなります。
ボルト締結で本当に確保したい値はトルクではなく軸力です。トルクは、目標軸力を得るために管理しやすい操作量として使われています。
トルクと軸力が一致しない理由
同じ締め付けトルクを加えても、得られる軸力は必ずしも同じになりません。
大きな理由は、加えたトルクの多くがねじ面や座面の摩擦に消費されるためです。
一般的には、締め付けトルクのうち軸力の発生に使われる割合は小さく、残りは摩擦を乗り越えるために使われます。
ボルトやナットの表面状態、めっき、油、さび、座金の有無が変われば、摩擦係数も変化します。
その結果、同じトルクでも軸力が不足したり、反対に過大になったりする可能性があります。
トルク値だけを絶対的な締結力と考えないことが、締結不良を防ぐ基本です。
締め付けトルクの単位と計算式
続いては、締め付けトルクの単位と計算の考え方を確認していきます。
N・mとkgf・mの換算
現在の設計図面、規格、トルクレンチの表示では、国際単位系であるN・mが広く使われています。
一方で、古い資料や現場慣行ではkgf・m、kgf・cm、N・cmなどが見られることもあります。
単位を読み違えると、締め付けトルクが大幅にずれてしまうため注意が必要です。
| 単位 | 意味 | N・mへの目安 |
|---|---|---|
| N・m | ニュートンメートル | 基準単位 |
| N・cm | ニュートンセンチメートル | 100N・cmは1N・m |
| kgf・m | 重量キログラムメートル | 約9.8N・m |
| kgf・cm | 重量キログラムセンチメートル | 約0.098N・m |
たとえば10kgf・mは、およそ98N・mに相当します。
単位の換算だけでなく、トルクレンチの目盛りがどの単位で表示されているかも作業前に確認しましょう。
トルク係数を使った基本式
締め付けトルクと軸力の関係は、一般にトルク係数を使って近似的に表せます。
締め付けトルクTは、トルク係数K×ボルトの呼び径d×軸力Fで表します。T=K×d×Fという考え方です。
ここでのdはメートル単位の呼び径、FはN単位の軸力を用います。
トルク係数Kは摩擦状態を含んだ係数であり、乾燥状態、潤滑状態、表面処理によって変わります。
概算では0.2前後を使う場合がありますが、実務では材料、めっき、潤滑剤、締結条件に応じた値を採用しなければなりません。
トルク係数は固定の数字ではなく、締結条件によって動く値です。
計算例の考え方
たとえばM10ボルトを用い、目標軸力を20kN、トルク係数を0.2と仮定します。
呼び径は10mmなので、計算では0.01mとして扱います。
T=0.2×0.01×20000となり、締め付けトルクの目安は40N・mです。これは条件を仮定した計算例であり、実際の指定値は設計条件や規格表で確認します。
ここで重要なのは、40N・mという数値だけを別のボルトへ流用しないことです。
ボルト径、強度区分、接合部の材質、潤滑状態が変われば、必要な締め付けトルクも変わります。
特に高強度ボルトやアルミ部品への締結では、過大トルクによるねじ山損傷や座面陥没にも配慮が必要でしょう。
ボルト径と強度区分による適正値
続いては、ボルト径と強度区分が締め付けトルクに与える影響を確認していきます。
呼び径による断面積の違い
ボルトの呼び径が大きくなるほど、一般にねじ部の有効断面積も大きくなります。
断面積が大きければ、より大きな引張力に耐えられるため、必要な締め付けトルクも高くなる傾向です。
M6、M8、M10、M12のように呼び径が少しずつ大きくなるだけでも、適正トルクは大きく変化します。
見た目が近いサイズでも、レンチサイズやピッチが異なる場合があります。
部品の寸法を目測だけで判断せず、図面、刻印、ねじゲージなどで確認することが大切です。
強度区分と許容軸力
鋼製六角ボルトには、4.8、8.8、10.9、12.9などの強度区分が表示されることがあります。
数字が大きいほど、一般に引張強さや降伏に対する余裕が大きい材料です。
同じM10ボルトであっても、強度区分が異なれば、設定できる軸力と締め付けトルクは変わります。
低強度ボルトに高強度ボルト用のトルクを与えると、塑性変形や破断を招くおそれがあります。
反対に高強度ボルトに低いトルクしか与えなければ、十分な軸力が得られず、振動によるゆるみの原因になりかねません。
呼び径だけでトルクを決める方法は危険です。ボルトの材質、強度区分、ねじピッチ、接合部の条件をそろえて判断する必要があります。
標準値を扱う際の注意点
インターネット上のトルク表やメーカー資料は便利ですが、すべての締結箇所にそのまま適用できるものではありません。
表に記載された数値には、乾燥状態を前提とするもの、油を塗布した状態を前提とするもの、座金を含むものなどがあります。
また、タップ穴へねじ込む場合と、ナットで締める場合でも、座面摩擦やねじ部摩擦の条件が異なります。
最優先すべきなのは製品図面、整備書、施工要領書に示された指定トルクです。
一般表は、設計や検討の参考値として用い、個別の指定値を置き換えないようにしましょう。
摩擦係数と潤滑状態の影響
続いては、締め付けトルクのばらつきに直結する摩擦係数と潤滑状態を確認していきます。
ねじ面摩擦と座面摩擦
ボルトを締めるときには、ねじ山同士がこすれ合うねじ面摩擦が発生します。
さらに、ナット座面やボルト頭部の座面が接触して回転するため、座面摩擦も加わります。
締め付けトルクの大部分は、この二つの摩擦を克服するために消費されます。
摩擦が大きい状態では、同じトルクを加えてもボルトを伸ばす力に回る割合が小さくなります。
結果として軸力不足となり、締結部が外力に耐えにくくなるでしょう。
潤滑剤による軸力の変化
ねじ部や座面に油、グリース、二硫化モリブデン系の潤滑剤を塗布すると、摩擦係数は低下します。
摩擦が小さくなると、同じ締め付けトルクでも大きな軸力が発生します。
これは締め付け作業の安定化に役立つ一方で、乾燥状態用のトルクをそのまま使うと過大軸力になる危険もあります。
ボルトが伸びすぎれば、降伏、ねじ山の損傷、締結部材の変形につながります。
潤滑の有無は、トルク値を左右する設計条件として管理する必要があります。
さびや表面処理の影響
さびたボルトや汚れたねじ部では、摩擦係数が増加しやすくなります。
トルクレンチが指定値を示していても、実際には摩擦だけで力を使い切り、必要な軸力が得られていないことがあります。
亜鉛めっき、クロメート処理、塗装、コーティングなども、摩擦特性に影響します。
再使用するボルトでは、表面状態の変化によって初回締結時と条件が異なる場合もあるでしょう。
重要保安部品や高圧配管の締結では、再使用可否、潤滑剤の指定、洗浄方法まで施工要領に従うことが求められます。
トルク管理の再現性を高めるには、ボルト、ナット、座金、潤滑剤、表面状態を一つの組み合わせとして管理することが重要です。
締め付け方法とトルク管理の手順
続いては、実際の作業で押さえたい締め付け方法とトルク管理の手順を確認していきます。
トルクレンチの選び方
トルクレンチは、使用する締め付けトルクが測定範囲の中央付近に入るものを選ぶと扱いやすくなります。
測定範囲の下限近くや上限近くで繰り返し使うと、精度や操作性に影響する場合があります。
プリセット形、クリック形、デジタル形、ダイヤル形など、用途によって種類もさまざまです。
締め付け作業の記録が必要な工程では、デジタル表示やデータ出力に対応した機種が適していることもあります。
工具の精度だけでなく、校正期限と点検状態も確認しましょう。
対角締めと段階締め
複数本のボルトで部材を締結する場合、一本ずつ最終トルクまで締める方法は不均一な締結につながりやすくなります。
フランジ、カバー、シリンダーヘッド、金型などでは、対角線上の順番で少しずつ締める対角締めが基本です。
まず仮締めを行い、その後に数段階へ分けて本締めを実施します。
段階締めによって部材の傾きや局部的な当たりを抑え、軸力を比較的均一に配分しやすくなります。
| 作業段階 | 実施内容 | 確認ポイント |
|---|---|---|
| 仮締め | 部材を密着させる | ボルトの取り違えや座面の浮きを確認 |
| 一次締め | 目標トルクの低い割合で締結 | 対角順序と部材の位置を確認 |
| 二次締め | 中間トルクまで均等に締結 | 片締めや傾きの有無を確認 |
| 本締め | 指定トルクまで締結 | トルクレンチの作動を確認 |
締め付け後の確認
クリック形トルクレンチでは、設定値に達した瞬間にクリック感や音が出ます。
その後も強く回し続けると過大締めになるため、作動を感じたら速やかに力を止めることが大切です。
締め付け完了後は、マーキング、チェックシート、トルク管理記録などを活用し、締結漏れを防ぎます。
振動や熱サイクルを受ける設備では、運転後の増し締めが必要な場合もあります。
ただし、むやみな増し締めは軸力を過大にするおそれがあるため、保全基準やメーカー指示に沿って実施しましょう。
締結作業は、締める瞬間だけでなく記録と点検まで含めて完結します。
締結不良を防ぐための確認事項
続いては、ボルトのゆるみや破損を防ぐために確認したい事項を解説していきます。
軸力不足によるゆるみ
締め付けトルクが不足すると、必要な軸力を確保できません。
接合部に振動や繰り返し荷重が加わったとき、部材同士がわずかに動き、ナットの回転ゆるみが発生しやすくなります。
ガスケットを用いるフランジでは、面圧不足による漏れも問題になります。
ゆるみ止め座金やねじロック剤は有効な補助手段ですが、基本となる適正軸力の代わりにはなりません。
指定トルク、締め付け順序、座面状態を守ることが、最初の対策です。
過大トルクによる破損
過大な締め付けトルクは、ボルトの破断だけを引き起こすわけではありません。
ねじ山のつぶれ、ナットの焼き付き、アルミ部品のねじ穴破損、樹脂部品の変形など、さまざまな不具合につながります。
高強度ボルトほど強く締めてもよいと考えられがちですが、相手材が弱ければ接合部側が先に壊れる可能性があります。
ボルト単体の強度ではなく、締結体全体の強度を見ながらトルクを設定する視点が重要でしょう。
トルク管理以外の測定方法
より高い軸力精度が求められる場合には、トルク法以外の締結管理も検討されます。
回転角法は、所定のトルクで着座させた後、規定角度だけ回転させる方法です。
ボルト伸びを直接測る方法、超音波で軸力を測定する方法、油圧テンショナーで引張力を与える方法もあります。
これらは設備や教育が必要になる一方、摩擦のばらつきによる影響を抑えたい重要箇所で役立ちます。
要求精度、作業性、コスト、安全性を比較し、締結管理方法を選ぶことが大切です。
ボルト締め付けトルクのまとめ
ボルト締め付けトルクとは、ボルトやナットを回転させるために加える力の大きさであり、主にN・mで管理します。
一方、締結部を実際に押さえつける力は軸力です。
トルクと軸力は関連していますが、ねじ面摩擦、座面摩擦、潤滑剤、さび、表面処理などの影響を受けるため、常に一定の関係になるわけではありません。
適正な締め付けには、ボルト径、強度区分、接合部材、指定トルク、締め付け順序を総合的に確認する必要があります。
トルクレンチによる管理では、工具の校正状態を保ち、対角締めや段階締めを取り入れることも重要です。
指定された条件のもとで、目標軸力を安定して得ることが、ボルト締結の本来の目的といえるでしょう。