平面度とは?意味・定義と幾何公差における考え方をわかりやすく解説!(単位・平坦度・反りとの違い・基準面・範囲指定)
図面を読むとき、平らに見える面であっても、どの程度までの凹凸やうねりを許すのかを正確に伝える必要があります。
そこで重要になるのが、幾何公差の一つである平面度です。
平面度は製品の組み立て精度、密封性、摺動性、測定の再現性などにも関わるため、単に「平らならよい」と考えるだけでは十分ではありません。
この記事では、平面度の意味、図面上の表し方、基準面の考え方、反りや平坦度との違いを、実務で判断しやすい形で整理します。
平面度の意味と幾何公差における位置付け
それではまず平面度の意味と、幾何公差における位置付けについて解説していきます。
平面度が示す面のばらつき
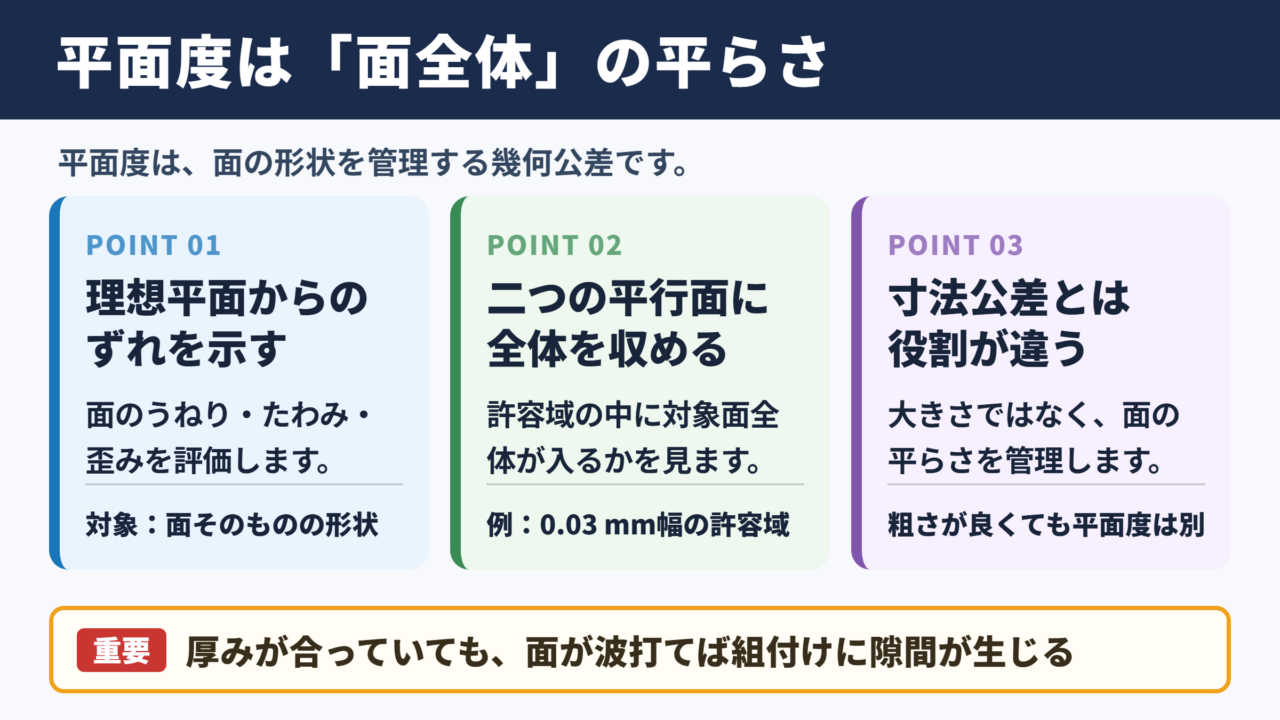
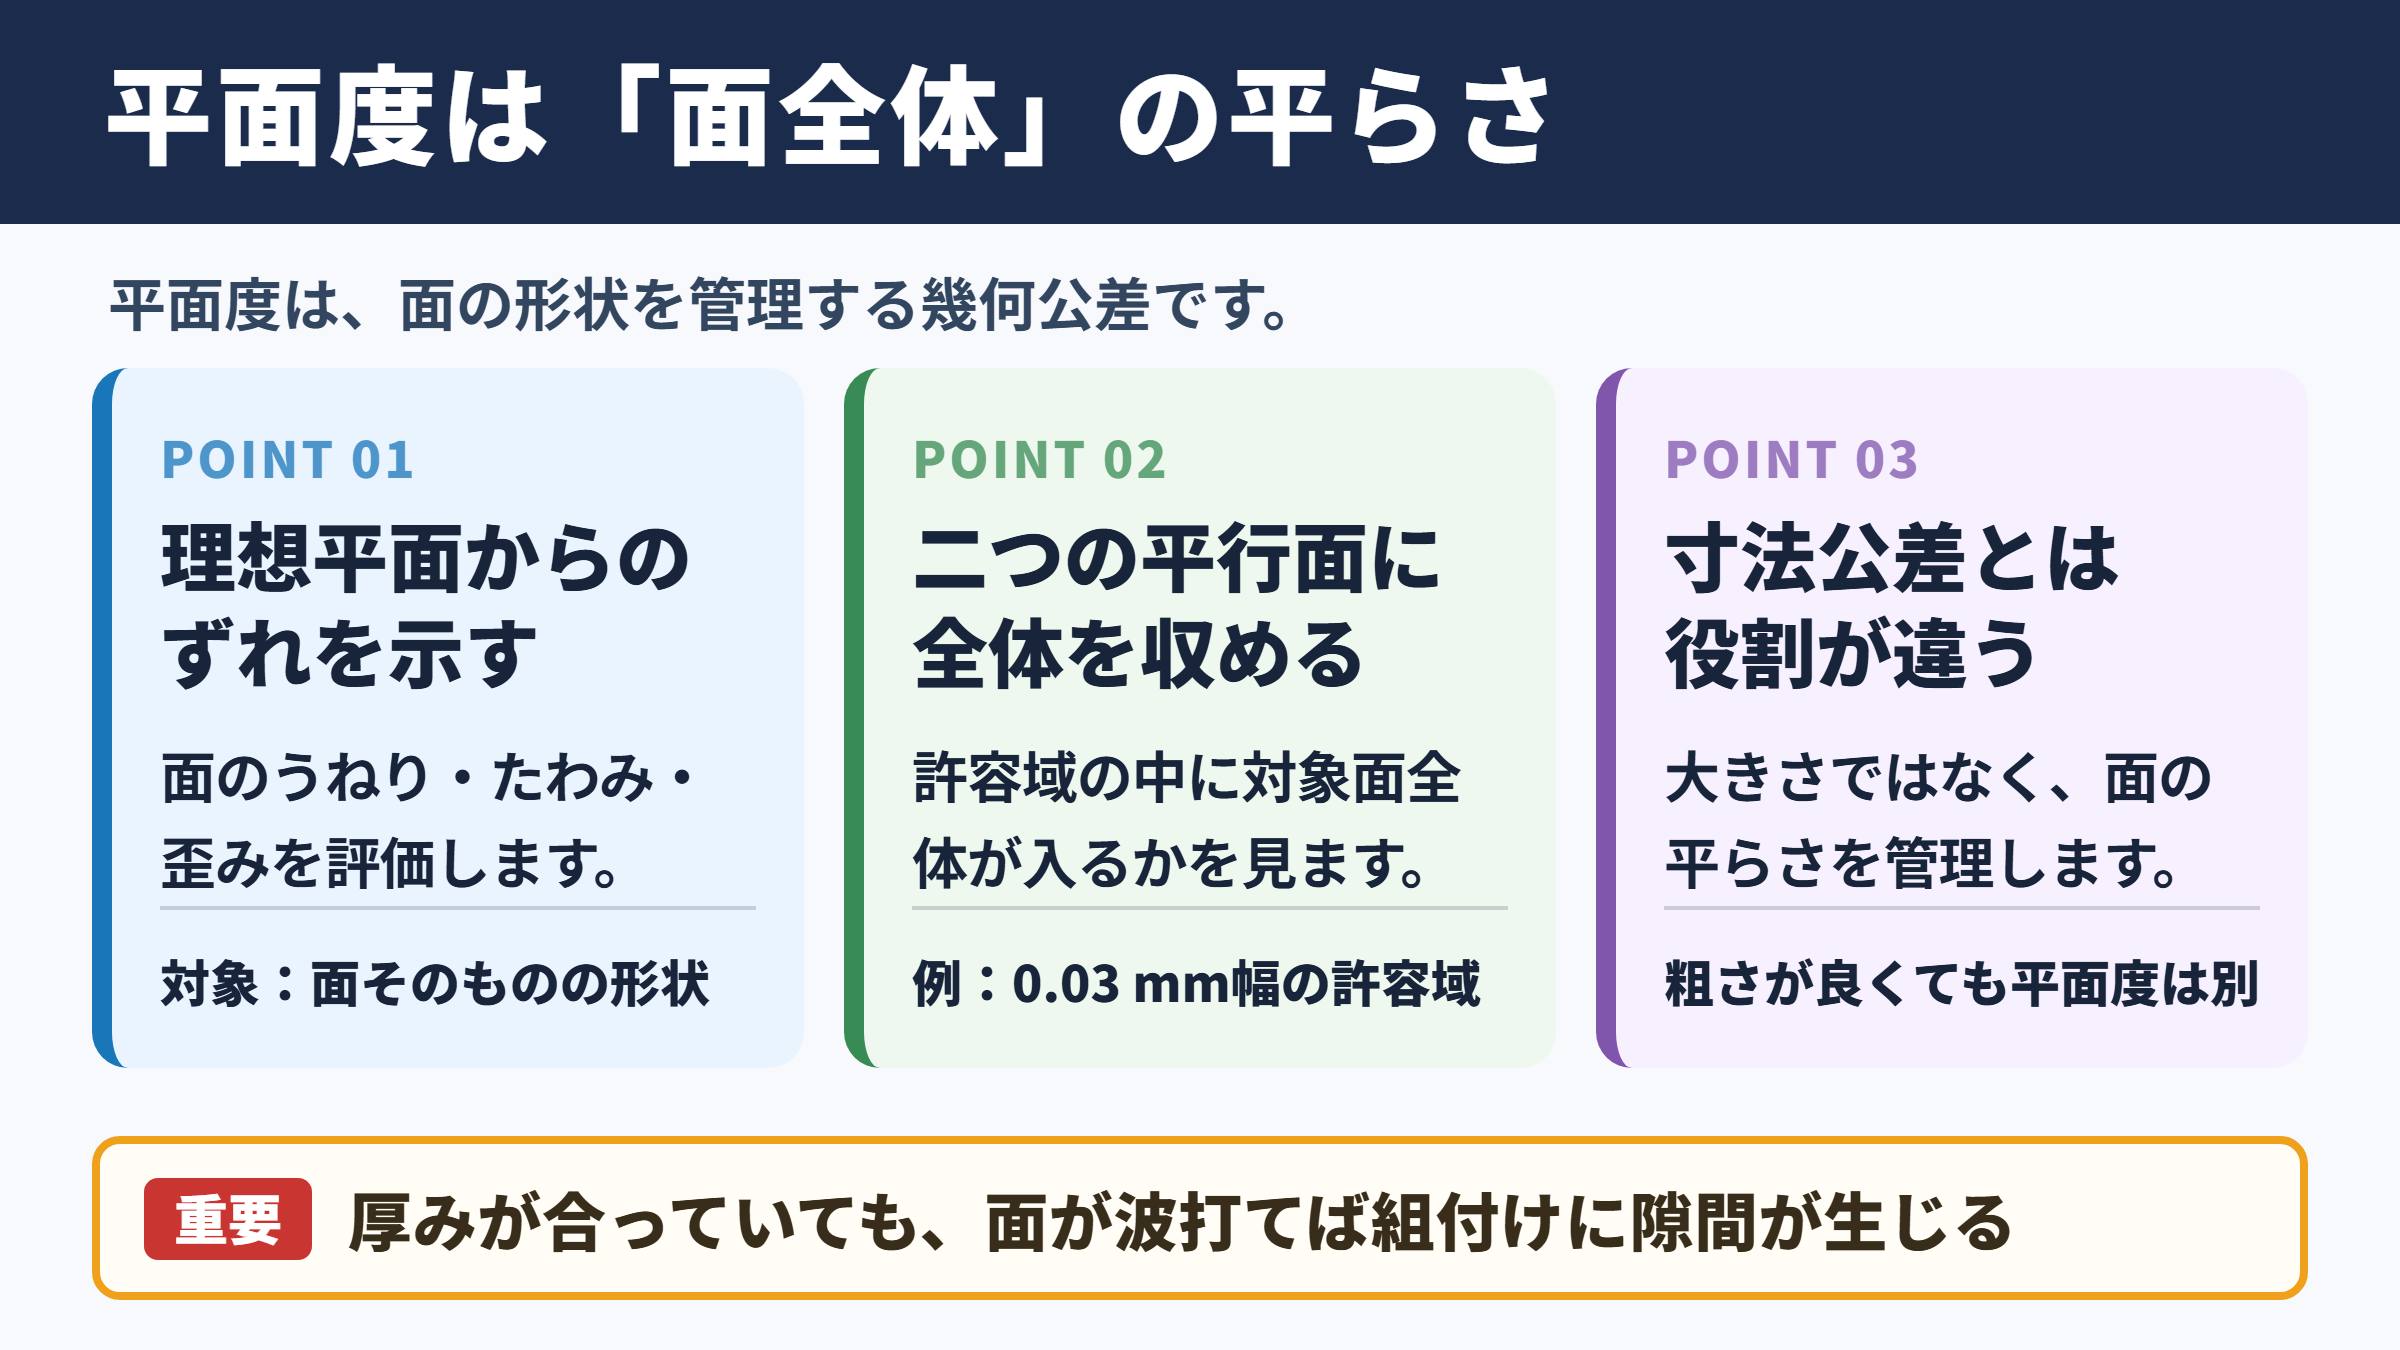
平面度とは、一つの平面が理想的な平面からどの程度ずれているかを示す幾何公差です。
対象となる面全体を、一定間隔の二つの平行平面で挟んだとき、その二平面の間に実際の表面がすべて収まれば、平面度の要求を満たします。
たとえば平面度が0.05 mmと指示されている場合、測定対象の面にある高い部分と低い部分を含めて、幅0.05 mmの平行な許容領域内に収めることが求められます。
表面粗さは微細な凹凸を評価する指標ですが、平面度はより大きなスケールでのうねり、たわみ、加工時の歪みを対象とします。
そのため、表面粗さが良好でも、平面度が良好とは限りません。
平面度は、対象面そのものの形状を管理する公差です。
部品の取付面、シール面、案内面、測定基準となる面などで重要になります。
二つの平行平面による許容域
平面度の公差域は、理想平面を基準に片側だけへ許容する領域ではありません。
二つの平行平面に囲まれた空間が許容域となり、その中に対象面の全体が入るかどうかで判定します。
この考え方では、面の一部だけが高い場合、中央が沈んでいる場合、端部が反っている場合も評価対象になります。
最大値だけを見るのではなく、面全体の状態を把握することがポイントでしょう。
平面度0.03 mmの意味は、対象面が幅0.03 mmの二つの平行平面の間に収まることです。
最高点と最低点の単純な差だけでなく、最も狭い平行平面の組で評価する考え方が基本になります。
寸法公差との役割の違い
寸法公差は長さ、幅、厚み、直径などの大きさを管理します。
一方で平面度は、面の形状がどれほど平らに仕上がっているかを管理するものです。
厚みが指定範囲に入っていても、片面が波打っていれば、組付け時に隙間が生じる可能性があります。
反対に、面が平らであっても厚み寸法が規格外なら、その部品は要求を満たしません。
図面では、寸法公差と幾何公差を組み合わせることで、大きさと形状を別々に、かつ不足なく管理できます。
| 管理項目 | 主な対象 | 確認したい内容 |
|---|---|---|
| 寸法公差 | 長さ、厚み、直径 | 設計寸法に対する大きさ |
| 平面度 | 一つの面 | 面全体の平らさ |
| 平行度 | 二つの面または軸 | 基準に対する平行な関係 |
| 表面粗さ | 表面の微細な状態 | 細かい凹凸の程度 |
平面度の単位と図面における表示方法
続いては平面度の単位と、図面における表示方法を確認していきます。
ミリメートルで示す公差値
平面度の単位には、通常mmを用います。
たとえば0.1、0.05、0.01といった数値が公差枠に記載され、数値が小さいほど高い平面精度が必要です。
ただし、小さな値を指定すれば品質が高くなるとは限りません。
必要以上に厳しい公差は、研削、ラップ、精密測定などの工程を増やし、加工コストや検査時間を押し上げます。
用途に見合う公差値を定めることが、設計と製造の双方にとって大切です。
公差枠と指示線の読み方
平面度は、幾何特性記号と数値を公差枠に入れて示します。
公差枠は、対象となる面の輪郭線、延長線、または引出線に結び付けます。
平面度は単独形体公差に分類されるため、原則としてデータム記号を公差枠内に記載しません。
これは、平面度が他の面との位置関係ではなく、対象面自身の形状だけを評価する公差だからです。
図面で平面度0.02 mmと示されているとき、対象面は0.02 mm幅の平行平面の間に収まる必要があります。
基準面を指定しない点が、平行度や直角度との大きな違いです。
全体指示と部分指示の使い分け
平面度を対象面の全域に適用する場合は、面を特定できる位置に公差枠を記載します。
一方、接触部だけ、シール部だけ、局部的な取付座だけに精度が必要な場合もあるでしょう。
このようなときは、範囲を明確にした部分指示が有効です。
必要な箇所だけを管理すれば、不要な高精度加工を避けられます。
ただし、指示範囲が曖昧だと検査者によって解釈が分かれるため、寸法、ハッチング、注記などを用いて対象領域を明確にします。
| 指示方法 | 適した場面 | 注意点 |
|---|---|---|
| 全面への指示 | 取付面全体、ベース面全体 | 加工面積が広くコストに影響しやすい |
| 局部への指示 | シール部、座面、接触部 | 対象範囲を明確にする |
| 複数箇所への指示 | 複数の独立した座面 | 各面を誤認しない表記が必要 |
平坦度と反りとの違い
続いては平坦度と反りとの違いを確認していきます。
平面度と平坦度の言葉の使われ方
平面度と平坦度は、現場では似た意味で使われることがあります。
一般的に平坦度は、物体の表面がどの程度平らかを表す広い言葉として用いられます。
これに対して平面度は、JISに基づく幾何公差として定義された管理項目です。
仕様書や会話の中で平坦度という言葉が出た場合は、測定値の単純な高低差を指すのか、幾何公差としての平面度を指すのかを確認するとよいでしょう。
反りが発生する主な原因
反りとは、材料や部品が意図しない方向へ曲がったり、たわんだりする現象です。
板金加工では曲げ加工や溶接による熱影響、樹脂成形では冷却収縮の差、切削加工では残留応力の解放などが原因になります。
薄板や大型部品ほど、わずかな応力でも反りの影響を受けやすい傾向があります。
反りは平面度不良の一因ですが、平面度は反りだけを評価するものではありません。
局所的な盛り上がり、研削時のうねり、クランプによる変形なども、平面度の悪化につながります。
反りは変形の現象を示す言葉です。
平面度は、その結果として現れた面の形状を許容域で評価するための管理指標です。
表面粗さとの測定領域
表面粗さと平面度は、どちらも表面に関する評価ですが、見る尺度が異なります。
表面粗さは、加工目や微細な凹凸を主に扱います。
平面度は、測定する範囲全体にわたる形状のずれを扱うため、より長い距離での変化に注目します。
たとえば研削面に細かな加工目が残っていても、面全体が平らなら平面度は良好な場合があります。
逆に鏡面に近い滑らかな面でも、中央が沈んでいれば平面度は悪くなるでしょう。
| 用語 | 主な意味 | 評価の視点 |
|---|---|---|
| 平面度 | 面全体の形状公差 | 二平行平面内への収まり |
| 平坦度 | 平らさを表す一般的な表現 | 文脈により定義が異なる |
| 反り | 曲がりやたわみの現象 | 変形の原因と状態 |
| 表面粗さ | 微細な凹凸の状態 | 短い間隔の表面変化 |
基準面と平面度の関係
続いては基準面と平面度の関係を確認していきます。
平面度にデータムが不要な理由
平面度では、評価対象となる面そのものが完結した対象です。
そのため、別の面や軸を基準として位置関係を定める必要がありません。
測定では対象面から最も狭い二つの平行平面を想定し、その間隔を評価します。
ここでいう平行平面は、図面上で指定された他の基準面に必ずしも平行である必要はありません。
最小領域の考え方で面自身のばらつきを捉えることが、平面度の特徴です。
基準面が必要になる公差
基準面が必要になる代表例は、平行度、直角度、傾斜度、位置度などです。
これらは、対象形体が別の基準に対してどのような向きや位置にあるかを管理します。
たとえば上面を底面に対して平行にしたい場合、上面の平面度だけを指定しても目的は達成できません。
上面自体が平らでも、底面に対して傾いている可能性があるためです。
この場合は、底面をデータムとして上面の平行度を指定します。
上面の平面度0.03 mmは、上面自体の平らさを管理します。
底面に対する上面の平行度0.03 mmは、底面を基準にした向きのずれを管理します。
設計意図に応じた併用
実務では、平面度と基準面を使う公差を併用する場面も少なくありません。
たとえば精密装置の取付面では、部品単体としての平らさと、組み立て基準面に対する向きの両方が必要になることがあります。
このときは平面度で局所的な浮きやうねりを抑え、平行度で組付け時の姿勢を管理します。
どちらか一方だけでは、実際の機能を十分に保証できない場合があります。
公差を追加する前に、部品が接触する相手、締結方法、荷重方向、密封の必要性を整理することが重要です。
平面度の測定方法と判定の考え方
続いては平面度の測定方法と、判定の考え方を確認していきます。
定盤とダイヤルゲージによる測定
代表的な測定方法は、精密定盤の上に部品を置き、ダイヤルゲージやテストインジケータで面を走査する方法です。
測定子を対象面に当て、複数の位置で高さの変化を記録します。
簡易的には最大値と最小値の差から状態を把握できますが、厳密な平面度判定には設置方法や支持条件への配慮が必要です。
薄い部品を無造作に置くと、自重でたわみ、実際とは異なる値になることがあります。
測定前には、バリ、切粉、油膜、定盤上の異物を除去することも欠かせません。
三次元測定機による評価
三次元測定機では、対象面に多数の測定点を取得し、ソフトウェアで平面度を演算できます。
複雑な部品、測定範囲が広い部品、測定記録を残したい部品では特に有効です。
ただし、測定点が少なすぎると局所的な高低差を見逃す恐れがあります。
測定点の配置、測定ピッチ、プローブ径、温度環境などを、要求精度に合わせて計画する必要があります。
測定機の表示値だけでなく、測定戦略が適切かどうかも判定の信頼性を左右します。
高精度な平面度を評価するときは、部品の支持状態を加工時や使用時の状態に近づけることが重要です。
クランプによる変形や自重たわみを含んだ値にならないよう注意します。
測定範囲とサンプリングの注意点
平面度は面全体を対象とするため、測定範囲を限定しすぎると正しい評価になりません。
特に角部、中央部、穴の近傍、肉厚変化部などは変形が現れやすい位置です。
測定点を格子状に配置したり、対角線方向にも走査したりすると、面の傾向を把握しやすくなります。
部分平面度を評価する場合は、図面で定めた範囲に合わせた測定計画が必要です。
検査基準書には測定箇所、支持方法、使用機器、判定方法を記載しておくと、担当者が変わっても評価のばらつきを抑えられるでしょう。
| 測定方法 | 特徴 | 適した用途 |
|---|---|---|
| 定盤とダイヤルゲージ | 比較的手軽で現場向き | 日常検査、簡易確認 |
| 高さ測定器 | 定盤上での高さ比較に使いやすい | 中程度の精度管理 |
| 三次元測定機 | 多点測定と記録に優れる | 精密部品、解析、受入検査 |
| 光学式測定機 | 非接触で測定できる | 傷つきやすい面、薄板部品 |
平面度の範囲指定と設計時の注意点
続いては平面度の範囲指定と、設計時の注意点を確認していきます。
機能面に絞る範囲指定
すべての面に厳しい平面度を指定すると、製造負担が大きくなります。
重要なのは、平らである必要がある機能面を見極めることです。
たとえばガスケットが接触する面、精密機器が載る座面、スライド機構の案内面、光学部品を固定する面などは、平面度が機能に直結します。
一方で、外観だけを目的とする広い面に過度な要求を加えると、コストに見合わない可能性があります。
機能、組立性、加工性、検査性を並べて考えることが、公差設計の基本になります。
加工方法と達成可能な精度
平面度は、材料、部品サイズ、肉厚、加工方法、熱処理の有無によって達成しやすさが異なります。
フライス加工後に研削を行う、熱処理後に仕上げ加工を行う、加工中のクランプ条件を見直すといった対応が必要になる場合があります。
大型の薄板では、加工直後は良好でも、取り外した後に残留応力で変形することがあります。
樹脂部品では、金型温度、冷却時間、ゲート位置、肉厚差が反りに影響します。
設計段階で製造担当者と相談し、現実的な公差を設定することが望まれます。
公差値を決める実務的な視点
平面度の数値は、相手部品との隙間、必要な密封性能、ボルト締結時の変形、使用時の温度変化などから考えます。
たとえば液体や気体を封止する面では、ガスケットの追従量や締結荷重を踏まえて許容値を決めます。
精密な位置決め面では、部品の浮きによって位置ずれが許容範囲を超えないかを検討します。
また、平面度の値だけでなく、測定が可能な条件であるかも確認が必要です。
測れない公差は管理しにくいため、設計図面と検査方法を同時に考える姿勢が役立ちます。
平面度の公差値は、必要機能から逆算します。
相手部品との許容隙間、締結時の変形、測定能力、加工能力を確認して決定する流れが実用的です。
平面度に関するまとめ
平面度は、一つの面が二つの平行平面で作られる許容域にどの程度収まるかを示す幾何公差です。
単位は主にmmで、数値が小さいほど高い平らさが求められます。
平面度は対象面そのものの形状を管理するため、原則として基準面を必要としません。
一方、他の面に対する向きや位置を管理したい場合は、平行度や直角度などのデータムを使う公差を検討します。
平坦度という言葉は広い意味で使われることがあり、反りは変形の現象を指します。
図面や仕様書では、平面度、公差の適用範囲、測定方法を明確にすることが、品質トラブルの予防につながります。
必要な機能面に絞って適切な値を設定し、加工性と検査性のバランスまで考慮することが、実用的な幾何公差設計への近道です。