幾何公差の図面を確認していると、平面度の指示枠にCZという記号が付き、通常の平面度と何が違うのか迷うことがあります。
CZは共通公差域を示す記号であり、複数の面を一つのまとまりとして管理したい場面で重要になる考え方です。
部品単体の平面だけでなく、組立後の当たり面やシール面、取付面の機能を安定させるためにも、CZ付き平面度の意図を正しく読むことが欠かせません。
この記事では、平面度CZの意味、通常の平面度との違い、図面上の指示方法、測定時の注意点までを順に解説します。
平面度CZの意味と共通公差域
それではまず平面度CZの意味と、共通公差域の考え方について解説していきます。
CZが表す共通公差域
CZはCommon Zoneの略で、日本語では共通公差域と呼ばれます。
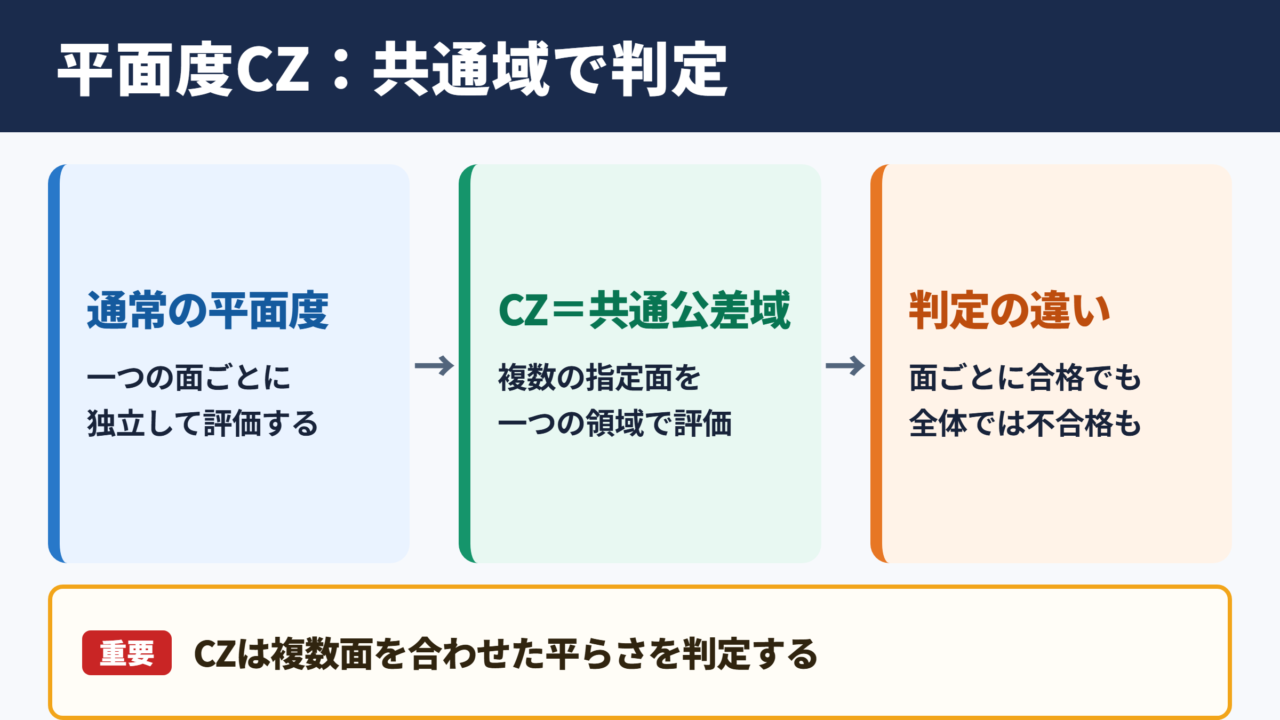
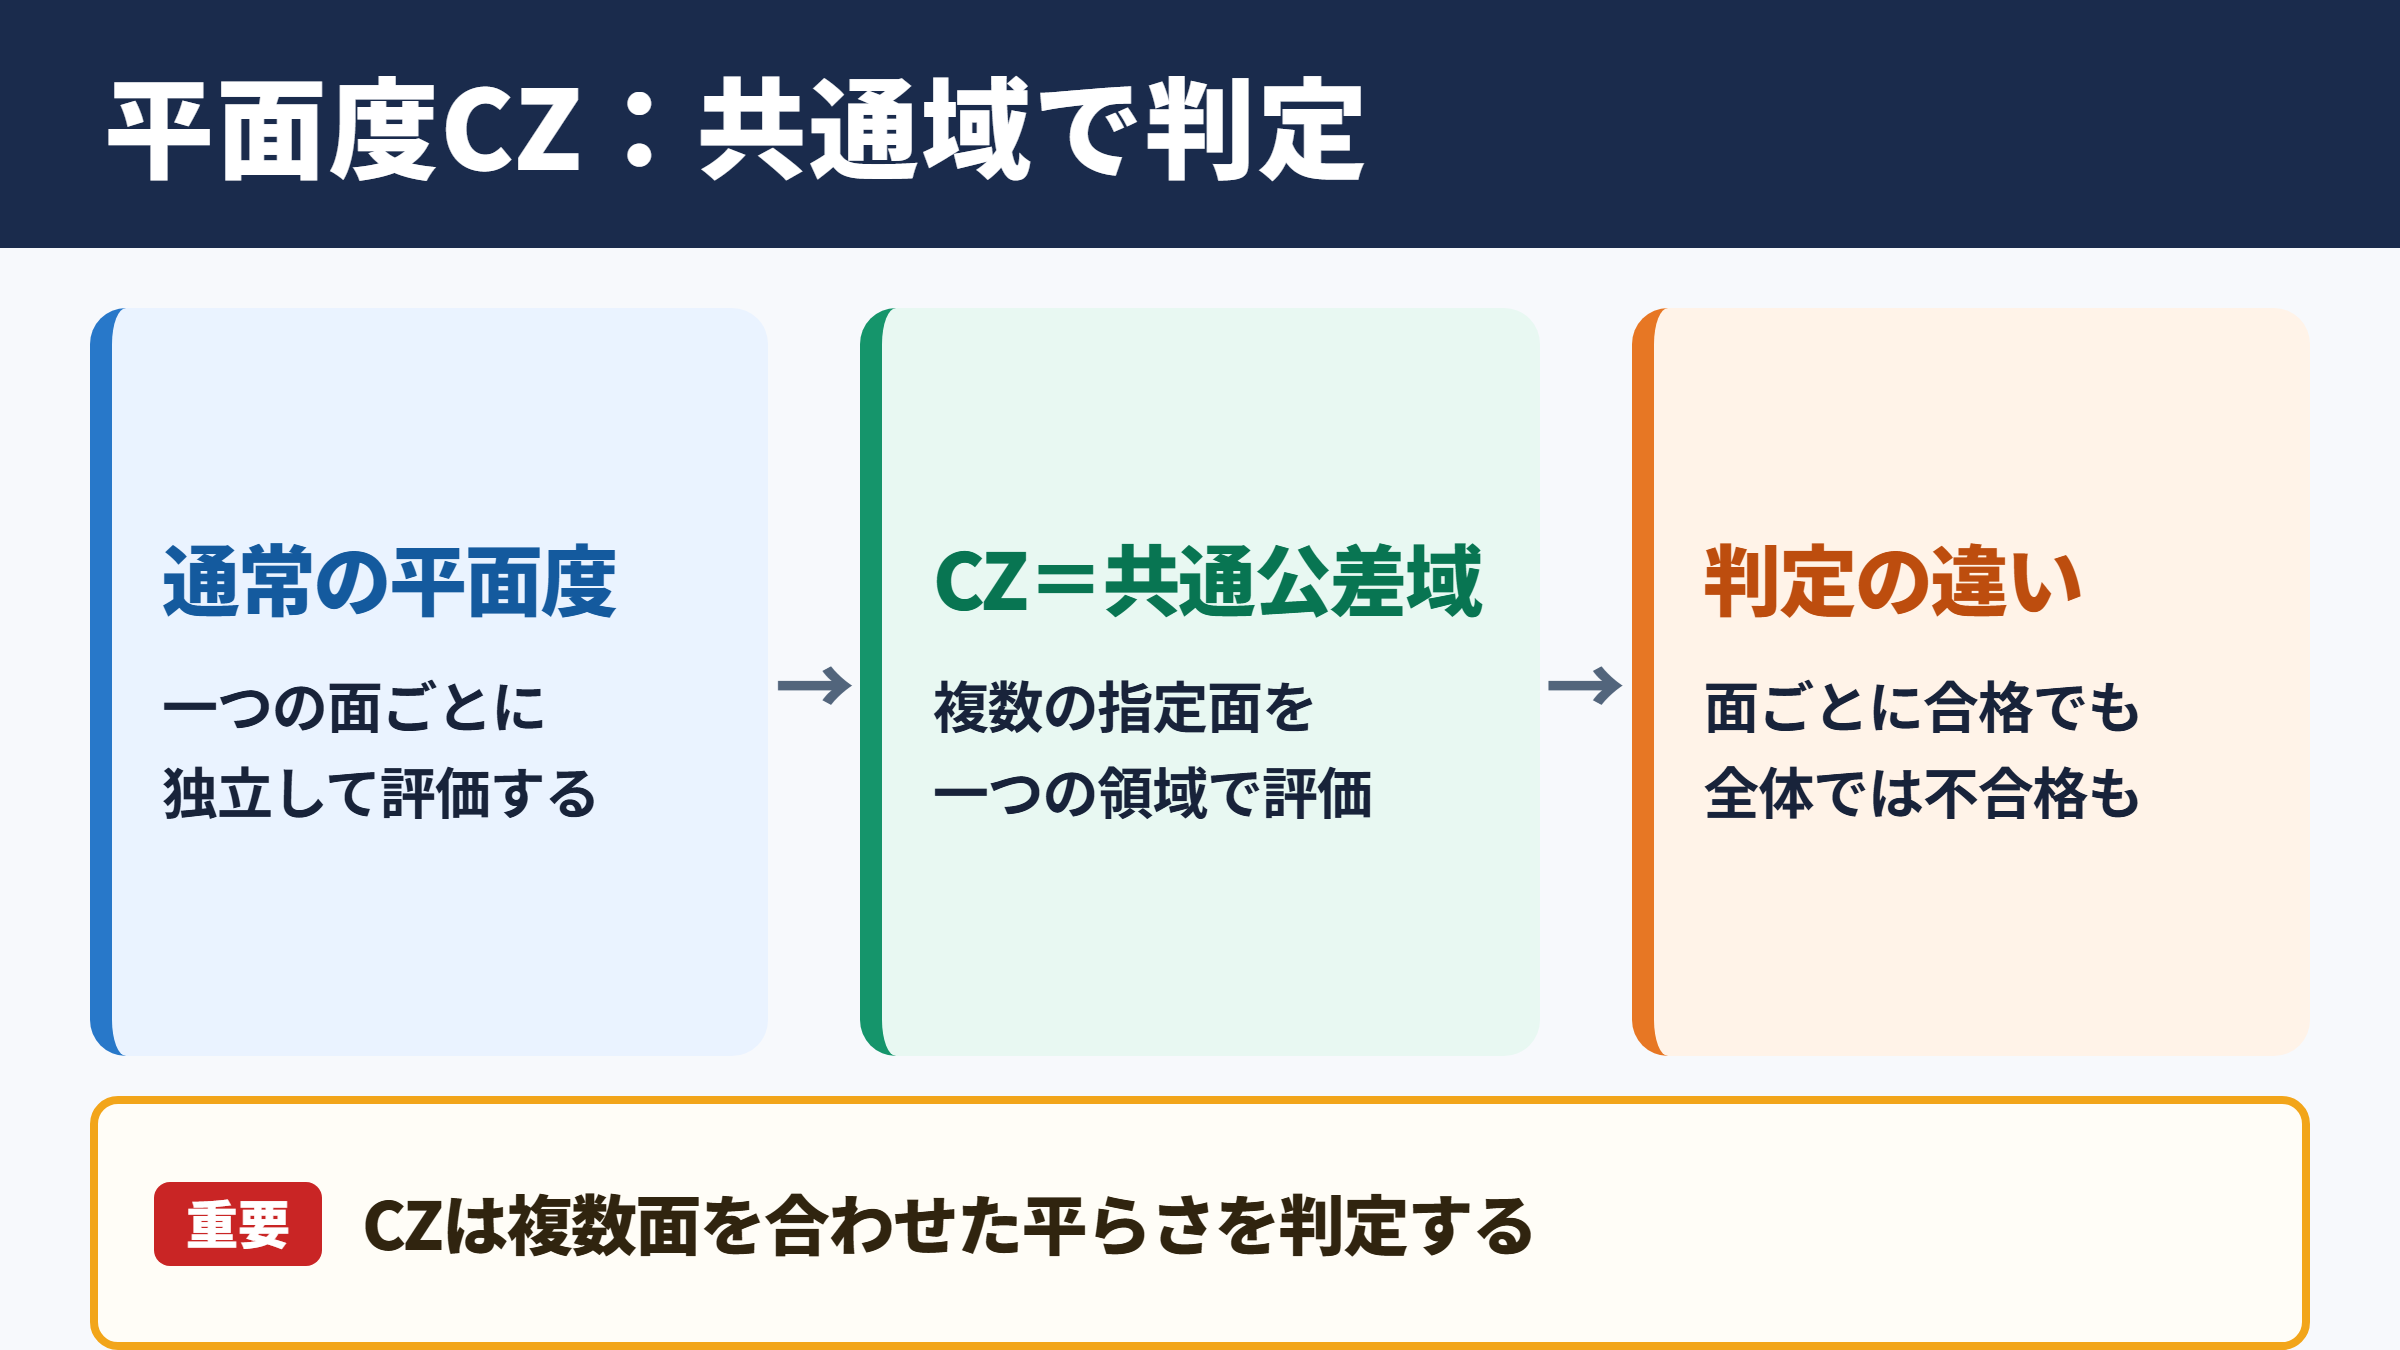
複数の対象面に対して同じ幾何公差を指定するとき、各面を別々の公差域で評価するのではなく、複数の面が共有する一つの公差域で評価するという意味になります。
平面度では、二つの平行な平面で囲まれた領域が公差域です。
通常の平面度であれば、一つの面ごとに二つの平行平面を想定し、その間に対象面が収まるかを確認します。
一方でCZが付く場合は、複数の指定面すべてが、共通の二平面の間に収まらなければなりません。
つまり、各面だけを見れば平面度公差内であっても、面同士の高さ関係や傾きが異なれば、CZ付き平面度では不合格になる可能性があります。
平面度CZは、複数面をそれぞれ良好に仕上げるだけでは足りません。
指定されたすべての面が、一つの共通した平面度公差域に収まることが判定条件です。
通常の平面度との違い
通常の平面度は、一つの表面がどれだけ平らかを規制する公差です。
基準面を必要としない形状公差であり、対象面のうねり、反り、局所的な高低差を管理できます。
複数の面に同じ平面度の指示があっても、CZがなければ各面は独立して評価されます。
たとえば左右の取付座面に平面度0.05が個別に指示されているケースを考えます。
左面と右面がそれぞれ0.05以内であれば、両者に段差があっても、原則として各面の平面度は合格となります。
しかしCZを付けて平面度0.05 CZと指示した場合、左右の面を含めた全体が0.05幅の共通公差域へ収まる必要があります。
面ごとの平らさではなく、複数面を合わせた平らさまで管理する点が大きな違いです。
| 比較項目 | 通常の平面度 | CZ付き平面度 |
|---|---|---|
| 評価対象 | 一つの面ごと | 複数の指定面全体 |
| 公差域 | 面ごとに独立 | すべての面で共有 |
| 面間の段差 | 原則として直接規制しない | 共通公差域への収まりで規制される |
| 主な用途 | 単一の当たり面や加工面 | 複数の座面、接合面、据付面 |
| 測定の考え方 | 各面を個別に測定 | 面群を同一条件で一括評価 |
共通公差域が必要になる場面
CZは、複数の面が一つの機能面として働く部品で活用されます。
代表例は、複数のボス上端面、二つ以上のレール取付面、複数のシール面、複数の支持脚などです。
これらの面に段差があると、締結時に部品が変形したり、一部だけに荷重が集中したりするおそれがあります。
装置のベースに複数の脚で接地する部品では、わずかな高低差でもがたつきの原因になり得ます。
また、複数箇所で相手部品を押さえる構造では、平面のばらつきが密封不良や締結不良へつながることもあるでしょう。
そのため設計者は、各面の加工品質だけでなく、面群の相互関係まで保証したいときにCZを用います。
二つの座面に平面度0.10 CZを指示した場合を考えます。
各座面の単独の反りが0.03であっても、二つの座面間に0.12の高さ差があれば、共通公差域には収まりません。
この場合は、各面単独では良好に見えても、CZ付き平面度では不合格となる可能性があります。
図面におけるCZの指示方法
続いては図面におけるCZの指示方法を確認していきます。
幾何公差枠への記入方法
平面度CZは、幾何公差枠の中に平面度記号、公差値、CZの順で記入する形が基本です。
平面度の記号は平行四辺形で表され、公差値の後ろにCZを付けます。
対象となる複数面は、同じ幾何公差枠から引き出し線を伸ばす方法や、複数の面へ同一指示を明確につなぐ方法で指定します。
図面を読む側は、どの面が共通公差域の対象に含まれるのかを最初に確認する必要があります。
公差枠が一つでも、引出線の接続先が曖昧であれば検査条件も曖昧になります。
CZの有無だけでなく、対象面の範囲を図面上で確実に特定することが実務では重要です。
複数面を示す引出線の考え方
複数の独立した面を対象にする場合、各面が同一の共通公差域に入ることを明確に伝えなければなりません。
引出線を複数の面へ個別に接続する方法、括弧や注記により対象面を補足する方法などが考えられます。
ただし、独自の表現を増やしすぎると、製造部門や検査部門で解釈が分かれるおそれがあります。
JISや社内図面規格に沿った表記を選び、必要に応じて拡大図を用いるとよいでしょう。
対象面が同一平面上にあるのか、離れた位置にあるのかによっても、見やすい指示方法は変わります。
特に段付き形状や複数のボスを持つ部品では、断面図と平面図を併用すると対象範囲を共有しやすくなります。
指示値を決める際の注意点
平面度の公差値は、機能、加工方法、材料、部品寸法、組立条件を踏まえて決定します。
必要以上に小さい値を指定すると、加工工数や測定工数が増え、コスト上昇につながります。
反対に値が大きすぎれば、相手部品との接触不良や組立精度の低下を招くかもしれません。
CZでは面群全体を管理するため、単独面の平面度より厳しい影響を持つことがあります。
設計時には、部品全体の最大寸法、支持点の位置、ボルト締結による変形、使用時の荷重も考慮したいところです。
平面度CZの数値は、単に加工可能な値から決めるものではありません。
複数面が同時に接触する必要性と、許容できる段差や傾きを機能面から整理して設定します。
JIS規格とGPSにおける位置付け
続いてはJIS規格とGPSにおける位置付けを確認していきます。
GPS規格における共通公差域
GPSは製品の幾何特性仕様に関する国際的な考え方であり、寸法公差と幾何公差を一貫して扱うための体系です。
JISの幾何公差関連規格も、ISOのGPS体系と整合する形で整備されています。
CZは、複数の要素に対して共通した公差域を適用する修飾記号として扱われます。
この記号を使うことで、同一の機能を担う面群を、設計意図に近い形で規制できます。
従来は注記によって複数面の関係を補っていた図面でも、GPSの記号体系を用いることで、判定の共通認識を持ちやすくなります。
もっとも、規格記号だけに頼るのではなく、部品の機能が伝わる図面構成にする姿勢も必要です。
平面度に基準が不要な理由
平面度は形状公差に分類され、対象面そのものの形状を規制します。
そのため、位置度、平行度、直角度などとは異なり、原則としてデータムを必要としません。
平面度の公差域は、理論上の二つの平行平面です。
測定時には定盤などを使いますが、定盤自体が図面上のデータムになるわけではありません。
CZを付けた場合も、この基本は変わりません。
複数の対象面が共通する二平面の間にあるかを評価するため、基準面に対する姿勢ではなく、面群の形状としての収まりを見ることになります。
平行度や輪郭度との使い分け
複数面の関係を管理したい場合でも、常に平面度CZが最適とは限りません。
基準面に対して各面を平行にしたいなら、平行度を検討する必要があります。
設計上の理論形状に対する全体形状を厳密に管理したい場合は、面の輪郭度が適することもあります。
平面度CZは、複数面が共通の平面度公差域へ収まることを求める指示です。
一方、平行度はデータムに対する傾きを規制し、輪郭度は理論上の輪郭との一致度を規制します。
要求機能を区別しないまま記号を選ぶと、検査可能性と設計意図がずれるため注意しましょう。
| 管理したい内容 | 検討しやすい公差 | 主な考え方 |
|---|---|---|
| 一つの面の平らさ | 平面度 | 対象面だけの反りやうねりを管理 |
| 複数面を一つの平面群として管理 | 平面度CZ | 面群が共通の二平面内に収まるかを管理 |
| 基準面に対する傾き | 平行度 | データムとの平行関係を管理 |
| 理論形状への一致 | 面の輪郭度 | 設計された輪郭とのずれを管理 |
平面度CZの測定方法と判定手順
続いては平面度CZの測定方法と判定手順を確認していきます。
定盤とダイヤルゲージによる測定
平面度の基本的な測定には、精度が管理された定盤とダイヤルゲージ、または電子式の測定器が使われます。
CZ付き平面度では、対象となるすべての面を同じ測定条件の中で扱うことがポイントです。
部品を定盤へ置いた後、各対象面を格子状または機能上重要な位置で測定し、高さデータを取得します。
このとき、面ごとに別々の原点や別々の測定姿勢を採用すると、共通公差域の評価になりません。
測定点の最大値と最小値の差だけで単純に判定できる場合もありますが、部品の支持方法や測定戦略によって結果は変化します。
測定の再現性を確保するには、支持点、測定順序、プローブの接触条件を標準化することが大切です。
測定値の最小値がマイナス0.018、最大値がプラス0.022だった場合、全振れ幅は0.040です。
指定が平面度0.05 CZであれば、対象面群が同じ評価条件で測定されていることを前提に、数値上は公差域内と判断できます。
ただし、測定点が不足していると局所的な高点を見逃すため、測定計画の妥当性も確認します。
三次元測定機による評価
複数の面が離れている部品や、複雑な形状の部品では、三次元測定機を使う方法が有効です。
三次元測定機では、各面から多数の測定点を取得し、共通する二平面の間へ全点を収める条件を演算できます。
測定ソフトウェアにはCZの修飾記号を扱える機能がある場合もありますが、プログラム設定を確認しなければなりません。
単独面の平面度評価を複数回実行しても、共通公差域の評価とは一致しないためです。
面群全体を一つの評価グループとして登録することが、プログラム作成時の重要な要件になります。
また、測定点数、走査速度、プローブ径、温度補正といった条件も、求める精度に合わせて設定しましょう。
最小領域法と実務上の判定
平面度の評価では、測定点群を挟む二つの平行平面の間隔が最小となる状態を求める考え方があります。
これを最小領域法と呼び、幾何学的な定義に近い評価方法として知られています。
実際の現場では、測定機やソフトウェアの演算方法により、最小二乗平面を使った参考値と最小領域の結果が異なることもあります。
公差判定に用いる演算方法は、受入側と供給側で事前に共有しておくと安心です。
特に公差が小さい部品では、測定不確かさを含めた判定ルールも無視できません。
測定結果が公差値の近くにある場合は、再測定や測定条件の見直しを行う場面もあるでしょう。
CZ付き平面度の測定では、各面を個別に合格とするだけでは判定になりません。
対象面群を同一の共通公差域で評価する測定プログラムと、再現可能な治具条件が必要です。
設計と加工で起こりやすい注意点
続いては設計と加工で起こりやすい注意点を確認していきます。
過剰な公差指定によるコスト増
CZを付けると、複数面の相互関係まで加工精度の対象になります。
フライス加工、研削加工、ラップ加工などの工程で、治具設計や段取り回数が増えることもあります。
そのため、単に高精度であることを期待して安易にCZを付けると、製造コストを必要以上に押し上げるかもしれません。
本当に複数面が同時に接触するのか、組立時の変形で吸収できないのかを確認することが先決です。
相手部品に弾性部材がある場合や、ボルト締結で十分に追従する場合には、個別の平面度だけで機能を満たすこともあります。
機能上の必要性と検査負荷の釣り合いを見ながら、公差の種類と数値を決めましょう。
加工順序とクランプ変形
複数の座面を共通平面として仕上げるには、加工順序が重要です。
荒加工で内部応力を解放した後に仕上げ加工を行う、同一段取りで複数面を加工する、最終工程で研削するなどの対策が考えられます。
ワークを強く固定しすぎると、加工中は平らに見えても、クランプを外した後に反りが戻ることがあります。
薄肉部品、長尺部品、熱処理品では、この影響が大きくなりやすい傾向です。
加工担当者はCZの指定を確認し、対象面が別工程に分かれていないか、同じ基準で仕上げられるかを検討します。
必要に応じて、治具の支持位置や加工代、熱処理前後の工程計画を見直すことが望まれます。
図面解釈の食い違い
図面では、対象面の指定が不明確なことによる食い違いがよく起こります。
たとえば、同じ高さに見える複数の座面のうち、すべてがCZの対象なのか、一部だけが対象なのかで検査結果は変わります。
また、平面度CZを平行度と誤解すると、不要なデータム設定や誤った検査手順につながります。
設計、加工、品質保証の各部門で、幾何公差枠の読み方と測定方法を共有しておくことが大切です。
初品検査の段階で測定結果を確認し、必要なら図面の注記や拡大図を改善すると、量産時の手戻りを抑えられます。
複数のボス上面を一回の段取りでフライス仕上げする場合、工具摩耗や機械の熱変位により、加工位置ごとに高さ差が生じることがあります。
各ボス単独の平面度は良好でも、ボス全体を対象とするCZ付き平面度では不合格になる可能性があります。
加工後の検査では、ボスごとの測定値だけでなく、全ボスを合わせた分布を確認します。
平面度CZの理解と図面運用のまとめ
最後に平面度CZの理解と図面運用についてまとめます。
平面度CZは、複数の対象面を一つの共通公差域で評価するための指示です。
通常の平面度が各面の平らさを個別に管理するのに対し、CZ付き平面度は面群全体の高低差や傾きも含めて管理します。
複数の取付座面、シール面、支持面のように、同時接触が必要な部品で有効な指定となるでしょう。
図面では、CZの記号だけでなく、どの面を対象とするかを明確に示すことが重要です。
測定時には、各面を別々に判定するのではなく、対象面群が同一の二平面間へ収まるかを確認します。
設計段階では、機能に対して本当に共通公差域が必要かを検討し、過剰な精度要求を避ける視点も欠かせません。
加工方法、治具、測定プログラム、検査基準まで含めて運用を整えることで、平面度CZは設計意図を確実に伝える有効な幾何公差になります。