平面度の測定方法は?定盤とダイヤルゲージを使った測り方を解説!(測定器・3点・ハイトゲージ)
平面度は、部品や加工面がどれだけ一つの平面に近い状態であるかを示す重要な幾何公差です。
機械加工後のワークにわずかな反りやうねりが残ると、組立時の密着不良、シール性能の低下、治具への固定不良などにつながる可能性があります。
そこで活用されるのが、精度の高い定盤、ダイヤルゲージ、ハイトゲージを組み合わせた平面度測定です。
この記事では、測定の考え方から3点支持の理由、実際の測り方、数値の判定方法までを順番に解説します。
平面度測定の基本手順
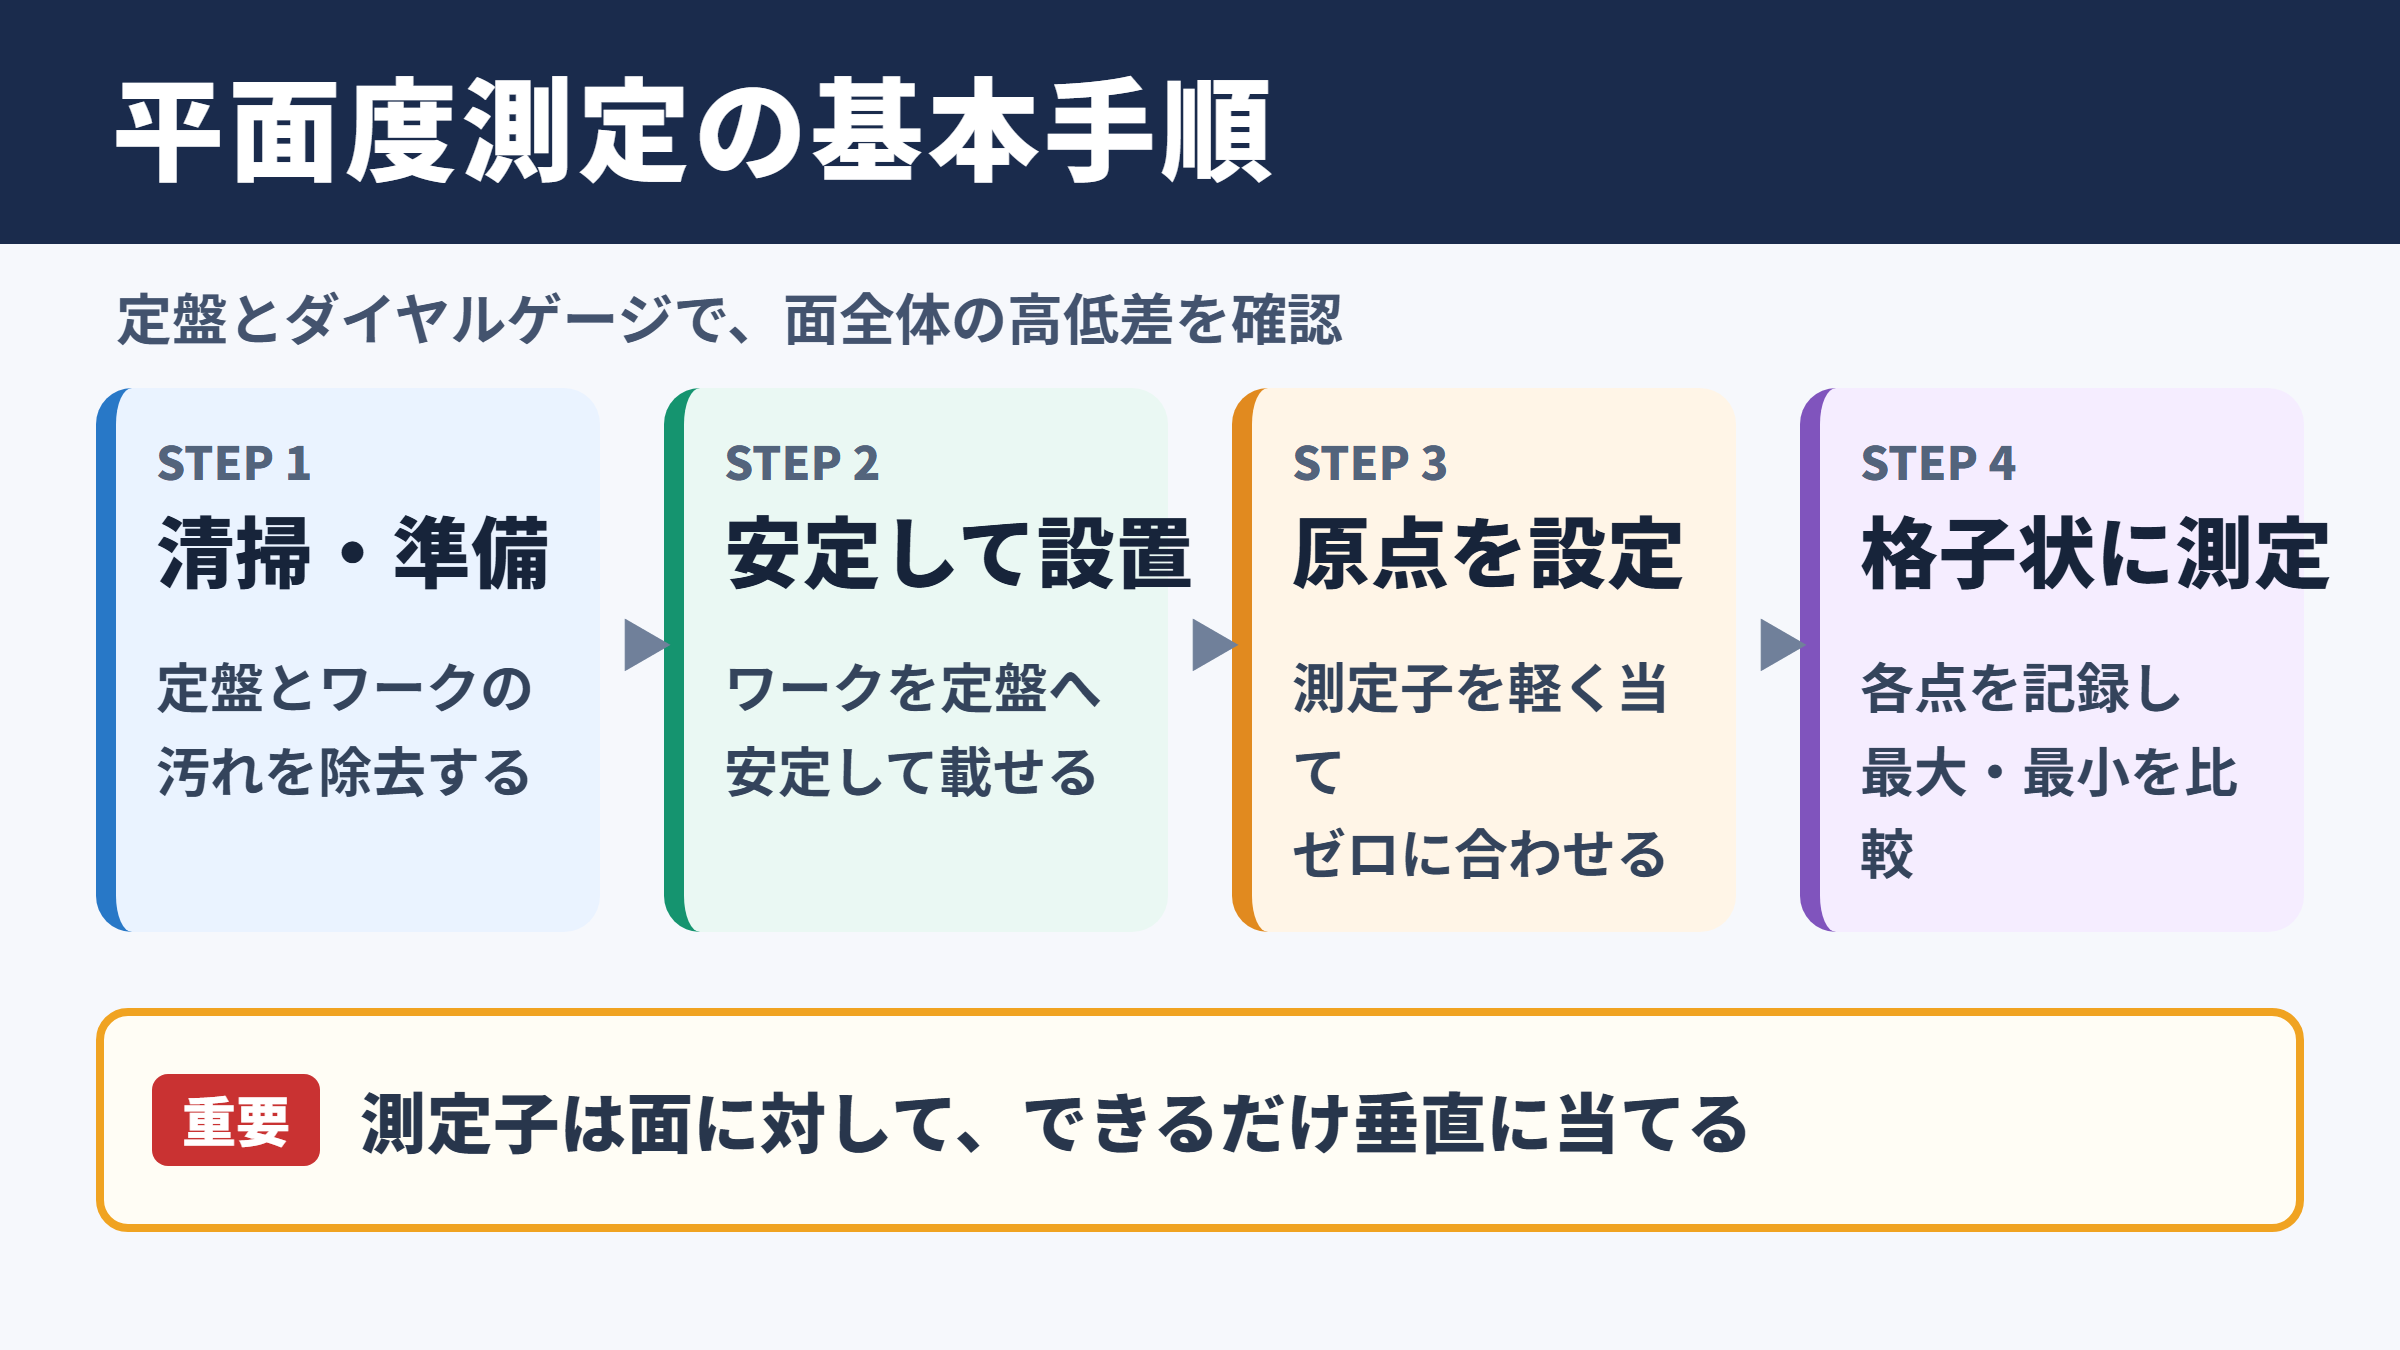
それではまず、平面度を定盤とダイヤルゲージで確認する基本手順について解説していきます。
平面度が示す形状のばらつき
平面度とは、対象となる面全体が、どれほど平らに仕上がっているかを表す値です。
基準面を設定して測定する平行度や直角度とは異なり、平面度は対象面そのものの凹凸や反りを評価する幾何公差になります。
図面に平面度0.02mmと記載されている場合、その面は間隔0.02mmの二つの平行な仮想平面の間に収まる必要があります。
測定では、面上の複数箇所における高さの最大値と最小値を比較し、その差を確認する方法が一般的です。
ただし、測定値はワークの置き方、定盤の精度、測定器の分解能、温度変化にも影響されます。
数値だけを見るのではなく、測定環境を整えたうえで評価することが欠かせません。
平面度の基本的な考え方
平面度の測定値 最高値 マイナス 最低値
例えば最高値がプラス0.012mm、最低値がマイナス0.008mmなら、測定値は0.020mmです。
定盤とダイヤルゲージを使う流れ
基本的な測定では、まず花こう岩製または鋳鉄製の定盤を清掃し、表面に切粉、ほこり、油膜がない状態にします。
次にワークを定盤の上へ置き、ダイヤルゲージを取り付けたスタンドを用意します。
測定子をワークの測定面に軽く接触させ、任意の位置でゼロ合わせを行います。
その後、ワーク表面を格子状に移動しながら各点の指示値を記録します。
このとき重要なのは、測定器を大きく傾けず、測定子を面に対してできるだけ垂直に当てることです。
斜めから接触すると、実際の高さ以外の成分が入り込み、正しい値を得にくくなります。
| 手順 | 作業内容 | 確認ポイント |
|---|---|---|
| 準備 | 定盤とワークを清掃する | 切粉、打痕、油膜を除去する |
| 設置 | ワークを安定して載せる | 3点支持を基本にする |
| 原点設定 | ダイヤルゲージをゼロに合わせる | 測定子の押込み量を一定にする |
| 走査 | 格子状に測定点を移動する | 測定順序と位置を記録する |
| 判定 | 最大値と最小値の差を求める | 図面指示の許容値と比較する |
測定結果の記録と判定
測定結果は、数値だけを並べるよりも、測定位置がわかる形で記録すると後工程で役立ちます。
例えば縦横に等間隔の測定点を設け、各交点にダイヤルゲージの指示値を書き込む方法があります。
数値の偏りを図として見ることで、中央部が盛り上がっているのか、端部が下がっているのかを把握しやすくなるでしょう。
測定した最大値と最小値の差が図面の平面度公差以内であれば、原則として合格判定です。
ただし、顧客仕様や社内基準で測定点数、測定方向、測定器の校正状態が定められている場合は、その条件を優先します。
平面度の測定値は、一点だけの高さでは判断できません。
面全体を複数点で確認し、最高値と最低値の差から評価することが基本です。
3点支持によるワーク設置
続いては、平面度測定で3点支持が用いられる理由を確認していきます。
3点支持が安定する理由
測定対象のワークを定盤に載せる際、一般的には3点支持が推奨されます。
三つの点は必ず一つの平面をつくるため、ワークががたつきにくく、支持状態を安定させやすいからです。
これに対して4点以上で支持すると、定盤やワークのわずかな歪みによって一部の支持点が浮いたり、局所的な荷重が加わったりする場合があります。
特に薄い板金部品やアルミニウム製の部品では、自重や支持方法によるたわみが測定値に影響しやすいため注意が必要です。
3点支持は、ワークを無理に矯正せず、自然な状態に近い姿勢で測るための基本的な考え方といえます。
支持位置と荷重のかかり方
支持点は、単に三角形に配置すればよいわけではありません。
ワークの形状、肉厚、重心、測定面の向きを考慮し、変形が起こりにくい位置を選びます。
長方形のプレートでは、支持点を外周ぎりぎりに置くよりも、端部から少し内側へ入れた位置のほうが安定しやすい場合があります。
また、測定者がワークを手で押さえると、その力で面が変形することがあります。
薄板や大型ワークでは、手で押さえずに自然に静置することが大切です。
必要に応じて、適切な高さの支持ブロックやボール付き支持具を使用します。
支持位置の考え方
薄い板状ワークでは、重心に近い位置とたわみが少ない位置を意識して三角形をつくります。
支持点を変更したときに測定値が大きく変わる場合は、ワークが支持条件の影響を受けている可能性があります。
定盤への直接設置と支持具の使い分け
十分に剛性がある小型部品であれば、定盤へ直接置いて測定できる場合があります。
一方で、下面にバリ、段差、穴、ねじ部などがあるワークは、直接置くと傾きや不安定さが生じやすくなります。
このようなときは、同じ高さに調整された支持具を3点配置し、その上にワークを載せます。
支持具の高さがそろっていないと、平面度ではなく設置誤差を測ることになるため、事前確認が必要です。
磁力を持つワークでは、マグネットスタンドの吸着力が位置によって変化しないよう、スタンドの固定位置にも配慮します。
ダイヤルゲージの測定操作
続いては、ダイヤルゲージを用いた具体的な測定操作を確認していきます。
測定器とスタンドの選定
ダイヤルゲージは、微小な変位を針の動きで読み取れる測定器です。
一般的な機械加工品の平面度確認では、最小目量0.01mmのダイヤルゲージが多く用いられます。
より厳しい精度が求められる場合は、0.001mm単位で読めるテストインジケータや電気マイクロメータなども選択肢になります。
測定器は必要以上に高分解能なものを選べばよいわけではなく、ワークの公差、測定環境、作業性との釣り合いが重要です。
スタンドは、測定中に支柱やアームがたわまない剛性のあるものを使用します。
測定器より先にスタンドの安定性を確認する姿勢が、再現性の向上につながります。
ゼロ合わせと測定子の押込み量
測定子はワークに接触させた状態で、適度な押込み量を確保します。
押込みが浅すぎると、表面を移動した際に測定子が追従しにくくなります。
反対に、ストロークの端に近い状態で測ると、測定範囲を超えたり、接触圧の変化が影響したりするおそれがあります。
ダイヤルゲージの測定範囲の中央付近でゼロ合わせを行うと、プラス側とマイナス側の両方を読み取りやすくなります。
ゼロ点は、ワークの角部や中央部など、測定計画で決めた基準点に設定します。
途中でゼロ点を変更した場合は、記録用紙にも変更内容を残すと測定結果を追跡しやすくなるでしょう。
ダイヤルゲージは測定子を強く押し付ける工具ではありません。
一定の姿勢と適切な押込み量を保ち、測定子が滑らかに追従する状態で使用します。
格子測定と走査方向
平面度を評価するには、測定面を縦横の格子に分けて測る方法がわかりやすいでしょう。
小型部品なら中央と四隅を含めた9点程度から始め、面積が大きいワークでは必要に応じて測定点を増やします。
測定間隔が広すぎると、局所的なうねりや加工跡を見落とすおそれがあります。
反対に細かすぎる間隔は作業時間を増やすため、要求公差と面の大きさに見合う測定ピッチを設定することが重要です。
一方向だけでなく、縦方向、横方向、必要なら対角方向も確認すると、反りの傾向をつかみやすくなります。
測定中にワークを動かす場合は、定盤上を引きずらず、持ち上げて位置を変えることが望ましい扱いです。
| ワークの状態 | 測定点の目安 | 確認したい傾向 |
|---|---|---|
| 小型の角形部品 | 中央と四隅を含む9点 | 角部の反り、中央の盛り上がり |
| 中型プレート | 格子状に16点から25点 | 長手方向のたわみ、局所的なうねり |
| 大型定盤部品 | 要求精度に応じて多数点 | 全体の波打ち、支持による変形 |
| 研削仕上げ面 | 加工目に直交する方向も追加 | 研削筋、局部的な高低差 |
ハイトゲージを使った測定方法
続いては、ハイトゲージを利用して平面度を測る方法を確認していきます。
ハイトゲージによる高さ比較
ハイトゲージは定盤を基準面として、高さを比較するための測定器です。
デジタルハイトゲージやバーニヤハイトゲージにダイヤルゲージを取り付けることで、測定面上の高さの変化を確認できます。
ハイトゲージ本体のベースを定盤の上で移動させ、測定子をワーク表面へ当てながら各点を測る方法が代表的です。
ワークを動かす方式と比べ、測定器側を一定の手順で移動できるため、位置管理をしやすい利点があります。
ただし、ベース底面に微細なごみが付着していると、その厚みが測定値へ影響します。
ハイトゲージのベース面と定盤面の清浄度は、測定前に必ず確認しましょう。
スクライバとダイヤルインジケータの使い分け
ハイトゲージのスクライバは、けがき線の高さ確認や段差の比較に便利です。
一方で、平面度のように微小な高低差を測る作業では、スクライバ単体よりもダイヤルインジケータを併用したほうが読み取り精度を高めやすくなります。
スクライバは接触の有無を確認する用途に向き、ダイヤルゲージは変位量を数値化する用途に向きます。
測定公差が比較的大きい場合にはスクライバによる確認でも対応できることがあります。
しかし0.01mm単位の管理が必要な場合には、目視の接触判断だけに頼らず、指示値を残せる測定器を選ぶことが大切です。
ハイトゲージを使う測定例
基準点でダイヤルゲージをゼロに合わせ、格子上の各点へハイトゲージを移動します。
記録した指示値のうち、最大値と最小値の差を平面度の測定結果として確認します。
移動時に起こりやすい誤差
ハイトゲージを移動するときは、ベースを定盤面へ密着させ、急な方向転換を避けます。
強く押したり片側へ力をかけたりすると、ベースがわずかに傾き、測定子の高さが変化することがあります。
また、長いアームを伸ばした状態では、振動やたわみの影響が現れやすくなります。
測定器を動かした後はすぐに数値を読まず、針が落ち着くまで短時間待つ習慣をつけるとよいでしょう。
室温変化が大きい場所では、定盤、ワーク、ハイトゲージの温度差も無視できません。
高精度測定では、測定前に同じ環境へ十分になじませる配慮が求められます。
測定誤差と精度管理
続いては、平面度測定で発生しやすい誤差と精度管理の要点を確認していきます。
定盤精度と校正状態
定盤は平面度測定の基礎となるため、定盤自体の精度が十分でなければ信頼できる結果は得られません。
長期間使用した定盤は、頻繁に使う場所だけが摩耗したり、保管状態によって精度が変化したりすることがあります。
定盤の等級やサイズに応じた定期検査を行い、校正記録を管理することが必要です。
ダイヤルゲージ、ハイトゲージについても、校正期限や動作状態を確認します。
測定器の精度は、校正証明書だけで維持されるものではありません。
日常点検として、ゼロ戻り、針の引っ掛かり、測定子の摩耗、スタンドの固定状態を確認することが重要です。
温度と汚れによる影響
金属は温度変化によって伸縮するため、高精度な寸法測定では温度管理が欠かせません。
平面度測定でも、加工直後で温かいワークや、手で長時間触れたワークは、安定した状態とはいえません。
直射日光、空調の吹き出し、暖房器具の近くも、局所的な温度差を生みやすい環境です。
また、切粉やほこりがワークと定盤の間に入ると、数十ミクロン単位の誤差につながる場合があります。
測定前の清掃には、きれいなウエスや適切なクリーナーを使い、傷を付けないように拭き取ります。
エアブローを使用する場合も、周囲の切粉を別の場所へ飛ばしてしまわないよう注意が必要です。
測定値が安定しない場合は、測定器の故障だけを疑う必要はありません。
定盤の汚れ、ワークの支持状態、温度差、測定者の押さえ方を順番に見直すと原因を絞り込みやすくなります。
繰り返し測定と再現性
一度の測定で得られた値だけでは、偶然の誤差が含まれている可能性があります。
重要部品や公差の厳しいワークでは、同じ条件で複数回測定し、結果が大きくばらつかないか確認します。
測定者を変えた場合や、支持位置を変えた場合にも結果が変わるなら、測定方法そのものを見直す必要があるでしょう。
測定結果の再現性を高めるには、測定点、走査順序、支持位置、ゼロ合わせ位置を作業標準として文書化する方法が有効です。
品質管理では合格か不合格かだけでなく、過去の測定値と比較して変化の傾向を把握することも大切になります。
平面度測定の実務ポイント
続いては、現場で平面度測定を行う際に押さえたい実務上のポイントを確認していきます。
図面公差に合わせた測定計画
測定方法は、図面に示された平面度公差を確認してから決めます。
例えば平面度0.1mm程度の管理と、0.01mm以下の管理では、必要となる測定器、測定点数、環境条件が異なります。
公差に対して測定器の最小目量が粗すぎると、合否判定の信頼性が下がります。
反対に必要以上に精密な測定器を使うと、作業負荷や管理コストが増える場合があります。
一般には、許容差よりも十分に細かい分解能を持つ測定器を選び、測定の不確かさを考慮して運用します。
測定点の配置も、面積、形状、加工方法、過去の不良傾向に合わせて決めると効果的です。
加工方法ごとの確認箇所
フライス加工面では、工具の送り方向に沿ったわずかなうねりや、クランプ解除後の反りが発生することがあります。
研削加工面では、研削熱による変形や、加工目に沿った局所的な高低差を確認したいところです。
溶接構造物では、熱による歪みが広い範囲に及ぶため、中央部だけでなく周辺部まで測定範囲を広げます。
樹脂部品では、時間経過や湿度、温度による変形も考慮する必要があります。
加工方法と材料特性を理解すると、どこを重点的に測るべきかが見えやすくなります。
測定記録の活用方法
平面度の測定記録は、検査成績書として提出するだけでなく、加工条件の改善にも利用できます。
特定の位置だけが繰り返し高くなる場合は、治具の支持位置、クランプ力、工具経路、加工熱などに原因があるかもしれません。
測定マップを蓄積しておけば、不良が発生したときに過去の傾向と比較できます。
また、作業者ごとの測定値の差を確認することで、測定手順の曖昧な部分を見つけることも可能です。
測定は検査工程で終わらせず、加工品質を安定させるための情報として活用する視点が重要でしょう。
まとめ
平面度の測定では、精度が確保された定盤の上にワークを安定して設置し、ダイヤルゲージやハイトゲージで面全体の高さの差を確認します。
基本となるのは、ワークを3点支持で自然な状態に保ち、複数の測定点を格子状に測ることです。
測定結果は最高値と最低値の差で評価し、図面に指定された平面度公差と比較します。
定盤や測定器の清掃、校正状態、温度、支持位置、測定子の姿勢まで整えることで、測定値の信頼性は大きく向上します。
平面度を正しく管理できれば、部品の密着性や組立精度を守り、安定した製品品質につなげられるでしょう。