板金部品の図面で平面度を細かく指示していない場合、どこまでの反りやうねりを許容できるのか、判断に迷う場面は少なくありません。
加工後の曲がり、溶接による熱ひずみ、材料の残留応力などは、部品の機能や組立性に影響します。
そこで基準になるのが、JISにおける普通公差と、必要に応じて指定する平面度公差です。
本記事では、板金加工で押さえたい平面度の一般公差、JIS規格の見方、図面への記載方法、検査時の注意点を分かりやすく紹介します。
平面度の一般公差と板金図面の考え方
それではまず平面度の一般公差と、板金図面での基本的な考え方について解説していきます。
平面度が示す形状のばらつき
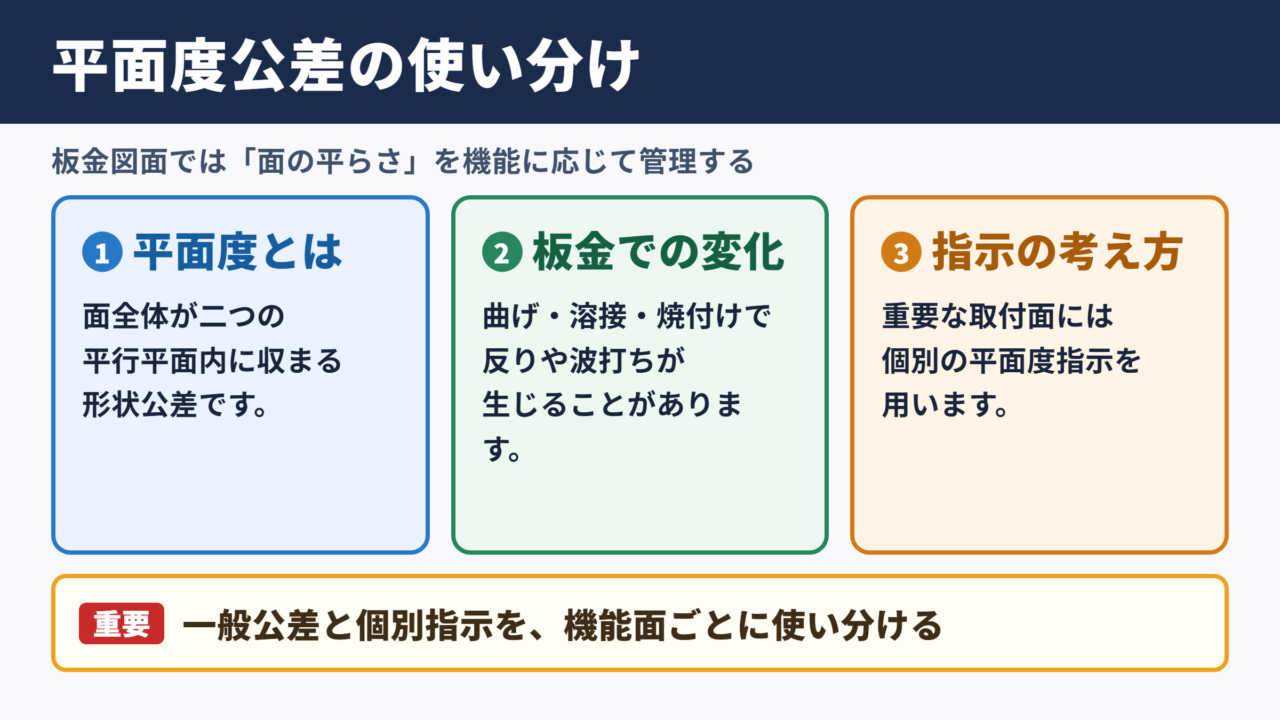
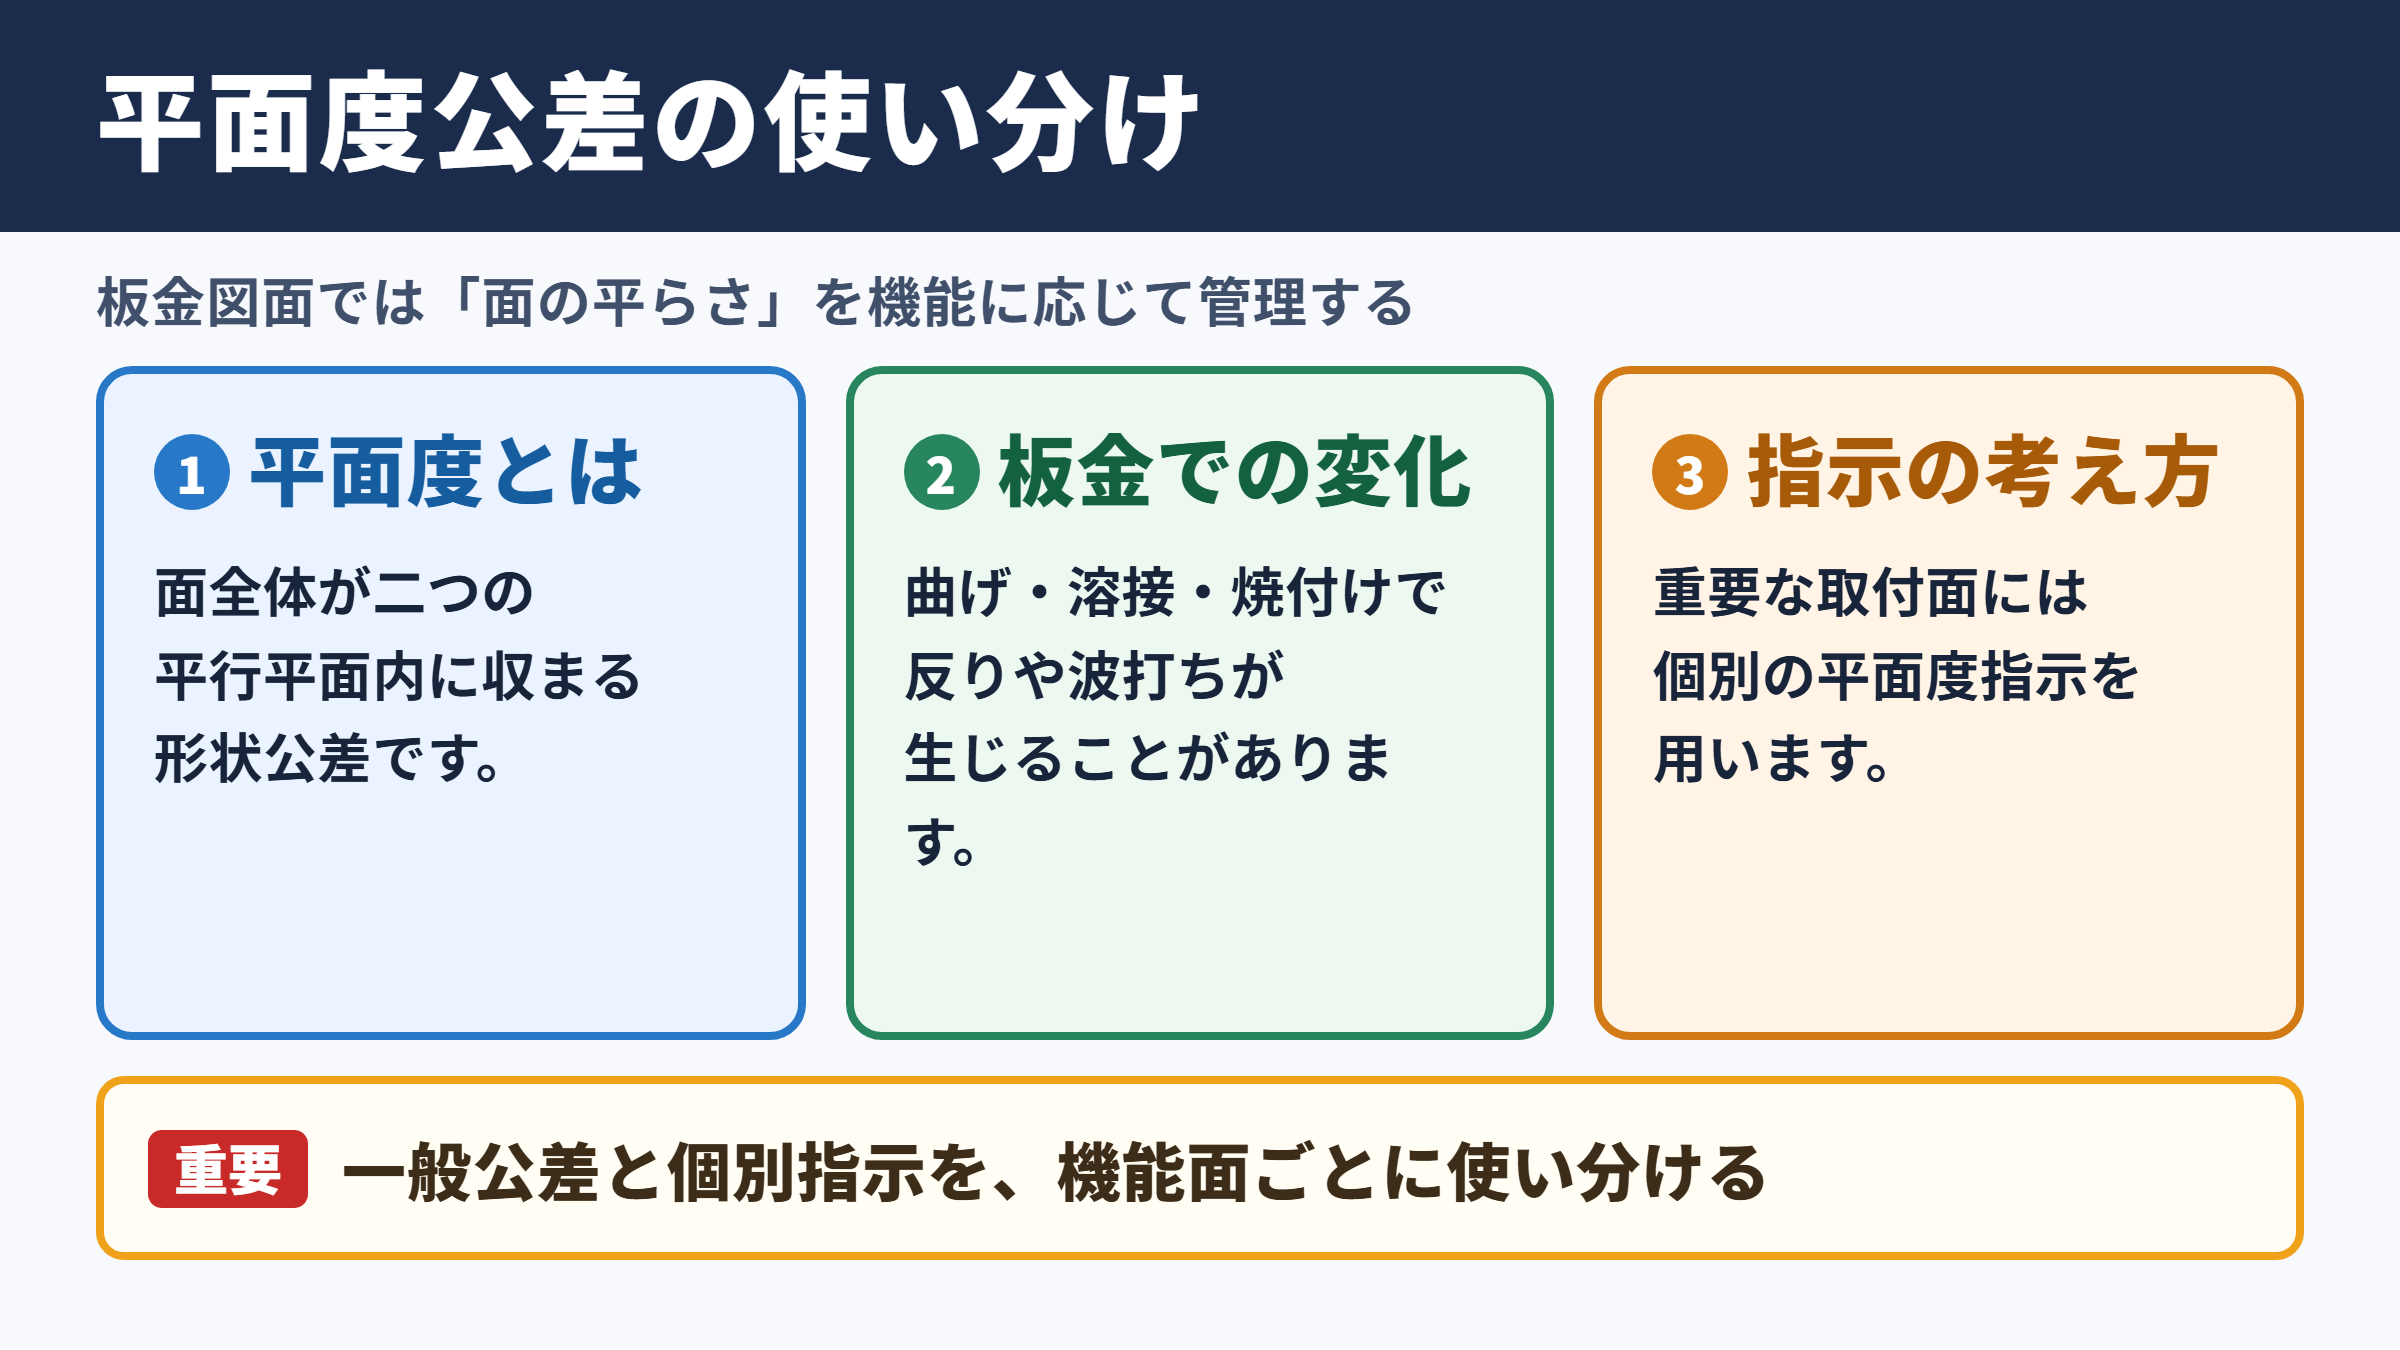
平面度とは、一つの平面がどの程度平らに仕上がっているかを示す幾何公差です。
対象となる面は、互いに平行な二つの仮想平面の間に収まる必要があります。
例えば平面度が0.3mmと指定されている場合、測定対象の面にあるすべての点が、間隔0.3mmの二平面の間に入ることが求められます。
寸法公差が長さや幅などの大きさを管理するのに対し、平面度は面そのものの反りや波打ちを管理する指標です。
板金では、材料を切断した段階では平らに見えても、曲げ加工や溶接、タップ加工、塗装焼付けなどを経るうちに形状が変化することがあります。
見た目のわずかな反りでも、パッキンの密着不良、ねじ締結時の浮き、治具への据わり不良につながる場合があるため、用途に応じた管理が欠かせません。
平面度0.5mmの意味
測定面の最も高い点と低い点だけを見るのではなく、対象面全体が間隔0.5mmの二つの平行平面内に収まる状態を確認します。
測定方法によっては基準面の取り方で値が変わるため、検査条件も合わせて決めることが重要です。
一般公差と個別公差の役割
一般公差とは、図面の各寸法や形状に個別の許容差が書かれていない場合に適用する、共通の許容範囲です。
図面の表題欄や注記欄にJIS規格と精度等級を示し、個別指示のない箇所をまとめて管理します。
一方、平面度を確実に保証したい機能面には、幾何公差記号を使って個別に要求する考え方が適しています。
一般公差だけで全ての平面を厳しく扱うと、必要以上に加工や検査の負担が増えます。
反対に、重要な取付面まで一般公差任せにすると、完成品で不具合が起きるおそれがあります。
設計者は機能上重要な面を見極め、一般公差と個別の平面度指示を使い分けることが大切です。
板金加工で平面度が変わる要因
板金部品は、素材の板厚、材質、切断方法、曲げ形状、穴配置、溶接量など、多くの条件から影響を受けます。
レーザー加工では局所的な熱入力、タレットパンチでは打抜き時のひずみ、曲げ加工では曲げ戻りが発生しやすい傾向があります。
特に薄板で面積が大きい部品は、わずかな内部応力でも反りが目立ちます。
ステンレス鋼やアルミニウムは材質特性により、鉄よりも加工後の変形が課題になることがあります。
溶接構造では熱収縮の影響が大きく、平面度の要求値だけを決めても、加工順序や拘束方法を検討しなければ安定した品質にはつながりません。
平面度は単純に厳しくすればよい項目ではありません。
部品の機能、材料、板厚、加工方法、ロット数を踏まえ、実現可能で必要十分な値を設定することが、品質とコストの両立につながります。
JISにおける普通公差の規格体系
続いてはJISにおける普通公差の規格体系を確認していきます。
JIS B 0405が扱う一般公差
JIS B 0405は、個々に公差が指示されていない寸法および角度寸法に適用する普通公差を定めた規格です。
国際規格ISO 2768に対応する考え方として知られ、図面で頻繁に用いられます。
精度等級は精級、中級、粗級、極粗級に分かれ、一般には記号f、m、c、vで表されます。
ただし、この規格が直接対象とするのは主に線寸法と角度寸法です。
平面度のような幾何特性まで一般公差として扱う際は、JIS B 0419やISO 2768の関連部分を含め、図面注記の内容を確認する必要があります。
規格番号だけを見て判断せず、寸法普通公差と幾何普通公差は対象が異なる点を理解しておきましょう。
JIS B 0419と幾何公差の普通公差
JIS B 0419は、個々の幾何公差指示がない形体に対する一般公差の考え方を扱います。
平面度、真直度、直角度、対称度、同軸度などを一律に細かく記入しなくても、図面全体として品質水準を伝えられる点が特徴です。
ただし、一般公差は万能ではありません。
シール面、軸受の取付面、精密機器の基準面のように、性能に直接関わる箇所は、平面度の数値を個別に示すほうが誤解を防げます。
また、一般公差は寸法区分によって許容値が変わる場合があります。
部品の大きさを基準にして適用範囲を判断するため、測定対象の長さをどのように見るかも重要です。
図面注記で確認したい情報
普通公差を図面で使用する際は、規格番号、等級、適用範囲を表題欄や備考欄に明確に記載します。
例えばJIS B 0405の中級を採用するなら、寸法普通公差に関する注記が読み取れる状態にします。
幾何公差の一般公差を適用する場合も、対象規格と等級が分かる記載が必要です。
| 確認項目 | 確認する内容 | 板金図面での注意点 |
|---|---|---|
| 適用規格 | 寸法用か幾何特性用か | 規格番号だけで平面度まで判断しないこと |
| 精度等級 | 精級、中級、粗級、極粗級 | 製造方法と要求品質に見合う等級を選ぶこと |
| 対象範囲 | 個別指示のない箇所か | 重要面は個別公差を優先すること |
| 除外事項 | 注記で別管理する箇所 | 溶接部や仕上げ面の扱いを明確にすること |
| 検査方法 | 定盤、測定器、拘束条件 | 加工先と事前に認識を合わせること |
図面に一般公差を記載していても、機能上の重要面に個別指示がなければ、意図した性能を保証できない場合があります。
平面度が製品機能に関係する面は、普通公差の適用可否を設計段階で検討しましょう。
平面度公差の読み方と記入方法
続いては平面度公差の読み方と、板金図面への記入方法を確認していきます。
平面度の公差枠の構成
平面度は、幾何特性記号と許容値を公差枠に記載して指示します。
平面度は基準を必要としない形状公差であり、対象となる面そのものの状態を評価します。
このため、位置度や平行度のようにデータム記号を公差枠へ入れることは通常ありません。
図面では、対象面へ引出線を伸ばすか、寸法線の補助線に公差枠を関連付けます。
どの面を管理するのかが読み手に明確に伝わる配置が重要です。
穴周辺だけを管理したいのか、部品外形の大きな面全体を管理したいのかで、指示の位置も変わります。
寸法公差だけでは不足する場面
縦横寸法と板厚の公差が入っていても、面の反りまでは十分に規制できないことがあります。
たとえば100mm四方のプレートに板厚2.0mmの寸法公差だけを指示しても、全体が弓なりに反った状態を防ぐとは限りません。
組付け面として平らであることが必要なら、寸法とは別に平面度を設定する意味があります。
図面指示の考え方の例
部品外形 200mm×150mm、板厚2.0mmのブラケットにおいて、相手部品と接触する取付面だけに平面度0.4mmを指示します。
外観上問題のない非機能面まで同じ条件で管理する必要はありません。
このように、機能に直結する箇所へ限定して公差を与えると、検査の重点も明確になります。
平面度の対象面を限定する設計は、製作コストの抑制にも役立つでしょう。
要求値を決める際の実務的な視点
平面度の値は、相手部品との関係から逆算して決めます。
ガスケットで密封する面なら、ガスケットの圧縮量や締結点の間隔を考慮します。
装置の据付面なら、接地面積、ボルトの締結順、荷重によるたわみも確認対象です。
板金の曲げ部近くはひずみが残りやすく、広い平面でも穴加工やバーリングの周囲では局部的な変形が起こることがあります。
加工業者が使用する設備の能力、矯正工程の有無、測定環境も、実現可能な数値を判断する材料になります。
公差値に迷うときは、過去の実績品を測定し、機能を満たした部品のばらつきを確認する方法が有効です。
平面度の指定値は、相手部品との隙間、締結条件、シール性能、使用時の荷重を根拠に決めます。
単に見た目を整えるためだけの厳しい指示は、加工難度と検査工数を増やす要因になります。
板金部品に適した平面度の設定基準
続いては板金部品に適した平面度の設定基準を確認していきます。
板厚と面積による影響
同じ材料でも、板厚が薄く面積が大きいほど、反りに対する剛性は低くなります。
薄板の大判パネルに小さな平面度を要求すると、素材の初期反りや搬送時の応力まで問題になる場合があります。
一方、厚板で面積が小さい部品は、比較的安定して平面を出しやすい傾向です。
ただし、厚板でも大きな抜き穴や非対称な曲げがあると、応力の偏りから変形することがあります。
外形寸法だけで判断せず、開口部、リブ、曲げ線、補強材の配置まで見て、公差設計を行うことが重要です。
加工工程と変形の関係
レーザー切断は高い自由度がある一方、加工熱によるひずみを考慮する必要があります。
タレットパンチプレスでは、パンチの配置や打抜き順序によって、局部的なそりが生じることがあります。
曲げ工程では、曲げ順序や曲げ角度、金型の選定が平面部の残留応力に影響します。
溶接では、入熱が大きいほど収縮量も増え、広い面の平面度を保つことが難しくなります。
必要に応じて、曲げ後の矯正、溶接治具による拘束、ひずみ取り、加工順の変更といった対策を検討します。
設計図面の段階で加工方法を想定しておくと、現実的で再現性の高い平面度を設定しやすくなります。
用途別に見る管理の優先度
平面度を重視する代表例には、シール面、精密機器の取付面、摺動部の支持面、モジュールの接触面があります。
特に防水や気密が求められる筐体では、面のうねりがパッキンの圧縮不足につながることがあります。
一方、化粧カバーのように組立機能へ影響しない面は、過剰な平面度を設定しないほうが合理的です。
| 用途 | 平面度管理の目的 | 検討すべき要素 |
|---|---|---|
| パッキン接触面 | 密封性の確保 | 圧縮量、締結ピッチ、表面状態 |
| 装置の据付面 | がたつき防止 | 接地位置、荷重、アンカーボルト |
| 基板取付面 | 部品干渉の防止 | スペーサー高さ、ねじ位置、放熱性 |
| カバー外観面 | 見栄えの維持 | 視認距離、光の反射、意匠基準 |
| 溶接フレーム面 | 組立基準の安定 | 溶接順序、矯正工程、治具設計 |
公差の設定では、要求機能を満たす最小限の管理水準を探る姿勢が重要です。
これにより、製造現場との調整も進めやすくなります。
平面度の測定方法と検査時の注意点
続いては平面度の測定方法と、検査時の注意点を確認していきます。
定盤とダイヤルゲージによる測定
一般的な測定方法として、精度の確保された定盤に部品を置き、ダイヤルゲージやテストインジケータで面を走査する方法があります。
測定点を格子状に設定し、高低差を確認することで面の状態を把握します。
ただし、部品を定盤に置く際の支持方法によって、薄板は自重で変形する場合があります。
三点支持にするのか、自然に置くのか、治具で保持するのかによって、測定結果が異なることもあります。
検査基準として使う場合は、支持位置と測定箇所をあらかじめ決めておくことが望ましいでしょう。
隙間ゲージと直定規による簡易確認
簡易的な確認では、定盤上に置いた部品と直定規の間へ隙間ゲージを差し込み、反りの程度を見る方法があります。
現場で素早く状態を把握できる反面、厳密な平面度評価には限界があります。
直定規の当て方や測定方向により結果が変わるため、合否判定の根拠として用いるなら、作業標準を整備する必要があります。
大きな反りの有無を確認するスクリーニングには便利ですが、精密部品の最終検査にはより適した測定方法を選ぶべきです。
簡易測定の数値と幾何公差としての平面度を同じ意味で扱わないよう注意しましょう。
測定時の基本条件
測定前には、定盤と部品表面の切粉、油分、ばりを除去します。
温度差が大きい環境では部品が伸縮することがあるため、精密な判定では測定室の温度管理も考慮します。
三次元測定機と非接触測定の活用
複雑な形状や多数の測定点が必要な部品では、三次元測定機やレーザー測定器、画像測定器を活用する方法があります。
非接触測定は柔らかい薄板に測定子の力を加えずに済む点が利点です。
一方で、表面の反射状態、測定器の分解能、測定プログラムの設定が結果へ影響します。
測定データから最小領域法などの評価方法を用いる場合は、取引先と評価基準を共有することが大切です。
測定器の精度が高くても、部品の置き方や測定条件が不統一であれば、品質判定は安定しません。
検査方法まで含めて図面要求を運用することが、トラブル防止につながります。
平面度の一般公差における設計と製造の連携
続いては平面度の一般公差における設計と製造の連携を確認していきます。
設計段階で共有したい条件
平面度を設定するときは、図面上の数値だけでなく、対象面がどのような役割を持つのかを加工担当者へ伝えることが有効です。
密閉用の面なのか、相手部品の位置決め面なのか、外観上の要求なのかによって、製造側が選ぶ対策も変わります。
部品単体では問題なく見えても、組立後に相手部品との間で隙間が生じることがあります。
組立状態で必要な機能を整理すれば、どの面に平面度を与えるべきかが明確になります。
公差解析を行い、ボルト穴の位置公差、部品の厚みばらつき、相手部品の平面度も含めて検討すると、より確かな設計につながります。
加工先との打合せで確認する項目
板金加工業者へ見積もりを依頼する前に、材料、板厚、数量、表面処理、溶接の有無、平面度の対象面を共有しましょう。
特に粉体塗装や焼付塗装を行う部品は、熱履歴により形状が変わる可能性があります。
加工後に矯正する場合、外観や表面処理への影響も確認が必要です。
一般公差で対応可能なのか、個別の平面度公差が必要なのかについて、製造側の実績を聞くことも有用です。
図面の意図と検査方法を早い段階で共有することにより、量産後の手直しを減らせます。
不具合を防ぐ図面レビュー
図面レビューでは、平面度の記載漏れだけでなく、不要に厳しい指示がないかも確認します。
機能面にだけ個別公差が入っているか、一般公差の規格と等級が明確か、測定可能な要求値かを見直します。
溶接後に平面度を求める場合は、溶接記号、加工順、後加工の有無まで整合しているかを確認するとよいでしょう。
また、板金部品の曲げ部近傍に厳しい平面度が設定されている場合、加工上の制約がないか検討が必要です。
図面上で成立していても、量産で安定しない条件では品質コストが増加します。
設計、製造、品質保証の三者で要求の背景を共有することが、適切な普通公差運用の土台になります。
平面度の一般公差に関するまとめ
平面度は、板金部品の反りやうねりを管理し、組立性、密封性、据付安定性を支える重要な幾何特性です。
JISにおける普通公差は、個別指示のない箇所を効率よく管理するために役立ちますが、寸法普通公差と幾何普通公差の対象を混同しないことが重要です。
平面度が製品機能に直接関わる面には、個別の幾何公差指示を与える考え方が基本になります。
板厚、面積、材質、切断方法、曲げ、溶接、表面処理まで考慮し、実現可能な値を設定しましょう。
さらに、定盤や測定器による検査条件、部品の支持方法、評価方法を関係者間で共有すれば、判定のばらつきを抑えられます。
一般公差を適切に使い、必要な面へ適切な平面度を指定することが、板金設計における品質とコストの最適化につながります。