
ビッカース硬さ試験は、金属材料や表面処理層などの硬さを幅広く評価できる代表的な試験方法です。
小さな試験片、薄いめっき、熱処理後の表層、微細な部品にも対応しやすいため、品質管理や研究開発の現場で活用されています。
一方で、圧子の形状、荷重、保持時間、くぼみの対角線長さといった条件を正しく理解しなければ、得られた硬さ記号を適切に判断できません。
この記事では、ビッカース硬さ試験の原理から測定手順、荷重設定、試験片の準備、結果の読み取り方までをわかりやすく解説します。
ビッカース硬さ試験の意味と特徴
それではまず、ビッカース硬さ試験の意味と特徴について解説していきます。
ダイヤモンド圧子でくぼみを作る試験方法
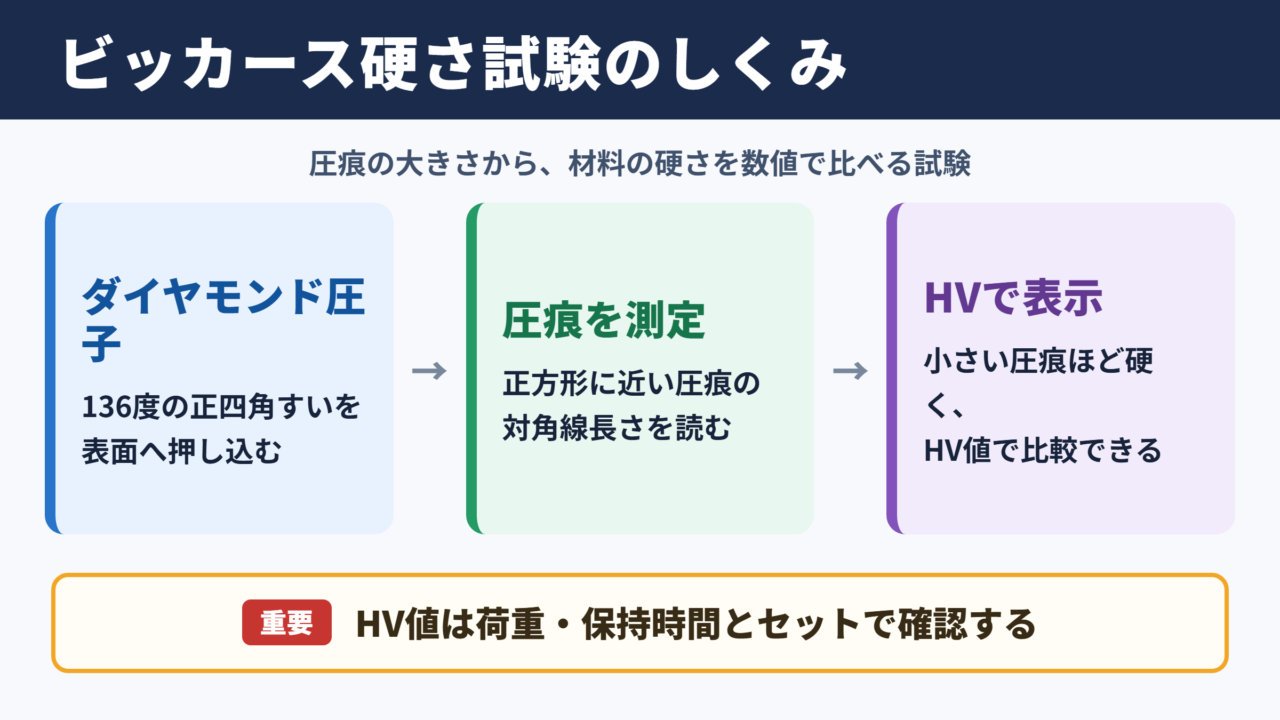
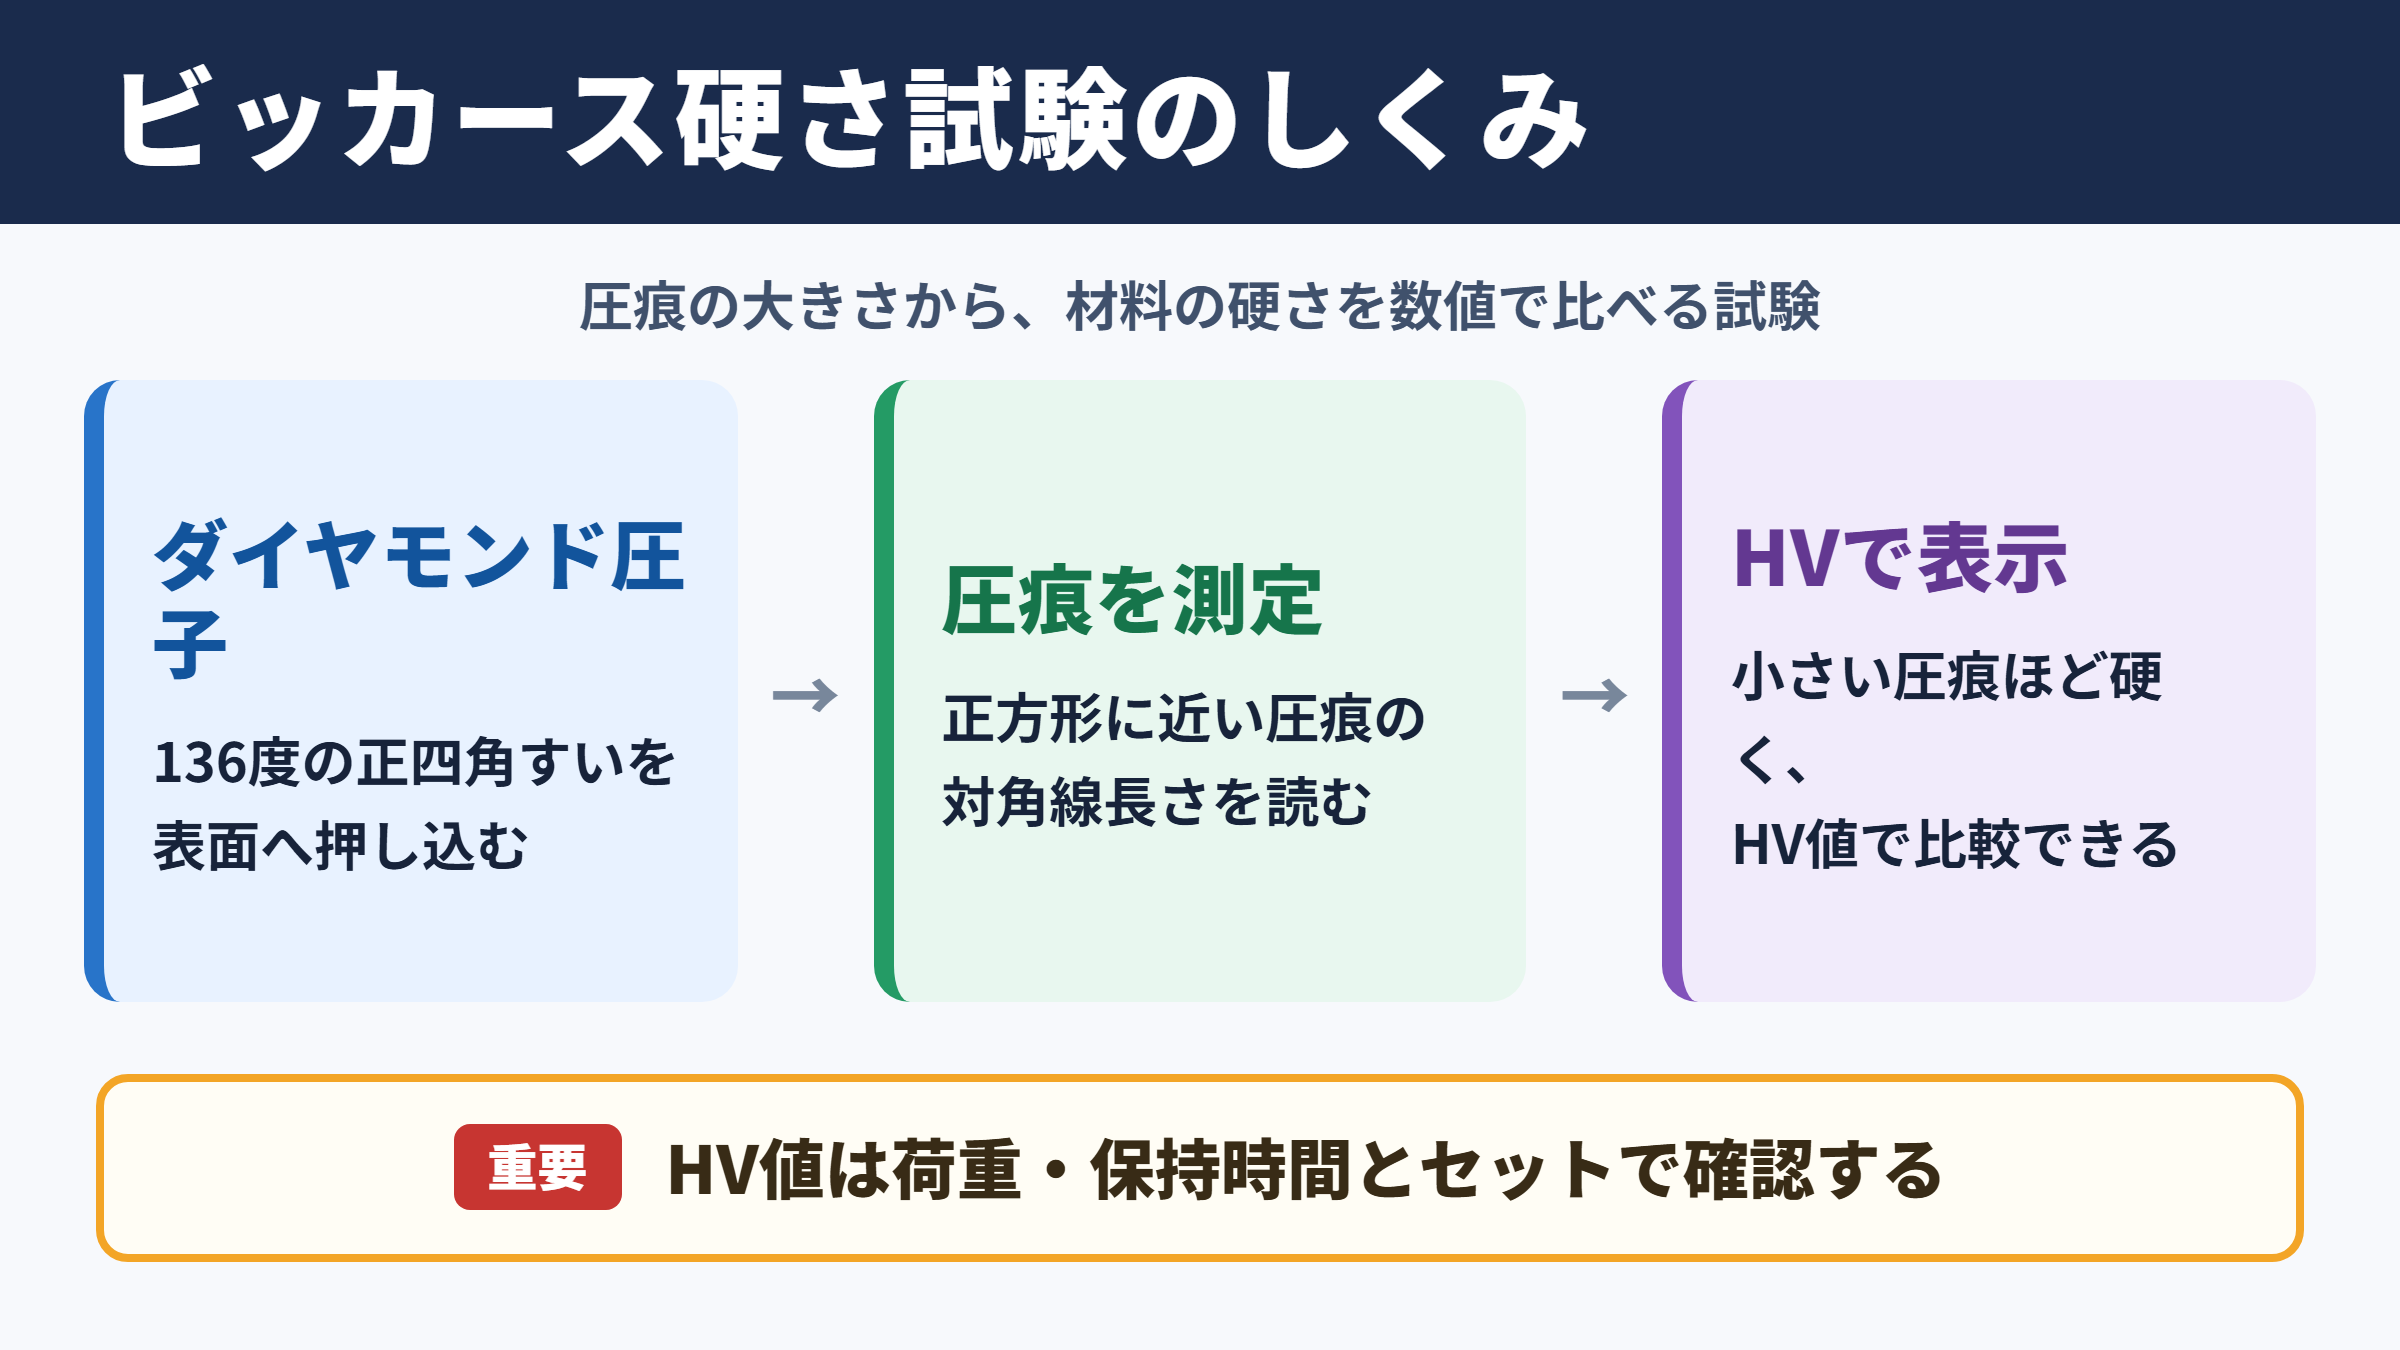
ビッカース硬さ試験とは、正四角すい形のダイヤモンド圧子を試験片の表面へ押し込み、残ったくぼみの大きさから硬さを求める方法です。
圧子の対面角は136度に定められており、一定の荷重をかけた後、表面にできた正方形に近い圧痕の対角線長さを測定します。
硬い材料ほど圧子が入り込みにくく、くぼみは小さくなります。
反対に軟らかい材料では圧子が深く入り、対角線の長い圧痕が残るため、硬さの違いを数値として比較できます。
測定対象は鉄鋼、非鉄金属、セラミックス、焼入れ層、溶接部、めっき層など多岐にわたります。
幅広い荷重域に対応する利点
ビッカース硬さ試験の大きな特徴は、比較的低い荷重から大きな荷重まで使える点です。
荷重が小さい領域はマイクロビッカース硬さ試験として扱われ、薄膜や微小部位の評価に向いています。
荷重を大きくすれば、材料全体の平均的な硬さを確認しやすくなります。
同じダイヤモンド圧子を基本として使えるため、ロックウェル硬さ試験やブリネル硬さ試験よりも、試験方法の考え方を統一しやすい場面があります。
ただし、圧痕を顕微鏡で読まなければならないため、表面状態や観察者の操作が測定値へ影響することには注意が必要です。
硬さ記号HVの読み方
ビッカース硬さは通常、HVという記号で表記します。
たとえばHV 200は、ビッカース硬さが200程度であることを示す表現です。
測定条件を明確にする必要がある場合には、HVの後に試験荷重や保持時間を続けて記載します。
たとえばHV 0.5は0.5kgf相当の試験荷重で行った測定を表し、HV 0.5 10は保持時間10秒という情報を加えた表記です。
HVの数値だけでは、測定条件まで完全にはわかりません。
検査成績書や図面で硬さを比較する際は、荷重と保持時間を含めた記号を確認することが重要です。
異なる荷重で得たHV値は近い値になる場合もありますが、材料の組織や表面層の影響によって差が出ることがあります。
測定原理と硬さ算出の仕組み
続いては、測定原理と硬さ算出の仕組みを確認していきます。
圧痕の対角線長さによる評価
ビッカース硬さ試験では、荷重を除いた後に残る圧痕の二本の対角線を測ります。
二本の測定値を平均し、その平均対角線長さを硬さ算出に用いる流れです。
圧痕は理想的には正方形ですが、試験片の傾き、表面の傷、圧子の状態などにより、二本の対角線に差が生じることがあります。
対角線長さの差が大きい場合は、試験片の設置や研磨状態を見直す必要があるでしょう。
圧痕が小さいほどHV値は高くなるという関係を押さえると、測定結果を理解しやすくなります。
ビッカース硬さは、荷重を圧痕の表面積で割る考え方に基づきます。
一般的な計算式はHV=1.8544×F÷d²です。
Fは試験荷重、dは二本の対角線長さの平均値を表します。
実際の測定では、硬さ試験機が圧痕の読取り値から自動計算することもあります。
それでも計算の意味を理解しておくと、異常値が出た際に原因を推測しやすくなります。
深さと圧痕サイズの関係
ビッカース硬さ試験では、ロックウェル硬さ試験のように押込み深さを主な評価値として使うわけではありません。
基本となるのは、表面に残った圧痕の対角線長さです。
ただし、圧子が押し込まれる深さは、必要な試験片厚さや表面層の評価範囲を考えるうえで重要になります。
圧痕が深すぎると、薄いめっき層の下にある母材の影響を受け、表層本来の硬さを評価しにくくなります。
反対に圧痕が極端に小さいと、測定誤差や顕微鏡の分解能の影響が目立ちやすくなります。
| 確認項目 | 影響 | 注意点 |
|---|---|---|
| 圧痕の対角線長さ | HV値の算出に直接影響 | 二方向を正確に測定する |
| 圧子の押込み深さ | 薄膜や表面層への影響 | 層厚に見合う荷重を選ぶ |
| 試験片の厚さ | 裏面の変形や誤差 | 十分な厚みを確保する |
| 表面粗さ | 圧痕の輪郭の見え方 | 研磨状態を整える |
弾性回復と塑性変形の影響
圧子を押し込んでいる間、試験片には弾性変形と塑性変形が同時に起こります。
荷重を除くと弾性変形の一部は戻りますが、塑性変形として残った部分が圧痕になります。
この残留圧痕を読むため、ビッカース硬さは材料の変形抵抗を比較する指標として役立ちます。
材料によっては、荷重条件の違いで硬さ値が変わる圧痕寸法効果が見られることもあります。
とくに微小荷重での測定では、表面加工層、結晶粒、析出物など局所的な組織の影響を受けやすいため、複数点を測定して傾向を見ることが大切です。
試験荷重と保持時間の考え方
続いては、試験荷重と保持時間の考え方を確認していきます。
荷重選定の基本
試験荷重は、試験片の材質、厚さ、測定したい範囲、期待する圧痕の大きさを考慮して決めます。
一般的な材料の代表値を確認したいときは、比較的大きな荷重を選ぶ方法があります。
一方、熱処理層やめっき層などを評価する場合は、圧痕が層を突き抜けないよう小さな荷重が必要です。
荷重を小さくすれば精密になるとは限りません。
圧痕が小さすぎると対角線の読取りが難しくなり、わずかな測定誤差がHV値を大きく動かすことがあります。
荷重選定では、圧痕が観察できる大きさであり、かつ測定対象の層や部位からはみ出さないことが目安になります。
薄い表面処理層では、予備試験で圧痕寸法を確認してから本測定へ進むと安心です。
マイクロビッカース硬さの用途
マイクロビッカース硬さ試験は、微小な試験荷重を使って局所的な硬さを測定する方法です。
浸炭層、窒化層、溶接熱影響部、電子部品の金属部、めっき、箔材などで活用されます。
断面を研磨し、表面から一定間隔ごとに圧痕を付ければ、深さ方向の硬さ分布を調べることも可能です。
この方法により、表面硬化層の有効硬化層深さを判定する際の資料が得られます。
ただし圧痕同士が近すぎると、先に生じた変形の影響を受ける可能性があります。
圧痕の間隔と試験片の端部からの距離を確保することが、信頼性の高い測定につながります。
保持時間の設定
保持時間とは、設定した試験荷重に到達した後、その荷重を維持する時間のことです。
材料規格や社内規格で定められた条件がある場合は、その時間に従います。
保持時間が短すぎると、圧子の押込み状態が安定しないことがあります。
粘りのある材料や時間依存の変形を示す材料では、保持時間によって圧痕の状態が変わる可能性もあります。
比較試験では、荷重だけでなく保持時間もそろえることが必要です。
条件が異なる測定値を単純比較すると、材料差ではなく試験条件差を見てしまうおそれがあります。
基本手順と試験片の準備
続いては、基本手順と試験片の準備を確認していきます。
表面研磨と試験片の固定
ビッカース硬さ試験では、圧痕の輪郭を明瞭に観察できる表面状態が求められます。
試験面に深い研磨傷、酸化皮膜、汚れ、曲面があると、対角線の端部を正しく判定しにくくなります。
必要に応じて切断、埋込み、研磨を行い、試験面を平坦に整えます。
試験片は測定台へ安定して置き、圧子が接触する面が傾かないよう固定します。
わずかな傾きでも圧痕の形状が崩れるため、試験片の姿勢は見落とせない管理項目です。
圧子の接触から荷重除去までの流れ
試験機の焦点を合わせ、測定したい位置へ圧子を移動させます。
続いて、設定した試験荷重を滑らかに加え、指定の保持時間を維持します。
保持時間が終わると荷重を除去し、顕微鏡で圧痕を観察します。
圧子先端のダイヤモンドに欠けや汚れがあると、圧痕の形状が乱れて測定誤差につながります。
日常点検では圧子の状態、照明、倍率、ステージの動きも確認しておくとよいでしょう。
基本的な測定手順は、表面準備、試験片固定、測定位置決定、荷重設定、圧子押込み、保持、圧痕観察、対角線測定、HV算出という流れです。
繰り返し測定では、すべての試験点で同じ条件を維持します。
圧痕間隔と端部距離の管理
一つの試験片で複数回測定する場合、圧痕を近接させすぎないことが重要です。
圧痕の周囲には塑性変形を受けた領域があり、すぐ隣に次の圧痕を作ると測定値に影響する可能性があります。
端部付近も同様で、材料の拘束状態が中央部と異なるため、通常は十分な距離を取ります。
具体的な必要距離は規格や測定条件によって確認しますが、圧痕対角線長さを基準として考える方法が一般的です。
測定位置をあらかじめ記録しておけば、再試験時の比較や硬さ分布図の作成にも役立ちます。
測定精度と結果判定の注意点
続いては、測定精度と結果判定の注意点を確認していきます。
対角線読取りのばらつき
ビッカース硬さ試験の測定精度は、圧痕の対角線をどこまで正確に読めるかに大きく左右されます。
圧痕の角が不鮮明な場合、観察者によって端点の判断が変わることがあります。
自動読取り機能を備えた硬さ試験機でも、表面状態や反射の影響で認識精度が低下することがあります。
二本の対角線の差を確認し、極端な差がある圧痕は採用しない判断も必要です。
異常な圧痕を平均値に含めないことは、正しい品質評価の基本といえるでしょう。
硬さ基準片による校正
硬さ試験機は、定期的に硬さ基準片を用いて確認します。
基準片を測定し、表示値が許容範囲に入っているかを確認することで、試験機の状態を把握できます。
圧子、荷重機構、測定顕微鏡、ステージなどは長期使用で状態が変化する可能性があります。
日常確認と定期校正を組み合わせれば、測定結果の追跡性を保ちやすくなります。
硬さ値に異常が見られたときは、材料だけを疑わないことが大切です。
試験片の準備、圧子、荷重、保持時間、対角線読取り、基準片の結果を順に確認しましょう。
平均値とばらつきの見方
硬さ試験では、一点のみの値で合否を決めず、複数点の測定結果から平均値とばらつきを確認する方法がよく用いられます。
同じ材料でも組織の不均一、表面状態、試験位置により測定値は多少変動します。
平均値に加えて最大値、最小値、測定回数を記録すると、結果の信頼性を説明しやすくなります。
熱処理品では、中心部と表層部で硬さが異なることもあります。
目的に応じて、代表値を知りたいのか、局所的な硬さ分布を確認したいのかを明確にすることが重要です。
| 測定時の現象 | 考えられる原因 | 見直しの方向 |
|---|---|---|
| 対角線の長さが大きく異なる | 試験片の傾き、表面傷、圧子異常 | 固定状態と表面を確認する |
| HV値が毎回大きく変動する | 荷重条件、位置差、読取り誤差 | 条件統一と複数測定を行う |
| 圧痕が見えにくい | 表面粗さ、照明、倍率不足 | 研磨と観察条件を見直す |
| 表面層の値が低く出る | 荷重過大、母材の影響 | 低荷重で再評価する |
用途別の測定条件と活用場面
続いては、用途別の測定条件と活用場面を確認していきます。
熱処理部品の硬さ確認
焼入れ、焼戻し、浸炭、窒化などを施した部品では、硬さ確認が品質保証の重要な工程になります。
表面硬さだけでなく、断面を用いた硬さ分布の測定により、熱処理の深さや均一性を確認できます。
歯車、シャフト、金型、ばね、軸受部品などでは、必要な耐摩耗性や強度が得られているかの判断材料になります。
硬化層の評価では、測定位置を一定間隔にそろえ、表面からの距離とHV値を対応付けて記録することが有効です。
硬さ分布は熱処理品質を可視化する情報として役立ちます。
めっきと薄膜の評価
めっきや薄膜の評価では、膜厚に対して圧痕が大きすぎないよう注意します。
圧子が下地まで影響を及ぼすと、得られたHV値は表面層単独の硬さとはいえません。
このため、低荷重のマイクロビッカース硬さ試験を採用し、断面観察と組み合わせることがあります。
クロムめっき、無電解ニッケルめっき、PVDコーティングなどでは、硬さだけでなく膜厚、密着性、表面状態も総合的に確認します。
試験前に対象層の厚さと必要な評価深さを整理しておくことが、適切な荷重設定の出発点です。
材料開発と不良解析
新しい合金、焼結材、複合材料、接合部などの開発では、局所硬さの違いが材料特性を考える手掛かりになります。
不良解析でも、割れの周辺、摩耗部、変色部、溶接境界などを測定し、健全部との硬さ差を比較できます。
ただしHV値だけで原因を断定することはできません。
金属組織観察、成分分析、寸法測定、引張試験などの情報と組み合わせることで、より確かな判断につながります。
ビッカース硬さ試験は、少ない試料量でも材料の状態を読み解くための有力な手段です。
ビッカース硬さ試験のまとめ
ビッカース硬さ試験は、ダイヤモンド圧子で作った圧痕の対角線長さから、材料の硬さを評価する試験方法です。
硬さはHVで表され、荷重、保持時間、試験片の表面状態、圧痕読取りの精度が結果へ影響します。
薄膜や表面硬化層には小さな荷重を、材料全体の代表値を確認したい場合には目的に合った荷重を選ぶことが重要です。
圧痕の大きさ、試験片の厚さ、測定位置の間隔を適切に管理すれば、信頼性の高い硬さデータを得やすくなります。
HV値を比較するときは、数値だけで判断せず、荷重と保持時間を含む試験条件をそろえて確認しましょう。
正しい原理と手順を理解しておけば、ビッカース硬さ試験は品質管理、熱処理評価、不良解析、材料開発まで幅広く活用できます。