
アルミニウムは軽くて加工しやすく、熱をよく伝える金属として幅広く利用されています。
一方で、赤外線を放射する能力を示す放射率は低く、同じ温度でも黒い材料とは熱の放出の仕方が大きく異なります。
特にアルミ箔、磨いたアルミ板、酸化した表面、黒アルマイトでは数値が変わるため、用途に合った見方が欠かせません。
この記事では、アルミの放射率が低い理由を基本から整理し、表面状態、温度、測定時の注意点までわかりやすく解説します。
アルミの放射率が低い理由
それではまずアルミの放射率が低い理由について解説していきます。
金属表面に起こる赤外線の反射
放射率とは、物体が持つ熱エネルギーを赤外線として放出する割合を表す値です。
値は通常〇から一の範囲で示され、理想的な黒体は一、赤外線をほとんど放射しない表面は〇に近づきます。
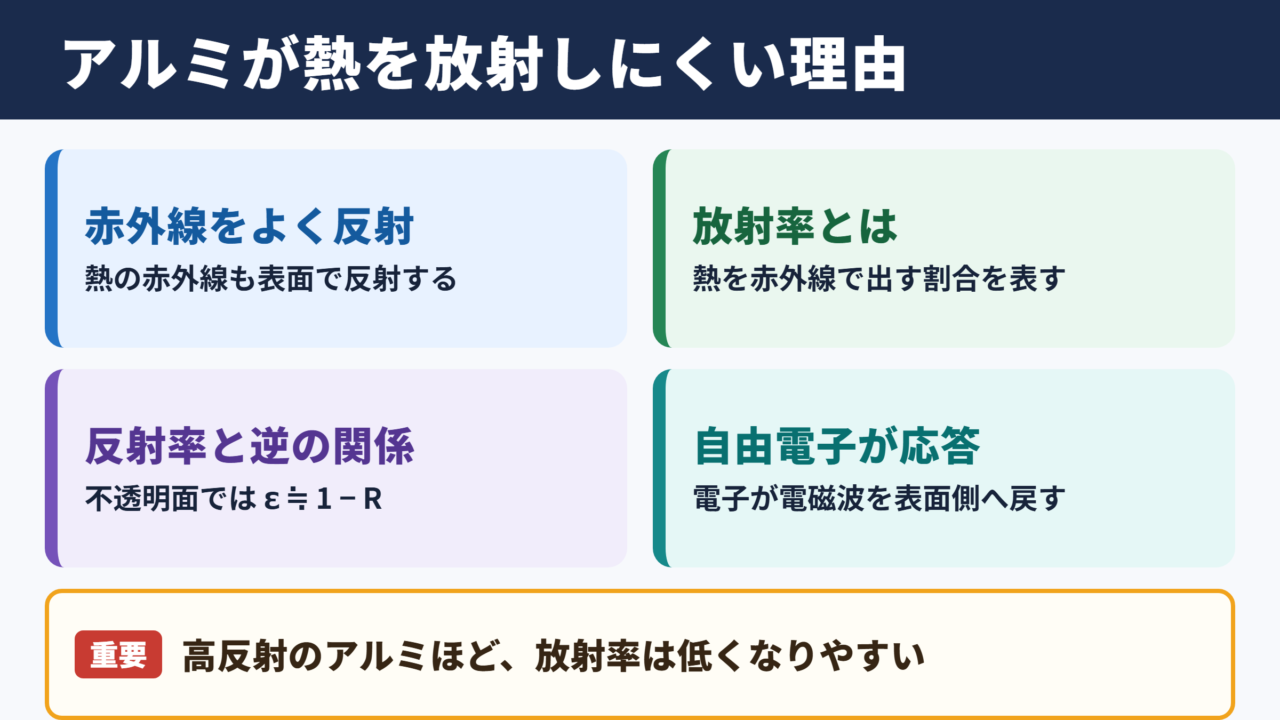
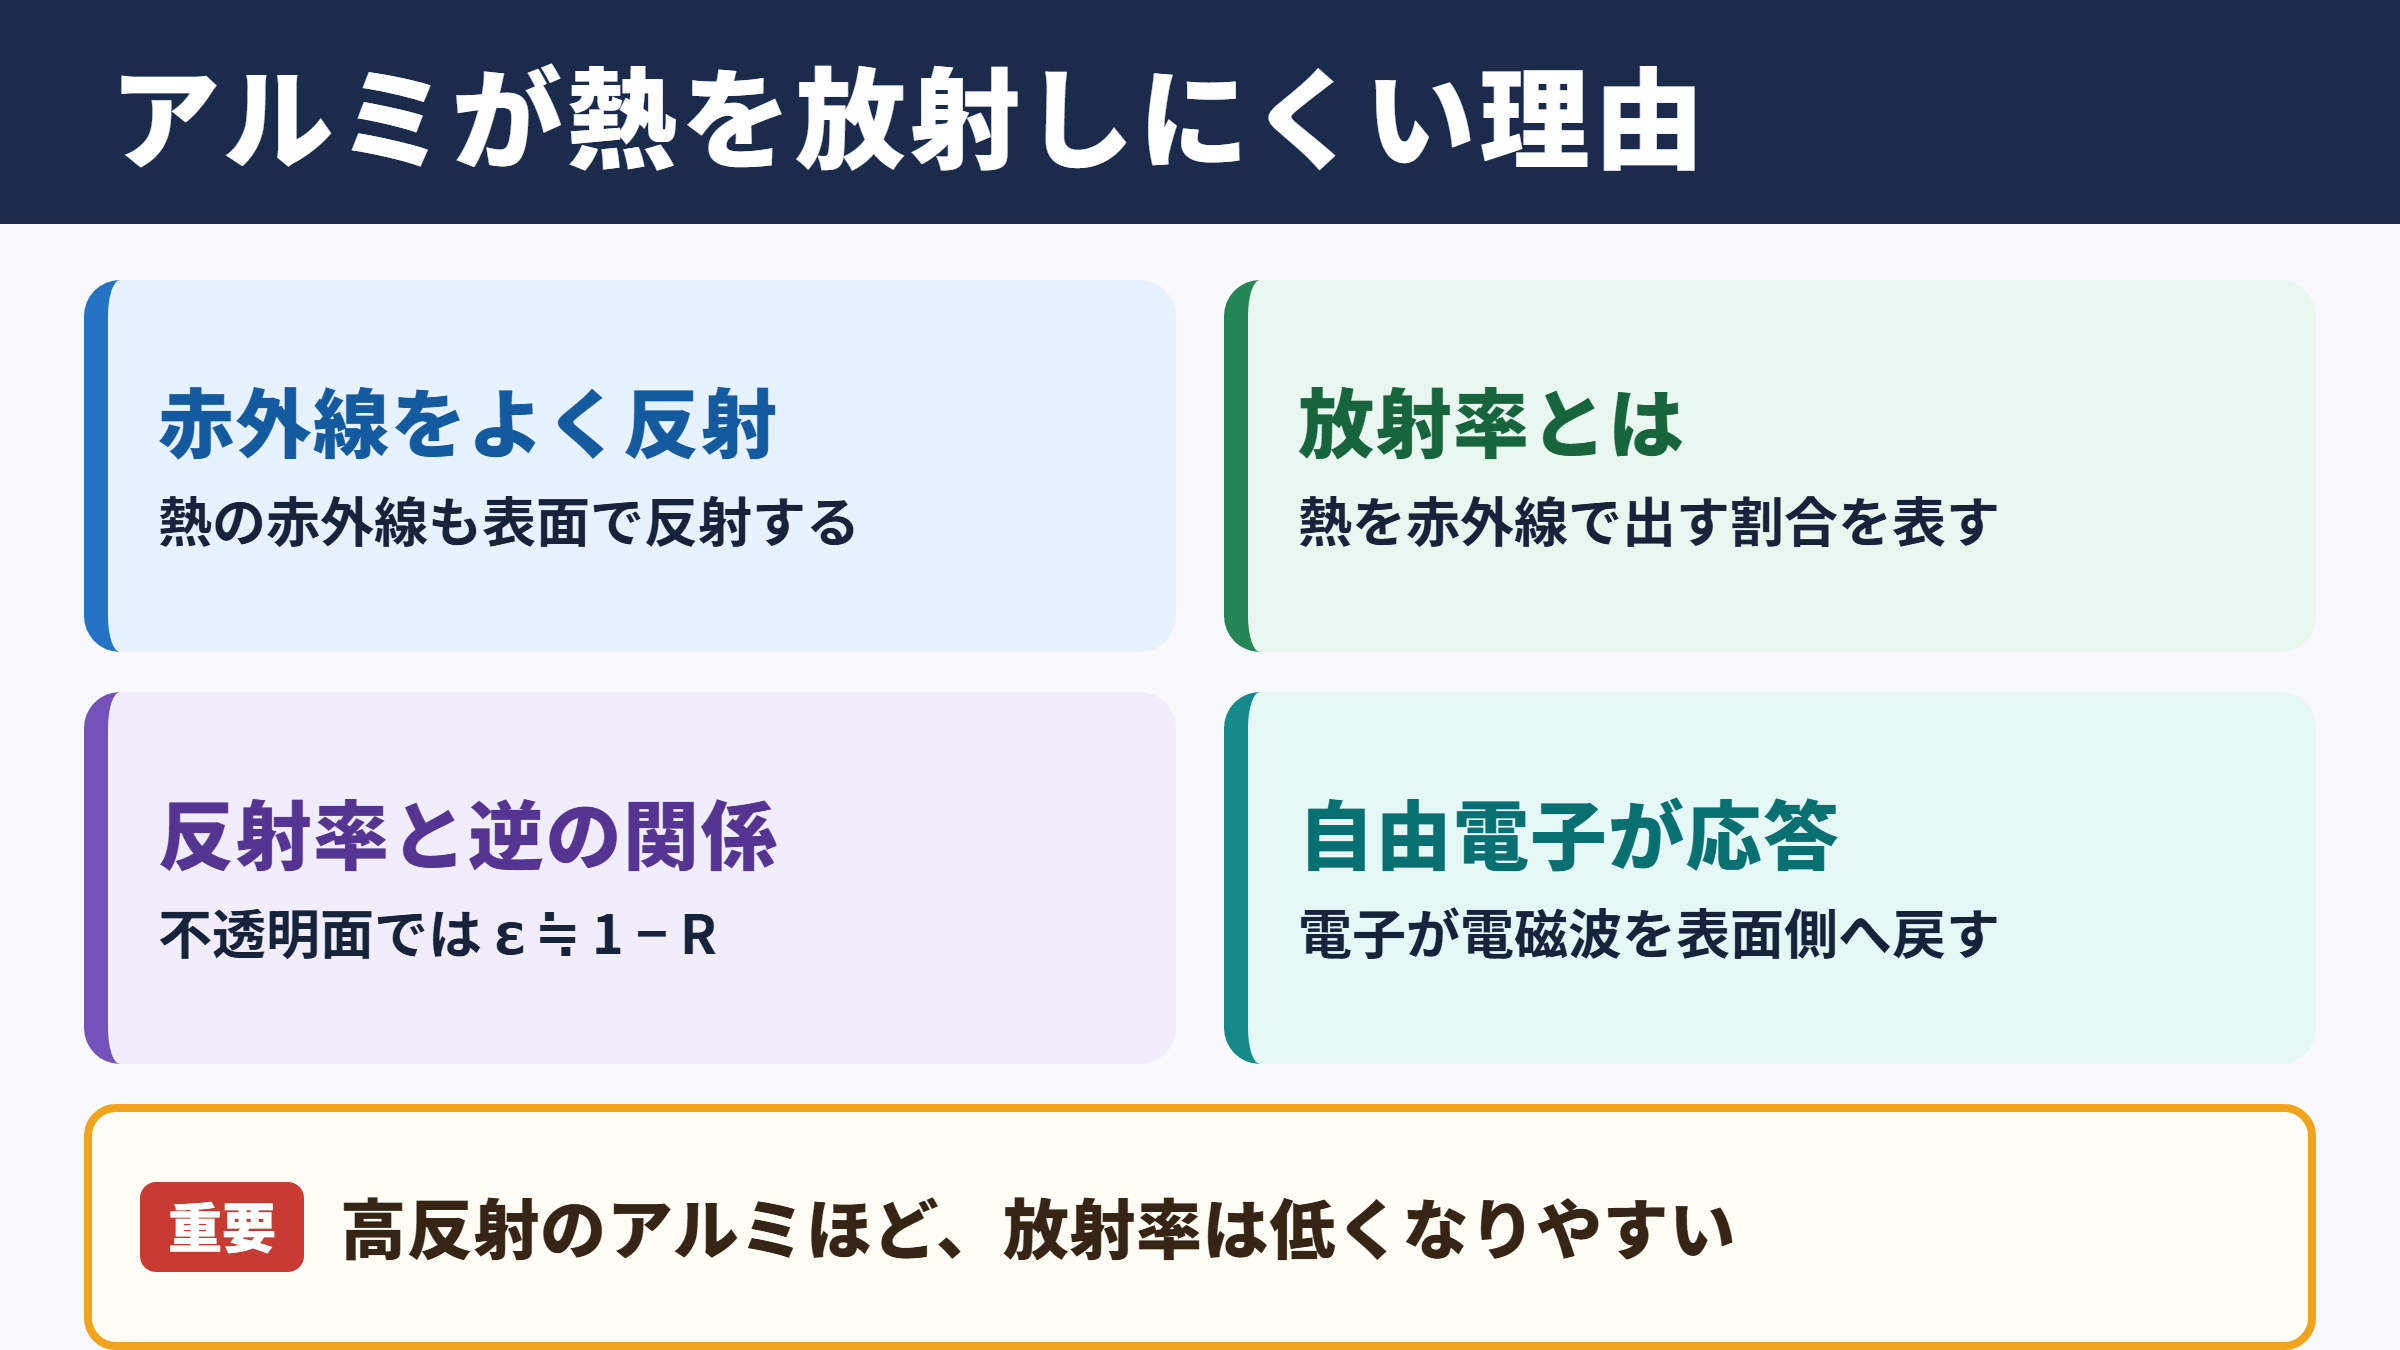
アルミは可視光だけでなく、熱放射に関係する赤外線も反射しやすい金属です。
そのため、内部にある熱が表面から赤外線として外へ出る割合は小さくなります。
反射率が高いほど放射率は低くなりやすいという関係が、アルミの特徴を理解する出発点です。
不透明な材料では、入射したエネルギーの透過をほぼ考えなくてよい場面が多く、吸収率と反射率の合計がおおむね一になります。
さらに熱平衡の条件では、同じ波長域において吸収率と放射率が等しいという考え方が成り立ちます。
不透明な表面では、反射率をR、放射率をεとした場合、概念的には ε ≒ 1 − R と考えられます。
鏡のように赤外線を反射する表面は、熱を放射する能力が低い傾向です。
アルミ箔が暖房器具の近くで熱を反射する用途に使われるのは、この性質を活用しているためです。
自由電子と金属光沢の関係
アルミの内部には、比較的自由に動ける電子が多く存在しています。
赤外線などの電磁波が金属表面に到達すると、電子が応答して電磁波を表面側へ戻す働きをします。
この現象が金属光沢と高い反射性につながり、結果として低放射率にも結び付きます。
鏡面に近いアルミほど、赤外線カメラで見たときに周囲の物体や人の熱を映し込みやすい点にも注意が必要です。
カメラ画面で明るく見えたとしても、アルミそのものが高温とは限りません。
映り込んだ熱源の赤外線を検出している可能性があるからです。
低放射率のアルミ表面を赤外線温度計で測る場合、測定値だけで温度を判断するのは危険です。
放射率設定、反射温度、視野内の熱源を確認し、接触式温度計などとも比較することが重要になります。
アルミ箔と一般的な材料の数値比較
放射率は表面の仕上げ、酸化膜、汚れ、測定波長によって変動するため、単一の数値だけで断定することはできません。
それでも、代表的な材料を比べるとアルミの位置付けは把握しやすくなります。
| 材料や表面状態 | 放射率の目安 | 主な特徴 |
|---|---|---|
| 清浄な鏡面アルミ | 〇・〇三から〇・一程度 | 赤外線を強く反射しやすい表面 |
| 一般的なアルミ箔 | 〇・〇五から〇・一五程度 | 光沢面と艶消し面で差が出る場合があります |
| 酸化や汚れのあるアルミ | 〇・一から〇・三程度 | 表面変化により放射率が上がりやすい状態 |
| 黒アルマイト | 〇・七から〇・九程度 | 赤外線を吸収、放射しやすい表面 |
| 黒色塗装面 | 〇・九前後 | 放射率が高く熱放射に向く表面 |
数値はあくまで目安ですが、光沢のあるアルミと黒アルマイトでは放射率が大きく異なることがわかります。
熱を逃がしたい設計では黒色処理が有利になり、熱を反射したい用途では光沢アルミが候補になります。
表面状態による放射率の変化
続いては表面状態による放射率の変化を確認していきます。
鏡面仕上げと粗い表面の違い
機械研磨やバフ研磨によって平滑にしたアルミ表面は、赤外線を規則的に反射しやすくなります。
このような鏡面に近い表面は、一般に低い放射率を示します。
反対に、梨地処理、ブラスト処理、ヘアライン加工のように微細な凹凸がある表面では、赤外線の反射方向が分散します。
表面のくぼみに入った赤外線は何度か反射を繰り返し、その一部が吸収されやすくなります。
その結果として、滑らかな鏡面より放射率が高くなることがあります。
ただし、粗さだけで数値が決まるわけではありません。
加工後の酸化状態、付着した油分、表面に残った研磨剤も影響するため、実際の製品条件で評価する必要があります。
自然酸化膜と経年変化の影響
アルミは空気に触れると、表面に非常に薄い酸化アルミニウムの膜を作ります。
この自然酸化膜は素材を腐食から守る役割を持つ一方、赤外線に対する挙動も変化させます。
新品で強い光沢があったアルミ板でも、保管環境や使用時間によって酸化膜が成長し、放射率が少しずつ上がる場合があります。
湿気、塩分、洗浄剤、指紋、粉じんなども表面状態を変える要因です。
表面の見た目がわずかに変わるだけでも、熱放射の特性は同じとは限りません。
熱計算で低放射率のアルミを使う場合は、新品時の代表値だけを採用せず、使用後の酸化や汚れを見込んだ余裕を検討します。
長期使用する設備では、表面状態の変化を保守計画に含める考え方が有効です。
反射板や断熱補助材では、清掃によって性能を維持できることがあります。
一方、放熱部品では経年による放射率上昇が熱収支に与える影響も確認したいところです。
油膜や汚れによる見かけの変化
アルミ表面に油、接着剤、皮脂、塗料、粉体などが付くと、金属特有の反射性が覆われます。
付着物が赤外線を吸収しやすい材料であれば、見かけの放射率は大きく上がります。
たとえば加工油が残ったアルミ部品を赤外線カメラで観察すると、油膜部分だけ温度が違うように見えることがあります。
実際には温度差ではなく、放射率差が画像の濃淡として現れている場合もあるでしょう。
赤外線測定の前には、測定面が清浄か、均一な状態かを確認することが大切です。
アルミ表面の温度測定で最も避けたいのは、異なる表面状態を同じ放射率設定で比較することです。
光沢面、酸化面、油膜面、塗装面は別の測定対象として扱うと、誤判定を減らしやすくなります。
温度と波長による放射率の違い
続いては温度と波長による放射率の違いを確認していきます。
温度上昇に伴う熱放射の増加
物体は絶対温度の四乗におおむね比例して熱放射を増やします。
これはステファンボルツマンの法則として知られ、温度が上がるほど放射による熱移動が急に大きくなることを示しています。
アルミは放射率が低くても、非常に高温になれば放射する熱量そのものは増加します。
ただし、同じ温度なら黒アルマイトや黒色塗装のほうが、光沢アルミより大きな放射熱量になりやすい関係です。
放射による熱量の概算は、Q = εσA Tの四乗 − T周囲の四乗 で表せます。
εは放射率、σは定数、Aは面積、Tは絶対温度を示します。
設計では周囲との温度差だけでなく、放射率と表面積の両方が重要になります。
低温域では放射による影響が小さく見えても、高温域では無視しにくい割合になることがあります。
ヒーター周辺、炉内部品、照明器具、電子機器の放熱設計では、温度域に応じた放射伝熱の確認が必要です。
赤外線カメラの波長帯との関係
放射率は、すべての赤外線に対して完全に一定というわけではありません。
物体温度によって放射エネルギーが強くなる波長域は変わり、赤外線カメラや放射温度計が検出する波長帯も機種ごとに異なります。
低温対象の測定に使われる長波長帯と、高温対象で利用される短波長帯では、同じアルミでも実用上の見え方が変わることがあります。
カタログの放射率を使う際は、測定温度と測定波長帯が自分の条件に近いか確認しましょう。
特に金属表面は波長依存性の影響を受けやすく、一般的な固定値をそのまま当てはめると誤差が広がることがあります。
高温時の酸化と表面変質
アルミを高温環境で使うと、単に温度が上がるだけでなく、表面の酸化や変色が進む可能性があります。
酸化膜の状態が変われば、放射率も変わります。
したがって、高温試験で得た放射率を常温の鏡面アルミに適用したり、常温の値を長時間加熱後の部品に適用したりすることは適切ではありません。
温度変化と表面変化は切り離して考えないことが、正確な熱評価につながります。
熱サイクルを繰り返す製品では、試験前後の外観、色調、表面粗さを記録しておくと、放射率変化の原因を追いやすくなります。
必要に応じて分光測定や実機温度測定を行い、設計値を更新する流れが望ましいでしょう。
アルミ箔と黒アルマイトの特性
続いてはアルミ箔と黒アルマイトの特性を確認していきます。
アルミ箔の光沢面と艶消し面
一般的なアルミ箔には、光沢が強い面とやや艶を抑えた面があります。
これは製造時に複数の箔を重ねて圧延する工程に由来することが多く、表面の微細な状態が異なります。
光沢面は鏡面に近い反射特性を示しやすく、艶消し面はわずかに拡散反射が増える傾向があります。
ただし、家庭用のアルミ箔であっても、使用時のしわ、食品の汁、油、汚れによって本来の表面特性は変わります。
熱を反射させる目的で使うなら、反射させたい熱源にきれいな光沢面を向けるという考え方が基本です。
一方、アルミ箔は薄いため、裏側に接している材料の温度や熱伝導も無視できません。
放射率だけで断熱性能のすべてを判断せず、空気層、接触状態、対流の影響も合わせて考える必要があります。
黒アルマイトの黒色化と放熱性
黒アルマイトは、アルミ表面に陽極酸化皮膜を形成し、その皮膜を黒色に着色した処理です。
表面が黒く見えることは可視光を吸収しやすいことを示しますが、赤外線に対する吸収と放射も増えやすい傾向があります。
そのため黒アルマイトは、アルミの軽量性や加工性を活かしながら、放熱性能を高めたい部品によく採用されます。
ヒートシンク、照明筐体、光学機器、計測機器の部品などが代表例です。
黒アルマイトは単に見た目を黒くする処理ではありません。
表面の赤外線特性を変え、放射による放熱を活用しやすくする処理としても重要です。
ただし、放熱性能は放射率だけで決まりません。
フィン形状、設置方向、風量、接触熱抵抗、周囲温度が組み合わさって最終的な温度が決まります。
用途別に見る表面処理の選び方
熱を外へ逃がすことが目的なら、黒アルマイトや高放射率の塗装を検討しやすくなります。
周囲から受ける放射熱を抑えたい場合や、赤外線を反射したい場合には、光沢のあるアルミ面が有利なことがあります。
| 用途 | 向きやすい表面 | 検討したい点 |
|---|---|---|
| 電子機器のヒートシンク | 黒アルマイト | 自然空冷では放射放熱の寄与を確認します |
| 断熱補助の反射材 | 光沢アルミ箔 | 反射面の汚れと空気層を管理します |
| 赤外線測定用の基準面 | 黒色テープや黒色塗装 | 耐熱性と既知の放射率を確認します |
| 意匠性を兼ねた筐体 | 着色アルマイト | 色、膜厚、耐食性、放熱性を総合評価します |
| 高反射の遮熱部品 | 研磨アルミや蒸着アルミ | 傷、酸化、設置角度の影響を確認します |
目的が放熱なのか遮熱なのかによって、適したアルミ表面は反対になることがあります。
仕様書には色や外観だけでなく、必要なら放射率の条件も明記するとよいでしょう。
放射率を測る方法と注意点
続いては放射率を測る方法と注意点を確認していきます。
赤外線温度計で起こりやすい誤差
赤外線温度計は非接触で温度を測れる便利な機器ですが、低放射率のアルミには注意が必要です。
多くの機種では放射率を設定できますが、対象面の実際の値と合っていなければ、表示温度が大きくずれる可能性があります。
光沢アルミは周囲の壁、ヒーター、照明、人の体温まで反射することがあります。
このため、測定器が受け取った赤外線には対象自身の放射だけでなく、反射成分も含まれます。
低放射率の金属ほど、周囲環境の影響を受けやすい点が重要です。
測定距離を変えたり、見る角度を変えたりしただけで温度表示が変わる場合は、反射の影響を疑ってみましょう。
黒色テープを使った実務的な測定
実務では、測定対象のアルミ表面に耐熱性のある黒色テープを貼り、そのテープ部分を測る方法がよく用いられます。
既知の高放射率を持つテープを使うことで、金属光沢面を直接測るより安定した温度の目安を得やすくなります。
テープは対象物と十分に密着させ、対象物の温度に追従するまで待つことが必要です。
温度が高すぎる環境では、粘着剤の劣化、剥離、発煙、変色が起きるおそれもあります。
測定の手順例として、接触温度計で基準温度を確認し、黒色テープ面を赤外線カメラで測定します。
その後にアルミ素地面の表示と比較すると、反射や放射率設定による差を把握しやすくなります。
テープの放射率も製品ごとに異なるため、メーカーの仕様や使用温度範囲を確認してください。
分光測定と設計値の扱い
研究開発や精密な熱設計では、分光放射率を測定する装置を使って、波長ごとの特性を確認することがあります。
この方法なら、特定の波長域でアルミ表面がどの程度反射し、吸収し、放射するかを詳細に評価できます。
ただし、測定条件が違えば得られる数値も変わります。
表面粗さ、入射角、試料温度、測定波長、酸化状態を記録しないと、別の条件へ数値を適用しにくくなります。
放射率は材料名だけで決める値ではなく、表面仕様と測定条件を含む特性値として扱うことが大切です。
設計初期は文献値やメーカー値を参考にしつつ、重要な製品では試作品による実測で妥当性を確認すると安心です。
まとめ
アルミの放射率が低い主な理由は、金属表面が赤外線を強く反射し、熱を放射する割合が小さくなるためです。
清浄で光沢のあるアルミ箔や鏡面アルミは低放射率になりやすく、黒アルマイト、酸化膜、汚れ、粗い表面では放射率が高くなる傾向があります。
温度が高くなると放射熱量は増えますが、放射率そのものは表面状態や波長帯によって変わるため、単純な固定値では扱えません。
赤外線温度計やサーモグラフィーでアルミを測る場合は、反射の影響を特に警戒しましょう。
黒色テープや接触式温度計を併用し、測定面の状態と放射率設定を確認することが精度向上につながります。
放熱を重視するなら黒アルマイト、放射熱の反射を重視するなら光沢アルミというように、目的に合わせて表面処理を選ぶことが大切です。