
SUS304の熱膨張係数は?ステンレスの値と温度変化による伸びを解説!
SUS304は耐食性と加工性のバランスに優れ、厨房機器、配管、建築金物、機械部品など幅広い分野で使われる代表的なステンレス鋼です。
一方で、温度が変わる環境では材料が伸び縮みするため、寸法精度、固定方法、隙間の設計に影響が出ることがあります。
とくに長尺部材や高温設備では、熱膨張係数を基にした伸びの見積もりが欠かせません。
SUS304の熱膨張係数の基本値
それではまずSUS304の熱膨張係数の基本値について解説していきます。
SUS304で目安となる熱膨張係数
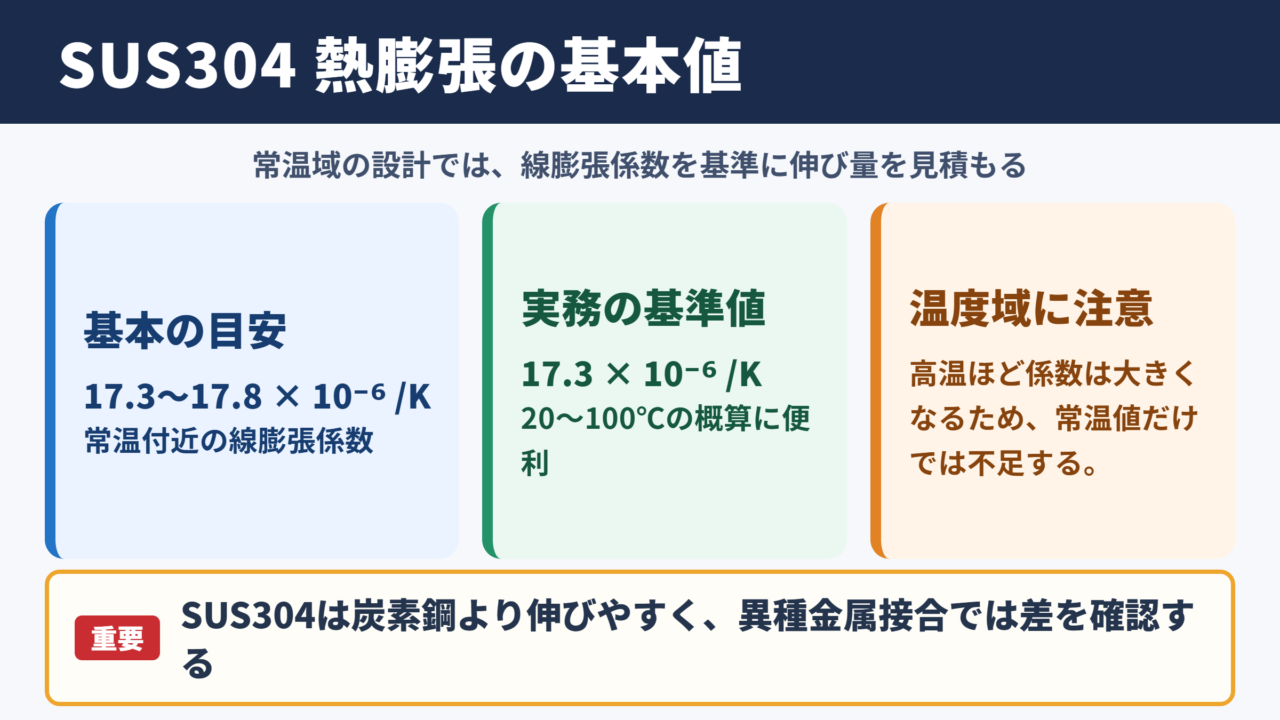
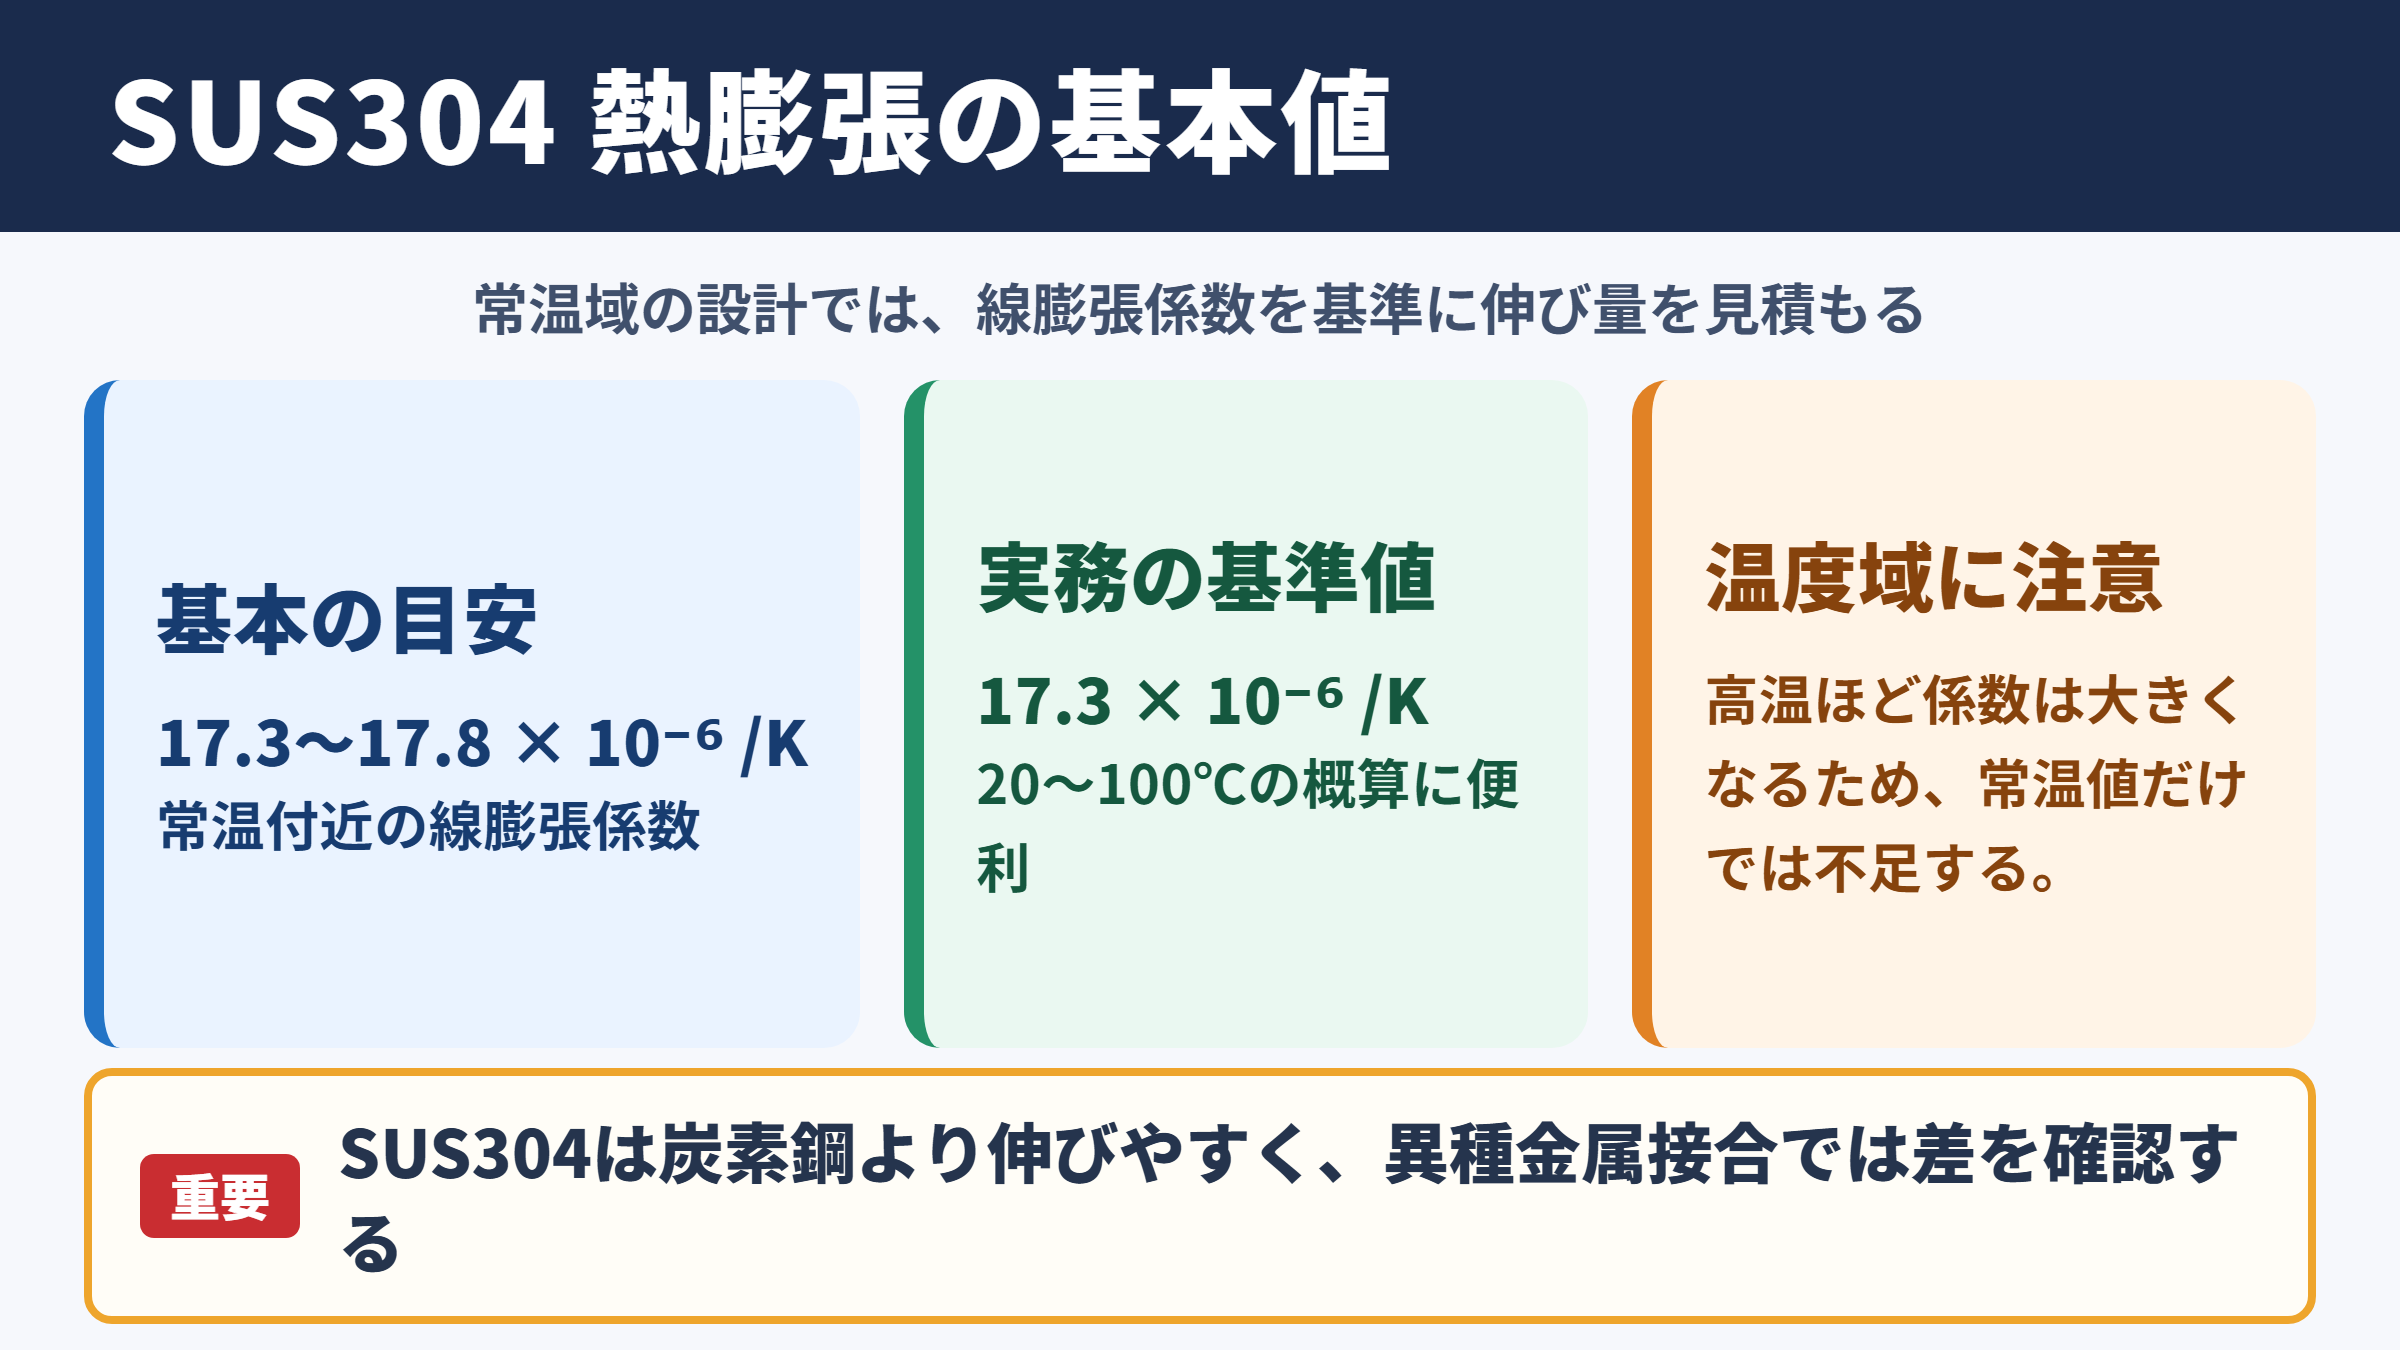
SUS304の線膨張係数は、常温付近ではおおむね17.3×10のマイナス6乗毎ケルビンから17.8×10のマイナス6乗毎ケルビン程度を目安にします。
実務では17.3×10のマイナス6乗毎ケルビンを採用する資料が多く、20度から100度程度の温度域で概算する際に便利な値です。
これは温度が1ケルビン、または1度上がったとき、長さ1メートル当たり約0.017ミリメートル伸びることを意味します。
わずかな変化に見えても、部材が数メートル単位になり、温度差が数十度から数百度へ広がると、無視できない伸びになります。
SUS304の熱膨張係数は、炭素鋼より大きめです。
異種金属を接合する設計では、温度変化による伸びの差を先に確認することが重要です。
線膨張係数と体積膨張の違い
部品設計で通常使うのは、長さ方向の変化を扱う線膨張係数です。
板、棒、パイプ、フレームのように、特定方向の寸法が重要な製品では、線膨張係数から伸び量を算出します。
一方、容器内部の容量や流体に関する検討では、体積膨張にも目を向ける必要があります。
ただし、SUS304製の構造部材について、穴位置のずれ、配管のたわみ、締結部の荷重変化を検討する場面では、線膨張係数による計算が基本です。
線膨張係数は材料固有の定数として扱われがちですが、実際には温度域や成分、組織、測定条件で少し変わります。
温度域によって変わる数値の見方
SUS304の線膨張係数は、温度が高くなるほど一般に大きくなる傾向があります。
そのため、常温の値だけで高温設備の伸びを計算すると、実際より小さく見積もる可能性があります。
| 温度範囲の目安 | 平均線膨張係数の目安 | 設計時の考え方 |
|---|---|---|
| 20度から100度 | 約17.3×10のマイナス6乗毎ケルビン | 常温周辺の一般部品に用いる目安 |
| 20度から200度 | 約17.8×10のマイナス6乗毎ケルビン | 加熱装置や温水配管で確認 |
| 20度から300度 | 約18.3×10のマイナス6乗毎ケルビン | 長尺部材では余裕を見込む |
| 20度から500度 | 約18.7×10のマイナス6乗毎ケルビン | 高温用の資料で個別確認 |
表の値は概算用の目安であり、保証値ではありません。
高温で長時間使用する設備や厳しい寸法公差がある製品では、材料メーカーのミルシート、規格表、試験成績を確認する流れが安心です。
温度変化による伸びの計算方法
続いては温度変化による伸びの計算方法を確認していきます。
伸び量を求める基本式
熱による長さの変化は、元の長さ、線膨張係数、温度差を掛け合わせて求めます。
伸び量は元の長さ×線膨張係数×温度差で求めます。
元の長さはミリメートル、温度差は度、計算結果もミリメートルでそろえると確認しやすいでしょう。
たとえば長さ1000ミリメートルのSUS304板を20度から120度まで加熱する場合、温度差は100度です。
線膨張係数を17.3×10のマイナス6乗毎ケルビンとすると、伸び量は約1.73ミリメートルになります。
基準温度と最高温度の差を間違えると計算結果も大きくずれるため、使用開始時の温度を明確にしておくことが大切です。
長さ別に見る伸び量の目安
短い部品では熱膨張の影響が目立たなくても、長い配管、レール、架台では数ミリメートルから十数ミリメートルの変化につながります。
| 元の長さ | 温度差50度の伸び | 温度差100度の伸び | 温度差200度の伸び |
|---|---|---|---|
| 100ミリメートル | 約0.09ミリメートル | 約0.17ミリメートル | 約0.35ミリメートル |
| 500ミリメートル | 約0.43ミリメートル | 約0.87ミリメートル | 約1.73ミリメートル |
| 1000ミリメートル | 約0.87ミリメートル | 約1.73ミリメートル | 約3.46ミリメートル |
| 3000ミリメートル | 約2.60ミリメートル | 約5.19ミリメートル | 約10.38ミリメートル |
数値は線膨張係数を17.3×10のマイナス6乗毎ケルビンとして算出した概算値です。
部材の両端を完全に固定する構造では、この伸びが逃げ場を失い、熱応力として現れることがあります。
冷却時に起こる収縮への注意
熱膨張という言葉から加熱時だけを考えがちですが、冷却時には同じ程度の収縮が起こります。
高温で組み付けた設備を常温に戻す場合、締結部の荷重、ガスケットの面圧、はめあいの状態が変わることもあります。
たとえばSUS304の配管と炭素鋼の架台を強く拘束すると、冷却と加熱の繰り返しでボルト部や溶接部に負担が蓄積するでしょう。
加熱側だけでなく、最低使用温度まで含めて温度差を設定することが、長期使用でのトラブル防止につながります。
ステンレス鋼種ごとの熱膨張係数
続いてはステンレス鋼種ごとの熱膨張係数を確認していきます。
SUS304とSUS316の比較
SUS316はモリブデンを含むオーステナイト系ステンレス鋼で、耐食性を重視する環境でよく選ばれます。
熱膨張係数はSUS304と近い水準であり、常温付近ではおおむね16×10のマイナス6乗毎ケルビン台から17×10のマイナス6乗毎ケルビン台です。
そのため、SUS304からSUS316へ材料変更しても、熱膨張に関する設計上の性質が劇的に変わるわけではありません。
ただし、耐塩害性、耐酸性、使用温度、板厚、溶接条件まで含めて材料を選ぶ必要があります。
フェライト系とマルテンサイト系の違い
SUS430に代表されるフェライト系ステンレス鋼は、SUS304より熱膨張係数が小さい傾向です。
目安として10×10のマイナス6乗毎ケルビン台前半から中盤程度であり、炭素鋼の値に比較的近くなります。
SUS410などのマルテンサイト系も、オーステナイト系より小さめの値を示すことがあります。
異材接合で熱膨張差を抑えたい場合には、ステンレスはすべて同じように伸びるという考えを避けることが重要です。
代表材料との比較表
材料選定の初期段階では、代表的な金属の熱膨張係数を並べて比較すると、伸びの差をイメージしやすくなります。
| 材料 | 常温付近の線膨張係数の目安 | 特徴 |
|---|---|---|
| SUS304 | 約17.3×10のマイナス6乗毎ケルビン | オーステナイト系で比較的大きい |
| SUS316 | 約16から17×10のマイナス6乗毎ケルビン | 耐食性に優れる |
| SUS430 | 約10から11×10のマイナス6乗毎ケルビン | フェライト系で小さめ |
| 炭素鋼 | 約11から12×10のマイナス6乗毎ケルビン | 一般構造材の基準になりやすい |
| アルミニウム | 約23×10のマイナス6乗毎ケルビン | 金属材料の中でも大きめ |
SUS304と炭素鋼では、温度変化に対する伸び方が異なります。
ボルト固定、溶接、ろう付け、接着のいずれでも、熱膨張差を設計条件に含める必要があります。
設計と加工での熱膨張対策
続いては設計と加工での熱膨張対策を確認していきます。
固定端と可動端の考え方
長いSUS304部材を取り付ける場合、すべての固定点で動きを拘束すると、温度変化時に大きな力が生じることがあります。
そこで一方を固定端とし、もう一方を長穴、スライド機構、伸縮継手などで動かせる可動端にする方法が用いられます。
どちらの方向に伸びるかを事前に決め、周囲の部品と干渉しない逃げ寸法を確保することがポイントです。
伸び量そのものより、伸びる場所がどこかを考えると、具体的な設計対策につながります。
穴径とボルト締結の検討
SUS304の板に設けた穴も、加熱によってわずかに大きくなります。
ただし、ボルト、座金、相手材の熱膨張も同時に起こるため、穴だけを単独で判断すると実態をつかみにくくなります。
高温で締結力を保ちたい場合は、ボルト材質、締付けトルク、ばね座金の有無、熱サイクル後のゆるみまで検討対象です。
穴径の変化も、元の穴径×線膨張係数×温度差の考え方で概算できます。
直径10ミリメートルの穴が100度上昇した場合、SUS304なら約0.017ミリメートル程度の増加が目安です。
精密機器ではこの小さな差が位置決め精度に影響することもあり、公差設計と温度条件を切り離さない姿勢が求められます。
溶接と残留応力への配慮
溶接では局所的に高温となり、加熱部と周囲の温度差によって大きな熱ひずみが発生します。
SUS304は熱伝導率が低めで、熱膨張係数が比較的大きいため、溶接変形に注意が必要な材料です。
薄板では反りや波打ちが起こりやすく、長い溶接線では曲がりも問題になりやすいでしょう。
拘束を強くしすぎない治具設計、対称的な溶接順序、入熱管理、適切な仮付けは、変形を抑える基本になります。
溶接後の寸法測定は常温まで十分に冷えてから行い、熱い状態の測定値を完成寸法と誤認しないことも大切です。
測定と品質管理での確認方法
続いては測定と品質管理での確認方法を確認していきます。
測定温度を記録する重要性
ノギス、マイクロメータ、三次元測定機で寸法を測る際、測定物と測定器の温度が安定していなければ、正しい比較は難しくなります。
一般に寸法測定の基準温度は20度として扱われることが多く、精密な検査では温度管理された環境が望まれます。
加工直後のSUS304部品は切削熱や研磨熱を持っていることがあり、室温に置いてから測定する配慮が必要です。
測定値のばらつきが加工不良ではなく温度差によるものというケースもあるため、作業記録には室温や部品温度を残すと役立ちます。
ゲージと製品の温度差
ピンゲージ、リングゲージ、ブロックゲージなども金属製であり、温度によって寸法が変わります。
製品だけが温かく、ゲージが冷たい状態では、穴径や外径の判定を誤るおそれがあります。
とくにSUS304製品を測定する際に鋼製ゲージを使う場合、両者の線膨張係数の違いも結果へ影響します。
20度基準の寸法管理では、製品と測定器を同じ環境に十分な時間置くことが基本です。
高精度品では、温度補正機能を備えた測定器や、測定室の温湿度管理も検討対象になります。
図面への温度条件の記載
高温で使用する設備部品や精密な位置決め部品では、図面に寸法の基準温度や使用温度を示すと認識のずれを減らせます。
組立図には熱膨張を逃がす方向、長穴の向き、固定端の位置、必要な隙間を記載しておくと、製造現場との共有が円滑になります。
また、受入検査の寸法公差だけでなく、実使用時の温度で機能が成立するかを確認する視点も大切です。
常温で寸法が合っていても、使用温度で干渉や応力集中が起きれば十分とはいえません。
材料値、温度条件、拘束条件を一つの設計条件として扱うことが、SUS304を安全に使う近道です。
SUS304の熱膨張係数のまとめ
SUS304の線膨張係数は、常温付近でおおむね17.3×10のマイナス6乗毎ケルビンが目安です。
温度差が大きいほど、また部材が長いほど伸び量は増えるため、配管、板金、架台、固定金具では事前の計算が役立ちます。
とくに炭素鋼やフェライト系ステンレスとの組み合わせでは、熱膨張係数の違いによる変形や応力に注意が必要です。
伸び量は元の長さ、線膨張係数、温度差から概算でき、固定端と可動端の配置、長穴、隙間、伸縮継手などの対策につなげられます。
測定時には20度基準を意識し、製品とゲージの温度をそろえることも品質管理の基本でしょう。
最終的には使用温度域に対応した材料資料を確認し、実際の拘束条件まで含めて設計することが重要です。