
金属材料の硬さを比較するとき、ビッカース硬さは材質選定や熱処理の評価に役立つ代表的な指標です。
鉄や銅、アルミニウム、ステンレスなどは同じ金属でも成分、加工状態、熱処理によって数値が大きく変わります。
一覧表を見るだけでは判断しにくい点もあるため、測定条件や硬さ記号の読み方まで押さえることが大切です。
この記事では、金属材料ごとのビッカース硬さの目安と、ロックウェル硬さなどとの比較方法をわかりやすく紹介します。
ビッカース硬さの目安と一覧
それではまずビッカース硬さの目安と一覧について解説していきます。
ビッカース硬さの基本的な意味
ビッカース硬さは、対面角136度のダイヤモンド四角すい圧子を試料表面へ押し込み、残ったくぼみの対角線長さから求める硬さです。
硬さの単位にはHVを用い、たとえば200HV、500HVのように表記します。
圧子がダイヤモンドであり、荷重の範囲も広く選べるため、軟らかい銅から硬い焼入れ鋼まで同じ考え方で評価しやすい点が大きな特徴です。
測定結果には荷重を添える場合もあり、HV0.2は0.2kgfの試験荷重で測定したことを示します。
微小領域ではHV0.01のような小さな荷重が使われ、部品全体ではなく表面処理層や熱影響部を調べることも可能です。
金属材料ごとの硬さ目安
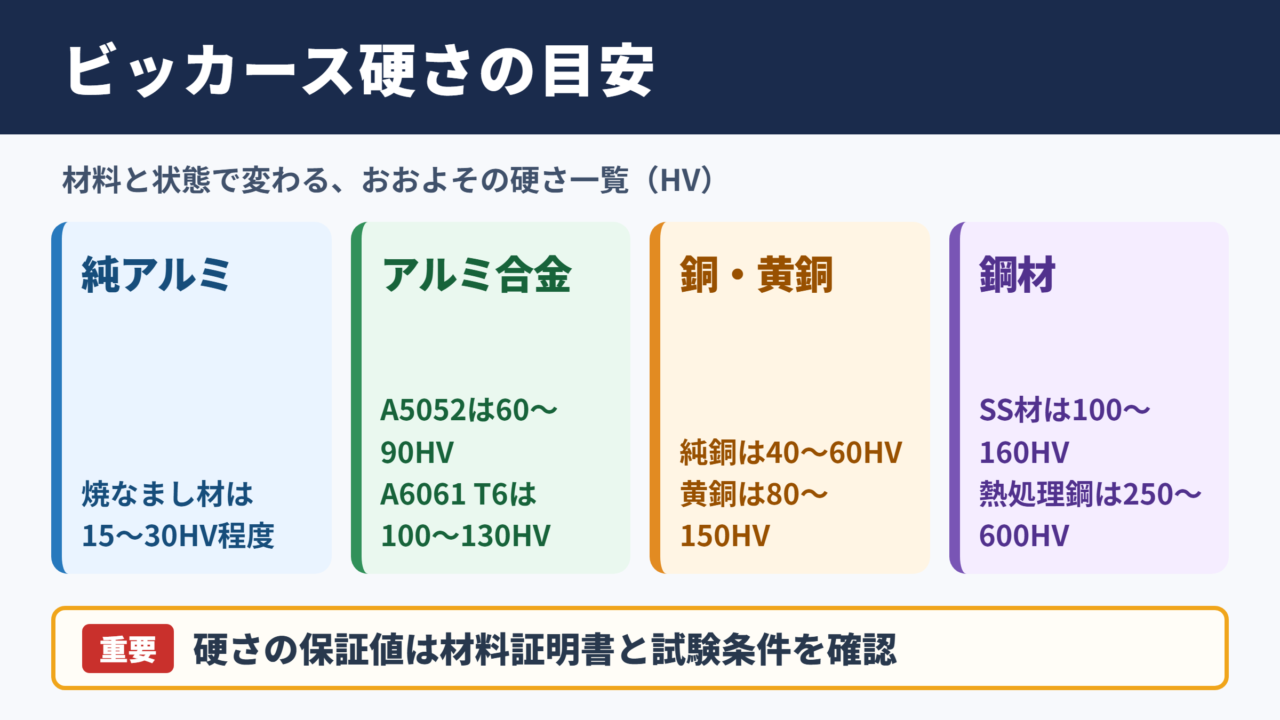
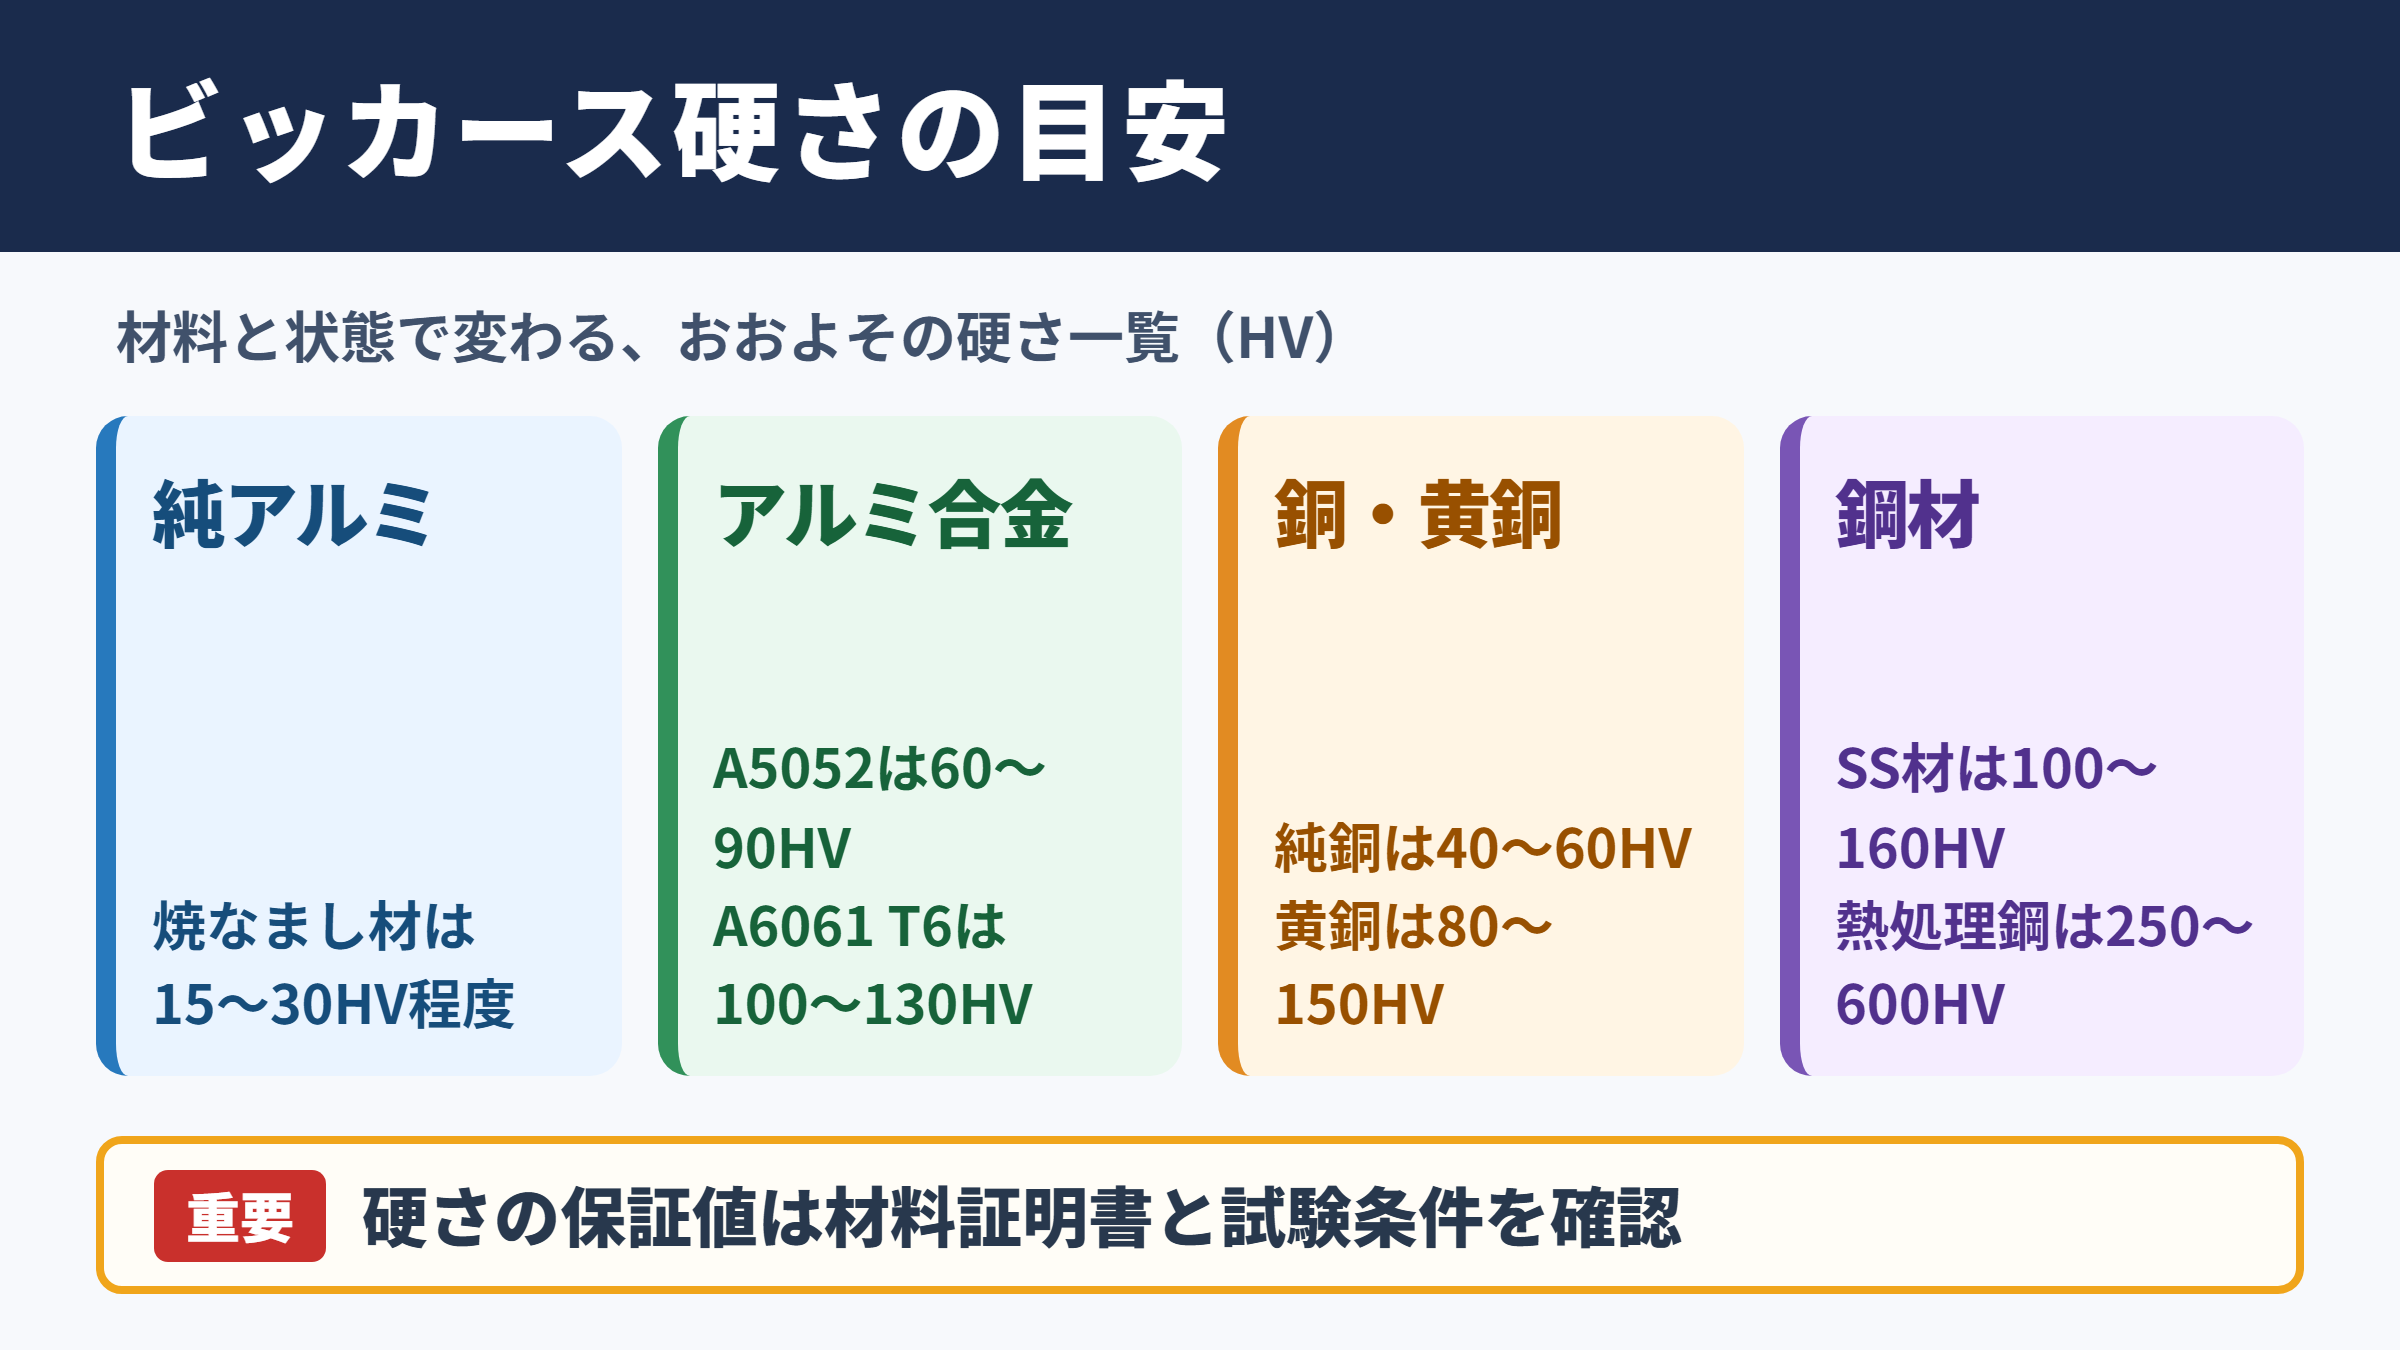
金属のビッカース硬さは、おおよその比較に便利ですが、規格値や保証値として使う際には材料証明書と試験条件を必ず確認してください。
| 材料の例 | 状態の例 | ビッカース硬さの目安 | 特徴 |
|---|---|---|---|
| 純アルミニウム | 焼なまし材 | 15HVから30HV程度 | 軽量で軟らかく、塑性加工しやすい材料 |
| アルミ合金 | A5052相当 | 60HVから90HV程度 | 耐食性と加工性のバランスがよい合金 |
| アルミ合金 | A6061 T6相当 | 100HVから130HV程度 | 時効硬化により強度を高めた材料 |
| 純銅 | 焼なまし材 | 40HVから60HV程度 | 導電性と熱伝導性に優れる |
| 黄銅 | 一般的な展伸材 | 80HVから150HV程度 | 亜鉛添加により銅より硬くなりやすい |
| りん青銅 | ばね用加工材 | 150HVから250HV程度 | ばね性と耐摩耗性を持つ銅合金 |
| 一般構造用鋼 | SS材相当 | 100HVから160HV程度 | 建築や機械構造に広く使われる |
| 機械構造用炭素鋼 | 焼ならし材 | 140HVから220HV程度 | 炭素量で硬さが変化する |
| 炭素鋼 | 焼入れ焼戻し材 | 250HVから600HV程度 | 熱処理条件で大きく変動する |
| ステンレス鋼 | SUS304固溶化熱処理材 | 150HVから220HV程度 | 耐食性を重視したオーステナイト系 |
| ステンレス鋼 | SUS440C焼入れ材 | 550HVから750HV程度 | 高い硬さを得やすいマルテンサイト系 |
| 工具鋼 | 焼入れ焼戻し材 | 600HVから900HV程度 | 金型や切削工具に使われる高硬度材 |
表の数値は代表的な幅であり、同じ材質記号でも板厚、加工率、熱処理履歴、測定面によって違いが出ます。
特に鉄鋼材料は、焼なまし、焼ならし、焼入れ、焼戻しのどの状態かで比較する必要があります。
数値を比較するときの注意点
ビッカース硬さの数字が高いほど、一般には押し込みに対する抵抗が大きい材料と考えられます。
ただし、硬さが高い材料があらゆる用途で優れているとは限りません。
硬くすると摩耗には強くなりやすい一方、衝撃に対する粘りや加工のしやすさが下がる場合があります。
硬さの一覧は材料選定の出発点です。
強度、靭性、延性、耐食性、導電性、コストまで合わせて確認することで、用途に適した金属を選びやすくなります。
たとえば電気配線では純銅の導電性が重視され、切削刃では工具鋼の硬さと耐摩耗性が重要になります。
部品図面に硬さが指定されている場合は、材料名だけで代用せず、指定されたHV値の範囲を満たすか確認しましょう。
鉄鋼材料の硬さ変化
続いては鉄鋼材料の硬さ変化を確認していきます。
炭素量とビッカース硬さ
鉄に含まれる炭素量は、鋼の硬さに大きく関係します。
低炭素鋼は比較的軟らかく、曲げ加工や溶接を行いやすい傾向があります。
中炭素鋼や高炭素鋼では、適切な熱処理によって高い硬さを得やすくなります。
同じ焼入れ条件でも炭素量が多い鋼ほど硬くなりやすいものの、割れやすさへの配慮も必要でしょう。
鉄の硬さは材料記号だけでは決められず、炭素量と組織の状態を併せて見ることが基本です。
焼なましと焼入れによる違い
焼なましは材料を加熱した後にゆっくり冷却し、内部応力の低減や軟化を狙う熱処理です。
加工硬化した鋼板や銅合金を扱いやすくしたい場合にも活用されます。
一方で焼入れは、加熱後に急冷して硬い組織を得る処理です。
炭素鋼ではマルテンサイト組織が形成されやすく、ビッカース硬さが大幅に上がることがあります。
硬さの変化例です。
焼なまし状態の炭素鋼が150HV前後であっても、焼入れ後には500HVを超える場合があります。
実際の値は鋼種、加熱温度、保持時間、冷却速度、部品寸法によって変化します。
焼入れだけでは脆さが残ることがあるため、実務では焼戻しを組み合わせて硬さと靭性のバランスを整えます。
表面硬化層の評価
浸炭焼入れ、窒化、高周波焼入れなどでは、部品の表面だけを硬くし、芯部には粘りを残す設計が行われます。
このような部品では、表面と内部を同じ硬さとして扱うことはできません。
表面から断面方向へ複数箇所を測定し、硬さ分布として評価する方法が有効です。
微小ビッカース硬さ試験なら、薄い硬化層でも比較的細かな位置ごとの変化を追えます。
表面処理品の評価では、最高硬さだけでなく硬化層深さも重要です。
表面が十分に硬くても、必要な深さまで硬化していなければ、摩耗や荷重への性能を満たしにくいことがあります。
銅と銅合金の硬さ比較
続いては銅と銅合金の硬さ比較を確認していきます。
純銅の焼なまし材と硬質材
純銅は電気をよく通し、熱も伝えやすい金属です。
その反面、鉄鋼材料と比べると軟らかく、傷や変形が生じやすい面があります。
焼なまし状態の純銅は40HVから60HV程度が目安となりますが、圧延や引抜きによる加工硬化で数値が上がります。
銅線や銅板では、柔らかさを求める場合と、形状を保持したい場合で選ぶ状態が異なります。
銅は加工するほど硬くなり、加熱して焼なますと再び軟らかくなるという性質を理解しておくと、硬さの違いを説明しやすくなります。
黄銅とりん青銅の特徴
黄銅は銅に亜鉛を加えた合金で、純銅より硬さと強度を得やすい材料です。
水栓部品、端子、装飾部品、ねじなど、加工性と見た目を両立したい用途で使われます。
りん青銅は銅にすずと少量のりんを加えた合金で、ばね性や耐摩耗性が求められる部品に向きます。
ばね用のりん青銅は冷間加工によって硬くされていることが多く、純銅より高いHV値になりやすいでしょう。
| 銅系材料 | 硬さの目安 | 主な用途 | 比較のポイント |
|---|---|---|---|
| 純銅 | 40HVから100HV程度 | 電線、バスバー、放熱部品 | 導電性を優先しやすい |
| 黄銅 | 80HVから180HV程度 | 継手、端子、ねじ、装飾品 | 加工状態で幅が大きい |
| りん青銅 | 120HVから250HV程度 | ばね、コネクター、接点部品 | ばね性と耐摩耗性を重視 |
| ベリリウム銅 | 300HV以上になる場合もある | 高性能ばね、精密部品 | 時効硬化の条件を確認 |
導電性と硬さの関係
銅合金では、硬さを上げるために添加元素を増やすと、純銅ほどの導電性を得にくくなる傾向があります。
そのため、通電部品では硬さだけで材料を選定すると、電気抵抗や発熱の問題につながることがあります。
端子やコネクターでは、接触圧を維持するばね性と、電流を流す導電性の両方が必要です。
材料カタログのHV値に加え、導電率、引張強さ、曲げ特性を確認することが重要になります。
銅合金の選定例です。
大電流を流す導体には純銅系を検討し、繰り返し接触する端子ばねにはりん青銅などを検討します。
用途ごとに必要な性能の優先順位を決めることが、適切な硬さ比較につながります。
硬さ試験の測定方法
続いては硬さ試験の測定方法を確認していきます。
圧子とくぼみの測定
ビッカース硬さ試験では、試料表面へダイヤモンド圧子を一定の荷重で押し込みます。
荷重を取り除いた後、顕微鏡や測定装置でくぼみの二つの対角線を測定します。
二つの長さの平均値を使い、荷重との関係からHV値を算出します。
くぼみが小さいほど、同じ荷重に対する抵抗が大きく、硬い材料と評価されます。
ビッカース硬さの考え方です。
試験荷重が同じなら、くぼみの対角線が短い試料ほどHV値は高くなります。
くぼみの読取り精度が結果へ影響するため、表面状態と測定機器の校正が欠かせません。
試料表面の仕上げ
正確な測定には、試料表面を平らで清浄な状態に整える必要があります。
さび、酸化皮膜、油分、めっきのむら、深い研削傷があると、くぼみの輪郭を正しく読めないことがあります。
断面の硬さ分布を調べる場合は、切断時の熱や変形で組織を変えないよう注意し、研磨を丁寧に行います。
試験面の粗さが大きいほど、微小な圧痕測定の信頼性は下がりやすいためです。
特に低荷重のマイクロビッカース試験では、鏡面に近い研磨面が求められる場合があります。
荷重と保持時間の管理
ビッカース硬さは、荷重と保持時間をそろえて比較することが原則です。
同じ試料でも試験荷重が大きく違うと、表面層や組織の影響が異なって見える可能性があります。
薄いめっき層や窒化層を測るときは、くぼみが層を突き抜けないよう、適切な小荷重を選びます。
反対に、材料全体の代表値を知りたい場合は、局部的なばらつきを受けにくい条件を検討します。
硬さの比較では、HV値だけを並べるのでは不十分です。
荷重、保持時間、測定位置、表面処理の有無をそろえて初めて、意味のある比較になりやすいでしょう。
ロックウェル硬さとの比較
続いてはロックウェル硬さとの比較を確認していきます。
HVとHRCとHBの使い分け
金属の硬さには、ビッカース硬さのHV以外にも、ロックウェル硬さのHRCやHRB、ブリネル硬さのHBWがあります。
HRCは焼入れ鋼や工具鋼などの比較でよく使われ、試験の作業性に優れます。
HRBは比較的軟らかい金属や鋼材で使われることがあります。
HBWは比較的大きな圧痕を利用するため、鋳鉄や粗い組織を持つ材料の平均的な硬さを見たい場面に向きます。
HVは幅広い硬さ領域を測定でき、局部の評価にも対応しやすいことから、精密部品や表面処理の検査で重宝されます。
硬さ換算表の見方
HVとHRC、HBWの間には換算表が用意されていることがあります。
ただし、換算値は材料の種類や組織が近い場合の参考値であり、すべての金属に正確に当てはまるわけではありません。
| ビッカース硬さの例 | ロックウェルC硬さの参考 | ブリネル硬さの参考 | 想定される材料状態 |
|---|---|---|---|
| 150HV程度 | HRCでの比較は不向きなことがある | 140HBWから150HBW程度 | 軟質から中程度の鋼材 |
| 250HV程度 | HRC20前後の目安 | 230HBW前後の目安 | 調質鋼や加工硬化材 |
| 400HV程度 | HRC40前後の目安 | 換算の適用範囲を要確認 | 焼入れ焼戻し鋼 |
| 600HV程度 | HRC55前後の目安 | 換算精度に注意 | 高硬度の焼入れ鋼 |
| 800HV程度 | HRC63前後の目安 | 換算より直接測定が望ましい | 工具鋼や硬質表面層 |
換算表で見た数値は、受入検査や品質保証の判定値としてそのまま使わないほうが安心です。
図面でHV指定があるならHVで、HRC指定があるならHRCで測定することが基本になります。
比較時に起きやすい誤解
硬さ換算でよくある誤解は、200HVがすべての材料で同じ強度を示すと考えることです。
硬さと引張強さには一定の関係がありますが、鋼、銅合金、アルミ合金では組織や変形挙動が異なります。
また、めっきや浸炭層のように表面だけ硬い部品では、測定方法によって得られる結果が変わります。
材料間の比較では、同一の試験法、近い荷重、同じ熱処理状態をそろえることが重要です。
迷ったときは換算値を設計上の目安にとどめ、対象材料に合った直接試験を行うとよいでしょう。
材料選定における硬さの考え方
続いては材料選定における硬さの考え方を確認していきます。
摩耗と変形への対応
摺動部品、金型、歯車、シャフトなどでは、表面の硬さが摩耗寿命に影響します。
相手材との摩擦や接触圧が大きい場合、十分な硬さがないと傷、かじり、塑性変形が進みやすくなります。
ただし相手材との硬さ差が大きすぎると、軟らかい側だけが早く摩耗することもあります。
部品単体のHV値ではなく、組み合わさる材料、潤滑条件、荷重、使用環境まで考えることが必要です。
加工性とコストのバランス
高い硬さを持つ材料は、切削加工、穴あけ、曲げ加工が難しくなり、工具摩耗や加工時間の増加につながる場合があります。
焼入れ後の仕上げには研削や放電加工が必要になることもあり、製造コストへの影響は小さくありません。
そのため、必要な場所だけを表面硬化する、加工後に熱処理するなどの工程設計が選ばれます。
必要以上に高硬度な材料を選ばず、用途に必要な性能を満たす範囲で決めることが合理的です。
図面指示と品質管理
硬さを図面へ指定する際は、目標とするHV範囲だけでなく、測定箇所や測定方法も明確にすることが望まれます。
たとえば表面硬化部品では、表面からの距離や断面位置を指定しなければ、検査結果にばらつきが生じます。
量産工程では、規定荷重、測定回数、抜取方法、校正周期を定めることで品質の安定につながります。
硬さ指定の確認項目です。
材料名、熱処理状態、硬さ記号、許容範囲、試験荷重、測定位置を確認します。
これらをそろえることで、設計側と製造側の認識違いを減らしやすくなります。
ビッカース硬さ一覧のまとめ
ビッカース硬さは、金属の押し込みに対する抵抗をHVで示す指標です。
純銅は40HVから60HV程度、一般的な鉄鋼材料は100HVから220HV程度、焼入れ鋼や工具鋼では500HVを超えることがあります。
ただし、一覧表の数値はあくまで目安であり、材料成分、加工履歴、熱処理、表面処理によって大きく変わります。
鉄では焼入れや焼戻しの条件を、銅合金では加工硬化と導電性の関係を確認することが重要です。
HV値を比較するときは、試験荷重、測定位置、試料表面の状態をそろえることで、より信頼できる判断につながります。
ロックウェル硬さやブリネル硬さへの換算は便利ですが、正式な判定には指定された試験方法での直接測定を優先しましょう。