
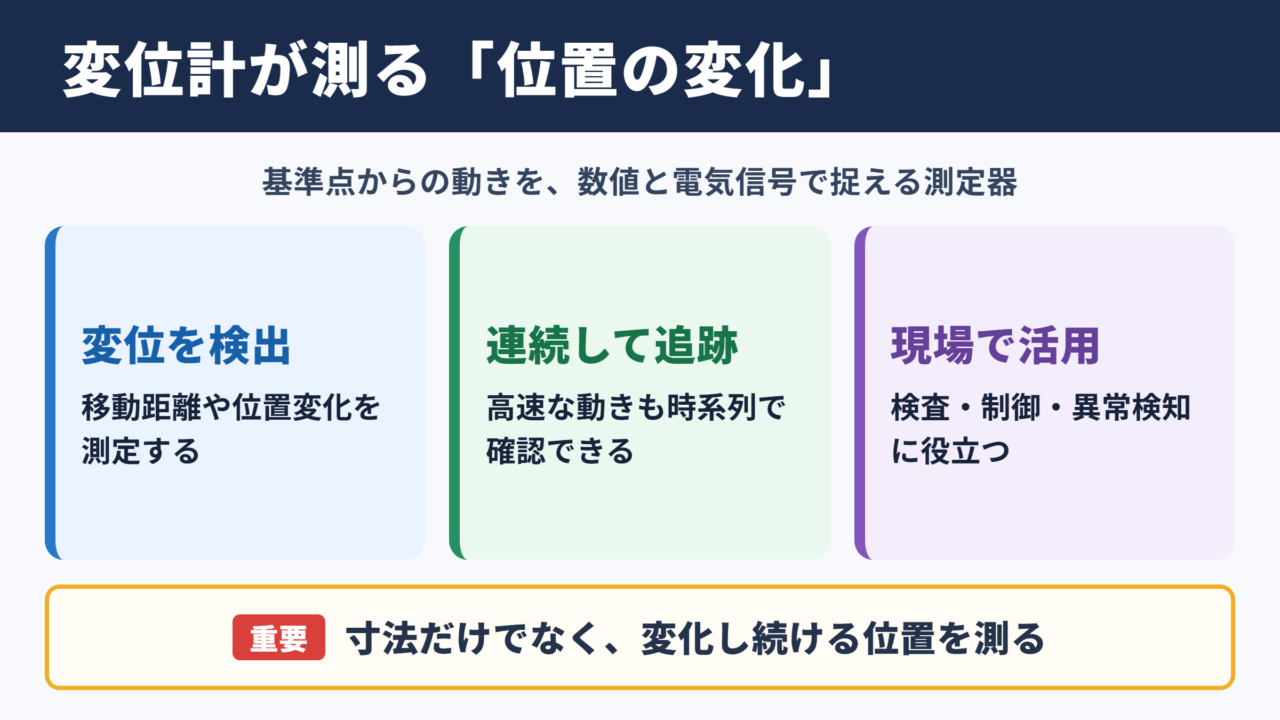
変位計は、物体がどれだけ移動したか、あるいは基準位置からどの程度ずれているかを数値化する測定器です。
製造現場の寸法検査、設備の位置決め、振動評価、研究開発の試験など、幅広い用途で活用されています。
一口に変位計といっても、測定子を対象物に当てる接触式と、光や電磁気を利用する非接触式では、得意な測定対象や必要な設置条件が異なります。
この記事では、変位計の基本的な仕組みから代表的な種類、選定時に確認したい精度や測定範囲まで、実務で役立つポイントをわかりやすく紹介します。
変位計の意味と役割
それではまず変位計の意味と役割について解説していきます。
変位を測定する機器の基本
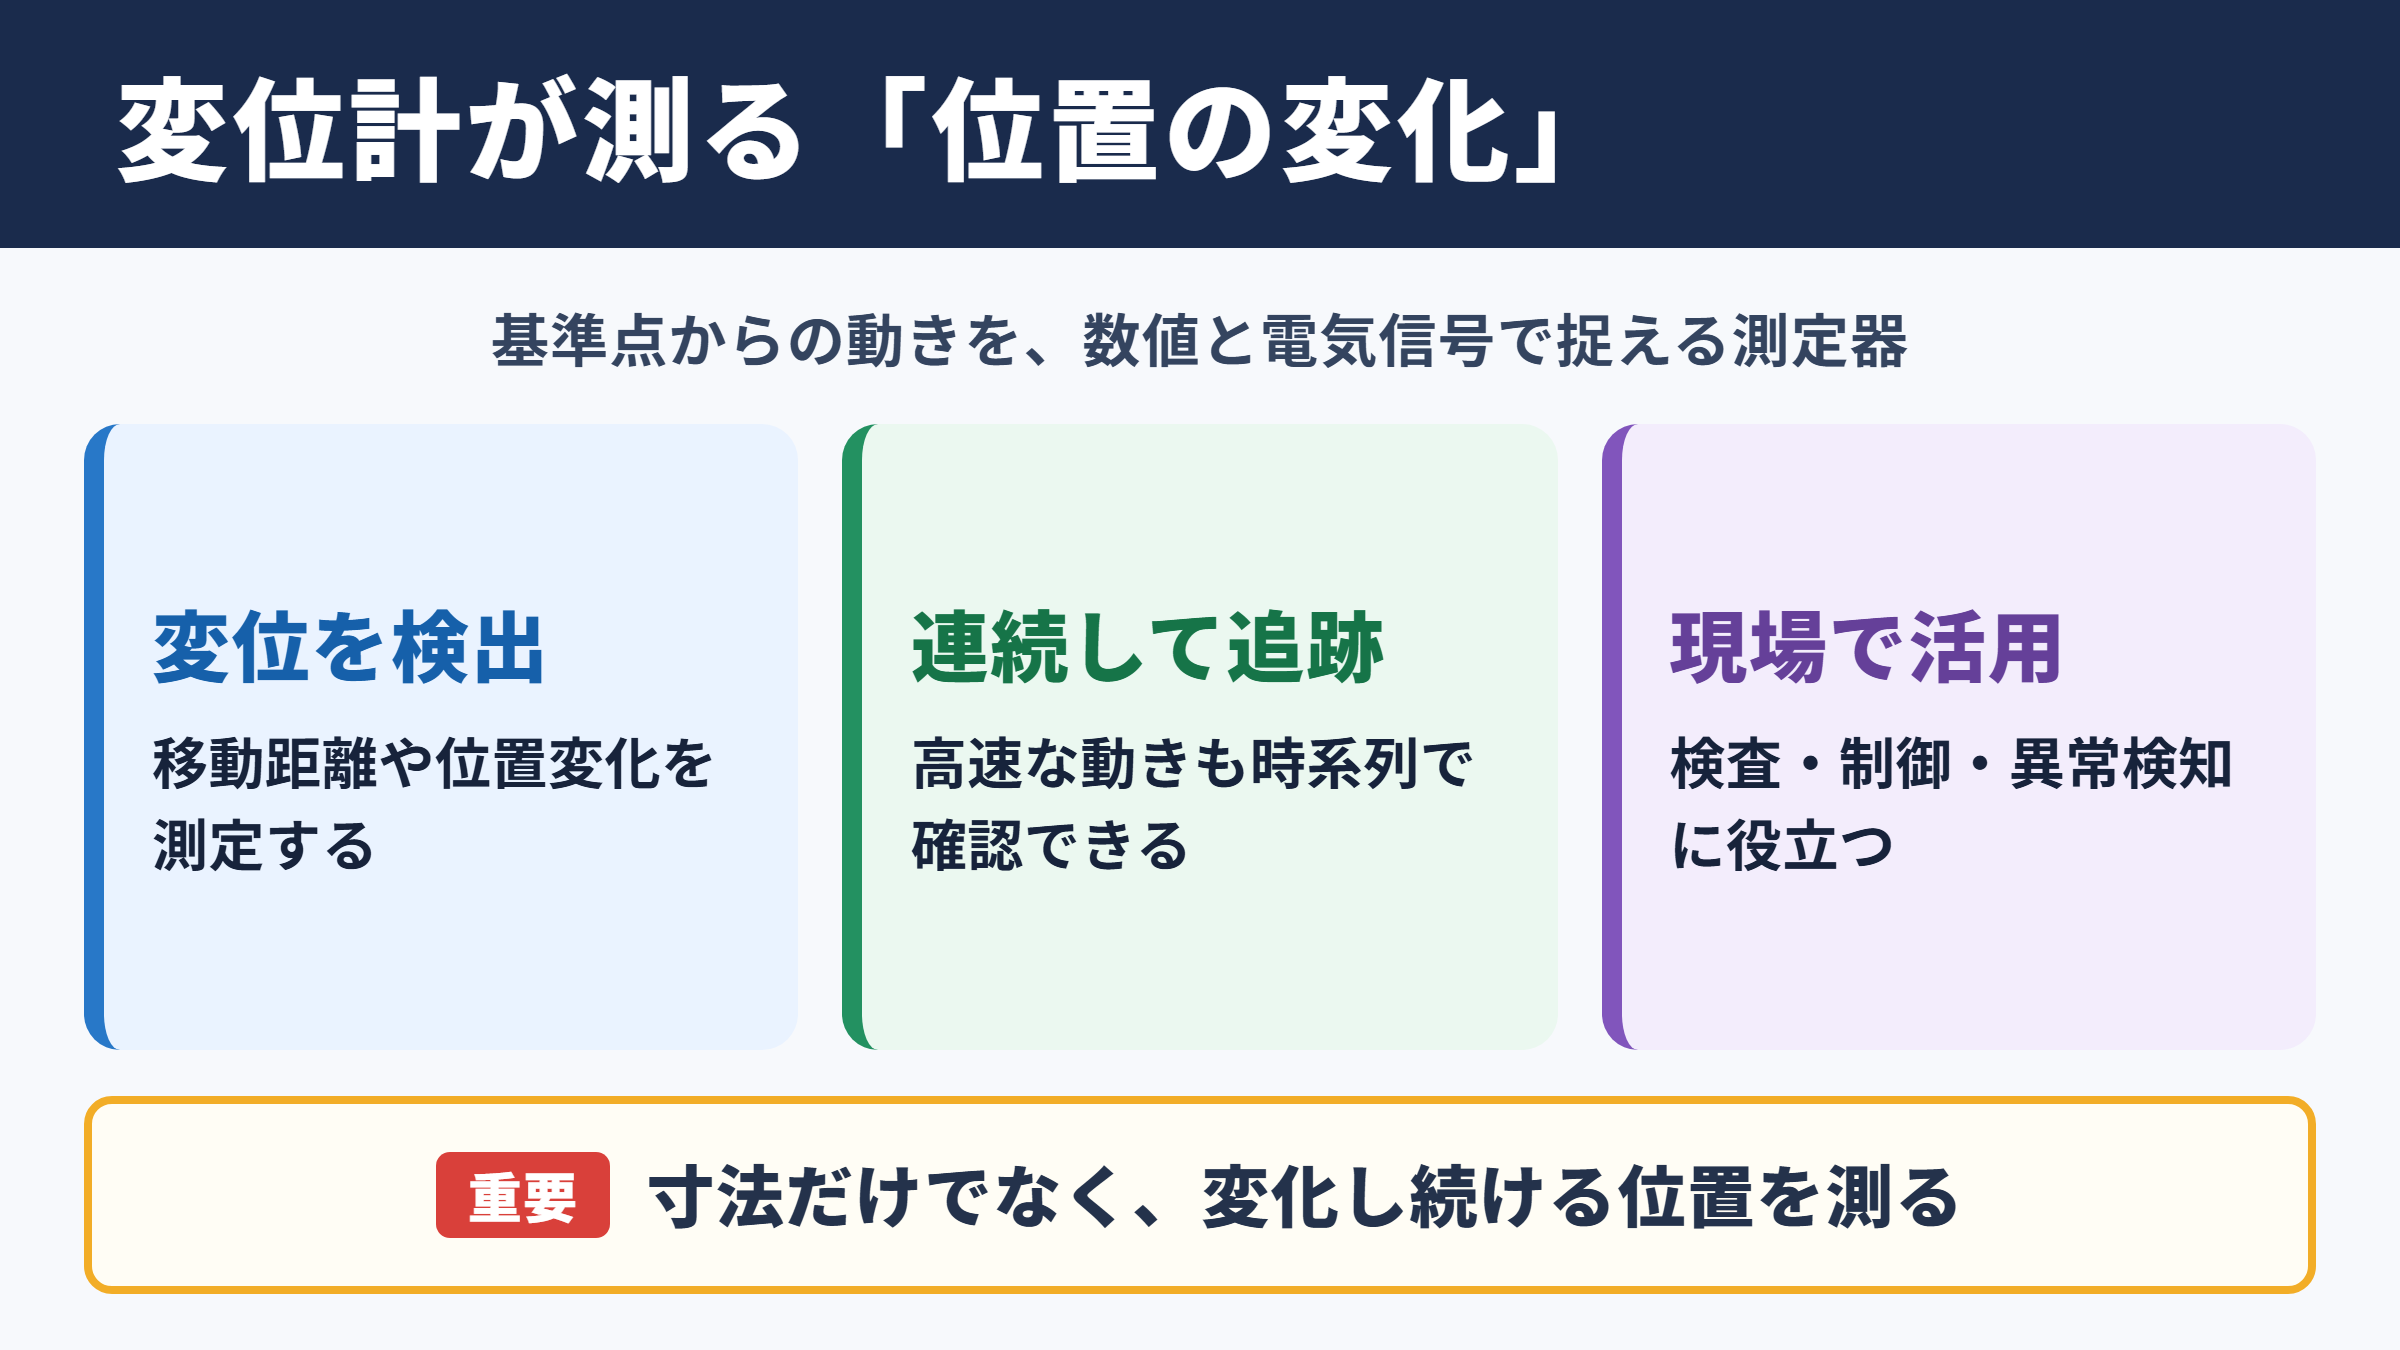
変位とは、物体がある基準点から移動した距離や位置の変化を指します。
変位計はこの変化を検出し、ミリメートルやマイクロメートルなどの単位で表示、記録、制御信号への変換を行う機器です。
測定するのは単純な移動距離だけではありません。
部品の高さ、厚み、たわみ、振れ、段差、偏心量、軸の位置ずれなども、基準を決めれば変位として評価できます。
変位計は寸法を直接測るだけでなく、位置変化を連続的に追える点が大きな特徴です。
ノギスやマイクロメータでは測りにくい高速な動きも、適切な応答速度を持つ変位計なら時系列データとして確認できます。
変位計は、対象物の位置や移動量を電気信号に変換する測定器です。
品質検査だけでなく、自動機械の制御、異常検知、耐久試験にも利用されます。
寸法測定器との違い
寸法測定器と変位計は似た用途で使われますが、測定の考え方には違いがあります。
寸法測定器は対象物そのものの長さ、内径、外径などを求める場面に向いています。
一方の変位計は、基準面や初期位置に対して対象物がどの程度動いたかを測る仕組みです。
たとえばプレス加工品の反りを調べる場合、基準台からの高さの変化を複数箇所で測定すれば、変形状態を把握できます。
モーター軸の振れを確認する場合も、回転中の表面位置を連続測定することで、最大値や周期的な変動を評価可能です。
このように、変位計は静的な寸法と動的な動きの両方を扱いやすい測定器といえるでしょう。
製造現場で求められる理由
生産ラインでは、わずかな位置ずれが組立不良や加工不良につながることがあります。
人の目視や抜き取り検査だけでは変化を見逃しやすいため、変位計を用いて数値で管理する方法が重要になります。
たとえば、部品が治具に正しく着座しているか、接着剤の塗布後に必要な高さが確保されているか、ロール材が規定の位置を通過しているかを自動判定できます。
測定値をPLCやデータロガーに送れば、合否判定だけでなく、設備の経時変化や予防保全にもつなげられます。
測定の自動化によって、検査のばらつき低減、作業時間の短縮、トレーサビリティの向上が期待できます。
変位計の測定原理
続いては変位計の測定原理を確認していきます。
接触式に用いられる電気的な変換
接触式変位計では、測定子を対象物に当て、その移動を内部機構で電気信号へ変換します。
代表的な方式には、差動トランス方式、ポテンショメータ方式、デジタルスケール方式などがあります。
差動トランス方式では、可動鉄心の位置変化によりコイルの出力バランスが変わります。
この変化を電圧として読み取ることで、測定子の移動量を求める仕組みです。
ポテンショメータ方式は抵抗値の変化を利用し、比較的わかりやすい構造で位置を検出します。
ただし、摺動部があるため、長期使用では摩耗や接触状態への配慮が必要です。
接触式の基本的な考え方
測定子の移動量 = 対象物の高さ変化または位置変化
測定子が対象物に正しく追従していることが、安定した測定値を得る前提になります。
非接触式に用いられる光と電磁気
非接触式変位計は、対象物に触れずに距離を測定する方式です。
レーザー変位計では、対象物に照射したレーザー光の反射位置や戻り時間を利用して距離を演算します。
三角測距方式は、投光位置と受光位置のずれから距離を求める代表的な方法です。
渦電流式では、金属に近づけたセンサーが発生させる磁界と、対象金属に生じる渦電流の相互作用を利用します。
静電容量式は、センサーと導電体の間に生じる静電容量の変化を読み取り、非常に小さな変位を検出します。
非接触式は摩耗しやすい対象物や、高速で動く対象物の測定に有効です。
出力信号と制御への活用
変位計で検出した値は、表示器だけで確認するとは限りません。
アナログ電圧、電流、デジタル通信、パルス信号などで外部機器へ出力し、設備制御に活用できます。
たとえば測定値が管理上限を超えた場合に警報を出したり、サーボ機構へ補正指令を送ったりする運用があります。
測定値を一定周期で保存すれば、ロットごとの品質傾向や設備の劣化傾向を分析する材料にもなります。
使用する制御機器との通信方式、サンプリング周期、必要な分解能は、導入前に確認しておきたい項目です。
接触式と非接触式の違い
続いては接触式と非接触式の違いを確認していきます。
接触式の特徴と適した対象
接触式変位計は、測定子を対象物に直接接触させるため、表面の色や反射率の影響を受けにくい方式です。
金属、樹脂、ガラス、ゴムなど、幅広い材料に対して比較的安定した測定が行えます。
特に、表面状態が変わりやすいワークや、光沢の強い金属部品では、接触式が扱いやすい場合があります。
一方で、測定子が対象物を押す力である測定力が発生します。
柔らかいフィルム、発泡材、薄肉部品、傷付きやすい鏡面部品などでは、接触による変形や損傷に注意が必要です。
対象物の硬さと許容できる接触力は、接触式を選ぶ際の重要な判断材料です。
非接触式の特徴と適した対象
非接触式変位計は、センサーとワークが触れないため、摩耗、変形、傷を避けながら測定できます。
高速搬送されるシート材、回転体、微小部品、高温の対象物などにも対応しやすい点が魅力です。
ただし、方式によっては対象物の材質、色、表面粗さ、傾き、透明度の影響を受けます。
レーザー方式では、黒色の吸収面や鏡面、透明体、多重反射が起きる素材で測定条件を調整する必要があります。
渦電流式は金属に限定されますが、油やほこりの影響を比較的受けにくく、微小変位を高い応答性で測定できることがあります。
方式別の比較ポイント
接触式と非接触式のどちらが優れているかは、測定対象と目的によって変わります。
以下の表では、選定時に比較したい主な特徴を整理します。
| 比較項目 | 接触式変位計 | 非接触式変位計 |
|---|---|---|
| 測定方法 | 測定子を対象物に当てる | 光や電磁気で距離を検出する |
| 表面色の影響 | 受けにくい | レーザー方式では受ける場合がある |
| 対象物への負荷 | 測定力がかかる | 原則として接触しない |
| 高速測定 | 追従性に注意が必要 | 高速応答の機種を選びやすい |
| 柔らかい材料 | 変形の可能性がある | 適している場合が多い |
| 設置上の注意 | 測定子の向きとストローク | 測定距離、光軸、対象表面の状態 |
| 保守の視点 | 測定子や摺動部の摩耗確認 | レンズ汚れやセンサー面の清掃 |
接触式は表面条件の影響を抑えやすく、非接触式は対象物への負荷を避けやすい方式です。
選定では、精度だけでなく、ワークの材質、速度、設置スペース、保守性まで比較することが大切です。
変位計で測定できる対象
続いては変位計で測定できる対象を確認していきます。
高さと厚みと段差
変位計の代表的な用途は、部品表面の高さ測定です。
治具や定盤を基準にしてワーク上面までの距離を測れば、高さ、段差、反り、うねりを評価できます。
厚みの測定では、上下から変位計を配置する方法や、基準ローラーとの距離変化を利用する方法があります。
片側だけから測定する場合は、基準面が安定していることが必要です。
両側測定では、搬送中の材料でも厚みを連続監視できるため、フィルム、板材、ゴムシートなどの品質管理に役立ちます。
厚み測定の考え方
材料の厚み = 上側センサーと下側センサーの基準間距離 - 各センサーの測定距離
実際には、治具の熱膨張やセンサー間の取付誤差も補正対象になります。
振れと偏心とたわみ
回転軸や円筒部品の測定では、変位計を固定して対象物を回転させることで、振れや偏心を確認できます。
測定値の最大値と最小値の差から、振れ幅を評価する方法が一般的です。
また、荷重を加えたときの部材のたわみ量を連続測定すれば、剛性評価や耐久試験にも利用できます。
振動試験では、振幅だけでなく周波数や時間変化も重要になります。
応答周波数が不足すると実際の動きを追い切れず、測定値が小さく見える可能性があるため注意しましょう。
位置決めと有無判定
自動設備では、部品が決められた位置まで移動したかを確認する用途も多くあります。
変位計なら単なる有無判定にとどまらず、着座不足、押し込み量不足、組付け深さのばらつきまで数値化できます。
たとえばコネクターの挿入深さ、ばねの圧縮量、プレス後のかしめ高さ、塗布材の盛り上がり量などが対象になります。
合格範囲を上限値と下限値で設定し、外れた場合に排出機構や警報と連動させると、検査工程の省人化につながります。
有無だけでなく量を管理することが、品質の安定と不具合の早期発見に役立ちます。
変位計の選定ポイント
続いては変位計の選定ポイントを確認していきます。
測定範囲と分解能の確認
測定範囲は、変位計が測れる最小位置から最大位置までの幅です。
必要な移動量より余裕が少なすぎると、設置誤差やワークばらつきで測定範囲を外れるおそれがあります。
反対に、必要以上に広い測定範囲の機種を選ぶと、求める分解能を得にくくなる場合があります。
分解能は、どれほど小さな変化を読み取れるかを示す目安です。
測定範囲、分解能、繰り返し精度は同じ意味ではないため、仕様書ではそれぞれを分けて確認することが必要です。
選定時の簡単な考え方
必要測定範囲は、想定される最大変位に設置誤差とワークばらつきの余裕を加えて決めます。
必要分解能は、管理したい公差の十分の一程度を一つの目安として検討できます。
精度と繰り返し性と直線性
精度を比較する際は、カタログ上の数値だけを見て判断しないことが大切です。
繰り返し性は、同じ位置を何度測ったときに値がどの程度そろうかを示します。
直線性は、実際の変位と出力値の関係が理想的な直線からどれほどずれるかを表す指標です。
校正精度、温度変化によるドリフト、測定対象の傾き、取付治具の振動も、実使用時の測定結果に影響します。
特にマイクロメートル単位の管理では、センサー本体だけでなく、周辺環境を含めた測定システムとして精度を考える必要があります。
対象物と設置環境の適合
センサー方式は、測定対象の材質と表面状態に適合していなければなりません。
金属専用の渦電流式を樹脂部品に使うことはできず、レーザー方式では透明体や鏡面の測定可否を事前に確認する必要があります。
粉じん、切削油、水滴、蒸気、周囲光、電磁ノイズ、温度変化も選定時の重要項目です。
生産設備に組み込む場合は、ケーブルの曲げ、センサーの保護、メンテナンス時の交換性も見落とせません。
変位計の性能を引き出すには、測定対象に合った方式を選び、剛性のある治具に正しく固定することが欠かせません。
センサーの仕様と現場環境の両方を確認してから導入を進めましょう。
変位計の設置と測定精度
続いては変位計の設置と測定精度を確認していきます。
基準面と取付剛性
変位計は基準位置との差を測るため、センサーを支える取付部の安定性が重要です。
ブラケットが振動したり、測定中にたわんだりすると、その変化まで測定値に含まれてしまいます。
できるだけ剛性の高いフレームや治具に固定し、対象物の動き以外を拾わない構造にしましょう。
基準面となる定盤、治具、ローラーなども、摩耗や汚れがない状態を保つ必要があります。
測定の信頼性はセンサー単体の性能だけで決まらず、基準面の安定性にも左右されます。
測定方向と対象物の傾き
変位計は原則として、測りたい移動方向に対して正しく向けて設置します。
センサーの測定方向と実際の移動方向に角度があると、得られる値は真の変位より小さくなります。
また、対象物の傾きが変化すると、レーザー光の反射状態や接触式の測定子の当たり方が変わることがあります。
平面を測る場合は、ワークの姿勢を安定させ、必要に応じてガイドや支持部を設けることが有効です。
測定位置を一点だけにするか、複数点にするかも、反りやねじれを評価する目的に応じて決めましょう。
校正と日常点検
安定した測定を続けるには、定期的な校正と日常点検が必要です。
既知の高さを持つ基準器やブロックゲージを用いて、表示値が適正か確認します。
接触式では測定子の摩耗、戻り動作、測定力を確認し、非接触式ではレンズ面の汚れ、投受光部の傷、光軸ずれを点検します。
測定値が急に変化した場合は、センサー故障だけでなく、治具の緩み、ケーブル断線、ワーク位置の変化、周辺振動などを順番に確認すると原因を切り分けやすくなります。
測定値の異常を設備の変化として記録する運用は、予防保全にも役立つでしょう。
変位計のまとめ
変位計は、対象物の位置、移動量、高さ、厚み、段差、振れ、たわみなどを数値化するための測定器です。
接触式は表面の色や光沢に左右されにくく、非接触式は傷付きやすいものや高速移動するものを測りやすい特徴があります。
レーザー、渦電流、静電容量、差動トランスなど、方式ごとに測定原理と適した対象物が異なります。
導入時には、測定範囲、分解能、繰り返し性、応答速度、対象物の材質、設置環境を総合的に確認することが重要です。
また、正確な測定には、剛性のある取付部、安定した基準面、定期的な校正が欠かせません。
目的に合う変位計を選び、適切な測定条件を整えることで、品質管理や設備制御の精度を高められます。