
ビッカース硬さの計算式は?圧痕から硬度を求める公式と導出を解説!
材料の硬さを数値で比較したいとき、ビッカース硬さ試験は幅広い金属や表面処理品に使われる代表的な測定方法です。
試験機で荷重を加えた後に残る四角すい状の圧痕を観察し、その対角線長さを測れば、ビッカース硬さを算出できます。
ただし、公式に含まれる定数の意味や単位の扱い、平均対角線長さの求め方を曖昧にすると、計算値にずれが生じるおそれがあります。
この記事では、ビッカース硬さの計算式、導出の考え方、測定時の注意点、実務での活用方法までを順に整理します。
ビッカース硬さの計算式と基本結論
それではまず、ビッカース硬さの計算式と結論にあたる基本事項について解説していきます。
ビッカース硬さを求める公式
ビッカース硬さは、試験荷重を圧痕の表面積で割る考え方にもとづく硬さ値です。
一般的な計算では、圧痕の二本の対角線長さを測定し、その平均値を使います。
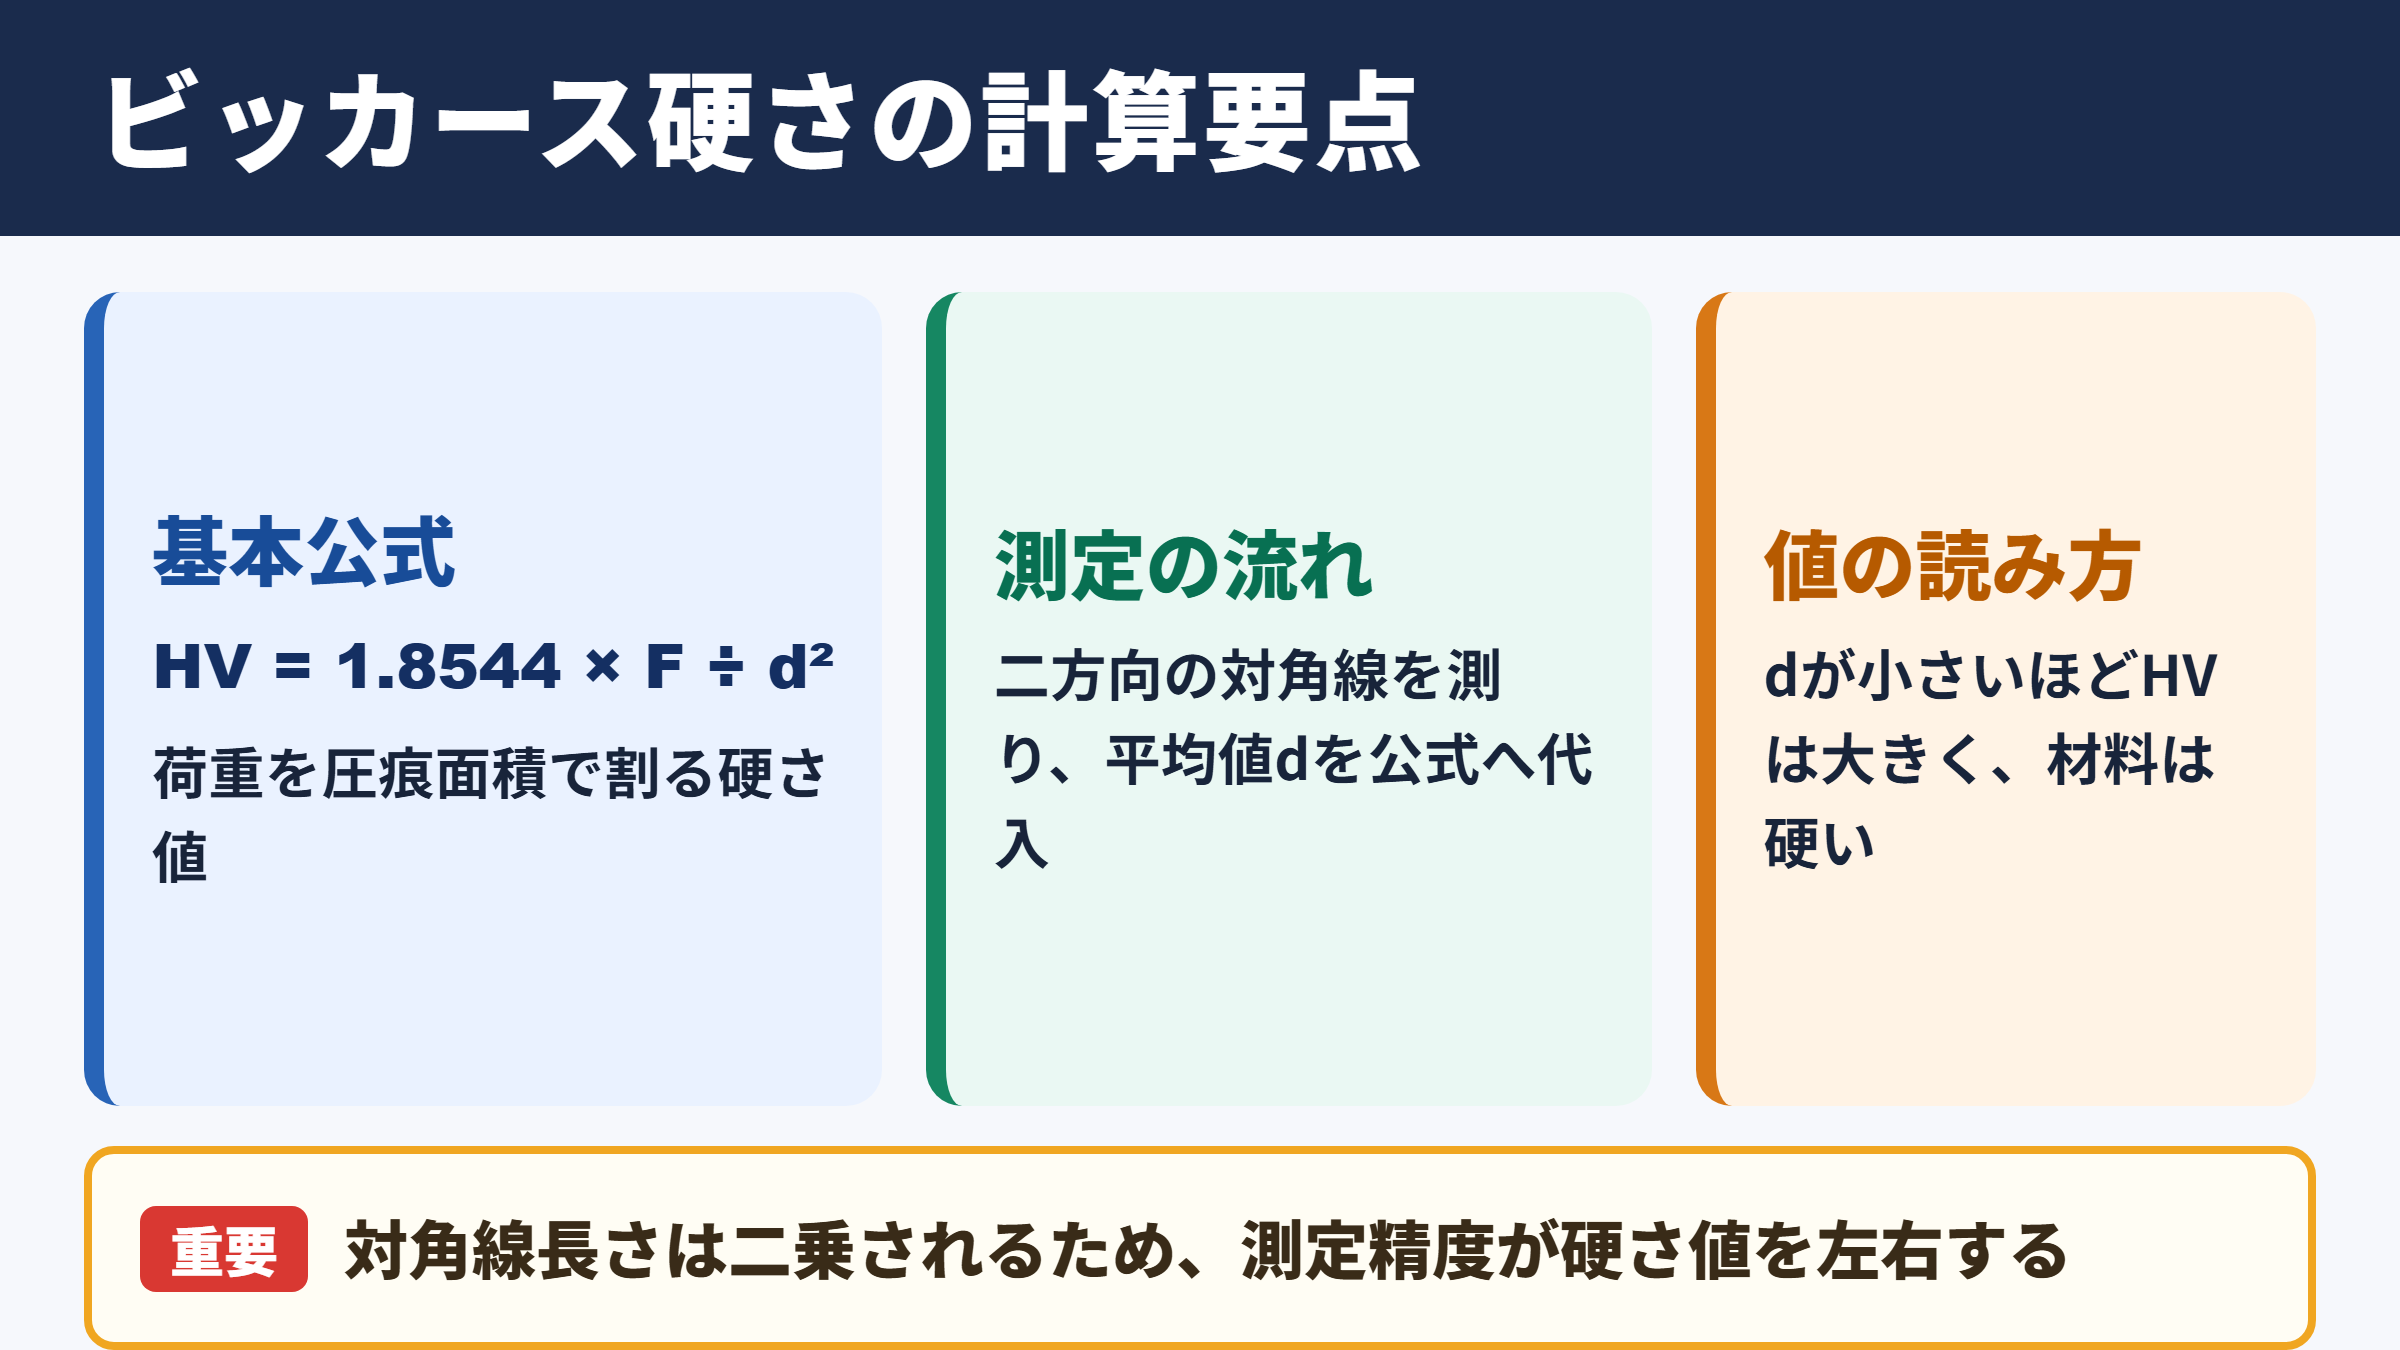
HV = 1.8544 × F ÷ d²
Fは試験荷重で単位はkgf、dは圧痕の平均対角線長さで単位はmmです。
この式で得られるHVは、ビッカース硬さを表す数値です。
たとえば荷重が10kgf、平均対角線長さが0.200mmであれば、HVは1.8544×10÷0.200²となり、およそ463HVになります。
対角線長さは二乗で分母に入るため、わずかな読み取り誤差でも硬さ値には比較的大きく影響します。
荷重と対角線長さの関係
同じ材料に同じ圧子を使う場合、荷重が大きくなるほど圧痕は大きくなります。
一方で、材料が硬いほど圧痕は小さくなり、平均対角線長さdも短くなる傾向です。
式を見ると、dが小さくなるほどHVは大きくなります。
この関係により、圧痕を小さく残す硬い材料ほど高いビッカース硬さとして評価されます。
ただし、荷重を変えれば常に完全に同じ値になるとは限りません。
特に薄膜、微小部、表面層、結晶粒ごとの測定では、荷重依存性や試料の不均一性が現れることがあります。
結論として押さえる計算の流れ
ビッカース硬さの計算は、圧痕の二方向の対角線を測り、平均値を出し、公式に代入する流れです。
計算そのものは難しくありませんが、正確な測定値が前提になります。
ビッカース硬さの精度を左右する中心要素は、対角線長さの測定精度です。
荷重条件、保持時間、圧痕の輪郭、試料表面の状態も記録し、同じ条件で比較することが大切です。
硬さ値だけを並べるのではなく、試験荷重と試験条件を併記すると、検査記録としての信頼性が高まります。
圧痕の形状と平均対角線長さ
続いては、圧痕の形状と平均対角線長さの求め方を確認していきます。
正四角すい圧子による圧痕
ビッカース硬さ試験では、先端部がダイヤモンド製の正四角すい圧子を使用します。
向かい合う面のなす角度は136度で、試料表面に押し込むとひし形の圧痕が残ります。
このひし形の長い対角線と短い対角線を、それぞれd1、d2として測定します。
圧痕の四辺を直接測るのではなく、二本の対角線を使うことがビッカース硬さ試験の特徴です。
顕微鏡の目盛りや自動画像測定機能を利用し、圧痕の頂点を正確に捉える必要があります。
平均対角線長さの算出
二本の対角線長さが得られたら、足して二で割り、平均対角線長さdを算出します。
d = d1とd2の合計 ÷ 2
例としてd1が0.198mm、d2が0.202mmなら、平均対角線長さdは0.200mmです。
二本の値に大きな差がある場合、圧痕が理想的なひし形になっていない可能性があります。
圧子の設置状態、試料表面の傾き、組織の偏り、観察時の焦点などを見直すとよいでしょう。
平均値だけで判断せず、d1とd2の差そのものも確認する姿勢が品質管理では重要です。
圧痕観察で見逃しやすい点
圧痕の縁が不鮮明な場合、どこを頂点として読むかで測定値が変わります。
鏡面に近い表面に整えると、輪郭の判別がしやすくなります。
研磨傷、酸化皮膜、汚れ、めっきのむらが残っていると、圧痕の形状が乱れやすくなります。
また、圧痕が試料端部に近すぎると、周囲の拘束が不足して通常とは異なる変形が起こる場合があります。
圧痕同士や試料端部との距離は、採用する規格や社内基準に従って確保してください。
見た目が小さな圧痕でも、周辺条件が不適切なら信頼できる硬さ値にはなりません。
公式にある定数の意味と導出
続いては、公式に含まれる定数の意味と導出の考え方を確認していきます。
表面積から考える硬さの定義
硬さ試験では、押し込みに対する材料の抵抗を数値化します。
ビッカース硬さは、加えた荷重を圧痕の斜面を含む表面積で割った値として定義されます。
圧痕は正四角すい圧子によって作られるため、その形状を幾何学的に扱うことで面積を求められます。
対角線長さdと圧子角度136度の関係を用いると、圧痕の表面積はd²に比例します。
このため、硬さの式は荷重Fをd²で割る形になります。
定数1.8544が生まれる理由
係数1.8544は、圧子の幾何学的形状から導かれる値です。
正四角すいの対面角を136度としたとき、圧痕の表面積に関する三角関数の計算結果がこの係数につながります。
HV = 2F sin68度 ÷ d²
sin68度は約0.9272であり、2倍すると約1.8544になります。
つまり、1.8544は任意に決められた数字ではなく、ダイヤモンド圧子の角度から定まる定数です。
圧子の形状と圧痕の対角線を結び付けた結果が、ビッカース硬さの公式と考えると理解しやすいでしょう。
ニュートン表記での換算
近年の試験機では、荷重をNで表示する場合もあります。
荷重FをN、平均対角線長さdをmmで扱う場合には、換算係数を含めた式を使います。
代表的な表現では、HVは0.1891×F÷d²で計算します。
これは1kgfが約9.80665Nであることを反映した式です。
| 荷重の扱い | 計算式 | 対角線長さの単位 |
|---|---|---|
| kgfで入力 | HV = 1.8544 × F ÷ d² | mm |
| Nで入力 | HV = 0.1891 × F ÷ d² | mm |
試験機の表示単位と計算式の単位を混在させないことが欠かせません。
単位を誤ると、硬さ値が大幅に異なるため、検査表には荷重単位まで明記しましょう。
試験荷重と保持時間の選び方
続いては、試験荷重と保持時間の選び方を確認していきます。
荷重区分と測定対象
ビッカース硬さ試験は、比較的広い荷重範囲に対応できる点が強みです。
一般的な金属材料の評価には通常の荷重域を使い、薄い表面層や微小組織には低荷重域を用います。
微小硬さ試験では圧痕が非常に小さくなるため、高倍率の顕微鏡観察と丁寧な試料調整が必要です。
硬化層の深さを確認する場合は、表面から内部へ測定点を並べ、硬さ分布として評価する方法がよく使われます。
目的に対して荷重が大きすぎると、測りたい層を越えて母材の影響を受けることがあります。
保持時間が与える影響
保持時間とは、設定荷重に達した圧子を試料に押し付けておく時間です。
一般に金属材料では一定時間保持した後、除荷して圧痕を測定します。
材料によっては時間依存の変形が起こるため、保持時間の違いが結果に影響する場合もあります。
粘弾性を持つ材料、軟質材料、表面改質層を扱うときは、規格や測定仕様を確認して条件を統一してください。
同じ品物を比較する検査では、荷重だけでなく保持時間もそろえることが求められます。
硬さ記号への条件の記載
ビッカース硬さはHVという記号で表しますが、実務では試験荷重や保持時間を添えて記載する場合があります。
たとえばHV 0.5のような表記は、0.5kgf相当の荷重条件を示す際に使われます。
詳細な記録では、硬さ値、荷重、保持時間、測定箇所、試料名をまとめて残すと追跡しやすくなります。
硬さ値だけを比較するより、同一の試験方法、荷重、保持時間、表面状態で測定された値かどうかを確認するほうが重要です。
異なる条件のHV値は、単純に優劣を決める材料にはなりません。
測定誤差を減らす実務上のポイント
続いては、測定誤差を減らす実務上のポイントを確認していきます。
試料表面の研磨と清浄化
正確な圧痕測定には、平滑で清浄な試料表面が必要です。
表面が粗いと圧子が局所的な凹凸に影響され、圧痕の頂点を正しく判定しにくくなります。
必要に応じて切断、埋め込み、研磨、バフ仕上げを行い、測定面を整えます。
熱影響を受けやすい材料では、切断時の加工硬化や発熱にも注意が必要でしょう。
圧痕の輪郭が明瞭に見える状態を作ることが、計算前の最重要工程です。
圧子と試験機の管理
ダイヤモンド圧子に欠けや汚れがあると、理想的なひし形の圧痕を作れません。
試験機の荷重校正、圧子の状態、ステージの水平、顕微鏡の倍率校正を定期的に確認します。
基準片を用いた日常点検を行えば、装置の変化を早期に見つけやすくなります。
画像解析機能を搭載した装置でも、頂点認識が適切かを作業者が確認することが大切です。
自動測定は便利ですが、傷や反射を圧痕の境界と誤認することがあります。
複数点測定とばらつきの評価
材料の硬さは、組織、熱処理状態、加工履歴によって局所的に変化します。
一箇所だけ測って代表値とするより、複数箇所を測定して平均値とばらつきを確認する方法が実用的です。
| 確認項目 | 見るべき内容 | 主な影響 |
|---|---|---|
| 対角線長さ | d1とd2の差 | 圧痕形状と読取り精度 |
| 測定位置 | 端部や隣接圧痕との距離 | 拘束条件と塑性変形 |
| 表面状態 | 研磨傷、汚れ、めっきむら | 圧痕輪郭の明瞭さ |
| 試験条件 | 荷重と保持時間 | 結果の比較可能性 |
測定値が大きく散らばる場合は、平均値だけを採用せず、試料や工程に原因がないか確認します。
規格値との判定では、測定回数や判定方法をあらかじめ定めておくと、担当者による差を抑えられます。
ビッカース硬さの活用場面とまとめ
ここでは、ビッカース硬さの活用場面と記事全体の要点をまとめます。
ビッカース硬さ試験は、鋼材、アルミニウム合金、銅合金、工具材料、熱処理品、めっき、溶接部など、多様な材料の評価に活用されています。
焼入れによる硬化の確認、浸炭層や窒化層の深さ評価、溶接熱影響部の硬さ分布確認などでは、測定位置を変えながら結果を並べる手法が有効です。
基本公式は、kgfを使う場合にHV = 1.8544 × F ÷ d²です。
二本の対角線長さから平均値を求め、荷重と単位を合わせて代入すれば、硬さ値を算出できます。
硬さを正しく求める鍵は、公式を覚えることだけではなく、鮮明な圧痕を作り、対角線を正確に読むことにあります。
圧痕が不自然にゆがんでいる場合や、二本の対角線に大きな差がある場合は、再測定や試料状態の確認を行いましょう。
また、HV値を比較するときは、荷重、保持時間、測定箇所、表面状態がそろっているかを必ず確認してください。
こうした条件管理まで含めて実施することで、ビッカース硬さ試験は材料選定、工程管理、不具合解析に役立つ信頼性の高い評価手段になります。