
熱膨張係数とは?意味・原理と温度による寸法変化をわかりやすく解説!(熱膨張率・小さい材料・大きい)
金属や樹脂、ガラスなどの材料は、温度が変化すると長さや体積がわずかに変わります。
この変化を定量的に扱うための重要な値が熱膨張係数です。
製品の精度、部品同士のはめあい、建築物の安全性、電子機器の耐久性まで、熱による寸法変化は幅広い場面に関係します。
本記事では熱膨張係数の意味、原理、計算方法、材料ごとの違い、設計時の考え方を順に紹介します。
熱膨張係数の意味と寸法変化の結論
それではまず熱膨張係数と温度による寸法変化について解説していきます。
熱膨張係数が示す材料ごとの伸びやすさ
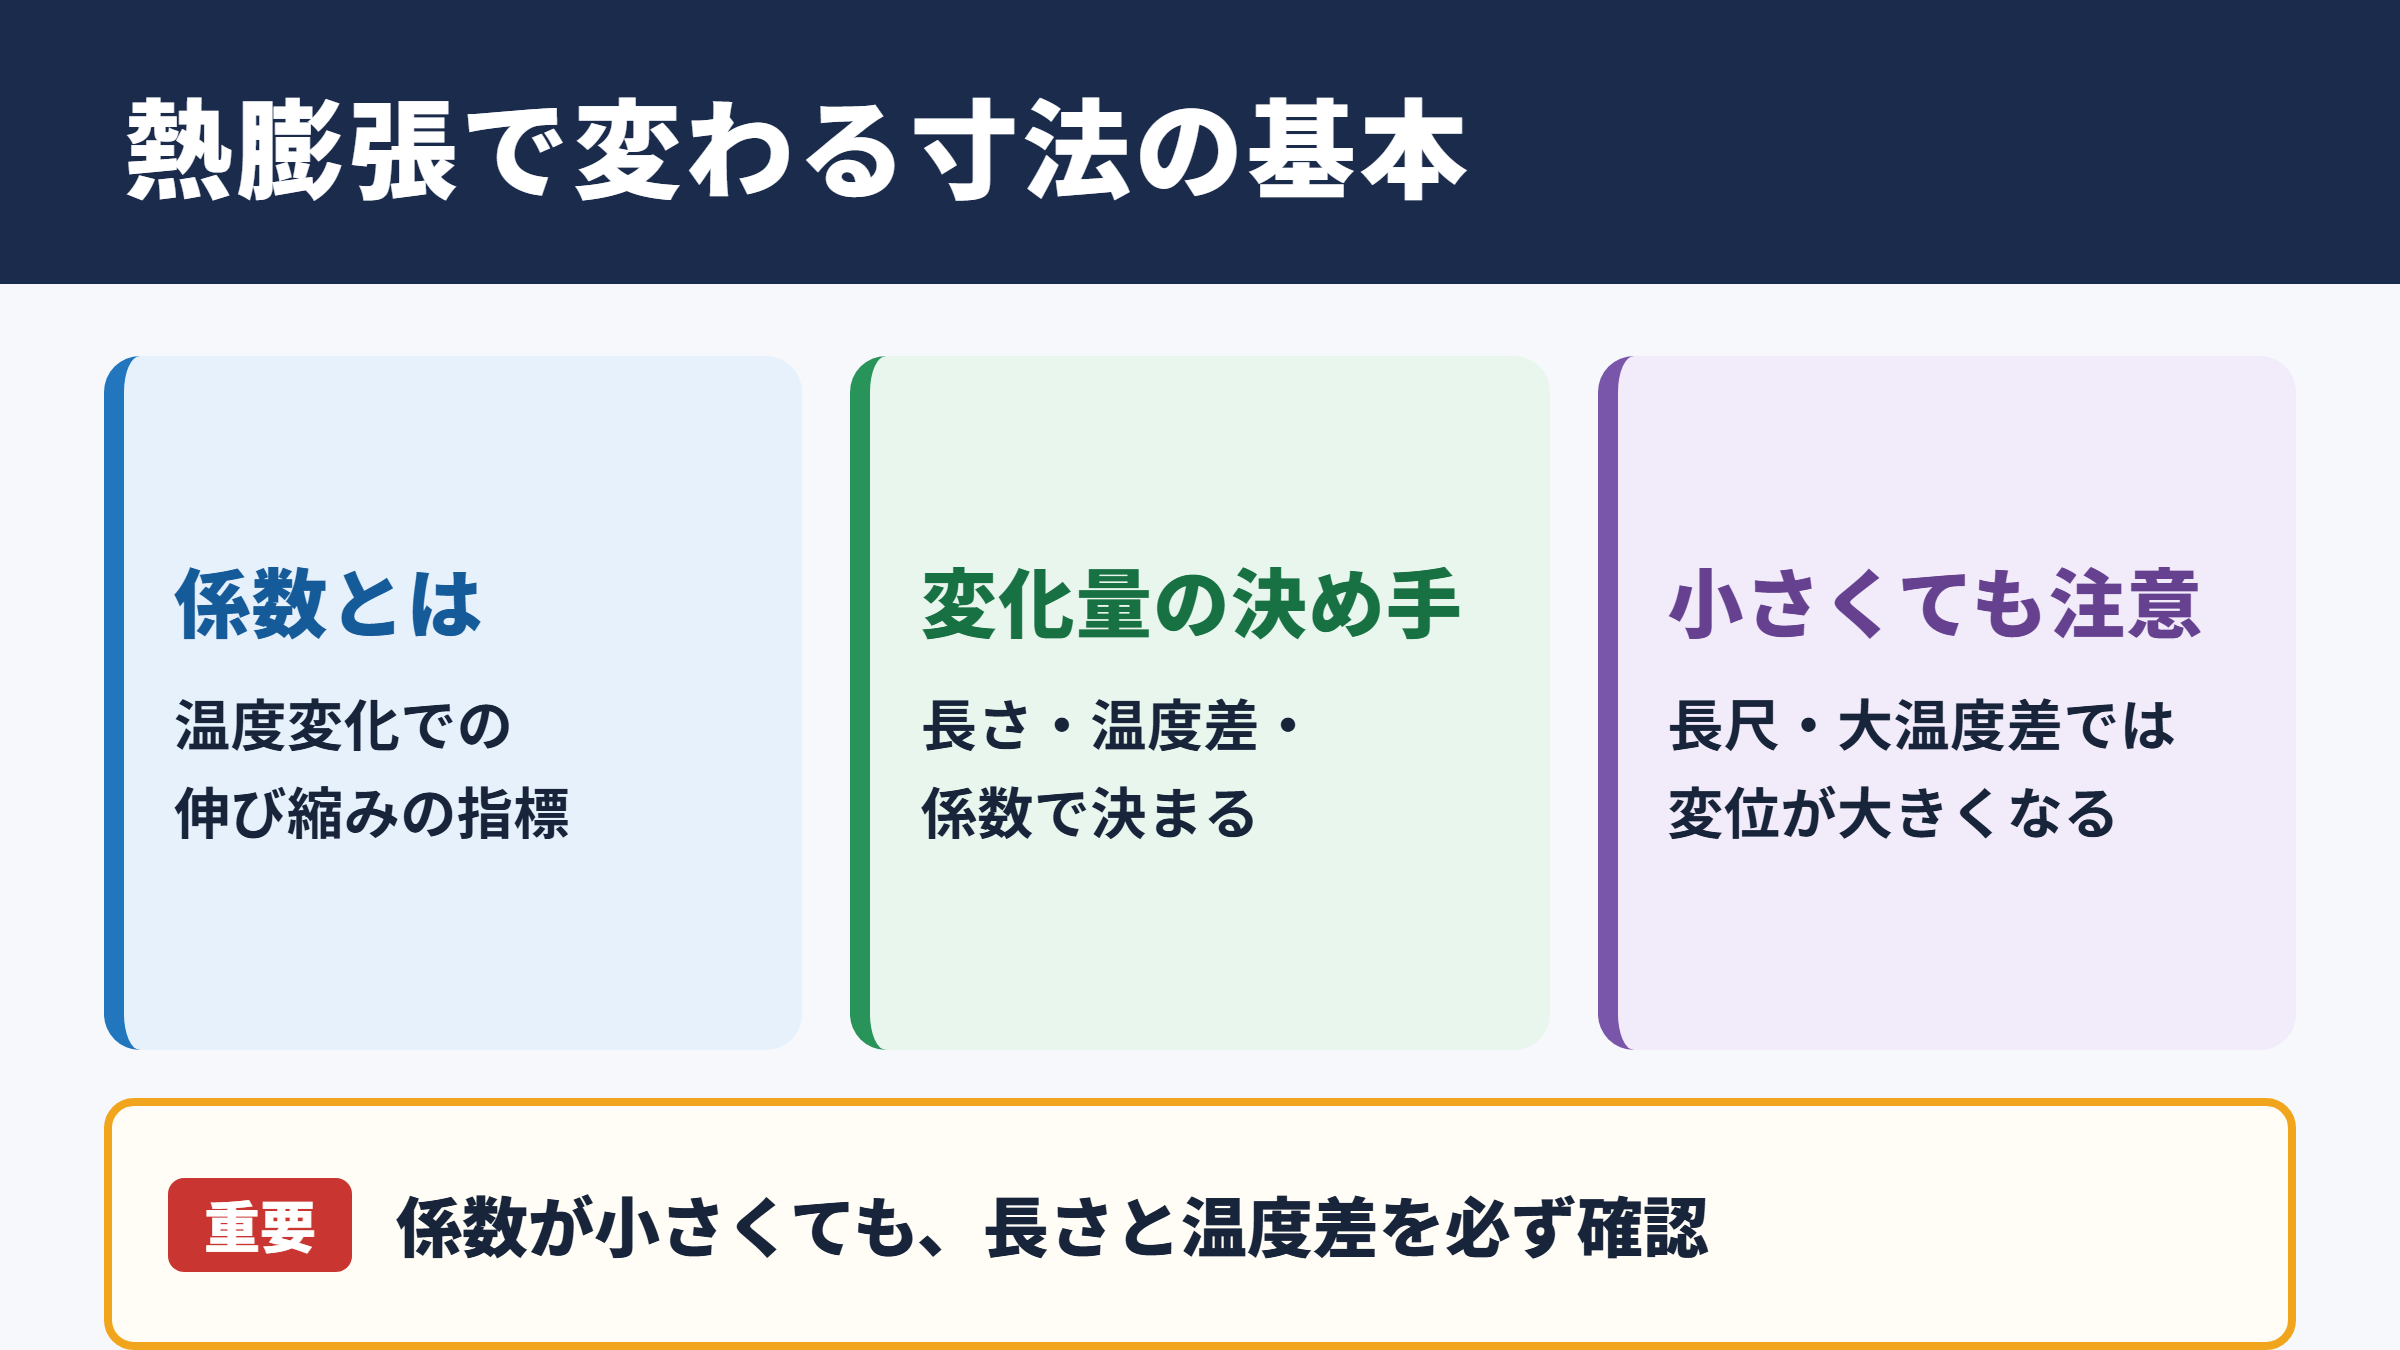
熱膨張係数とは、材料の温度が一定量変化したときに、どの程度伸び縮みするかを示す数値です。
一般的には線膨張係数を指すことが多く、長さ方向の変化を扱います。
数値が大きい材料ほど、同じ温度変化でも寸法変化が大きくなります。
反対に、熱膨張係数が小さい材料は温度が変わっても寸法が変化しにくいため、高精度な部品や測定機器に用いられます。
ただし、熱膨張係数が小さいことだけで材料の優劣は決まりません。
強度、加工性、耐食性、価格、使用温度なども合わせて判断する必要があります。
温度変化と長さの変化の基本関係
材料の長さの変化は、元の長さ、温度変化、熱膨張係数の三つでおおよそ求められます。
長い部材ほど、また温度差が大きいほど、変化量は増えます。
たとえば同じアルミニウムでも、10mmの小ねじと10mの長尺フレームでは、温度変化による影響が大きく異なります。
精密加工の現場では数μm単位の変化が問題になる一方、建築や配管では数mmから数cmの変化を考慮することがあります。
小さな係数でも、長さと温度差が大きくなると無視できない変位になる点が重要です。
熱膨張率との違いと使われ方
熱膨張率という言葉は、熱膨張係数とほぼ同じ意味で使われる場合があります。
ただし、厳密には熱膨張率は実際にどれだけ膨張したかという割合を指し、熱膨張係数は温度1℃あたりの変化のしやすさを示す傾向があります。
技術資料では線膨張係数、体膨張係数、平均線膨張係数といった表記も見かけます。
対象が棒や板なら線膨張係数、液体や立体的な部品なら体積変化を扱う体膨張係数が関係します。
熱膨張係数は材料固有の代表値ですが、温度範囲によって変化します。
カタログの数値を使うときは、数値そのものだけでなく、測定された温度範囲も確認することが大切です。
熱膨張が起こる原理
続いては熱膨張が起こる原理を確認していきます。
原子の振動と材料の広がり
固体を構成する原子や分子は、完全に静止しているわけではありません。
温度が上がると、原子や分子の振動が大きくなります。
原子同士の結び付きには一定の間隔があり、振動が大きくなるにつれて平均的な間隔も少しずつ広がります。
この積み重ねが、目に見える材料全体の伸びや体積増加として現れます。
温度を下げれば振動は小さくなり、通常は材料も収縮します。
このような性質は金属、樹脂、セラミックス、ガラスなど、多くの材料に共通します。
材料によって係数が異なる理由
熱膨張係数は、原子の結び付き方や結晶構造、分子構造によって異なります。
金属は比較的膨張しやすいものが多く、特にアルミニウムや銅は温度変化の影響を受けやすい材料です。
一方で、インバー合金、石英ガラス、低膨張セラミックスなどは、寸法変化を抑えやすい特徴を持ちます。
樹脂は金属より係数が大きい傾向があり、さらに種類による差も大きくなります。
繊維強化樹脂では、繊維の向きによって伸び方が変わることもあります。
温度域による係数の変化
熱膨張係数は、常に完全に一定ではありません。
一般に温度が上がると原子の振動状態も変化するため、係数も少しずつ変わります。
常温付近での平均値が示されることが多いものの、高温環境や低温環境で使う部品では注意が必要です。
樹脂の場合はガラス転移温度の前後で性質が大きく変化し、熱膨張係数も急に変わることがあります。
使用温度が広い製品ほど、常温の代表値だけで設計しないことが欠かせません。
線膨張による長さの変化は、次の考え方で求めます。
長さの変化量は、線膨張係数と元の長さと温度変化を掛け合わせた値です。
たとえば係数が大きい材料、長い部材、大きな温度差という条件が重なるほど、変位も大きくなります。
寸法変化の計算方法と確認ポイント
続いては温度による寸法変化の計算方法と確認ポイントを見ていきます。
線膨張係数を用いる計算
長さの変化量は、一般にΔL=α×L×ΔTという関係で表されます。
ΔLは長さの変化量、αは線膨張係数、Lは基準となる長さ、ΔTは温度変化です。
線膨張係数の単位には、1℃あたり、またはKあたりが使われます。
温度差を扱う場合、セルシウス度の差とケルビンの差は同じ数値として扱えます。
実務では、測定基準温度を20℃とし、そこからの温度差で補正を考える例が多くあります。
計算例による変化量のイメージ
長さ1000mmのアルミニウム部材を考えてみましょう。
アルミニウムの線膨張係数をおよそ23×10のマイナス6乗毎℃、温度変化を30℃とすると、変化量は約0.69mmになります。
一見すると小さい数値に感じられるかもしれません。
しかし、部品のすき間が0.2mmしかない構造では、組み付け不良や干渉の原因になる可能性があります。
精密位置決め装置や光学部品では、さらに小さな変化も性能に影響するでしょう。
アルミニウム製の1000mm部材で温度が30℃上がる場合を考えます。
23×10のマイナス6乗に1000mmと30℃を掛けると、およそ0.69mmの伸びです。
同じ条件でも材料が変われば係数が変わるため、伸びる量も変わります。
計算値と実際の差が生じる要因
単純な計算式は設計の初期検討に役立ちますが、実物では条件がより複雑です。
部材全体が均一に温まらず、片側だけ高温になる場合もあります。
異なる材料が接着、ねじ止め、圧入などで結合されていると、互いの膨張差によって内部応力が生じます。
また、拘束された部材は自由に伸びられないため、寸法変化の代わりに応力が発生します。
熱による問題は、伸びる量だけでなく、伸びられないことによる力も確認する必要があります。
| 確認項目 | 確認する内容 | 見落とした場合の影響 |
|---|---|---|
| 基準温度 | 寸法が保証される温度 | 測定値と設計値のずれ |
| 最高温度と最低温度 | 実際の使用環境の温度幅 | 干渉やすき間不足 |
| 部材の長さ | 膨張する有効長さ | 変位量の過小評価 |
| 材料の組み合わせ | 接触する材料の係数差 | 反りや割れ、剥離 |
| 拘束条件 | 自由膨張できる構造か | 熱応力や変形 |
熱膨張係数が小さい材料と大きい材料
続いては熱膨張係数が小さい材料と大きい材料の特徴を確認していきます。
熱膨張係数が小さい代表的な材料
熱膨張係数が小さい材料として、インバー合金、スーパーインバー、石英ガラス、低膨張ガラス、特定のセラミックスなどが挙げられます。
インバー合金は鉄とニッケルを主成分とする合金で、常温付近の伸び縮みを小さく抑えられることで知られています。
測定器の基準部品、精密機械のフレーム、光学機器の部材などに活用されます。
石英ガラスも熱による寸法変化が小さく、耐熱性や光学特性を生かして半導体分野や分析装置に使われます。
ただし、低膨張材料は加工の難しさやコスト、強度の特性を個別に確認する必要があります。
熱膨張係数が大きい代表的な材料
アルミニウム、銅、亜鉛、マグネシウム、一部の樹脂は、比較的熱膨張係数が大きい材料です。
アルミニウムは軽量で加工しやすく、放熱部品や筐体、機械構造材として便利な材料です。
しかし、温度変化が大きい場所では、寸法変化を見込んだ設計が求められます。
樹脂は種類によって係数の幅が大きく、吸湿による寸法変化も加わる場合があります。
熱膨張が大きい材料を使うこと自体が問題なのではなく、変化を吸収できる構造にすることが大切です。
代表材料の係数比較
材料の代表的な線膨張係数には、おおよその目安があります。
実際の値は成分、加工状態、温度範囲によって変わるため、最終的にはメーカー資料や規格値を確認してください。
| 材料 | 線膨張係数の目安 | 特徴 |
|---|---|---|
| インバー合金 | 約1から2×10のマイナス6乗毎℃ | 常温付近で小さい |
| 石英ガラス | 約0.5×10のマイナス6乗毎℃ | 非常に小さい |
| 普通鋼 | 約11から13×10のマイナス6乗毎℃ | 機械構造用に広く使用 |
| ステンレス鋼 | 約16から18×10のマイナス6乗毎℃ | 鋼種で差がある |
| 銅 | 約17×10のマイナス6乗毎℃ | 導電性と熱伝導性に優れる |
| アルミニウム | 約23×10のマイナス6乗毎℃ | 軽量で変化量は大きめ |
| 一般的な樹脂 | 金属より大きい傾向 | 種類や配合で差が大きい |
低膨張材料は精度を守りやすい反面、必ずしも最適解とは限りません。
材料費、重量、加工性、耐熱性、他部品との接合方法まで含めて選定することが、実用的な設計につながります。
異種材料の組み合わせと設計上の注意点
続いては異種材料の組み合わせと設計上の注意点を確認していきます。
膨張差による反りと応力
熱膨張係数が異なる材料を固定すると、温度変化によって伸び方の差が生まれます。
たとえば金属板と樹脂部品を強く接着した構造では、加熱時に片方がより大きく伸び、反りが発生することがあります。
電子基板と電子部品の接合部でも、熱サイクルの繰り返しにより疲労が蓄積する場合があります。
膨張係数の差が大きいほど、温度変化時の応力も大きくなりやすいことを意識しましょう。
とくに薄板、接着層、ガラス部品、セラミックス部品では、割れや剥離につながらないかの検討が重要です。
すき間と逃げを設ける考え方
熱膨張を完全になくせない場合は、変化を受け止める余裕を構造に持たせます。
長いレールやパネルでは、片側を固定し、もう片側はスライドできる支持方法が採用されることがあります。
ボルト穴を長穴にする、伸縮継手を設ける、クリアランスを確保するなども代表的な方法です。
ただし、すき間を大きくしすぎると振動、がたつき、防水性の低下につながる可能性があります。
熱変位と必要な剛性の両方を満たす寸法を検討することが求められます。
加工と測定での温度管理
高精度部品を加工または検査する場合、室温の変動にも注意が必要です。
ノギス、マイクロメータ、三次元測定機で測った寸法は、ワークと測定器の温度が違えば影響を受けます。
基準温度に十分になじませてから測定し、必要に応じて温度補正を行います。
人の手で長時間持っただけでも小型部品の温度が変わることがあるため、精密測定では扱い方も重要です。
寸法精度を議論するときは、材料だけでなく測定時の温度条件もセットで管理することが基本になります。
異種材料を固定する構造では、各部材の伸び量を個別に計算します。
その差が拘束される場合には、反り、せん断応力、接着部の疲労を想定します。
必要に応じて、有限要素解析や試作評価で温度サイクル後の状態を確認すると安心です。
熱膨張係数のまとめ
熱膨張係数とは、材料が温度変化によってどの程度伸び縮みするかを示す重要な物性値です。
係数が小さい材料は寸法安定性に優れ、係数が大きい材料は温度変化による寸法差を見込んだ設計が必要になります。
長さの変化量は、材料の係数、元の長さ、温度差から見積もれます。
一方で、実際の製品では温度むら、拘束条件、異種材料との接合、繰り返し加熱なども影響します。
熱膨張係数は単なる材料データではなく、製品の精度と耐久性を左右する設計条件です。
材料選定では係数の大小だけに注目せず、使用温度、必要な精度、コスト、加工性、周辺部品との相性を総合的に検討しましょう。
温度による寸法変化を正しく見積もることは、干渉、反り、割れ、測定誤差を防ぐ第一歩です。
とくに高精度品、長尺部材、異種材料を組み合わせる製品では、設計の早い段階から熱膨張を確認することが重要です。