
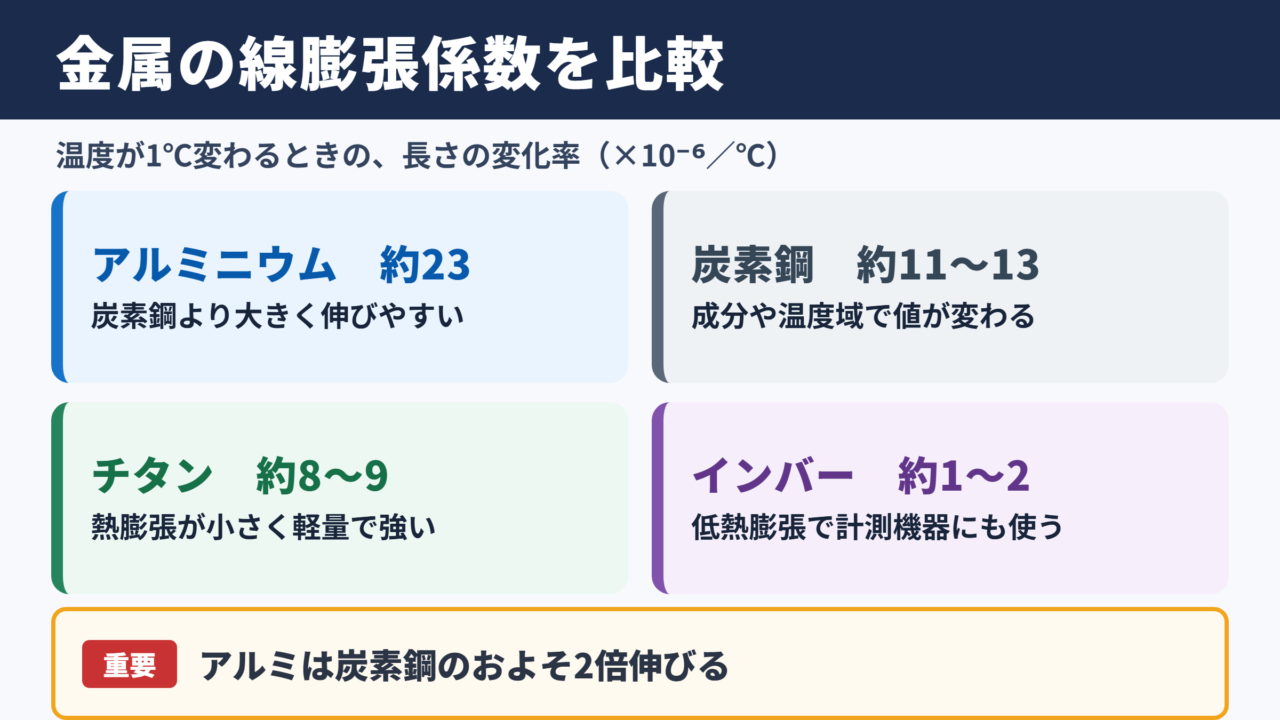
金属は温度が変わると、わずかに伸び縮みします。
この変化を設計、加工、組立で見落とすと、寸法不良、反り、締結部のゆるみ、異種金属を組み合わせた部品の破損につながることがあります。
特にアルミ、鉄、銅、ステンレス、真鍮、チタン、ニッケルは、身近な機械部品から建築部材、電子機器まで幅広く使われる材料です。
本記事では、金属の熱膨張係数の一覧を示しながら、値の読み方、温度差から寸法変化を計算する方法、材料選定時の注意点をわかりやすく解説します。
金属の熱膨張係数一覧
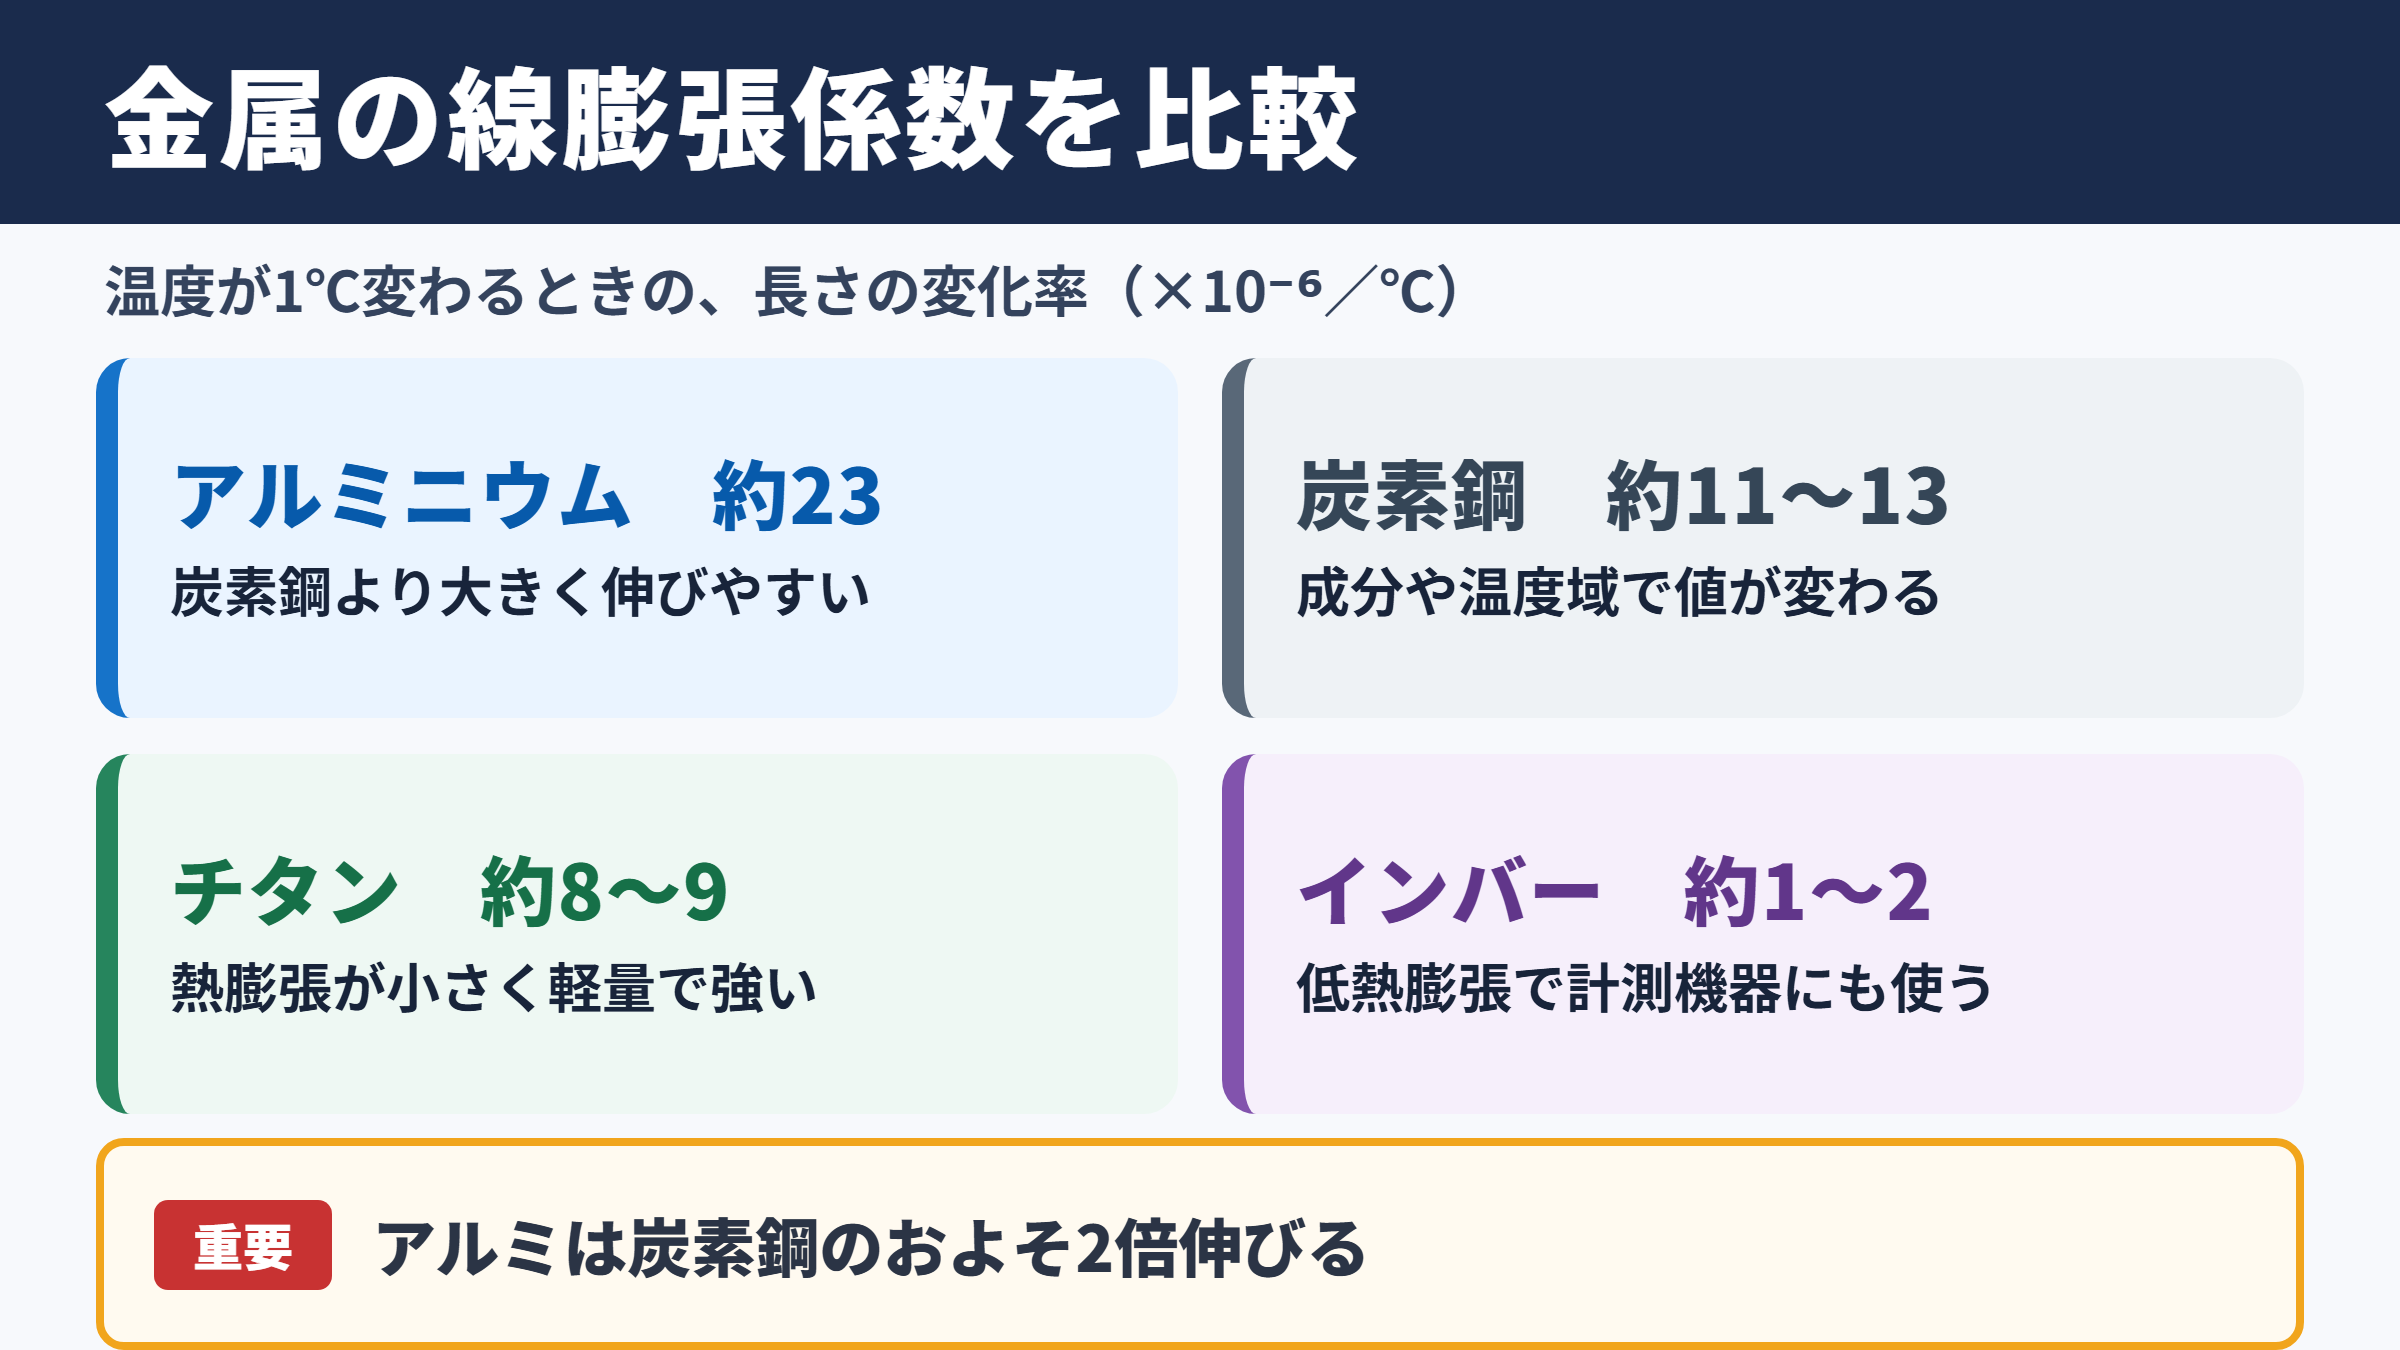
それではまず、金属の熱膨張係数の代表値について解説していきます。
主要金属の線膨張係数
熱膨張係数とは、温度が1℃変化したときに、材料の長さがどの程度変わるかを表す数値です。
機械設計で一般的に使うのは、長さ方向の変化を示す線膨張係数です。
単位は、1℃あたりの変化率を示す毎℃、または10のマイナス6乗毎℃で表記されます。
| 材料 | 代表的な線膨張係数 | 特徴 |
|---|---|---|
| アルミニウム | 約23×10のマイナス6乗毎℃ | 鉄鋼材料より大きく伸びやすい材料 |
| 純鉄 | 約12×10のマイナス6乗毎℃ | 炭素鋼の比較基準として使いやすい材料 |
| 炭素鋼 | 約11から13×10のマイナス6乗毎℃ | 成分や温度域で値が変わる |
| ステンレス鋼 SUS304 | 約17×10のマイナス6乗毎℃ | オーステナイト系で比較的大きい |
| ステンレス鋼 SUS430 | 約10から11×10のマイナス6乗毎℃ | フェライト系で炭素鋼に近い |
| 銅 | 約17×10のマイナス6乗毎℃ | 熱伝導性が高く、温度変化に注意が必要 |
| 真鍮 | 約19×10のマイナス6乗毎℃ | 銅と亜鉛の割合で差が出る |
| チタン | 約8から9×10のマイナス6乗毎℃ | 熱膨張が小さく、軽量で強い |
| ニッケル | 約13×10のマイナス6乗毎℃ | 耐熱合金の基材として用いられる |
| インバー | 約1から2×10のマイナス6乗毎℃ | 低熱膨張合金として計測機器にも使われる |
ここで示した値は常温付近の目安です。
同じ名称の材料でも、合金成分、熱処理、圧延方向、使用温度によって実際の値は変動します。
アルミと鉄鋼材料の差
アルミニウムの線膨張係数は、一般的な炭素鋼のおよそ2倍です。
たとえばアルミ部品と鉄製フレームを同じ長さで固定すると、温度上昇時にはアルミ側の伸びが大きくなります。
この差を逃がせない構造では、ボルトに過大な力がかかったり、部品が座屈したりするおそれがあります。
アルミと鉄を直接固定する設計では、温度差だけでなく、異種金属接触による電食も確認が必要です。
熱膨張と腐食の両方を考えることで、長期使用時のトラブルを減らせます。
アルミサッシ、放熱板、治具、輸送機器の部品では、長穴やすき間を設けて熱膨張を吸収する方法がよく採用されます。
一方で、寸法の安定性を重視する精密治具には、鉄鋼材料や低膨張合金を選ぶケースもあります。
数値を見るときの温度範囲
カタログに記載された熱膨張係数は、20℃から100℃、20℃から200℃など、特定の温度範囲での平均値であることが少なくありません。
温度が高くなるほど、係数がわずかに変化する金属もあります。
そのため、高温炉、エンジン周辺、熱交換器、半導体製造装置のように温度域が広い設備では、常温の代表値だけで判断しないことが大切です。
熱膨張係数の確認では、材料名だけでなく、測定温度範囲と製品規格を確認します。
設計温度が20℃から300℃なら、その範囲に対応した技術資料を優先する考え方です。
熱膨張係数の意味と単位
続いては、熱膨張係数の意味と単位を確認していきます。
線膨張係数の考え方
線膨張係数は、材料の元の長さに対してどれだけ伸びるかを示します。
係数が大きいほど、同じ温度変化でも寸法変化が大きくなります。
アルミニウム、真鍮、銅は比較的大きく、チタンやインバーは小さい傾向があります。
なお、金属の伸びは目で見てもわかりにくいほど小さい場合がありますが、精密部品では数十マイクロメートルの変化でも重要です。
穴径、軸径、平面度、位置度、はめあい公差を扱う場面では、測定時の温度も寸法管理の一部になります。
体膨張係数との違い
長さの変化を見るときは線膨張係数を使います。
一方、容器の内容積や液体が入る空間の変化を検討するときには、体積の変化を示す体膨張係数が関係します。
等方的な金属では、体膨張係数は線膨張係数のおよそ3倍として扱われることがあります。
ただし、薄板、複合材、繊維方向を持つ材料、複雑な構造体では単純な換算だけで評価しにくい場合もあります。
熱膨張と熱収縮の関係
温度が上がると熱膨張し、温度が下がると熱収縮します。
これは別々の現象ではなく、同じ熱膨張係数を使って方向を変えて計算する考え方です。
常温で組み立てた部品を低温環境で使用すると、各部品が縮みます。
材料ごとの縮み方が異なれば、しまりばめが緩くなることもあれば、反対に締め付けが強くなることもあるでしょう。
熱膨張係数は高温時だけに必要な数値ではありません。
冷凍設備、屋外設備、低温輸送、冬季の屋外施工でも、熱収縮による寸法変化を含めて検討します。
温度差による寸法変化の計算
続いては、温度差による寸法変化の計算方法を確認していきます。
基本計算式
長さの変化量は、元の長さと線膨張係数、温度差を掛け合わせて求めます。
寸法変化量は、元の長さ×線膨張係数×温度差で求めます。
元の長さをL、線膨張係数をα、温度差をΔTとすると、変化量はL×α×ΔTという関係です。
たとえば、長さ1000ミリメートルのアルミニウム材が20℃から70℃になった場合を考えます。
線膨張係数を23×10のマイナス6乗毎℃、温度差を50℃とすると、変化量は約1.15ミリメートルです。
1メートルで1ミリメートル程度の変化でも、固定箇所が多い部材では無視できません。
材料別の寸法変化比較
同じ1000ミリメートルの材料を50℃上昇させた場合の概算比較を見てみましょう。
| 材料 | 線膨張係数 | 50℃上昇時の概算変化量 |
|---|---|---|
| アルミニウム | 23×10のマイナス6乗毎℃ | 約1.15ミリメートル |
| 炭素鋼 | 12×10のマイナス6乗毎℃ | 約0.60ミリメートル |
| SUS304 | 17×10のマイナス6乗毎℃ | 約0.85ミリメートル |
| 銅 | 17×10のマイナス6乗毎℃ | 約0.85ミリメートル |
| 真鍮 | 19×10のマイナス6乗毎℃ | 約0.95ミリメートル |
| チタン | 8.5×10のマイナス6乗毎℃ | 約0.43ミリメートル |
| ニッケル | 13×10のマイナス6乗毎℃ | 約0.65ミリメートル |
この比較から、アルミニウムとチタンでは温度変化による伸びに約2.5倍以上の差が生じることがわかります。
材料を変更する際は、強度、重量、コストだけでなく、熱による寸法変化も比較項目に加えると安心です。
穴と軸における計算の注意点
金属板に開いた穴も、加熱すれば周囲の材料と同じように大きくなります。
穴だけが縮む、または穴だけが膨張しないという考え方は誤りです。
たとえば、アルミ製の穴に鉄製シャフトを通す構造では、温度上昇時にアルミ穴の拡大が鉄シャフトの拡大を上回り、すき間が増える可能性があります。
しまりばめの検討では、穴側と軸側の両方について、温度変化後の径を計算します。
差し引き後の締め代が適正範囲に残るかどうかが重要です。
逆に、鉄製ハウジングにアルミ軸を組み込む場合は、温度上昇によって軸の伸びが大きくなり、締め付けが強くなることがあります。
組立温度と使用温度が異なる製品では、熱ばめや冷やしばめの条件も含めて検討しましょう。
材料別の熱膨張特性
続いては、材料別の熱膨張特性を確認していきます。
アルミニウムと銅の特性
アルミニウムは軽量で加工しやすく、放熱性にも優れた材料です。
ただし、鉄鋼材料より熱膨張が大きいため、長尺部材や高温になる部品では設計上の逃げが必要になります。
銅は導電性と熱伝導性に優れ、電線、バスバー、熱交換器、電子部品に使われます。
銅の線膨張係数はSUS304に近い値ですが、熱を素早く伝えるため、局所的な温度変化が部品全体へ広がりやすい点にも注意が必要です。
接点部、端子、配線では、通電による自己発熱と温度上昇を想定しておくとよいでしょう。
鉄とステンレスの特性
鉄や炭素鋼は、産業機械、建築、金型、治具などで広く使用されます。
線膨張係数はアルミニウムより小さく、寸法安定性を求める部品にも適しています。
ただし、ステンレス鋼は種類によって特性が大きく異なります。
代表的なSUS304やSUS316はオーステナイト系であり、炭素鋼より熱膨張係数が大きめです。
一方、SUS430などのフェライト系ステンレス鋼は炭素鋼に近い値を持ちます。
ステンレス鋼は一括りにせず、鋼種ごとに確認することが重要です。
SUS304とSUS430では熱膨張の傾向が異なるため、異材接合や精密寸法の設計では材質記号まで特定します。
真鍮とニッケルとチタンの特性
真鍮は銅と亜鉛の合金で、切削性や外観性に優れています。
水栓金具、バルブ、継手、装飾部品などで使われますが、熱膨張係数は鉄鋼より大きい傾向です。
ニッケルは耐食性、耐熱性に優れ、ニッケル基合金では高温環境向けの部材として活躍します。
チタンは熱膨張係数が比較的小さく、強度と軽さ、耐食性を兼ね備えています。
航空機、医療機器、化学プラント、精密機器などでは、チタンの低い熱膨張特性が材料選定の理由になることもあります。
異種金属の組み合わせと設計注意点
続いては、異種金属の組み合わせと設計上の注意点を確認していきます。
熱膨張差による応力
異なる熱膨張係数を持つ金属を強固に接着、溶接、ねじ固定すると、温度変化時に内部応力が発生します。
熱膨張差が大きく、部品が長いほど、また温度差が大きいほど影響は増えます。
アルミ板と鋼板、銅配管と鉄配管、ステンレス部品と炭素鋼フレームの組み合わせでは、拘束条件を確認することが欠かせません。
すべてを固定するのではなく、一方を基準固定とし、もう一方にはスライド可能な支持部を設ける方法があります。
長穴とクリアランスの設計
熱膨張を許容する代表的な工夫が、長穴、すき間、伸縮継手、フレキシブルジョイントです。
長穴を設ける場合は、温度変化による最大移動量だけでなく、組立誤差、加工公差、振動、施工誤差も考慮します。
ボルトは片側を基準穴で位置決めし、反対側を長穴にする構成が基本になります。
ただし、長穴の方向を誤ると、伸びたい方向を拘束してしまいます。
部材が最も伸びる方向を把握して、逃がす方向を決める必要があります。
接着と溶接における注意点
接着剤で異種金属を固定する場合、接着剤自体の柔軟性が熱膨張差を吸収することがあります。
しかし、高温で硬化する接着剤や、低温で脆くなる接着剤では、繰り返し温度変化による疲労に注意が必要です。
溶接やろう付けでは、加熱中だけでなく冷却時の収縮が残留応力やひずみを生みます。
薄板や精密部品では、溶接順序、拘束治具、後加工の余裕を検討しておくと品質を安定させやすくなります。
熱サイクル試験を実施できる場合は、実使用に近い温度範囲で繰り返し評価を行うと安心でしょう。
測定と材料選定の実務ポイント
続いては、測定と材料選定における実務ポイントを確認していきます。
基準温度による寸法管理
精密測定では、一般に20℃を基準温度として寸法を扱います。
ノギス、マイクロメーター、三次元測定機で測る部品が高温または低温なら、測定値と基準温度との差を意識しなければなりません。
部品だけでなく、測定器本体や定盤も温度の影響を受けます。
大型の鋼製ワークを加工直後に測定すると、冷却途中の熱収縮によって後から寸法が変わる可能性があります。
測定前に十分な温度なじみ時間を確保することが、正しい寸法評価につながります。
材料データの確認方法
材料選定では、メーカーのミルシート、材料規格、技術データシートを確認します。
一般的な一覧表は初期検討には便利ですが、最終設計では採用する材質、板厚、熱処理状態、温度域に対応した値を確認しましょう。
特にアルミ合金ではA5052、A6061、A7075などで性質が異なり、ステンレス鋼でもSUS304、SUS316、SUS430で差があります。
熱膨張係数だけで決めず、熱伝導率、比熱、耐力、耐食性、加工性、コスト、供給性も合わせて判断することが実務的です。
使用環境に応じた選定
屋外設備では、昼夜や季節による温度差を見込みます。
工場内でも、溶接、切削、洗浄、乾燥、通電、蒸気配管の近接などによって局所的な温度上昇が発生します。
電子機器では、金属部品と樹脂部品、基板、セラミック部品の熱膨張差が問題になる場合があります。
低膨張材料が必要なケースでは、インバー、スーパーインバー、低膨張ガラス、セラミックなども候補になります。
ただし、低膨張材料は高価で加工性や入手性に制約があることも多いため、必要な性能を満たす範囲で選定することが大切です。
まとめ
金属の熱膨張係数は、温度変化による寸法変化を予測するための重要な材料特性です。
アルミニウムは約23×10のマイナス6乗毎℃と比較的大きく、炭素鋼は約11から13×10のマイナス6乗毎℃、銅は約17×10のマイナス6乗毎℃、真鍮は約19×10のマイナス6乗毎℃が目安になります。
ステンレス鋼は鋼種によって差があり、SUS304のようなオーステナイト系は炭素鋼より大きく、SUS430のようなフェライト系は比較的小さい傾向です。
チタンは熱膨張が小さく、ニッケルは耐熱材料としての検討で重要な位置を占めます。
寸法変化量は、元の長さ、線膨張係数、温度差から概算できます。
異種金属を組み合わせるときは、熱膨張差による応力と変形を想定し、長穴、すき間、伸縮構造などで逃げを設けましょう。
最終的には、使用温度範囲に合った材料データを確認し、強度や耐食性とあわせて判断することが、長く安定して使える製品づくりにつながります。