
銅の熱膨張係数は?真鍮・リン青銅との違いと計算方法を解説!
銅は電気配線、熱交換器、建築設備、精密部品など幅広い分野で使われる金属です。
ただし、温度が変われば寸法も変化するため、常温で正確に作った部品でも、使用環境によっては隙間や締め付け力に影響が出ます。
とくに異種金属を組み合わせる設計では、熱膨張係数の違いを把握しておくことが欠かせません。
この記事では、銅の熱膨張係数を中心に、真鍮やリン青銅との比較、長さの変化を求める計算式、実務上の注意点まで分かりやすく整理します。
銅の熱膨張係数の基本値
それではまず、銅の熱膨張係数と温度変化による寸法変化の目安について解説していきます。
純銅における代表的な数値
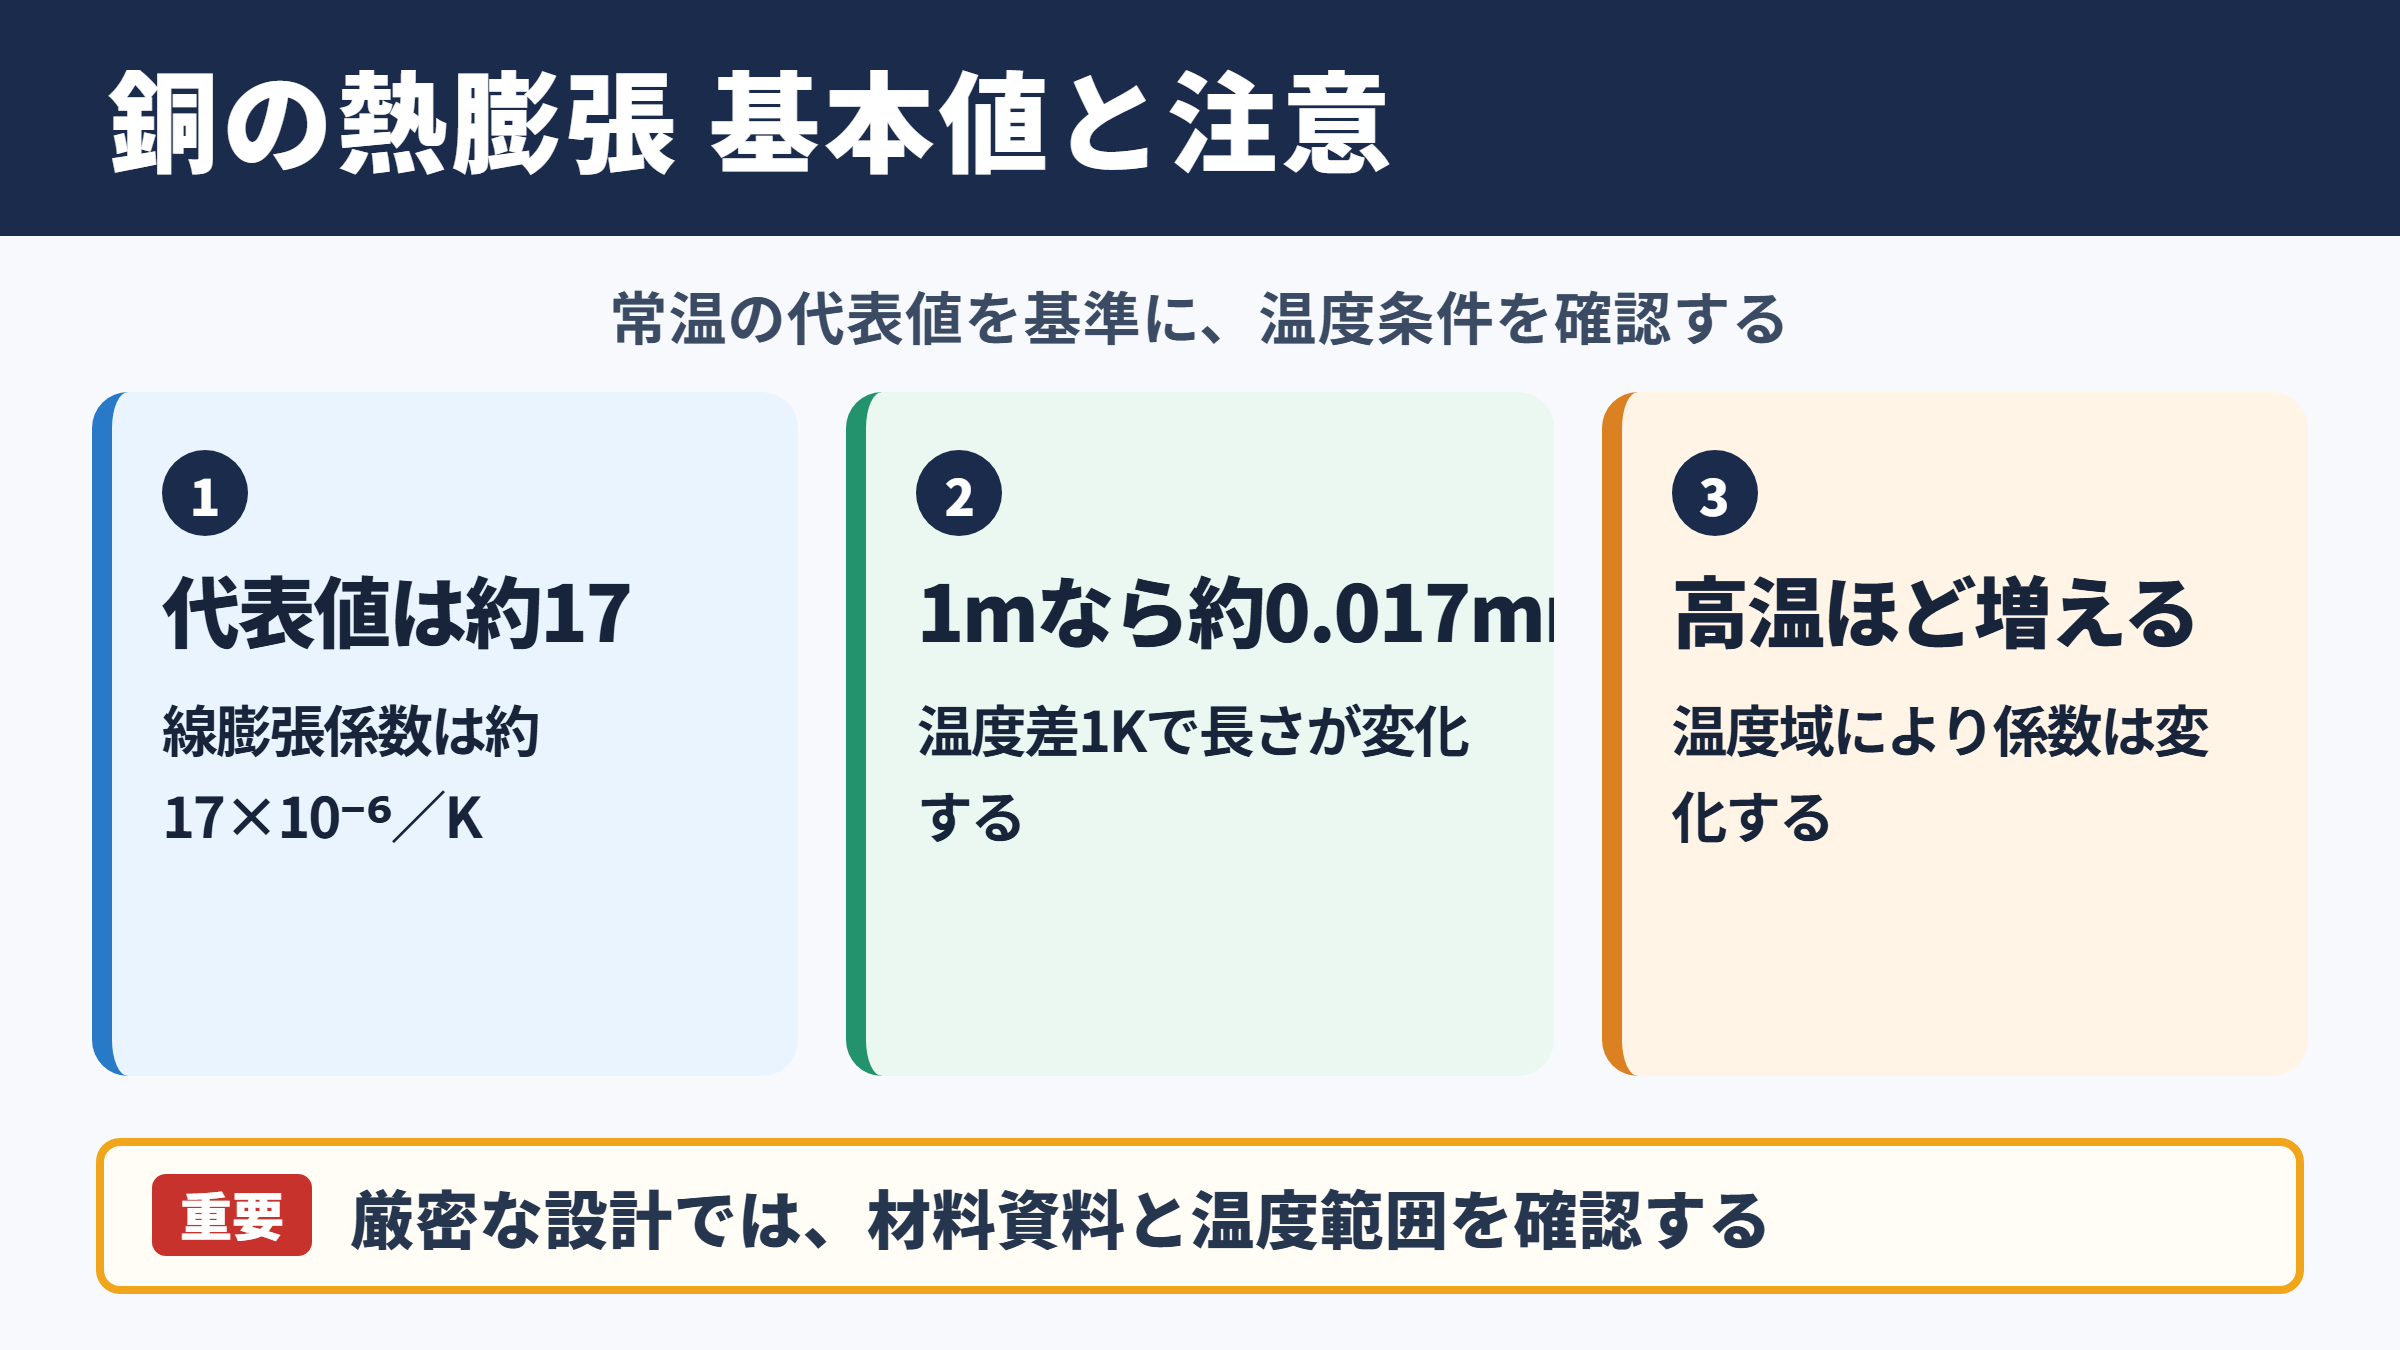
銅の線膨張係数は、常温付近でおおむね16.5から17.5×10のマイナス6乗毎ケルビン程度です。
実務では、計算を簡略化するために17×10のマイナス6乗毎ケルビン前後として扱われることが多いでしょう。
線膨張係数とは、材料の長さが温度変化によってどの程度伸び縮みするかを示す値です。
たとえば、長さ1メートルの銅材に1ケルビンの温度変化が生じると、約0.017ミリメートルの長さ変化が起こる計算になります。
わずかな変化に思えるかもしれませんが、数メートルの配管、細いコネクター、精密な位置決め部品では無視しにくい量です。
なお、ケルビンと摂氏の温度差は同じ大きさなので、温度差だけを扱う熱膨張計算では、摂氏で考えても問題ありません。
銅の熱膨張係数は常温付近で約17×10のマイナス6乗毎ケルビンが目安です。
ただし、純度、加工状態、温度範囲、合金成分によって実際の値は変わるため、厳密な設計では使用材料のミルシートやメーカー資料を確認しましょう。
温度によって変化する熱膨張係数
熱膨張係数は、どの温度域でも完全に一定というわけではありません。
一般に銅は温度が高くなるほど原子の熱振動が大きくなり、平均的な熱膨張係数もやや増える傾向があります。
室温付近の部品であれば代表値による計算で十分な場面も多い一方、高温炉、蒸気配管、熱交換器、電子部品のはんだ接合部では温度範囲を明確にする必要があります。
20度から100度までの変化と、20度から500度までの変化を同じ係数で単純比較すると、現実とのずれが大きくなる可能性があります。
熱膨張係数は材料固有の定数でありながら、温度条件の影響を受ける物性値として理解するとよいでしょう。
設計図面に寸法公差が厳しく指定されている場合は、基準温度もあわせて確認することが大切です。
銅材の種類による見方
銅と一口にいっても、無酸素銅、タフピッチ銅、りん脱酸銅、快削性を付与した銅系材料など、用途に応じた種類があります。
純銅に近い材料同士なら熱膨張係数に極端な差は生じにくいものの、加工性や導電率、耐食性を高めるために添加元素を含む場合は確認が必要です。
圧延材、引抜材、焼なまし材といった加工履歴は、熱膨張係数そのものよりも、残留応力や加熱時の反り、応力緩和に影響することがあります。
そのため、加熱後に寸法が変わったときは、熱膨張だけが原因と決めつけないことも重要です。
曲げ加工やプレス加工の後に熱処理を行う部品では、熱膨張と応力除去による変形を分けて評価すると、原因の切り分けが進めやすくなります。
真鍮とリン青銅の熱膨張比較
続いては、銅合金である真鍮とリン青銅の熱膨張係数を確認していきます。
代表材料における数値の違い
真鍮は銅と亜鉛を主成分とする合金で、黄銅とも呼ばれます。
リン青銅は銅にすずを加え、さらに少量のりんを含む銅合金です。
それぞれの熱膨張係数は組成によって変わりますが、一般的な目安を比較すると次のようになります。
| 材料 | 常温付近の線膨張係数の目安 | 特徴 |
|---|---|---|
| 純銅 | 約16.5から17.5×10のマイナス6乗毎ケルビン | 導電性と熱伝導性に優れる |
| 真鍮 | 約18から21×10のマイナス6乗毎ケルビン | 加工性がよく、機械部品や配管部品に用いられる |
| リン青銅 | 約17から19×10のマイナス6乗毎ケルビン | ばね性、耐摩耗性、耐食性に優れる |
| アルミニウム | 約23×10のマイナス6乗毎ケルビン | 銅系材料より膨張しやすい |
| 鉄鋼 | 約11から13×10のマイナス6乗毎ケルビン | 銅系材料より膨張しにくい |
表の値は代表的な目安であり、特定の規格材や温度域を保証するものではありません。
それでも、真鍮は純銅より熱膨張がやや大きく、リン青銅は純銅に比較的近いという傾向を押さえておくと、材料選定の初期検討に役立ちます。
真鍮で注意したい組成差
真鍮は亜鉛の含有量によって性質が大きく変わります。
銅の割合が高い真鍮と、亜鉛の割合が高い真鍮では、強度、延性、切削性、耐食性だけでなく、熱に対する挙動にも差が現れます。
快削黄銅のように鉛などを加えた材料では、切削加工には適していても、用途によっては高温環境や食品設備に使いにくい場合があります。
熱膨張だけで真鍮の種類を決めることは少ないものの、異種材との接合部では組成の違いが積み重なって影響します。
たとえば、真鍮製のナットを鉄製ボルトに締結する場合、昇温時には真鍮側のねじ部が鉄より大きく膨張しやすくなります。
締結状態、温度サイクル、振動条件まで考慮して、締め付けトルクや座金の種類を検討することが求められます。
リン青銅で重視されるばね特性
リン青銅は、コネクター端子、リードフレーム、ばね座金、精密ばね、摺動部品などに使われる材料です。
銅よりも強度とばね性を確保しやすく、繰り返し荷重に耐えやすい点が魅力です。
熱膨張係数は純銅と大きく離れないことが多いものの、設計では弾性率や降伏強さ、応力緩和特性も同時に確認しなければなりません。
高温下で接点圧が低下すると、寸法変化が小さくても電気接触の信頼性に影響するおそれがあります。
リン青銅の部品では、膨張量だけではなく、温度上昇時にばね荷重がどう変わるかを見ることが大切です。
銅、真鍮、リン青銅を同じ100ミリメートル長で、温度差80度の条件に置く場合を考えます。
係数をそれぞれ17、20、18×10のマイナス6乗毎ケルビンとすると、伸びの目安は銅が約0.136ミリメートル、真鍮が約0.160ミリメートル、リン青銅が約0.144ミリメートルです。
熱膨張量の計算方法
続いては、銅や銅合金の長さ変化を求める基本的な計算方法を確認していきます。
線膨張の基本式
棒材、板材、配管などの長さ方向の変化は、線膨張の式で見積もれます。
伸び量は、線膨張係数に元の長さと温度差を掛けて求めます。
式で表すと、伸び量は線膨張係数×元の長さ×温度差となります。
線膨張係数の単位は毎ケルビン、元の長さはミリメートル、温度差はケルビンまたは摂氏差で扱うと、計算結果はミリメートルになります。
ここで重要なのは、基準となる長さが温度変化前の寸法であることです。
温度差がマイナスなら収縮、プラスなら膨張として計算できます。
熱膨張の計算では温度そのものではなく、温度差を使う点を押さえておきましょう。
銅板と銅棒の計算例
長さ500ミリメートルの銅棒が、20度から120度まで加熱される例を考えます。
銅の線膨張係数を17×10のマイナス6乗毎ケルビン、温度差を100度とすると、伸び量は0.85ミリメートルです。
計算の考え方は、17×10のマイナス6乗に500ミリメートルと100度を掛ける形です。
結果は0.85ミリメートルとなり、加熱後の長さは約500.85ミリメートルと見積もれます。
500ミリメートルという寸法では1ミリメートル未満の変化ですが、はめあい公差が数十ミクロンの部品なら大きな問題になります。
一方、装飾材や一般的な配線ダクトのように寸法余裕が大きい用途では、伸縮を吸収できる構造にしておけば、過度に厳しい計算は不要なこともあります。
必要な精度は製品の役割によって異なります。
面積と体積の変化の考え方
板材では長さだけでなく、幅方向にも膨張が起こります。
自由に膨張できる均質な材料であれば、縦と横の両方向でほぼ同程度の比率で寸法が増えると考えられます。
面積の変化を大まかに見る場合は、面膨張係数を線膨張係数のおよそ2倍として扱う方法があります。
また、体積変化を概算する場合は、体膨張係数を線膨張係数のおよそ3倍とみなす近似が用いられます。
ただし、複雑な形状の部品、異なる材料を積層した基板、片面だけが加熱される部材では、単純な倍率だけでは変形を予測しきれません。
熱源の位置、固定方法、板厚差、接合部の拘束条件によって、反りやねじれが生じるためです。
寸法変化の計算値は、自由に伸び縮みできることを前提にした第一段階の目安として使うとよいでしょう。
異種金属接合部の設計要点
続いては、銅とほかの金属を組み合わせたときに生じやすい問題を確認していきます。
鉄やステンレスとの組み合わせ
銅は鉄鋼やステンレス鋼よりも熱膨張係数が大きい傾向にあります。
このため、銅管を鋼製フレームに強く固定した状態で加熱すると、銅管の伸びが拘束され、内部応力が増える可能性があります。
冷却時には逆方向の応力が繰り返されるため、長期間の温度サイクルでは固定金具の緩み、ろう付け部の疲労、シール材の劣化につながることもあります。
固定箇所を一方に限定し、反対側はスライドできる支持構造にする方法は、熱伸縮を逃がす代表的な工夫です。
配管では伸縮管、ループ配管、ベローズなどを用いて、熱変位を吸収する設計が採用されます。
異種金属を接合する場合、材料単体の強度だけで判断せず、温度変化による相対的な伸び量を確認しましょう。
とくに長尺部材では、熱膨張係数の小さな差でも変位量が大きくなります。
アルミニウムとの組み合わせ
アルミニウムは銅よりも熱膨張係数が大きいため、両者を接合した部品では温度変化に伴う相対変位が生じます。
電子機器の筐体、放熱板、バスバー、電力機器では、銅とアルミニウムが近接または接続される場面があります。
このとき、温度変化だけでなく、電食と呼ばれる異種金属間の腐食にも注意が必要です。
湿気や電解質が存在する環境で銅とアルミニウムが直接接触すると、腐食が進むおそれがあります。
表面処理、絶縁材、適切な接続端子、シール構造を組み合わせることが、長期信頼性の向上につながります。
熱膨張の対策と腐食対策は、銅とアルミニウムの組み合わせでは切り離せない検討項目です。
はんだとろう付け部の注意点
銅部品の接合には、はんだ付けやろう付けが広く使われます。
しかし、接合材は母材の銅とは異なる熱膨張係数、強度、融点、疲労特性を持ちます。
急激な加熱と冷却を繰り返すと、接合部の境界にせん断応力が集中することがあります。
とくに厚みの異なる部品や、大きな銅板と小さな端子を接合する構造では、温度勾配そのものが変形要因になります。
ろう付け後の冷却条件、接合面積、フィレット形状、母材の拘束状態を確認すると、熱疲労による割れを抑えやすくなります。
電子基板では銅箔、はんだ、樹脂基材の膨張差が剥離やクラックの原因になるため、温度サイクル試験による評価も有効です。
熱膨張係数を使う実務上の注意点
続いては、計算値を実際の設計、加工、検査に生かす際の注意点を確認していきます。
基準温度と図面寸法の確認
寸法には、測定した温度が必ず関係します。
精密加工や精密測定では、一般に20度を基準温度として考える場面が多くあります。
工場内の温度が夏場に30度近くまで上がると、長い銅材や大きな治具では測定値に変化が現れるでしょう。
たとえば長さ1000ミリメートルの銅材なら、20度と30度の差だけでも約0.17ミリメートルの伸びが見込まれます。
高精度な寸法を扱う場合は、測定室の温度管理、材料の温度なじみ、測定器の校正状態をそろえる必要があります。
図面の公差より熱膨張による変化量が大きい場合、温度補正なしの測定は信頼性を欠きやすいと考えられます。
加工時の発熱と寸法ばらつき
銅は熱伝導率が高い材料ですが、切削加工、穴あけ、研削、レーザー加工では局所的な発熱が起こります。
加工直後に寸法を測ると、ワークがまだ温かく、冷えた後の寸法と異なる場合があります。
薄肉の銅板や細い銅パイプは、クランプによる拘束と加工熱の影響を受けやすいため注意が必要です。
加工条件を安定させ、測定前に十分な冷却時間を確保することで、寸法ばらつきの抑制につながります。
また、銅は柔らかく傷つきやすいため、測定器の当て方や締め付け力によっても誤差が生じます。
マイクロメーターやノギスを使用する際は、測定圧を一定に保ち、傷やバリの影響を除いて評価しましょう。
高温環境での材料データの選び方
高温で使う部品では、常温の熱膨張係数だけで設計を完結させないことが重要です。
材料メーカーの技術資料には、温度区間ごとの平均線膨張係数や、温度に対する伸び率が掲載されていることがあります。
使用温度が明確なら、その範囲に対応した平均値を使うことで、より現実的な計算ができます。
さらに、高温では酸化、軟化、クリープ、接合材の強度低下なども発生しやすくなります。
熱膨張係数だけを満たしていても、耐熱性が不足すれば部品としての寿命は確保できません。
材料選定では、熱伝導率、電気伝導率、強度、耐食性、加工性、コストを含めた総合判断が必要です。
熱膨張の設計では、材料の代表値、使用温度範囲、部材長さ、固定方法、接合相手の材料を一緒に確認することが重要です。
係数の小数点以下だけを細かく合わせても、拘束条件を見落とすと実機では大きな問題になることがあります。
銅の熱膨張係数のまとめ
銅の線膨張係数は、常温付近で約17×10のマイナス6乗毎ケルビンを目安にできます。
真鍮は純銅よりやや大きく、リン青銅は純銅に近い値を示すことが多いものの、正確な数値は合金成分や温度範囲によって変わります。
長さの変化は、線膨張係数に元の長さと温度差を掛けることで概算できます。
長い部材、高温環境、異種金属の接合部、厳しい寸法公差を持つ部品ほど、熱膨張の影響は大きくなります。
銅と鉄、ステンレス、アルミニウムなどを組み合わせる場合は、相対的な伸び量を確認し、スライド支持や伸縮吸収構造を検討しましょう。
また、加工直後の測定や温度管理されていない環境での検査では、熱による寸法変化が測定誤差につながることがあります。
材料データを確認し、実際の使用温度と固定条件に合わせて計算することが、銅製部品の品質と長期信頼性を高める近道です。