
残留磁束密度とは?磁性材料に残る磁束の仕組みを解説!
磁石を外した後も、鉄や磁性材料に磁力が残っているように感じた経験はないでしょうか。
この現象を理解するうえで欠かせない指標が、残留磁束密度です。
モーター、発電機、変圧器、磁気センサー、金型、機械部品などでは、磁気の残り方が性能や品質に直接関わります。
一方で、残留磁束密度は保磁力や透磁率と混同されやすく、カタログの数値だけでは材料の使いやすさを判断しにくい項目です。
この記事では、残留磁束密度の意味と磁性材料に磁束が残る仕組みを、磁化曲線、材料選定、測定方法まで含めてわかりやすく解説します。
残留磁束密度の意味
それではまず残留磁束密度について解説していきます。
外部磁界を取り除いた後に残る磁束密度
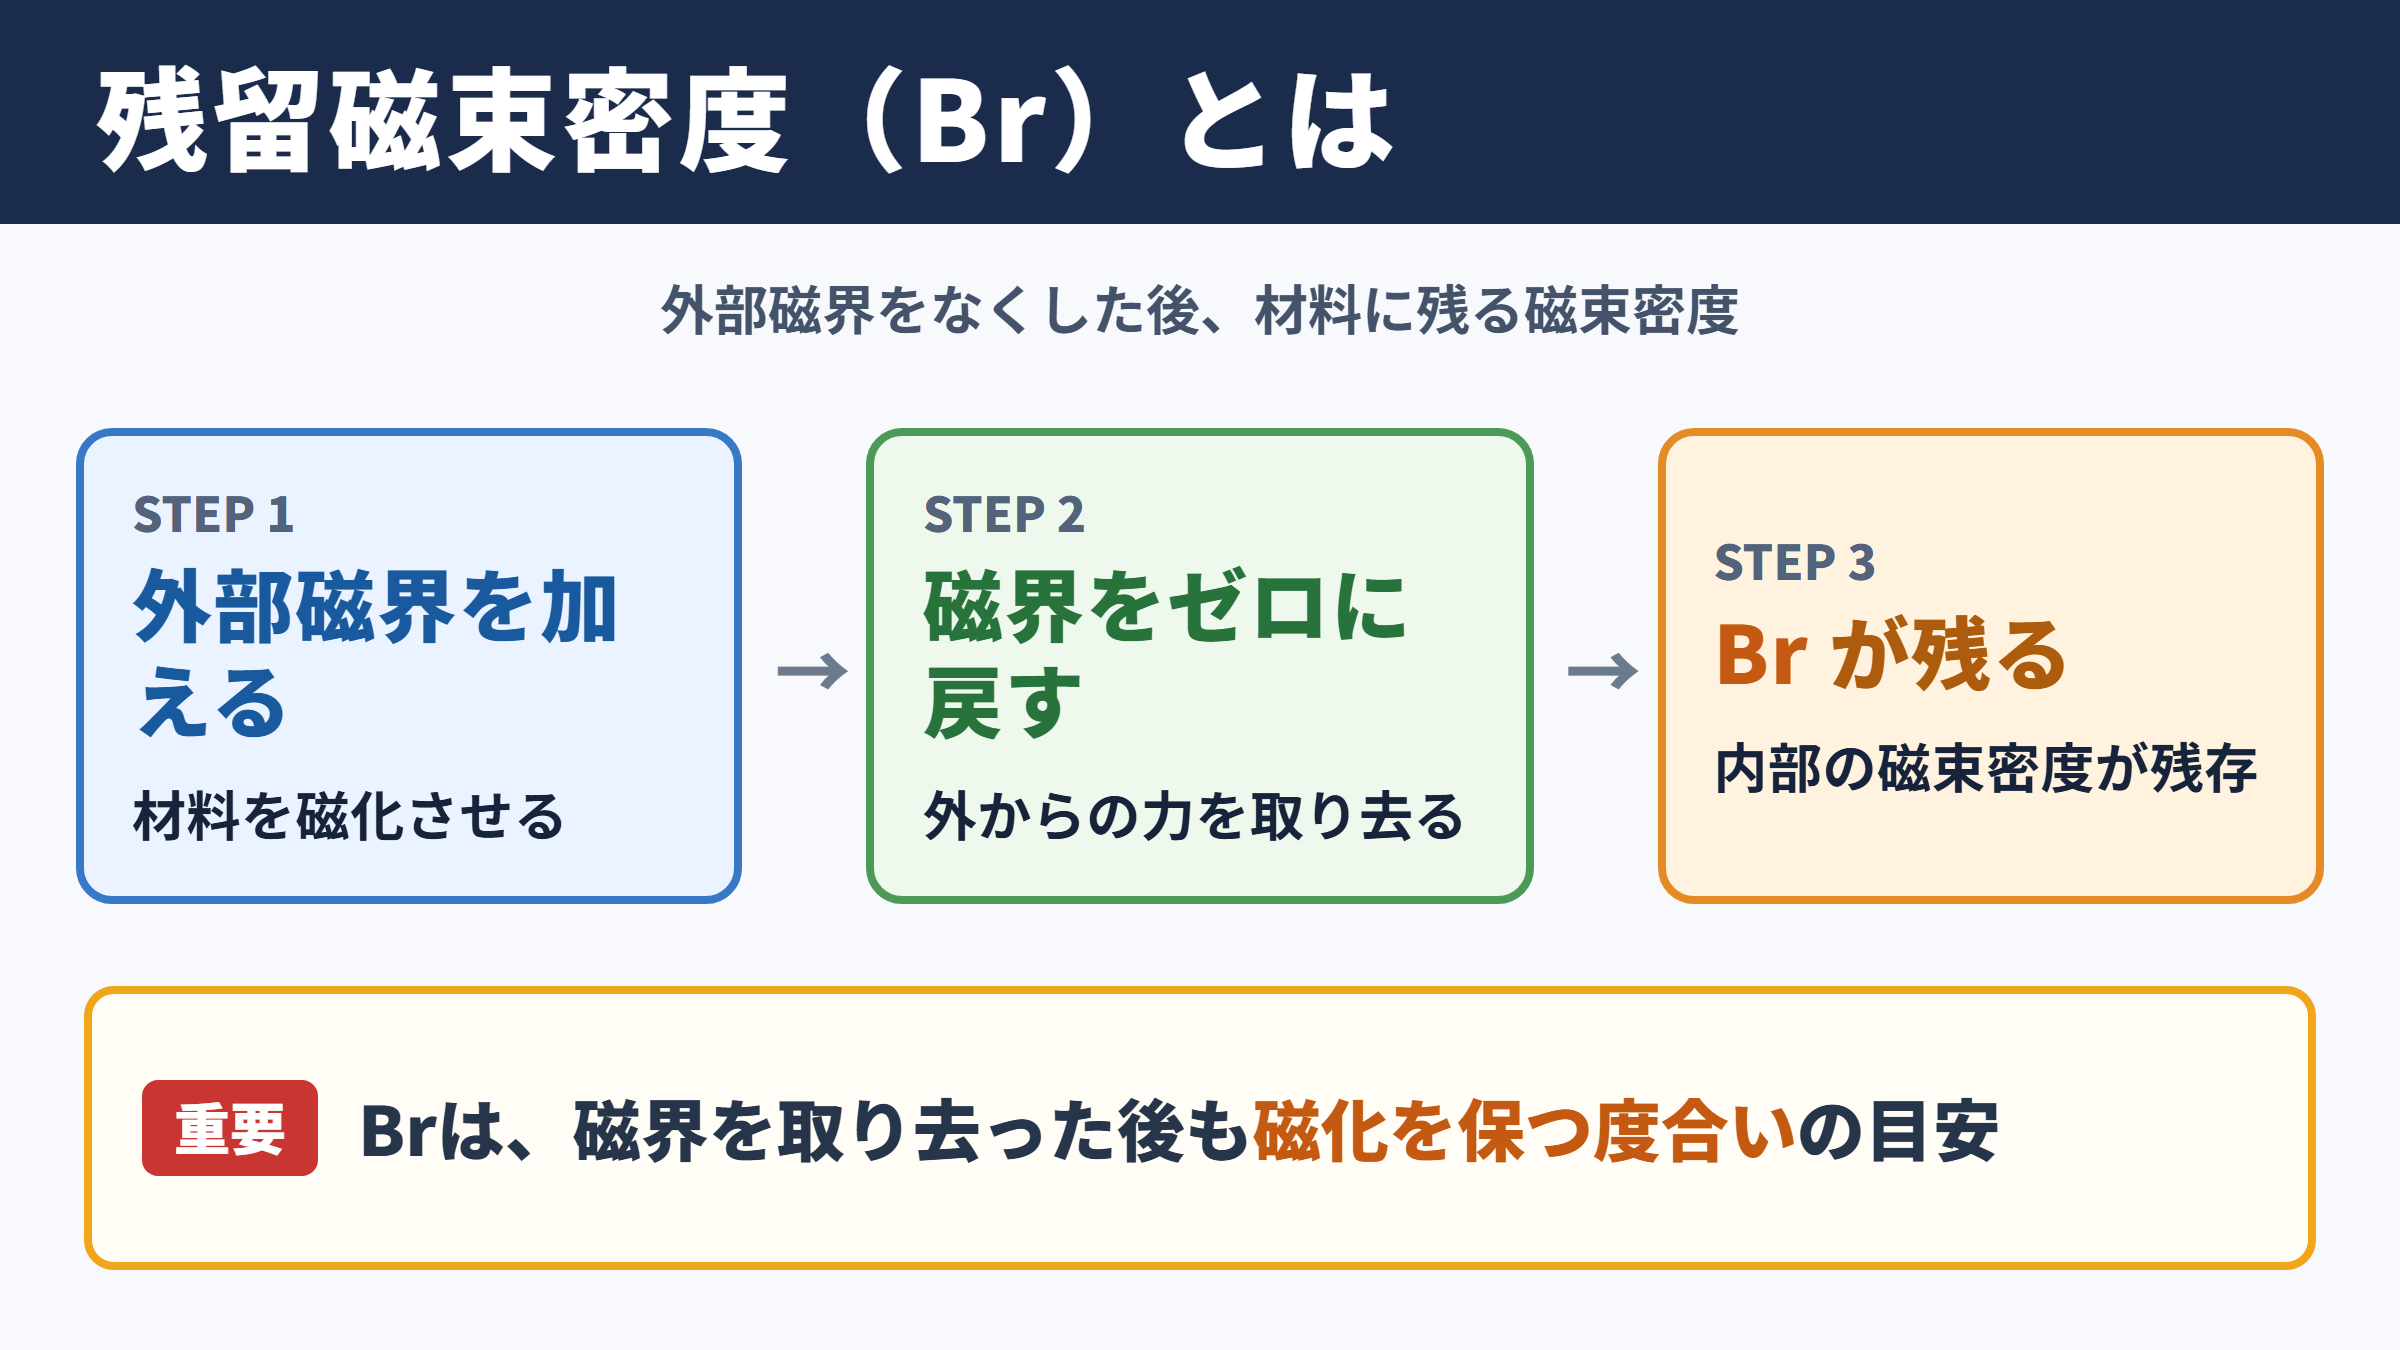
残留磁束密度とは、磁性材料に外部磁界を加えて磁化した後、その外部磁界をゼロまで戻したときに材料内部へ残る磁束密度のことです。
英語ではResidual Flux Densityと呼ばれ、一般にはBrという記号で表されます。
単位はテスラTが用いられ、数値が大きいほど、外から磁界を加えなくなった後でも強い磁気を保ちやすい材料と考えられます。
永久磁石では特に重要な性能値ですが、電磁鋼板、軟鉄、工具鋼、ステンレス鋼、磁気ヘッド用材料などでも、残磁が問題となる場面があります。
たとえば切削工具や金型に磁気が残ると、鉄粉や切りくずが付着しやすくなります。
精密機器では、わずかな残留磁気がセンサーの誤作動や測定値のずれにつながることもあるでしょう。
残留磁束密度は、磁石の強さだけを表す値ではありません。
磁界を取り去った後に材料がどれほど磁化状態を維持するかを示す、磁気的な記憶性の目安です。
残留磁束密度の基本的な見方
外部磁界を加えて材料を磁化します。
次に外部磁界をゼロまで戻します。
この時点で材料内に残っている磁束密度がBrです。
磁束密度と磁界の違い
残留磁束密度を理解するには、磁束密度Bと磁界Hを分けて考えることが重要です。
磁界は、磁気を発生させる力の大きさを示す量です。
コイルに電流を流したときや、磁石の近くに置いたときに材料へ作用する磁気的な働きかけが磁界にあたります。
一方の磁束密度は、実際にどれほど磁力線が集中しているかを示す量です。
材料が磁化されると、外部から与えた磁界に材料自身の磁化が加わり、磁束密度が変化します。
そのため、磁界をゼロにしても材料の磁化が残っていれば、磁束密度はゼロになりません。
このゼロにならずに残る部分が残留磁束密度です。
磁束密度の単位はテスラT、磁界の単位はアンペア毎メートルA毎mです。
似た言葉に見えても役割は異なるため、仕様書や測定結果を読む際には単位まで確認したいところです。
残留磁気との関係
現場では残留磁束密度を、残留磁気や残磁と呼ぶことがあります。
ただし、残留磁気は厳密な物理量ではなく、磁気が残っている状態全体を指す広い表現として使われる場合が少なくありません。
残留磁束密度は、残磁の程度を数値として扱うための指標です。
製品の検査基準では、表面磁束密度をガウスメーターで測り、何ミリテスラ以下であることと定める例も見られます。
この測定値は材料固有のBrそのものではなく、形状、測定位置、磁化履歴、周囲の磁場の影響を受けます。
したがって、材料データにある残留磁束密度と、完成品の表面で測った残留磁気の数値は、同じ意味として単純比較できません。
永久磁石のBrは材料評価の代表値です。
一方で部品表面の残留磁気は、形状や工程を含めた製品状態の評価値になります。
目的に応じて、どちらの数値を管理しているのかを明確にしましょう。
磁性材料に磁束が残る仕組み
続いては磁束が材料内に残る仕組みを確認していきます。
磁区と磁壁の動き
鉄、ニッケル、コバルトなどの強磁性材料の内部には、磁区と呼ばれる小さな磁気のまとまりが存在します。
磁区ごとに磁化の向きは異なり、磁化していない状態では全体として向きが打ち消し合っています。
外部磁界を加えると、磁界と同じ方向を向く磁区が広がり、磁壁と呼ばれる境界が移動します。
さらに強い磁界を与えると、磁区内の磁化方向そのものも回転し、材料全体の磁化がそろっていきます。
外部磁界を取り除いた後も、すべての磁区が元の無秩序な状態に戻るわけではありません。
結晶粒界、不純物、転位、内部応力などが磁壁の移動を妨げるため、一定の磁化が残ります。
これが残留磁束密度が発生する基本的な理由です。
磁化曲線とヒステリシス
磁界Hを変化させたときの磁束密度Bの変化をグラフにしたものが、B-H曲線または磁化曲線です。
強磁性材料では、磁界を増やした経路と減らした経路が一致しません。
このように履歴によって応答が変わる現象を、ヒステリシスと呼びます。
材料を十分に強く磁化して飽和に近づけた後、磁界Hをゼロへ戻すと、B軸上に残る値がBrです。
そこから逆向きの磁界を加えると、残っていた磁束密度は徐々に減少します。
最終的に磁束密度をゼロへ戻すのに必要な逆向きの磁界が保磁力Hcです。
ヒステリシス曲線で確認する代表値
Brは磁界をゼロにした後の残留磁束密度です。
Hcは磁束密度をゼロに戻すために必要な逆向き磁界です。
磁気エネルギー積BHmaxは、永久磁石として取り出せるエネルギーの目安です。
Brが高くてもHcが低い材料では、外部からの磁界、衝撃、温度変化によって減磁しやすい可能性があります。
反対にHcが高い材料は磁気を保ちやすい反面、着磁や消磁に大きな磁界を必要とする傾向があります。
形状と反磁界の影響
残留磁束密度は材料そのものの性質ですが、実際の磁石や部品で得られる磁力は形状にも左右されます。
磁化された物体には、自身の磁化を弱める方向の反磁界が発生します。
薄い板、短い円柱、先端が細い部品などでは反磁界の影響が大きくなり、材料のBrが高くても表面磁束密度が期待ほど上がらないことがあります。
長い棒状や閉磁路を形成しやすい形状では、磁束が材料内を通りやすく、磁化を維持しやすい傾向です。
そのため、永久磁石の設計では材料グレードだけでなく、磁石の厚み、極面積、ギャップ、相手材の透磁率まで検討します。
材料のBrと製品としての吸着力は同義ではないと理解しておくことが大切です。
残留磁束密度と保磁力の関係
続いては残留磁束密度と保磁力の関係を確認していきます。
永久磁石に求められる特性
永久磁石には、外部電源なしで磁束を供給し続ける役割があります。
このため、一般には高い残留磁束密度と高い保磁力の両方が求められます。
ネオジム磁石は高いBrを得やすく、小型でも大きな磁力を発生させられることが特長です。
フェライト磁石はBrではネオジム磁石に及ばないものの、比較的安価で耐食性に優れ、多くの家電製品やモーターに使われています。
サマリウムコバルト磁石は高温環境でも磁気特性を保ちやすく、航空宇宙や高温部品で採用されることがあります。
材料選定では、Brだけを見て決めるのではなく、使用温度、減磁リスク、加工性、コスト、耐食性を合わせて評価する必要があります。
| 磁石材料 | 残留磁束密度の傾向 | 保磁力の傾向 | 主な特徴 |
|---|---|---|---|
| ネオジム磁石 | 非常に高い | 高い | 小型高出力に向く |
| サマリウムコバルト磁石 | 高い | 高い | 高温環境に対応しやすい |
| フェライト磁石 | 中程度から低め | 比較的高い | 安価で耐食性に優れる |
| アルニコ磁石 | 高め | 低め | 熱安定性に優れるが減磁に注意 |
軟磁性材料に求められる特性
変圧器の鉄心、リレー、電磁石、モーターのコアなどでは、磁化と消磁を何度も繰り返します。
このような用途で重要なのは、磁気を強く残すことではなく、磁界の変化に素直に追従することです。
軟磁性材料は保磁力が低く、ヒステリシス損失が小さい性質を持ちます。
外部磁界を取り除けば磁化が比較的戻りやすいため、不要な残留磁気を抑えやすいことが利点です。
電磁弁やリレーでは残留磁気が大きいと、電流を切っても可動部が離れにくくなる場合があります。
応答遅れやチャタリングの原因にもなるため、材料選定だけでなく、ギャップ設計や消磁構造も重要になります。
高いBrが常に優れた性能を意味するわけではありません。
磁気を残したい用途か、素早く消したい用途かで、理想的な材料は変わります。
磁気エネルギー積との違い
永久磁石の性能を比較する際には、最大磁気エネルギー積BHmaxもよく用いられます。
これは磁石が外部空間へ供給できる磁気エネルギーの大きさを表す指標です。
Brが高い材料は大きな磁束を発生しやすいものの、保磁力が不足していれば実用状態で磁化が低下するおそれがあります。
BHmaxはBrとHcのバランスを含んだ評価値であり、磁石を小型化したいときの比較に役立ちます。
永久磁石ではBr、Hc、BHmaxを一緒に確認しましょう。
高い残留磁束密度だけで選ぶと、温度変化や逆磁界で減磁するリスクを見落とすことがあります。
残留磁束密度を左右する要因
続いては残留磁束密度を左右する要因を確認していきます。
材料組成と結晶構造
残留磁束密度は、材料を構成する元素や結晶構造によって大きく変わります。
鉄を主成分とする材料でも、炭素、クロム、ニッケル、コバルト、希土類元素などの含有量により、磁区の動きやすさが変化します。
永久磁石では、結晶の磁化しやすい方向をそろえる異方性が高いほど、強い磁気特性を得やすくなります。
ネオジム磁石では製造工程で結晶の方向を配向させることで、高い磁束密度を実現しています。
一方、等方性材料はどの方向にも比較的均一な性質を示しますが、異方性材料ほどの高い性能を得にくい場合があります。
材料の化学成分だけでなく、粉末冶金、圧延、焼結、熱処理といった製造条件まで性能に影響します。
熱処理と加工ひずみ
切削、研削、曲げ、プレス、溶接などの加工は、材料内部にひずみを生じさせます。
ひずみや残留応力は磁壁の移動を妨げるため、残留磁束密度や保磁力を変化させる要因になります。
加工後に磁気特性が変わったように見える場合、材料ロットの違いだけでなく、加工履歴を確認することが必要です。
焼なましを行うと内部応力が緩和され、軟磁性材料では透磁率が改善し、保磁力が下がることがあります。
ただし、熱処理条件が不適切で酸化や組織変化が起これば、期待と反対の結果になる可能性もあります。
磁気特性は材質名だけでは決まらず、加工と熱履歴を含めて決まります。
温度と経年変化
磁性材料は温度によって磁気特性が変化します。
温度が上昇すると熱エネルギーの影響で磁区の整列が乱れ、残留磁束密度が低下する傾向があります。
永久磁石には使用可能温度があり、その範囲を超えると一時的な出力低下だけでなく、不可逆的な減磁が起こる場合があります。
特に高温環境で使うモーター、車載部品、加熱装置周辺では、温度特性を十分に確認する必要があります。
また、長期間にわたり逆磁界、振動、腐食、湿気にさらされると、磁力が徐々に低下することがあります。
磁石の表面処理が傷ついて腐食が進行すると、有効な磁性相が減少し、性能低下につながることもあります。
温度管理で確認したい項目
常用温度での磁束密度変化を確認します。
最高使用温度と不可逆減磁の境界を確認します。
温度上昇時に発生する逆磁界も合わせて検討します。
残留磁束密度の測定方法
続いては残留磁束密度の測定方法を確認していきます。
ヒステリシスグラフによる材料評価
材料そのものの残留磁束密度Brを正確に評価するには、ヒステリシスループを測定します。
代表的な装置には、BHトレーサー、振動試料型磁力計、パルス励磁装置などがあります。
試料へ十分な磁界を与え、磁化した後に磁界を変化させながらB-H曲線を取得します。
外部磁界がゼロとなる点の磁束密度を読み取ることで、Brを求められます。
測定では試料の寸法、形状、着磁方向、温度、磁気回路の状態を管理する必要があります。
特に反磁界の影響を補正しなければ、材料固有の特性と試料形状の影響が混ざってしまいます。
ガウスメーターによる表面磁束密度測定
完成品の検査では、ホール素子式のガウスメーターやテスラメーターがよく使われます。
プローブを部品表面へ近づけると、その位置における磁束密度を測定できます。
手軽に使える反面、測定値はプローブの角度、距離、測定面の粗さ、周囲の金属、地磁気の影響を受けます。
同じ部品でも、角部と中央部では磁束の漏れ方が異なり、数値が大きく変わることがあります。
検査規格を作る際には、測定位置、プローブの向き、接触の有無、ゼロ点調整、許容値を明文化することが重要です。
測定器の表示値だけではなく、再現可能な測定条件を整えることが品質管理の基礎になります。
| 測定方法 | 主な対象 | 把握しやすい内容 | 注意点 |
|---|---|---|---|
| BHトレーサー | 材料試験片 | Br、Hc、BHmax | 試料形状と補正条件 |
| 振動試料型磁力計 | 小型試料 | 磁化特性 | 試料固定と校正 |
| ガウスメーター | 完成部品 | 表面磁束密度 | 距離と測定方向 |
| 磁粉探傷の補助確認 | 機械部品 | 残留磁気の有無 | 定量評価には不向き |
測定値を比較するときの注意点
磁石メーカーのカタログ値と自社測定値が一致しない場合、ただちに不良と判断するのは早計です。
カタログのBrは標準試験片や指定条件で測定された材料特性であることが多く、製品の表面磁束密度とは評価対象が異なります。
着磁不足、磁石の寸法公差、組立相手の鉄材、空隙、温度、プローブ位置なども結果を左右します。
比較する際は、同じ単位であることを確認したうえで、測定の目的をそろえる必要があります。
永久磁石の性能確認なのか、製品の漏れ磁束確認なのか、残留磁気による異物付着の防止なのかによって、適切な試験方法は変わります。
Brの評価と表面磁束密度の検査は別の試験です。
目的に合わない測定方法を選ぶと、正しい数値を得ても正しい判断にはつながりません。
残留磁束密度の活用と対策
続いては残留磁束密度の活用と対策を確認していきます。
モーターと発電機での活用
モーターでは永久磁石の残留磁束密度が、トルク、誘起電圧、効率、サイズに影響します。
高いBrを持つ磁石を使えば、同じ出力をより小型の磁石で得られる可能性があります。
ただし、ローター内部の温度上昇や電機子反作用による逆磁界を考慮しないと、実使用時に減磁するおそれがあります。
発電機でも、磁束密度が高い磁石は発電電圧の確保に役立ちます。
設計段階では磁石単体の数値だけでなく、磁気回路全体の飽和、エアギャップ、コア材の損失まで含めて解析することが欠かせません。
残留磁気を抑える消磁処理
機械加工部品や金型では、残留磁気による鉄粉付着、粉じんの吸着、組立不良を防ぐために消磁処理が行われます。
代表的な方法は、交流磁界を与えながら磁界の強さを徐々に弱める交流消磁です。
磁区をさまざまな方向へ揺さぶり、最終的に全体の磁化が打ち消し合う状態へ近づけます。
直流消磁や反転磁界による処理が用いられる場合もありますが、材料形状や必要な残磁レベルに応じた条件設定が必要です。
消磁後に再び強い磁場の近くへ置いたり、マグネットチャックで保持したりすれば、磁気が再び残ることがあります。
消磁は一度実施すれば永久に効果が続く処理ではありません。
消磁後の確認例
ガウスメーターのゼロ点を確認します。
部品ごとに同じ測定位置を設定します。
許容値以下かを判定し、保管時の再着磁も防ぎます。
材料選定と品質管理
残留磁束密度を活用するには、製品に必要な磁気の役割を最初に整理することが重要です。
吸着、位置検出、回転検出、発電、保持といった用途では、必要な磁束密度と使用温度を明確にします。
一方、精密測定、搬送、切削、洗浄、医療機器周辺などでは、許容される残留磁気の上限を決める必要があります。
材料受入時にはミルシートだけで判断せず、必要に応じて試料測定を実施すると安心です。
工程中では、研削や磁気チャック、磁粉探傷、着磁治具など、再着磁の原因となる設備も確認しましょう。
磁気特性の管理は、材料管理と工程管理を組み合わせて行うことが効果的です。
残留磁束密度のまとめ
残留磁束密度は、磁性材料を磁化した後に外部磁界をゼロへ戻しても残る磁束密度を示す値です。
永久磁石では磁力を維持する重要な性能指標となり、軟磁性材料や精密部品では不要な残留磁気を抑える観点から重要になります。
磁区や磁壁の動き、結晶構造、加工ひずみ、熱処理、温度、形状による反磁界などが、残留磁束密度に関係します。
また、Br、保磁力Hc、最大磁気エネルギー積BHmaxはそれぞれ意味が異なるため、用途に応じて総合的に確認することが大切です。
材料特性としてのBrと、製品表面で測定する残留磁気の数値を区別することも欠かせません。
残留磁束密度を正しく理解すれば、磁石の性能向上と不要な残磁トラブルの予防の両方につなげられます。