
アルミニウムやアルミ合金を使った部品は、周囲の温度が変わるとわずかに伸び縮みします。
サッシ、機械フレーム、放熱板、治具、精密部品などでは、この変化を見込まずに設計すると、反りや干渉、締結部のゆるみにつながる場合があります。
特に長尺材や高温環境で使う製品では、数ミリメートル単位の寸法変化になることもあります。
本記事では、アルミの熱膨張係数の目安、温度変化による伸びの計算式、代表的なアルミ合金ごとの違い、設計時に確認したい注意点をわかりやすく紹介します。
アルミの熱膨張係数の目安
それではまず、アルミの熱膨張係数と、温度変化でどの程度伸びるのかを解説していきます。
純アルミニウムの熱膨張係数
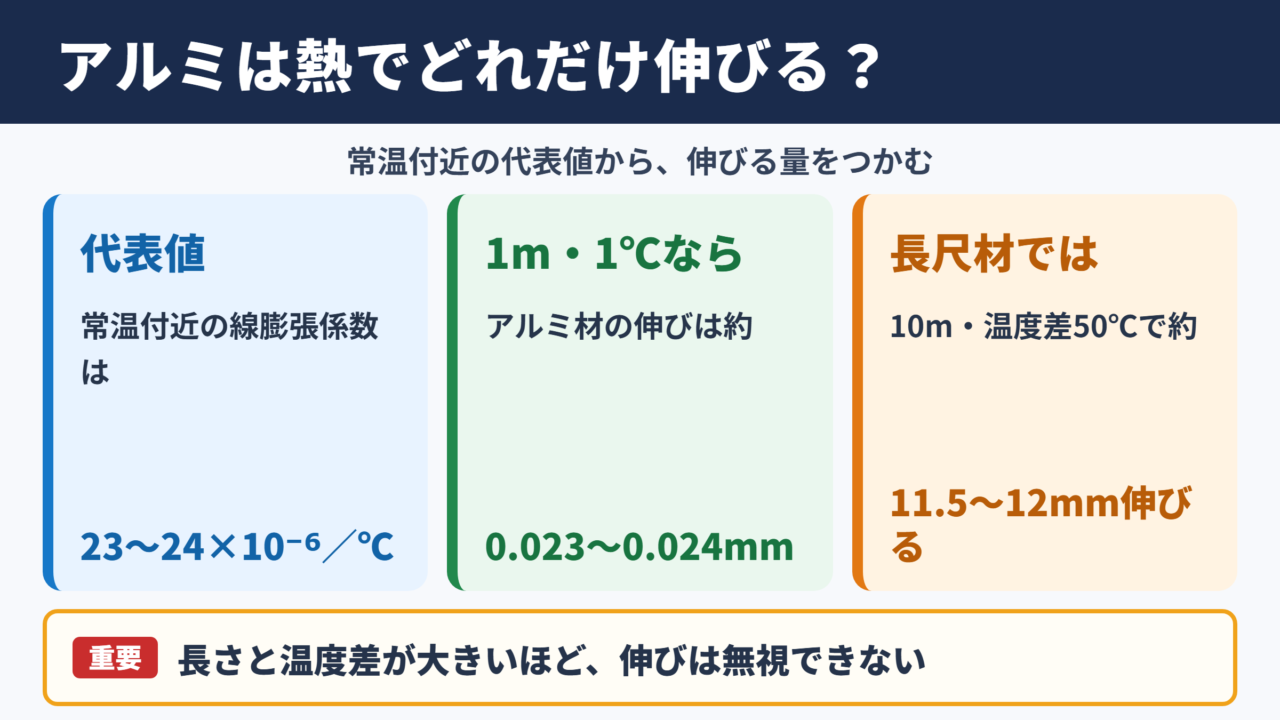
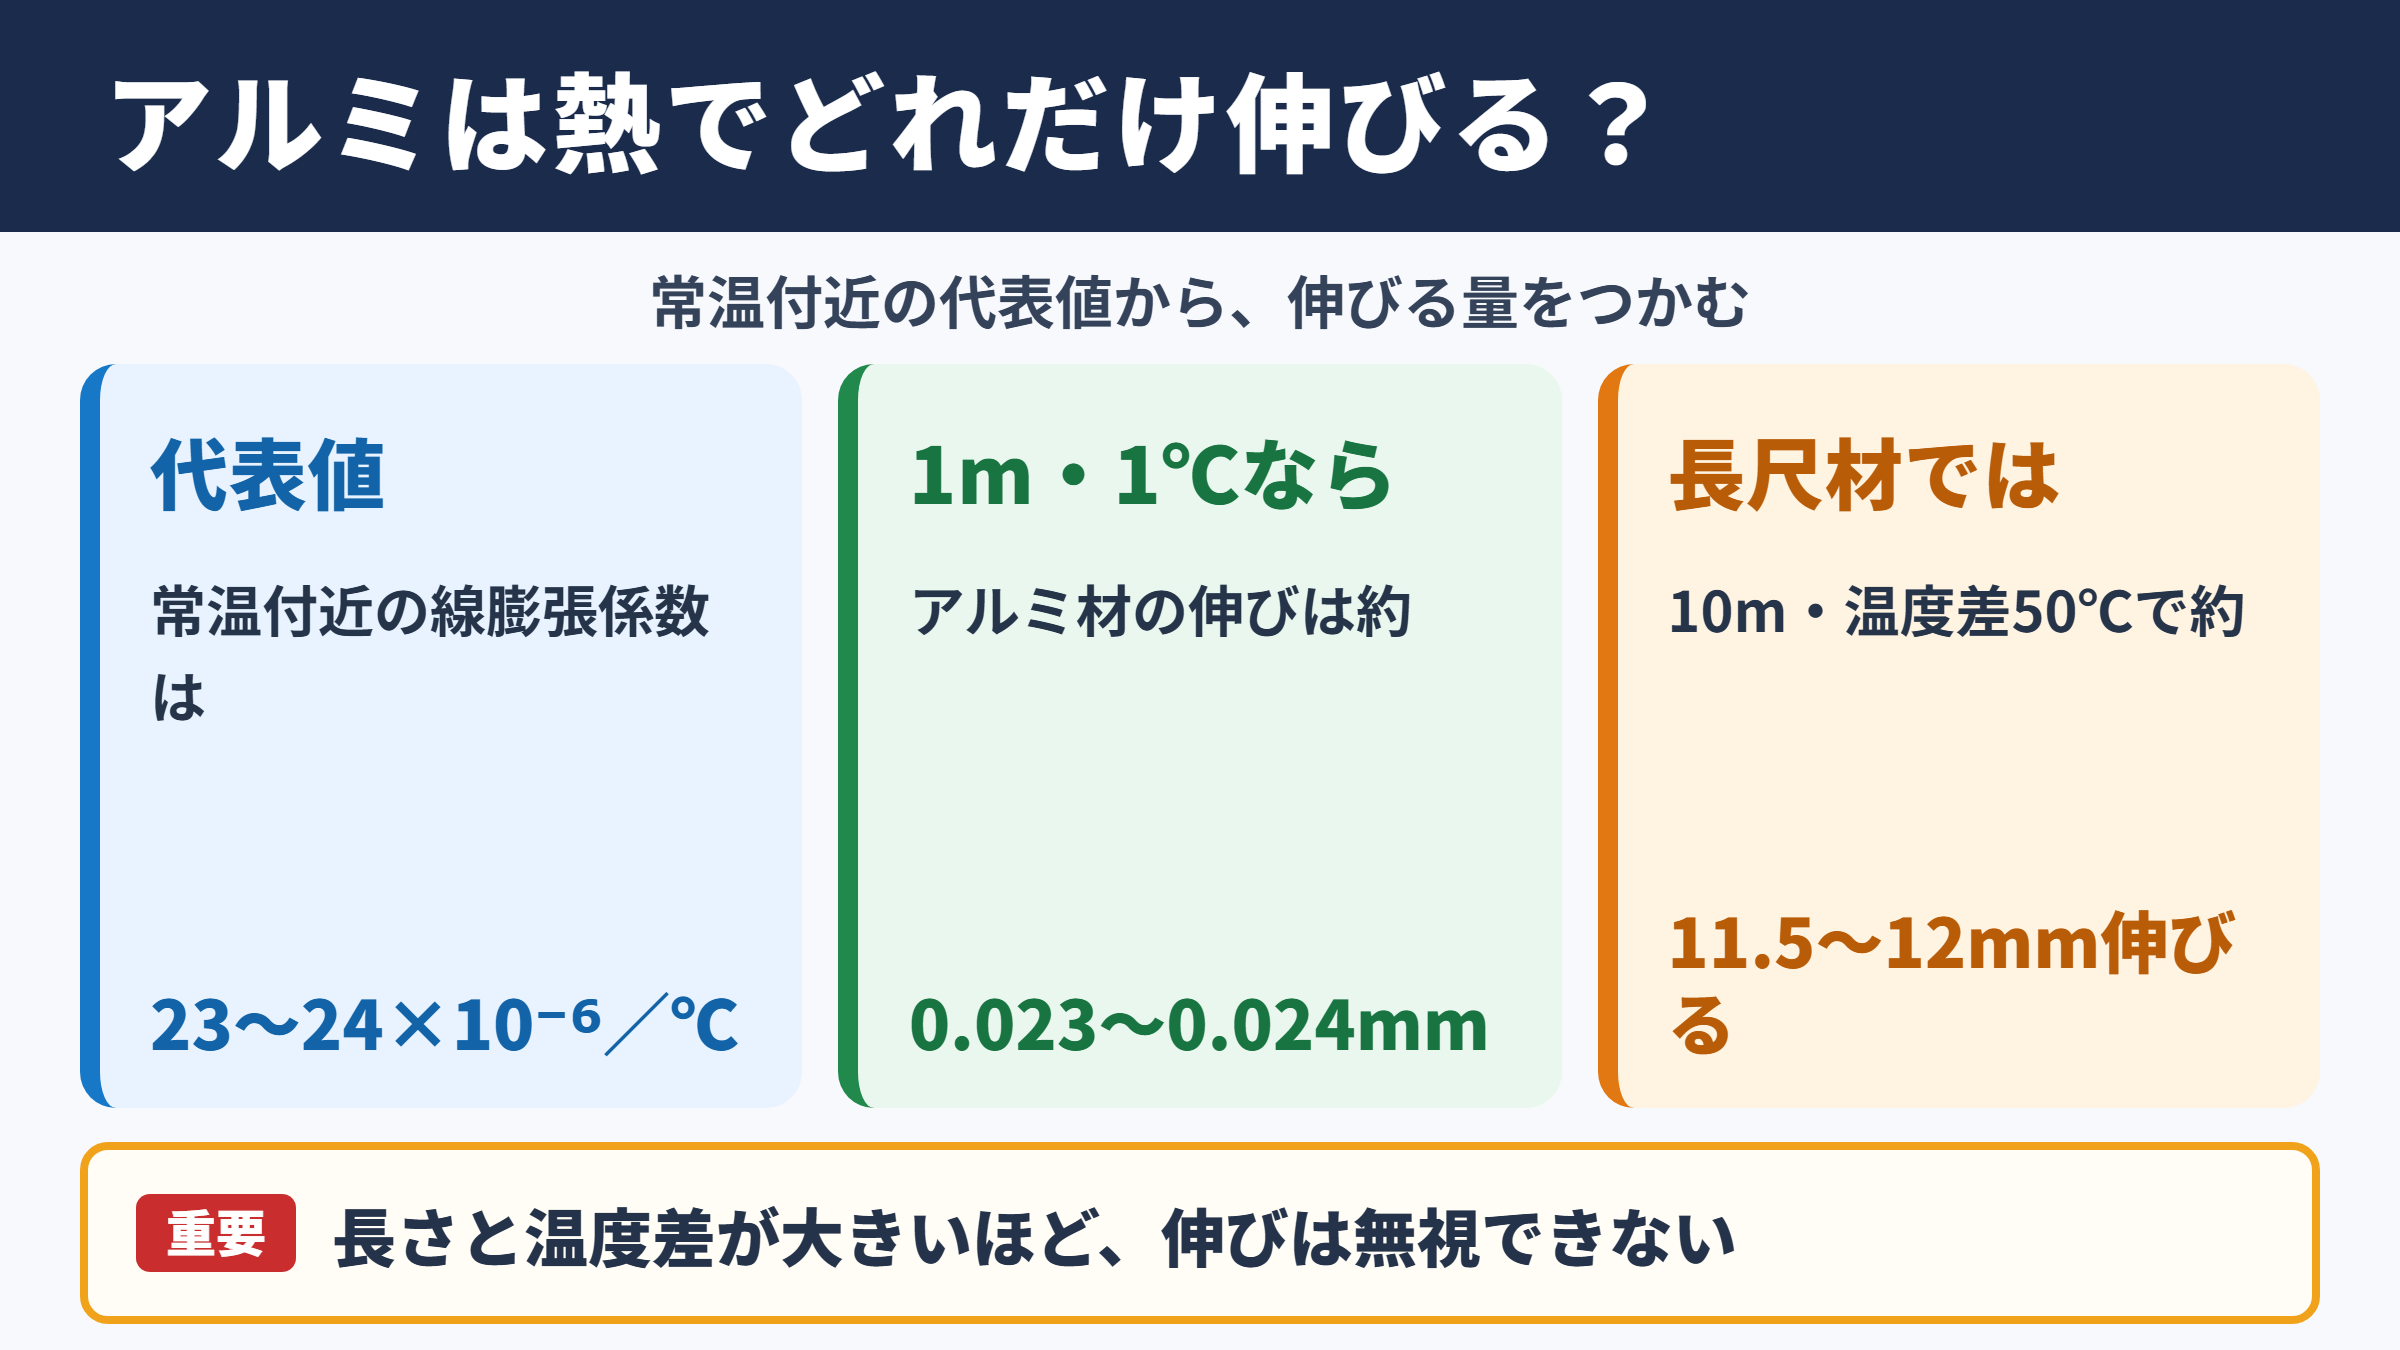
アルミニウムの線膨張係数は、常温付近でおおむね23×10-6から24×10-6 per ℃です。
これは、長さ1mのアルミ材が1℃上昇したとき、約0.023mmから0.024mm伸びることを表します。
数値だけでは小さく見えるかもしれませんが、温度差が大きく、部材が長くなるほど変化量は無視できません。
たとえば10mのアルミ材に50℃の温度差が生じると、約11.5mmから12mm程度の伸びが発生する計算です。
アルミは鉄やステンレスより熱で伸びやすい材料として知られています。
そのため、異なる金属と組み合わせる構造では、材料ごとの膨張量の差まで考える必要があります。
アルミの線膨張係数の代表値は、23×10-6 per ℃前後です。
1mの材料なら、温度が10℃変化したときに約0.23mm伸び縮みする目安になります。
線膨張係数が示す意味
熱膨張係数には、長さの変化を扱う線膨張係数と、体積の変化を扱う体膨張係数があります。
部品の長さ、穴位置、フレームの全長、レールのすき間などを検討するときに使うのは、基本的に線膨張係数です。
線膨張係数は、材料固有の値として扱われますが、実際には温度域によって少しずつ変化します。
常温近辺の一般的な設計では代表値を使うことが多い一方、高温域や低温域では材料メーカーの物性表を確認するほうが安心でしょう。
また、熱処理状態、合金成分、測定温度によっても数値に差が現れます。
カタログ値はあくまで基準値であり、厳密な精度保証値とは限りません。
他の金属との比較
アルミの熱膨張を理解するには、鉄、ステンレス、銅などの金属と比較するとわかりやすくなります。
一般的な炭素鋼の線膨張係数は約12×10-6 per ℃で、アルミのほぼ半分です。
ステンレス鋼は種類によって異なりますが、約17×10-6 per ℃前後が目安になります。
一方で銅は約17×10-6 per ℃前後であり、アルミよりは小さいものの、鉄よりは伸びやすい傾向です。
| 材料 | 線膨張係数の目安 | 温度変化への特徴 |
|---|---|---|
| アルミニウム | 約23から24×10-6 per ℃ | 鉄系材料より大きく伸びやすい |
| 炭素鋼 | 約12×10-6 per ℃ | アルミの約半分程度 |
| ステンレス鋼 | 約16から18×10-6 per ℃ | 鋼より大きく、アルミより小さい |
| 銅 | 約16から18×10-6 per ℃ | 導電部品では熱変化への配慮が必要 |
| 樹脂 | 材料により大きく異なる | 金属より非常に大きい場合がある |
アルミ部品と鉄製ブラケットを強く固定すると、温度変化時に膨張量の差が内部応力になるおそれがあります。
長穴、スライド構造、ばね座金などを使い、熱による移動を逃がす設計が重要です。
温度変化による伸びの計算方法
続いては、アルミ材の伸びを求める基本的な計算方法を確認していきます。
熱膨張の基本式
アルミの長さ変化は、線膨張係数、元の長さ、温度差を掛け合わせることで求められます。
計算式は、長さの変化量=線膨張係数×元の長さ×温度差です。
ここでいう温度差は、現在の温度と基準温度の差を指します。
たとえば20℃で寸法を測った部材が70℃になる場合、温度差は50℃です。
温度が下がる場合も同じ式を使えますが、長さの変化量は縮む方向になります。
長さ変化量=線膨張係数×元の長さ×温度差
アルミの線膨張係数を23×10-6 per ℃、元の長さを1000mm、温度差を50℃とすると、変化量は約1.15mmです。
この計算は、部材全体が均一に温まる場合の基本的な考え方です。
実際の製品では片面だけが加熱される、局所的に熱源がある、温度が時間とともに変わるといった条件もあるため、反りや熱応力まで検討する場面があります。
長さ別の伸びの目安
アルミの熱膨張は、部材が長いほど大きくなります。
設計の初期段階では、代表的な寸法に対する変化量を把握しておくと、クリアランスや固定方法を考えやすくなります。
| 元の長さ | 温度差10℃ | 温度差30℃ | 温度差50℃ |
|---|---|---|---|
| 100mm | 約0.023mm | 約0.069mm | 約0.115mm |
| 500mm | 約0.115mm | 約0.345mm | 約0.575mm |
| 1000mm | 約0.23mm | 約0.69mm | 約1.15mm |
| 2000mm | 約0.46mm | 約1.38mm | 約2.30mm |
| 5000mm | 約1.15mm | 約3.45mm | 約5.75mm |
| 10000mm | 約2.30mm | 約6.90mm | 約11.50mm |
長さ100mm程度の小部品では変化量が数ミクロンから数十ミクロンに収まることもあります。
しかし精密加工部品では、そのわずかな差が公差に影響することがあります。
寸法公差が厳しい部品ほど、測定時の温度条件をそろえることが大切です。
計算時にそろえたい単位
熱膨張の計算で間違いやすいポイントが、長さの単位です。
線膨張係数は1℃当たりの変化率として示されるため、元の長さをmmで入れれば、計算結果もmmで得られます。
元の長さをmで計算した場合は、結果もmになるため、必要に応じてmmへ換算します。
温度差は摂氏でもケルビンでも、差だけを使う計算では同じ数値として扱えます。
たとえば20℃から80℃への変化は60℃であり、293Kから353Kへの変化も60Kです。
熱膨張の計算では、基準温度を明確にすることが欠かせません。
図面寸法が20℃基準なのか、使用時の温度で規定されているのかによって、評価すべき寸法は変わります。
アルミ合金ごとの熱膨張係数
続いては、代表的なアルミ合金に見られる熱膨張係数の違いを確認していきます。
アルミ合金で数値が変わる理由
アルミ合金は、純アルミニウムにマグネシウム、シリコン、銅、亜鉛、マンガンなどを加えて、強度や耐食性、加工性を調整した材料です。
添加する元素や熱処理の状態によって、線膨張係数も少しずつ異なります。
ただし、多くの一般的なアルミ合金は、常温ではおおむね20×10-6から24×10-6 per ℃の範囲に収まります。
鋼材ほど大きく変化するわけではありませんが、精密部品や異材接合部では差を見逃せません。
材料記号が異なる場合は、同じアルミだからと一律に扱わないことがポイントです。
代表的な合金の目安
以下は、代表的なアルミ系材料の線膨張係数の概略です。
実際の採用時には、板材、押出材、鋳物、調質記号を含めたメーカー資料を確認してください。
| 材料の例 | 主な特徴 | 線膨張係数の目安 |
|---|---|---|
| A1050 | 純アルミ系で加工性と耐食性に優れる | 約23から24×10-6 per ℃ |
| A2017 | ジュラルミン系で強度を求める部品に使われる | 約22から23×10-6 per ℃ |
| A5052 | マグネシウム系で板金部品に広く使われる | 約23から24×10-6 per ℃ |
| A6061 | 構造材や機械部品で使われる熱処理型合金 | 約23から24×10-6 per ℃ |
| A6063 | 押出性に優れ、建材やフレームに多い | 約23から24×10-6 per ℃ |
| A7075 | 高強度が特長の亜鉛系合金 | 約23から24×10-6 per ℃ |
| ADC12 | ダイカスト製品に多いアルミニウム合金 | 約20から22×10-6 per ℃ |
鋳造用アルミ合金では、シリコンの含有量などによって線膨張係数が低めになる傾向があります。
特にエンジン部品やダイカスト筐体のように、熱サイクルを繰り返す製品では、材料物性と形状の両方を確認することが重要でしょう。
温度域による数値の変化
線膨張係数は、温度が上がるほど一定ではなく、変化することがあります。
常温から少し高い温度で使う程度なら代表値で検討できる場合もありますが、100℃を超える環境では温度依存性を考慮したほうがよいでしょう。
たとえばヒーター周辺、車載部品、照明器具、半導体製造装置、熱交換器などでは、常温の物性値だけで判断すると誤差が広がることがあります。
また、加熱と冷却を何度も繰り返す場合は、膨張量だけでなく、締結部の疲労や接着剤の耐久性にも注意が必要です。
使用温度の上限と下限を先に整理すると、必要な熱膨張の検討範囲が見えやすくなります。
熱膨張が設計に与える影響
続いては、アルミの熱膨張が部品設計や組み立てに与える影響を確認していきます。
異なる材料を組み合わせる場合
アルミと鉄、ステンレス、ガラス、樹脂などを組み合わせる構造では、材料ごとの線膨張係数の差が問題になりやすくなります。
温度上昇時にアルミだけが大きく伸びようとしても、相手材や固定部によって動きが拘束されると、部材内部に応力が発生します。
この応力は、変形、ボルトのゆるみ、接着層のはがれ、塗膜の割れなどの原因になることがあります。
ガラスとアルミサッシ、アルミ放熱板と基板、アルミ筐体と鉄製フレームなどは、熱膨張差を意識したい代表例です。
アルミと炭素鋼を1000mmの長さで比較し、温度が50℃上がる場合を考えます。
アルミは約1.15mm、炭素鋼は約0.60mm伸びるため、両者には約0.55mmの差が生まれます。
この差を逃がせない設計では、拘束力が大きいほど不具合の可能性も高くなります。
異材接合では、膨張差そのものより、膨張差を逃がせるかどうかが重要です。
長穴と固定点の考え方
長尺のアルミフレームやカバーでは、すべての取付穴を丸穴で固定すると、熱膨張が妨げられることがあります。
そこで、基準となる一か所だけを固定点にし、ほかの取付部には長穴やクリアランスを設ける方法が用いられます。
この構造なら、部材の位置決めをしながら、温度変化に伴う長さ方向の移動を許容できます。
長穴の向きは、主に伸びる方向と合わせることが基本です。
ただし、振動や荷重が加わる設備では、単純に穴を大きくするだけでは位置ずれが起こる可能性があります。
座金、カラー、ばね部品、ガイド機構などを組み合わせ、熱膨張と機械的な保持を両立させる必要があります。
反りと温度むらへの対応
部材全体が均一に加熱される場合は、主に長さや幅の変化として現れます。
一方で、片側だけが熱くなる場合や、肉厚が不均一な場合は、熱膨張の差によって反りが発生しやすくなります。
薄板のアルミカバー、放熱フィン、精密プレート、溶接構造物などでは、温度むらによる変形に注意したいところです。
反りを抑えるには、熱源の配置を見直す、肉厚を極端に変えない、リブを適切に配置する、熱伝導を均一にするなどの方法があります。
加工後の残留応力がある材料では、加熱時に変形が大きくなる場合もあります。
熱膨張は寸法の変化だけでなく、平面度や直角度にも影響する要素です。
温度むらが起きる製品では、単純な長さ変化の計算だけでは不十分なことがあります。
高い平面度や位置精度が必要な場合は、温度分布、固定条件、部材形状を含めて検討すると安心です。
寸法測定と加工時の注意点
続いては、アルミ部品の測定や加工において確認しておきたい熱膨張の注意点を解説していきます。
測定基準温度の重要性
精密寸法の測定では、一般に20℃を基準温度として考えることが多くあります。
ノギス、マイクロメーター、三次元測定機で測定する際、部品が手の熱や加工熱で温まっていると、実際より大きく測定される可能性があります。
特にアルミは鋼製の測定器より膨張しやすいため、部品温度と測定器温度が大きく異なる状態では誤差が生じやすくなります。
加工直後のワークをすぐに測るのではなく、室温になじませてから検査する習慣が有効です。
高精度な寸法管理では、測定値だけでなく測定時の温度も管理対象になります。
加工熱による寸法変化
切削加工では、工具との摩擦や切りくずの発生によって、ワークの温度が上がります。
アルミは熱伝導率が高いため熱が広がりやすい一方、加工条件によっては部材全体が温まり、加工中の寸法が変化することがあります。
加工中に穴ピッチや外形寸法を合わせても、冷却後にわずかに縮み、狙い寸法から外れる場合があります。
大型プレート、長尺フレーム、薄肉部品では、特に温度の影響を受けやすいでしょう。
クーラントの使用、加工順序の工夫、荒加工と仕上げ加工の間に時間を置くことなどが、熱変形の抑制に役立ちます。
長さ2000mmのアルミ材が加工熱で10℃上昇すると、約0.46mm伸びる計算になります。
長尺加工では、加工中と冷却後で寸法が異なる可能性を前提に、測定タイミングを決めることが重要です。
公差と熱膨張の関係
一般的な部品では熱膨張の影響が問題にならない場合もあります。
しかし、数十ミクロン単位の公差、精密な穴位置、摺動部のすき間、光学部品の取付位置などでは、温度による寸法変化が無視できません。
たとえば100mmのアルミ部品でも、温度差10℃で約0.023mm変化します。
公差が±0.01mm程度なら、温度管理をしない測定では合否判定が不安定になるおそれがあります。
図面、公差表、検査基準書では、必要に応じて基準温度や測定環境を明記するとよいでしょう。
厳しい公差を設定するほど、材料温度と測定環境の管理が欠かせません。
アルミの熱膨張係数に関するまとめ
アルミニウムの線膨張係数は、常温でおおむね23×10-6から24×10-6 per ℃が目安です。
鉄やステンレスと比べて熱で伸びやすく、長尺材や温度差の大きい環境では、数ミリメートル単位の寸法変化が起こることがあります。
伸びの計算は、線膨張係数に元の長さと温度差を掛けることで求められます。
アルミ合金では種類や温度域によって数値が少し異なるため、精密な設計では採用材のメーカー資料を確認することが大切です。
異材との接合では、熱膨張差を逃がすための長穴、固定点、クリアランス、スライド構造などを検討するとよいでしょう。
また、加工直後の測定や温度むらのある環境では、寸法誤差や反りが生じる可能性があります。
アルミの熱膨張を理解し、使用温度と部材の長さに応じた余裕を設けることが、安定した製品設計につながります。