
鉄の熱膨張係数は?鋼材・鋳鉄との違いと温度変化の影響を解説!(一覧・計算)
鉄や鋼材は、温度が変わるとわずかに伸び縮みします。
設備の据え付け、溶接構造物、機械部品、配管、金型などでは、この変化を見込まないと、反りや寸法ずれ、締結部の負担につながることがあります。
本記事では鉄の熱膨張係数を中心に、鋼材や鋳鉄との違い、温度別の目安、計算方法、実務で気を付けたい点を分かりやすく整理します。
鉄の熱膨張係数の目安
それではまず鉄の熱膨張係数の基本と、温度変化による寸法の考え方を解説していきます。
常温付近における鉄の代表値
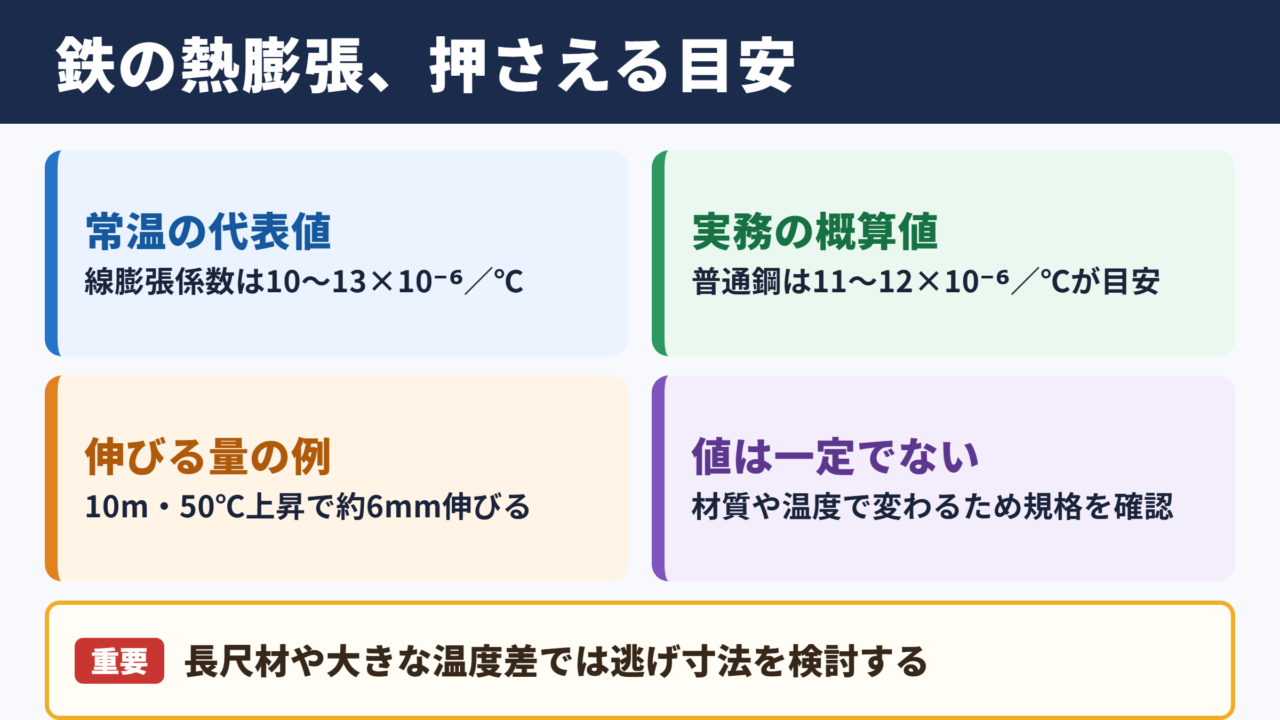
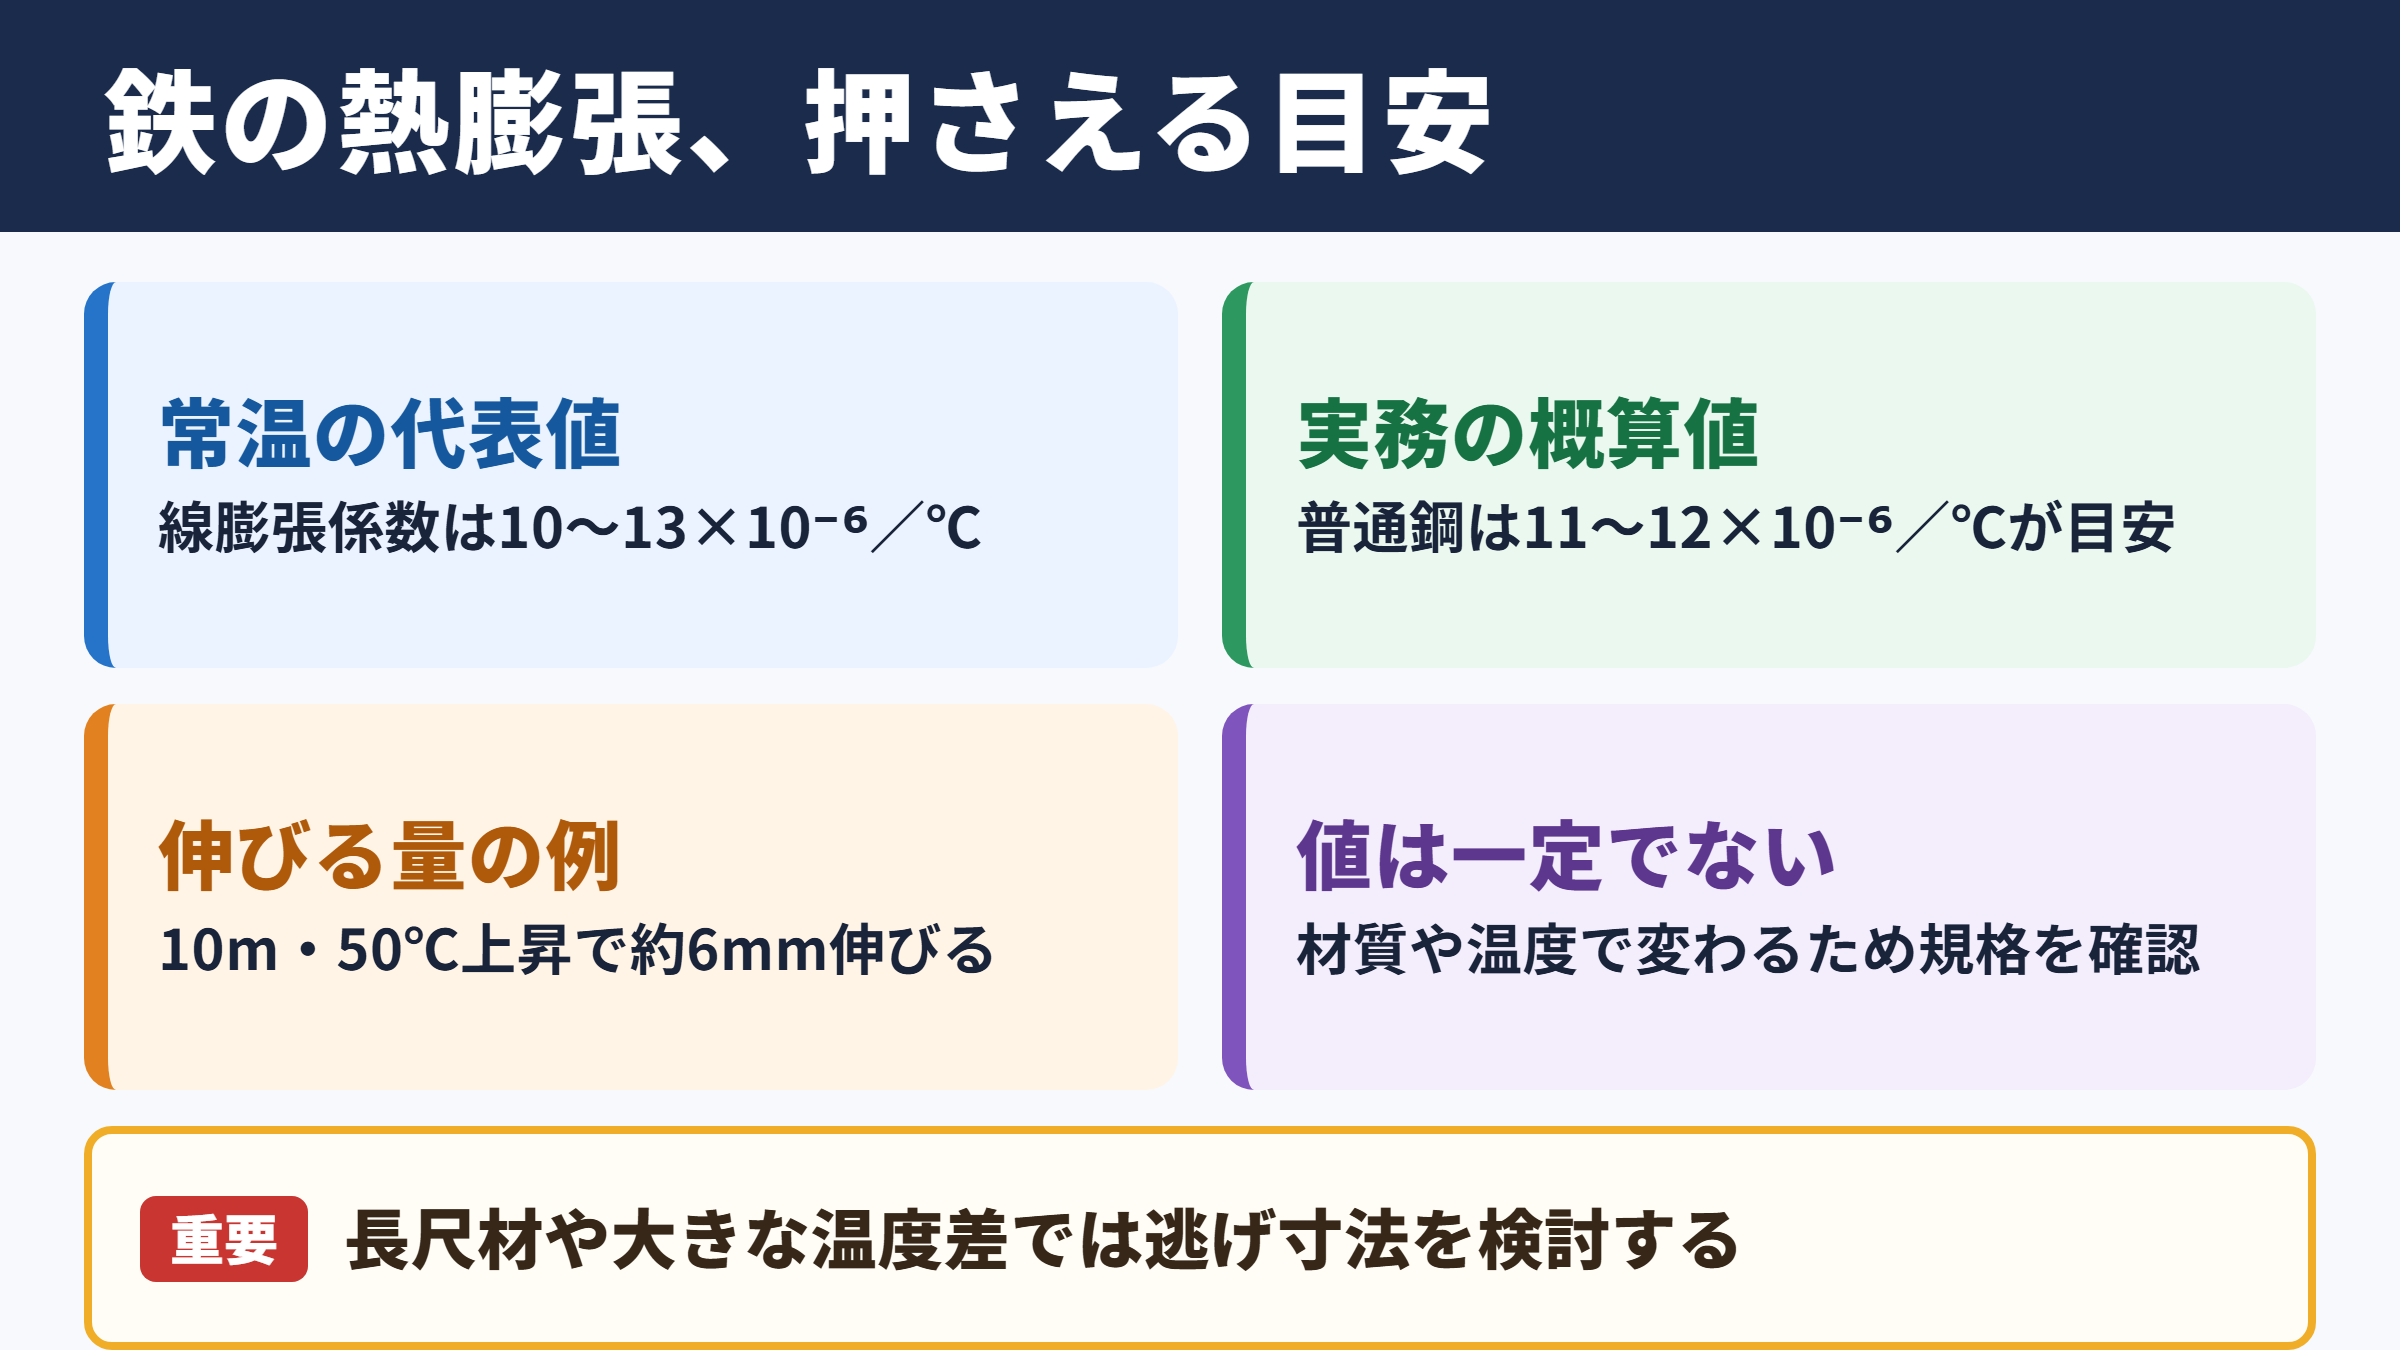
純鉄や一般的な鉄系材料の線膨張係数は、常温付近ではおおむね1℃あたり10〜13×10⁻⁶程度が目安です。
実務では、普通鋼を含めて11〜12×10⁻⁶/℃程度として概算する場面が多く見られます。
線膨張係数とは、材料の長さが温度1℃の変化でどれほど増減するかを示す値です。
たとえば長さ1mの鋼材なら、温度が1℃上がるごとに約0.011〜0.012mm伸びるイメージになります。
数字だけを見ると非常に小さく感じられますが、長尺材や大きな温度差では無視できません。
10mの鋼材が50℃上昇した場合、概算では約6mm前後の伸びになるため、固定方法や逃げ寸法の検討が必要になるでしょう。
鉄の熱膨張係数は一定ではありません。
材質、炭素量、合金成分、組織、測定温度によって変わるため、精密な設計ではメーカーの材料証明書や規格値を確認することが重要です。
線膨張係数と体膨張係数の違い
棒材や板材の長さを扱うときは、一般に線膨張係数を用います。
一方で液体容器、密閉空間、材料全体の体積変化を扱う場合には、体膨張係数という考え方が関係します。
等方的な金属材料では、体膨張係数は線膨張係数のおよそ3倍として近似されます。
ただし、複雑な形状の部品や異種材料を組み合わせた構造では、単純な近似だけでは判断しにくいケースもあります。
特に精密機器では、長さだけでなく平面度、同軸度、穴位置、すきまなども温度で変化します。
寸法公差が厳しいほど、測定時の温度条件まで管理することが欠かせません。
熱膨張が問題になりやすい温度範囲
室温近辺で使う一般構造材でも、夏場の日射、屋外環境、発熱体の近くでは数十℃の温度差が生じます。
加工直後の部品、溶接部の周辺、炉内治具、エンジン部品などでは、さらに大きな温度変化が想定されます。
鉄は高温になるほど線膨張係数がやや大きくなる傾向があり、常温の代表値をそのまま高温域に当てはめると誤差が広がる場合があります。
また、相変態が関係する温度領域では、通常の熱膨張とは別の寸法変化も考慮する必要があります。
焼入れや焼なましなどの熱処理を伴う工程では、熱膨張と冷却収縮に加え、金属組織の変化も寸法へ影響します。
鋼材と鋳鉄の熱膨張係数比較
続いては鋼材と鋳鉄に見られる熱膨張係数の違いを確認していきます。
代表的な鉄系材料の一覧
鉄系材料はすべて同じように伸びるわけではありません。
炭素量、ニッケル、クロム、シリコンなどの成分によって、熱膨張の大きさは変化します。
| 材料の例 | 線膨張係数の目安 | 主な特徴 |
|---|---|---|
| 純鉄 | 約11〜12×10⁻⁶/℃ | 鉄の基本値として参照される材料 |
| 一般構造用圧延鋼材 | 約11〜12×10⁻⁶/℃ | 建築、架台、機械フレームなどで使用 |
| 炭素鋼 | 約10〜13×10⁻⁶/℃ | 炭素量や熱処理状態で差が出る |
| 合金鋼 | 約10〜14×10⁻⁶/℃ | 合金元素により変動幅がある |
| ねずみ鋳鉄 | 約10〜12×10⁻⁶/℃ | 黒鉛組織の影響を受ける |
| 球状黒鉛鋳鉄 | 約10〜12×10⁻⁶/℃ | 強度と靱性を備えた鋳鉄 |
| オーステナイト系ステンレス鋼 | 約16〜18×10⁻⁶/℃ | 普通鋼より大きめの値になりやすい |
| フェライト系ステンレス鋼 | 約10〜12×10⁻⁶/℃ | 普通鋼に近い範囲の材料が多い |
この表は常温から比較的低い温度域の概算用です。
実際の値はJIS規格に記載された個別数値ではなく、材料メーカーの技術資料、試験条件、温度区間によって異なることがあります。
ステンレス鋼だから熱膨張係数が一律に高いとは限らず、組織区分まで確認することが大切です。
鋼材における炭素量と合金成分の影響
一般的な炭素鋼は、鉄に炭素を加えた材料です。
炭素量の違いだけで熱膨張係数を単純に決めることはできませんが、成分と組織が変わることで膨張特性にも差が生じます。
さらにクロム、ニッケル、モリブデンなどを加えた合金鋼では、耐熱性、耐食性、強度とともに熱膨張の挙動も変わります。
高温設備では、常温強度だけで材料を選ぶのではなく、使用温度での熱膨張、クリープ、酸化、熱疲労まで合わせて評価する必要があります。
異なる鋼種をボルト締結や溶接で接合する場合、加熱と冷却を繰り返すことで拘束応力が蓄積することもあるでしょう。
鋳鉄における黒鉛組織の影響
鋳鉄は炭素含有量が比較的多く、内部の黒鉛形状や基地組織が性質に影響します。
ねずみ鋳鉄は振動を吸収しやすいため、工作機械のベッド、ポンプケーシング、エンジンブロックなどに使われます。
球状黒鉛鋳鉄は黒鉛が球状に存在し、ねずみ鋳鉄より高い強度や靱性を得やすい材料です。
熱膨張係数の代表値は鋼材と大きく離れないこともありますが、熱伝導率、熱容量、組織、形状の複雑さまで含めると、温度変化時の挙動は同一ではありません。
鋳物は肉厚差による温度むらが発生しやすいため、局所的な熱ひずみや反りにも注意が必要です。
長さ500mmの鋳鉄部品を20℃から80℃まで加熱し、線膨張係数を11×10⁻⁶/℃と仮定した場合を考えます。
温度差は60℃なので、伸びは500×11×10⁻⁶×60となり、約0.33mmです。
穴ピッチや軸受け座の寸法が厳しい部品では、この程度の変化でも組み立て性へ影響する可能性があります。
温度変化による寸法変化の計算
続いては鉄の伸び縮みを見積もる計算式と、具体例を確認していきます。
基本となる熱膨張の計算式
線膨張による長さの変化は、次の考え方で求められます。
伸び縮み量は、元の長さに線膨張係数と温度差を掛けて算出します。
ΔL = L×α×ΔT
ΔLは長さの変化量、Lは基準温度での長さ、αは線膨張係数、ΔTは温度差を表します。
加熱時はΔLが正となり、部品は伸びます。
冷却時はΔLが負となり、部品は縮みます。
この式は材料が均一に加熱または冷却され、弾性域で大きな組織変化がない場合の基本的な近似です。
計算では温度そのものではなく、基準温度からの温度差を用いる点を押さえておきましょう。
鋼材の長さ別計算例
線膨張係数を12×10⁻⁶/℃として、温度が20℃から70℃へ上昇する場合を計算します。
温度差は50℃です。
| 基準長さ | 温度差 | 計算上の伸び | 実務上の見方 |
|---|---|---|---|
| 100mm | 50℃ | 約0.06mm | 精密部品では無視しにくい変化 |
| 500mm | 50℃ | 約0.30mm | 治具や穴位置で影響が出る可能性 |
| 1m | 50℃ | 約0.60mm | 機械架台やガイド部で考慮したい範囲 |
| 5m | 50℃ | 約3.00mm | 固定方法と逃げ構造の検討が必要 |
| 10m | 50℃ | 約6.00mm | 伸縮継手やスライド支持を検討 |
長さが2倍になれば伸びも2倍になります。
温度差が2倍になっても同様に伸びは2倍です。
このため、広い工場内の梁、レール、長い配管支持構造などでは、数mmから数cm単位の変位を想定することがあります。
寸法変化を拘束すると、材料は自由に伸びられず、熱応力が発生します。
穴径と軸径における温度差
金属の穴も、材料が均一に温まれば外形と同じ割合で大きくなります。
したがって、焼きばめでは穴側の部品を加熱して内径を拡大し、軸を挿入する方法が用いられます。
逆に軸を冷却すれば外径が小さくなり、組み付けしやすくなります。
ただし、穴と軸が同じ鉄系材料で同じ温度変化を受ける場合、両者の寸法はほぼ同じ比率で変化するため、はめあいの関係は大きく変わりません。
焼きばめで効果を得るには、組み付ける瞬間に穴側と軸側の温度差をつくることがポイントです。
焼きばめの加熱温度は、必要なすきまと部品寸法から逆算します。
加熱し過ぎると材質変化、酸化、やけど、周辺部品の損傷につながるため、経験則だけで決めずに計算と安全管理を行いましょう。
熱膨張による反りと熱応力
続いては温度差が反りや熱応力を生む仕組みについて解説していきます。
均一加熱と局所加熱の違い
材料全体が均一に温まる場合、部品は基本的に全体として大きくなります。
このとき周囲に十分な逃げがあれば、内部応力は比較的小さく抑えられます。
一方、片側だけを加熱したり、肉厚の違いで温度分布が生じたりすると、部分ごとの伸び量に差が出ます。
伸びたい部分と伸びにくい部分が互いに拘束し合うため、反り、曲がり、残留応力の原因になります。
溶接時に板材が変形しやすいのも、溶接熱による局所的な膨張と、その後の冷却収縮が関係するためです。
熱膨張そのものより、温度むらと拘束条件の組み合わせがトラブルを招くことは少なくありません。
固定端で発生する熱応力
両端を強く固定した鋼材は、加熱されても自由には伸びられません。
このとき内部には圧縮方向の熱応力が発生します。
冷却時には反対に引張方向の応力が生じる場合があります。
熱応力は材料のヤング率、線膨張係数、温度差と関係し、温度差が大きいほど増える傾向です。
長さの変化量だけでなく、座屈、ボルトの緩み、ガスケットの面圧低下、溶接部の疲労など、周辺構造への影響まで見なければなりません。
熱応力の概算では、応力はヤング率に線膨張係数と温度差を掛ける考え方が使われます。
σ = E×α×ΔT
ただし実際には、部材の拘束度、塑性変形、温度分布、接合部のたわみが影響するため、重要設備では構造解析を含めた検討が必要です。
溶接と熱処理で生じる変形
溶接部の近傍は急速に高温となり、周囲より大きく膨張します。
冷却後には溶接金属と熱影響部が収縮し、角変形、横収縮、縦収縮、曲がりなどが生じることがあります。
変形を抑えるには、溶接順序を工夫する、入熱を管理する、治具で適切に支持する、対称に施工するなどの方法があります。
ただし拘束を過度に強くすると、変形を抑える代わりに残留応力を大きくするおそれもあります。
熱処理でも、部品内の温度差が大きいまま急冷すれば、熱応力と組織変態による応力が重なります。
大型部品や精密部品では、昇温速度、保持時間、冷却方法を工程条件として管理することが重要です。
異種材料を組み合わせる際の注意点
続いては鉄と別の材料を接合する場合の温度変化対策を確認していきます。
アルミニウムと鉄の膨張差
アルミニウムの線膨張係数は、一般的な鉄や鋼材より大きく、おおむね23×10⁻⁶/℃前後が目安です。
同じ長さの部材を同じ温度差で加熱すると、アルミニウムは鉄のおよそ2倍近く伸びる場合があります。
鉄製ブラケットにアルミ部品を固定する構造では、温度上昇時の伸び差によってボルト部や接着部へ負担がかかることがあります。
アルミニウムと鉄の接合では、強度だけでなく熱膨張差と電食の両方を確認することが実用的です。
ステンレス鋼と普通鋼の組み合わせ
オーステナイト系ステンレス鋼は、普通鋼より線膨張係数が大きい傾向にあります。
高温の配管、熱交換器、排気系統、屋外設備では、ステンレス部と普通鋼部の変位差が積み重なることがあります。
固定箇所を増やせば必ず安全になるわけではありません。
一方を固定点とし、他方にスライド機構や長穴を設けるなど、伸びる方向を意図的に逃がす設計が有効な場合があります。
シール材を用いる設備では、温度変化によるフランジの変位と、ガスケットの追従性も確認すると安心でしょう。
コンクリートや樹脂との接合
鉄骨とコンクリートは建築や土木の分野で広く組み合わせられています。
コンクリートの熱膨張係数は配合や骨材によって異なりますが、鉄と比較的近い範囲になることもあり、鉄筋コンクリートが実用化されている理由の一つです。
ただし、乾燥収縮、クリープ、含水状態、日射による表面温度差などは別途考慮する必要があります。
樹脂は鉄より大きな熱膨張係数を持つ材料が多く、金属インサート、樹脂ケース、接着剤では温度サイクルによる割れや剥離が課題になります。
温度が繰り返し変わる環境では、一度の最大温度差だけでなく、繰り返し回数による熱疲労も重要です。
異種材料の接合部では、熱膨張係数の差が小さくても、部品長さと温度差が大きければ変位差は増えます。
材料表の数値だけを比べず、実際の長さ、固定位置、使用温度、加熱冷却の繰り返し条件まで具体化して判断しましょう。
鉄の熱膨張係数を扱う実務上のポイント
最後に鉄の熱膨張係数を設計、加工、測定へ生かすポイントをまとめます。
鉄や一般的な鋼材の線膨張係数は、常温付近でおおむね11〜12×10⁻⁶/℃が有力な目安です。
鋳鉄も近い範囲に収まることがありますが、成分、黒鉛組織、使用温度、部品形状によって実際の挙動は変わります。
伸び縮み量は、元の長さ、線膨張係数、温度差を掛け合わせることで概算できます。
長い部材ほど、そして温度差が大きいほど、熱膨張の影響は大きくなると覚えておくと判断しやすいでしょう。
一様な温度変化なら寸法変化が中心となりますが、局所加熱、肉厚差、固定拘束が加わると、反りや熱応力の問題へ発展します。
溶接構造物、配管、機械フレーム、金型、焼きばめ部品では、変位を逃がす構造や施工順序を含めた検討が重要です。
また、アルミニウム、ステンレス鋼、樹脂などを鉄と組み合わせる場合は、材料ごとの熱膨張差を必ず確認してください。
精度が求められる設計では、代表値による概算から始めたうえで、対象材の技術資料にある温度別データを用い、必要に応じて解析や試験で確かめることが確実です。