
熱膨張係数の計算方法は?計算式と長さの変化の求め方を解説!
金属や樹脂、ガラスなどの材料は、温度が変わるとわずかに伸び縮みします。
この変化を数値で扱うために用いるのが熱膨張係数です。
機械設計、配管施工、精密加工、電子部品の実装などでは、温度差による寸法変化を見落とすと、すき間不足や反り、締結不良につながることがあります。
本記事では計算式の意味、長さの変化の求め方、材料ごとの考え方、実務での注意点を順に解説します。
熱膨張係数と長さ変化の結論
それではまず熱膨張係数と長さ変化の結論について解説していきます。
基本となる計算式
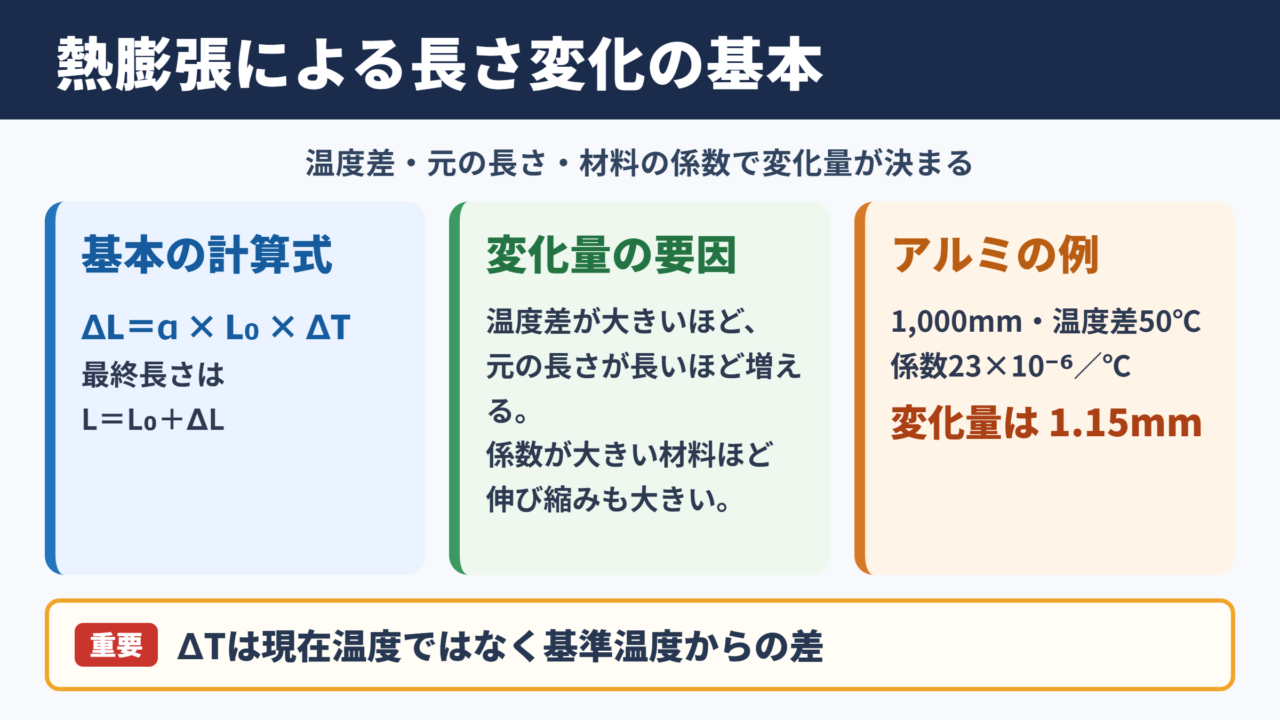
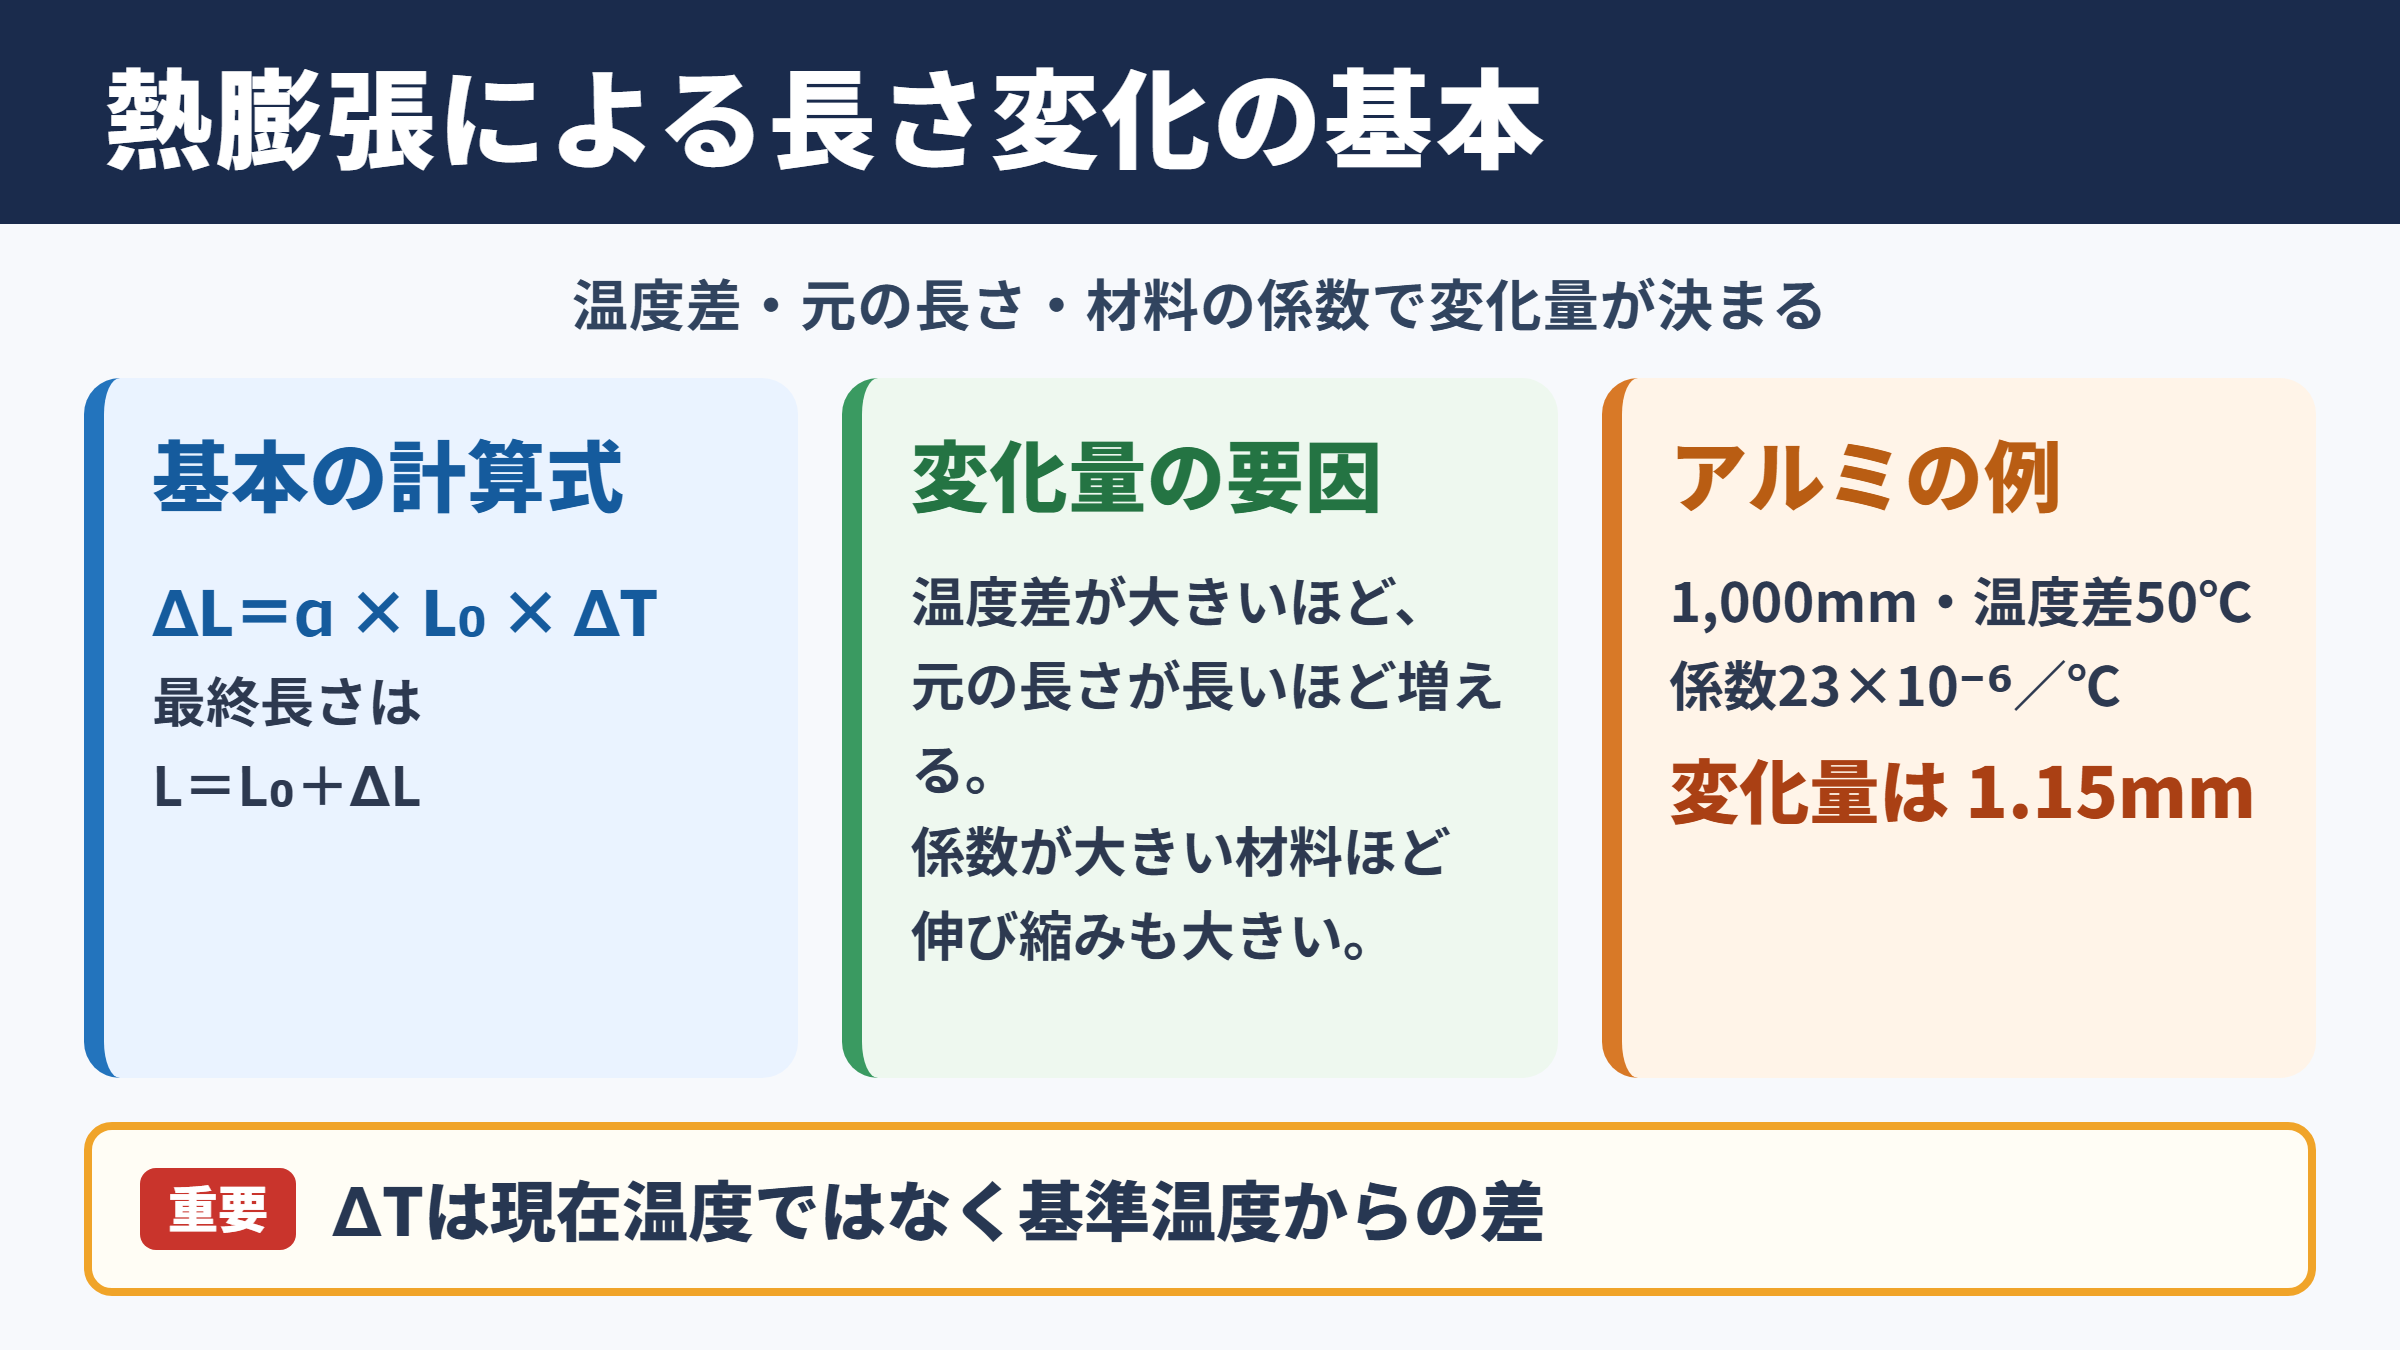
線膨張係数を使って長さの変化を求める基本式は、ΔL=α×L₀×ΔTです。
ΔLは変化した長さ、αは線膨張係数、L₀は基準温度での元の長さ、ΔTは温度差を表します。
温度差が大きいほど、また元の長さが長いほど、寸法変化も大きくなります。
長さ変化の計算式
ΔL=α×L₀×ΔT
最終的な長さは、L=L₀+ΔLで求めます。
たとえば線膨張係数が23×10⁻⁶/℃のアルミニウム材で、長さが1,000mm、温度差が50℃の場合を考えます。
23×10⁻⁶×1,000×50を計算すると、長さの変化は1.15mmです。
1mの部材で1mm程度の変化でも、組立公差が小さい製品では十分に無視できない値でしょう。
線膨張係数の意味
線膨張係数とは、材料の温度が1℃変化したときに、元の長さに対してどの程度伸び縮みするかを示す値です。
単位は一般に1/℃、または×10⁻⁶/℃で表記されます。
数値が大きい材料ほど、同じ温度差を受けた際の長さ変化は大きくなります。
鉄鋼材料はおよそ11から13×10⁻⁶/℃、アルミニウムはおよそ23×10⁻⁶/℃、銅はおよそ17×10⁻⁶/℃が目安です。
材料名だけで判断せず、使用するグレードや温度域に対応した物性値を確認することが大切です。
特にステンレス鋼は種類によって差があり、オーステナイト系とフェライト系では熱膨張の傾向が異なります。
温度差と基準温度の考え方
計算で使うΔTは、現在の温度そのものではなく、基準温度からの温度差です。
20℃で長さを測定した部材が80℃になる場合、温度差は60℃になります。
反対に20℃からマイナス10℃へ冷却される場合は、ΔTがマイナス30℃となり、計算結果もマイナスになります。
マイナスの結果は、材料が縮むことを意味します。
寸法図面や測定値に基準温度の記載がある場合、その温度を起点にして計算してください。
一般的な寸法測定では20℃を基準とするケースが多いものの、製品仕様や取引先の規定が優先されます。
長さの変化を求める計算手順
続いては長さの変化を求める計算手順を確認していきます。
必要な数値の整理
計算を始める前に、材料の線膨張係数、元の長さ、基準温度、使用時または測定時の温度を整理します。
この四つがそろえば、基本的な線膨張の計算は進められます。
元の長さはmmで統一すると、計算結果もmmで扱いやすくなります。
温度差は摂氏温度で求めて問題ありません。
セルシウス温度の差と絶対温度の差は同じ大きさになるためです。
単位を途中でmとmmに混在させると、結果が千倍ずれるため注意が必要です。
アルミニウム材の計算例
長さ2,500mmのアルミニウム部材が、20℃から70℃になった場合を例にします。
線膨張係数は23×10⁻⁶/℃、温度差は50℃として計算します。
ΔL=23×10⁻⁶×2,500×50
ΔL=2.875mm
最終長さは2,502.875mmです。
このように長い部材では、温度差が比較的小さくても数mm単位の変化が生じます。
レール、フレーム、アルミサッシ、架台などでは、逃げ寸法や伸縮を許容する固定方法が必要になる場面があります。
計算値は設計寸法にそのまま足すだけでなく、組立時の拘束条件と合わせて評価することが重要です。
鋼材の計算例
長さ800mmの鋼材が20℃から100℃まで上昇する場合を考えます。
線膨張係数を12×10⁻⁶/℃、温度差を80℃として求めます。
ΔL=12×10⁻⁶×800×80
ΔL=0.768mm
最終長さは800.768mmです。
アルミニウムより係数は小さいものの、精密な位置決めを行う装置では0.7mm以上の変化を軽視できません。
加工機のベース、治具、金型、測定装置では、室温の変動も誤差要因として扱われます。
材料別の線膨張係数
続いては材料別の線膨張係数を確認していきます。
代表的な金属材料
金属の線膨張係数は材料ごとに異なり、合金成分や熱処理状態によっても変化します。
以下の値は常温付近での代表的な目安です。
| 材料 | 線膨張係数の目安 | 特徴 |
|---|---|---|
| 炭素鋼 | 11から13×10⁻⁶/℃ | 一般的な構造材として広く使用 |
| ステンレス鋼 | 10から18×10⁻⁶/℃ | 鋼種により差が大きい材料 |
| アルミニウム | 23×10⁻⁶/℃前後 | 軽量で熱膨張が比較的大きい |
| 銅 | 16から17×10⁻⁶/℃ | 導電部品や熱交換部品に使用 |
| 真ちゅう | 18から20×10⁻⁶/℃ | 加工性に優れる銅合金 |
| チタン | 8から10×10⁻⁶/℃ | 比較的小さな熱膨張と高強度 |
| インバー合金 | 1から2×10⁻⁶/℃ | 低熱膨張が求められる用途向け |
同じ金属という分類でも係数には大きな差があり、異種材料を接合する設計では特に注意が必要です。
樹脂とガラスの特徴
樹脂は金属より線膨張係数が大きい傾向にあります。
一般的な樹脂では50から150×10⁻⁶/℃程度となる場合もあり、温度変化による反りや寸法変化が起きやすい材料です。
ガラスは種類による違いが大きく、ホウケイ酸ガラスは比較的低膨張、ソーダ石灰ガラスはそれより大きい値を示します。
電子機器では基板、樹脂ケース、金属ねじ、ガラス部品が組み合わされるため、材料間の膨張差が応力の原因になります。
接着剤や封止材を選ぶ際も、硬化後の弾性率だけではなく熱膨張係数の相性を確認すると安心です。
温度域による係数の変化
カタログに掲載される線膨張係数は、特定の温度範囲における平均値であることが少なくありません。
高温環境や低温環境では、常温の係数をそのまま使うと実際の変化量と差が出る可能性があります。
たとえば炉内治具、エンジン周辺部品、冷凍設備、宇宙用途の部品では、対象温度域の物性データを確認する必要があります。
大きな温度差を扱う場合は、平均線膨張係数なのか、その温度における瞬間的な係数なのかを区別してください。
設計判断では、材料メーカーの技術資料や試験成績書を優先するのが基本です。
設計と加工における熱膨張の影響
続いては設計と加工における熱膨張の影響を確認していきます。
はめあいとクリアランス
軸と穴のはめあいでは、温度差によってすき間やしまりばめの状態が変わります。
穴側の部品を温めると内径も大きくなり、軸側を冷やすと外径が小さくなります。
この性質を利用するのが焼きばめや冷やしばめです。
一方で、使用環境での温度変化を考慮しないと、常温では適正だったはめあいが高温時に緩むこともあります。
公差だけでなく、組立温度と使用温度の双方を確認することが、安定したはめあいにつながります。
異種材料の接合部
アルミニウムと鋼、銅と樹脂、ガラスと金属のように、異なる材料を固定する部分では膨張差が発生します。
温度が上がると一方だけが大きく伸びようとするため、ねじ、接着層、溶接部、はんだ部に力が集中する場合があります。
長尺部品では変位量が累積し、端部付近に大きな負荷がかかることもあるでしょう。
設計では長穴、ばね座金、弾性接着剤、フローティング構造などを利用し、変形の逃げ道を設ける方法があります。
拘束を強くするほど安全とは限らず、熱変形を許容する構造が有効な場合もあります。
測定時の寸法補正
ノギス、マイクロメータ、三次元測定機で寸法を測る際も、ワークと測定器の温度差が精度に影響します。
特に大型部品や高精度部品では、測定前に室温へなじませる時間を確保することが重要です。
20℃基準で図面寸法が管理されている場合、測定時のワーク温度が異なれば補正計算が必要になるケースがあります。
測定器自体にも熱膨張があるため、測定環境を安定させるほど結果の信頼性が高まります。
計算時の注意点と応用
続いては計算時の注意点と応用を確認していきます。
線膨張と体積膨張の違い
棒や板の長さを求める場合は線膨張係数を使用します。
液体の容量変化、容器全体の容積変化、三次元方向の変化を扱う場合は、体積膨張係数を検討します。
等方性の材料では、体積膨張係数は線膨張係数のおよそ3倍として扱われることがあります。
ただし、この関係は材料の性質や温度域によって厳密には異なるため、精度が必要な計算では個別データを使ってください。
長さだけの問題なのか、体積や圧力まで含めた問題なのかを最初に切り分けることが大切です。
拘束された部材の熱応力
部材が自由に伸び縮みできるなら、主に寸法変化を考えれば足ります。
しかし両端を固定した棒のように変形が妨げられると、熱膨張による応力が発生します。
単純化した条件では、熱応力はσ=E×α×ΔTで概算できます。
Eはヤング率、σは応力です。
熱応力の概算式
σ=E×α×ΔT
部材の拘束条件、塑性変形、接合部の柔らかさを考慮しない簡易計算として使用します。
実際の構造物では固定部の変形や荷重の分担があるため、有限要素法による解析が必要になる場合もあります。
実務で使う確認項目
熱膨張の計算では、材料の選定、対象長さ、温度範囲、拘束条件、許容公差を一連で確認します。
部品単体の変化量が小さくても、複数部品の差が累積すると組立不良になることがあります。
| 確認項目 | 確認する内容 | 主な影響 |
|---|---|---|
| 材料 | 正確な材質と物性値 | 変化量の見積もり精度 |
| 基準温度 | 図面と測定の基準 | 補正値の妥当性 |
| 温度範囲 | 最低温度と最高温度 | 最大変位の把握 |
| 部材長さ | 熱変形する有効長さ | 伸縮量の大きさ |
| 固定方法 | 自由端や拘束の有無 | 熱応力と破損リスク |
| 公差 | すき間と許容変動 | 組立性と機能維持 |
熱膨張係数の計算結果は、単独の数値として見るのではなく、許容公差や組立条件と比較して判断します。
変化量が公差を超える見込みなら、材料、形状、固定方法、温度管理のいずれかを見直す必要があります。
まとめ
熱膨張係数を使った長さの変化は、ΔL=α×L₀×ΔTの式で求められます。
線膨張係数、元の長さ、基準温度からの温度差を正しくそろえることが、計算の第一歩です。
アルミニウム、鋼、銅、樹脂などはそれぞれ熱膨張の大きさが異なるため、異種材料を組み合わせる設計では膨張差にも目を向ける必要があります。
特に長尺部材、精密部品、はめあい部、拘束された構造では、温度変化による影響を事前に計算しておくと安心です。
常温の代表値だけで判断せず、実際の温度範囲と材料メーカーの物性データを確認し、必要に応じて測定や解析を組み合わせてください。