
材料は温度の変化によって伸び縮みします。
この変化の大きさを数値で把したものが熱膨張係数です。
ガラス、セラミック、金属、樹脂では値に大きな差があり、部品の組み合わせや接着、精密加工、電子機器の設計では見逃せない性質といえるでしょう。
本記事では、材料別の熱膨張係数一覧を示しながら、数値の読み方、測定条件、異種材料を組み合わせる際の注意点まで詳しく解説します。
熱膨張係数の一覧と材料選定
それではまず熱膨張係数の一覧と材料選定について解説していきます。
主な材料の線膨張係数一覧
熱膨張係数は、温度が1℃変化したときに材料の長さがどの程度変わるかを表す数値です。
一般には線膨張係数を用い、単位は1℃あたり、または1Kあたりで表されます。
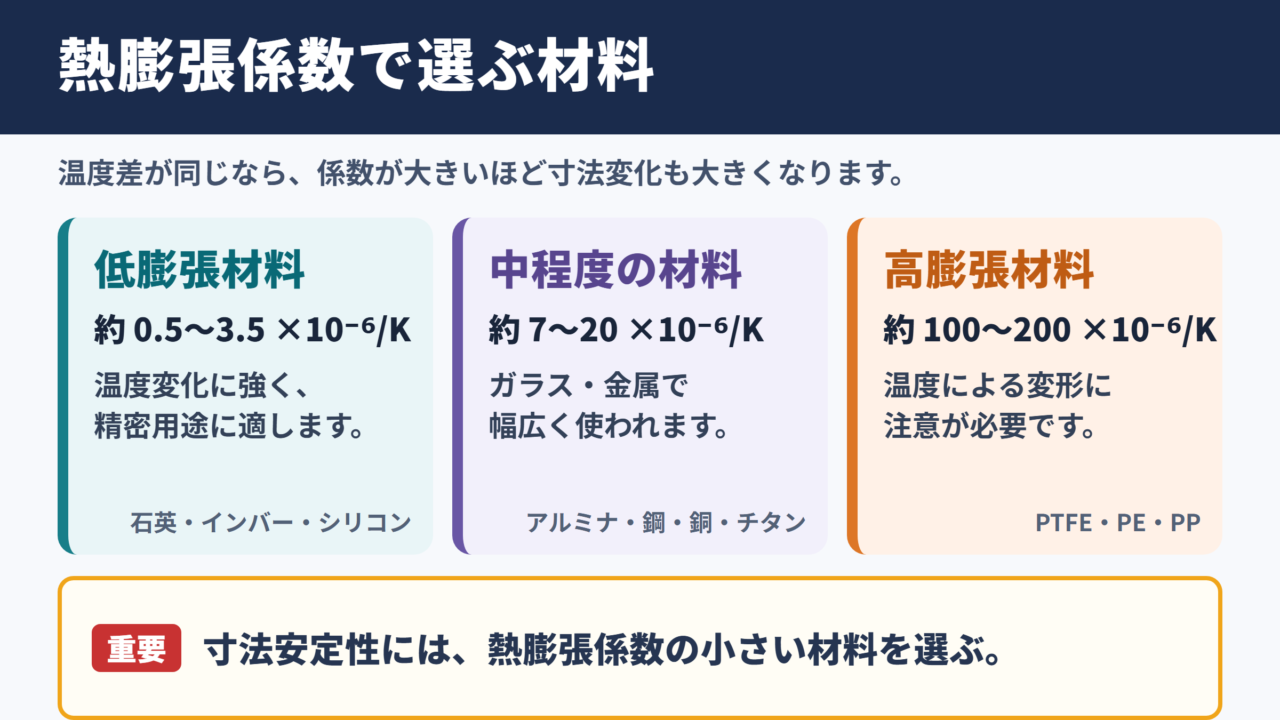
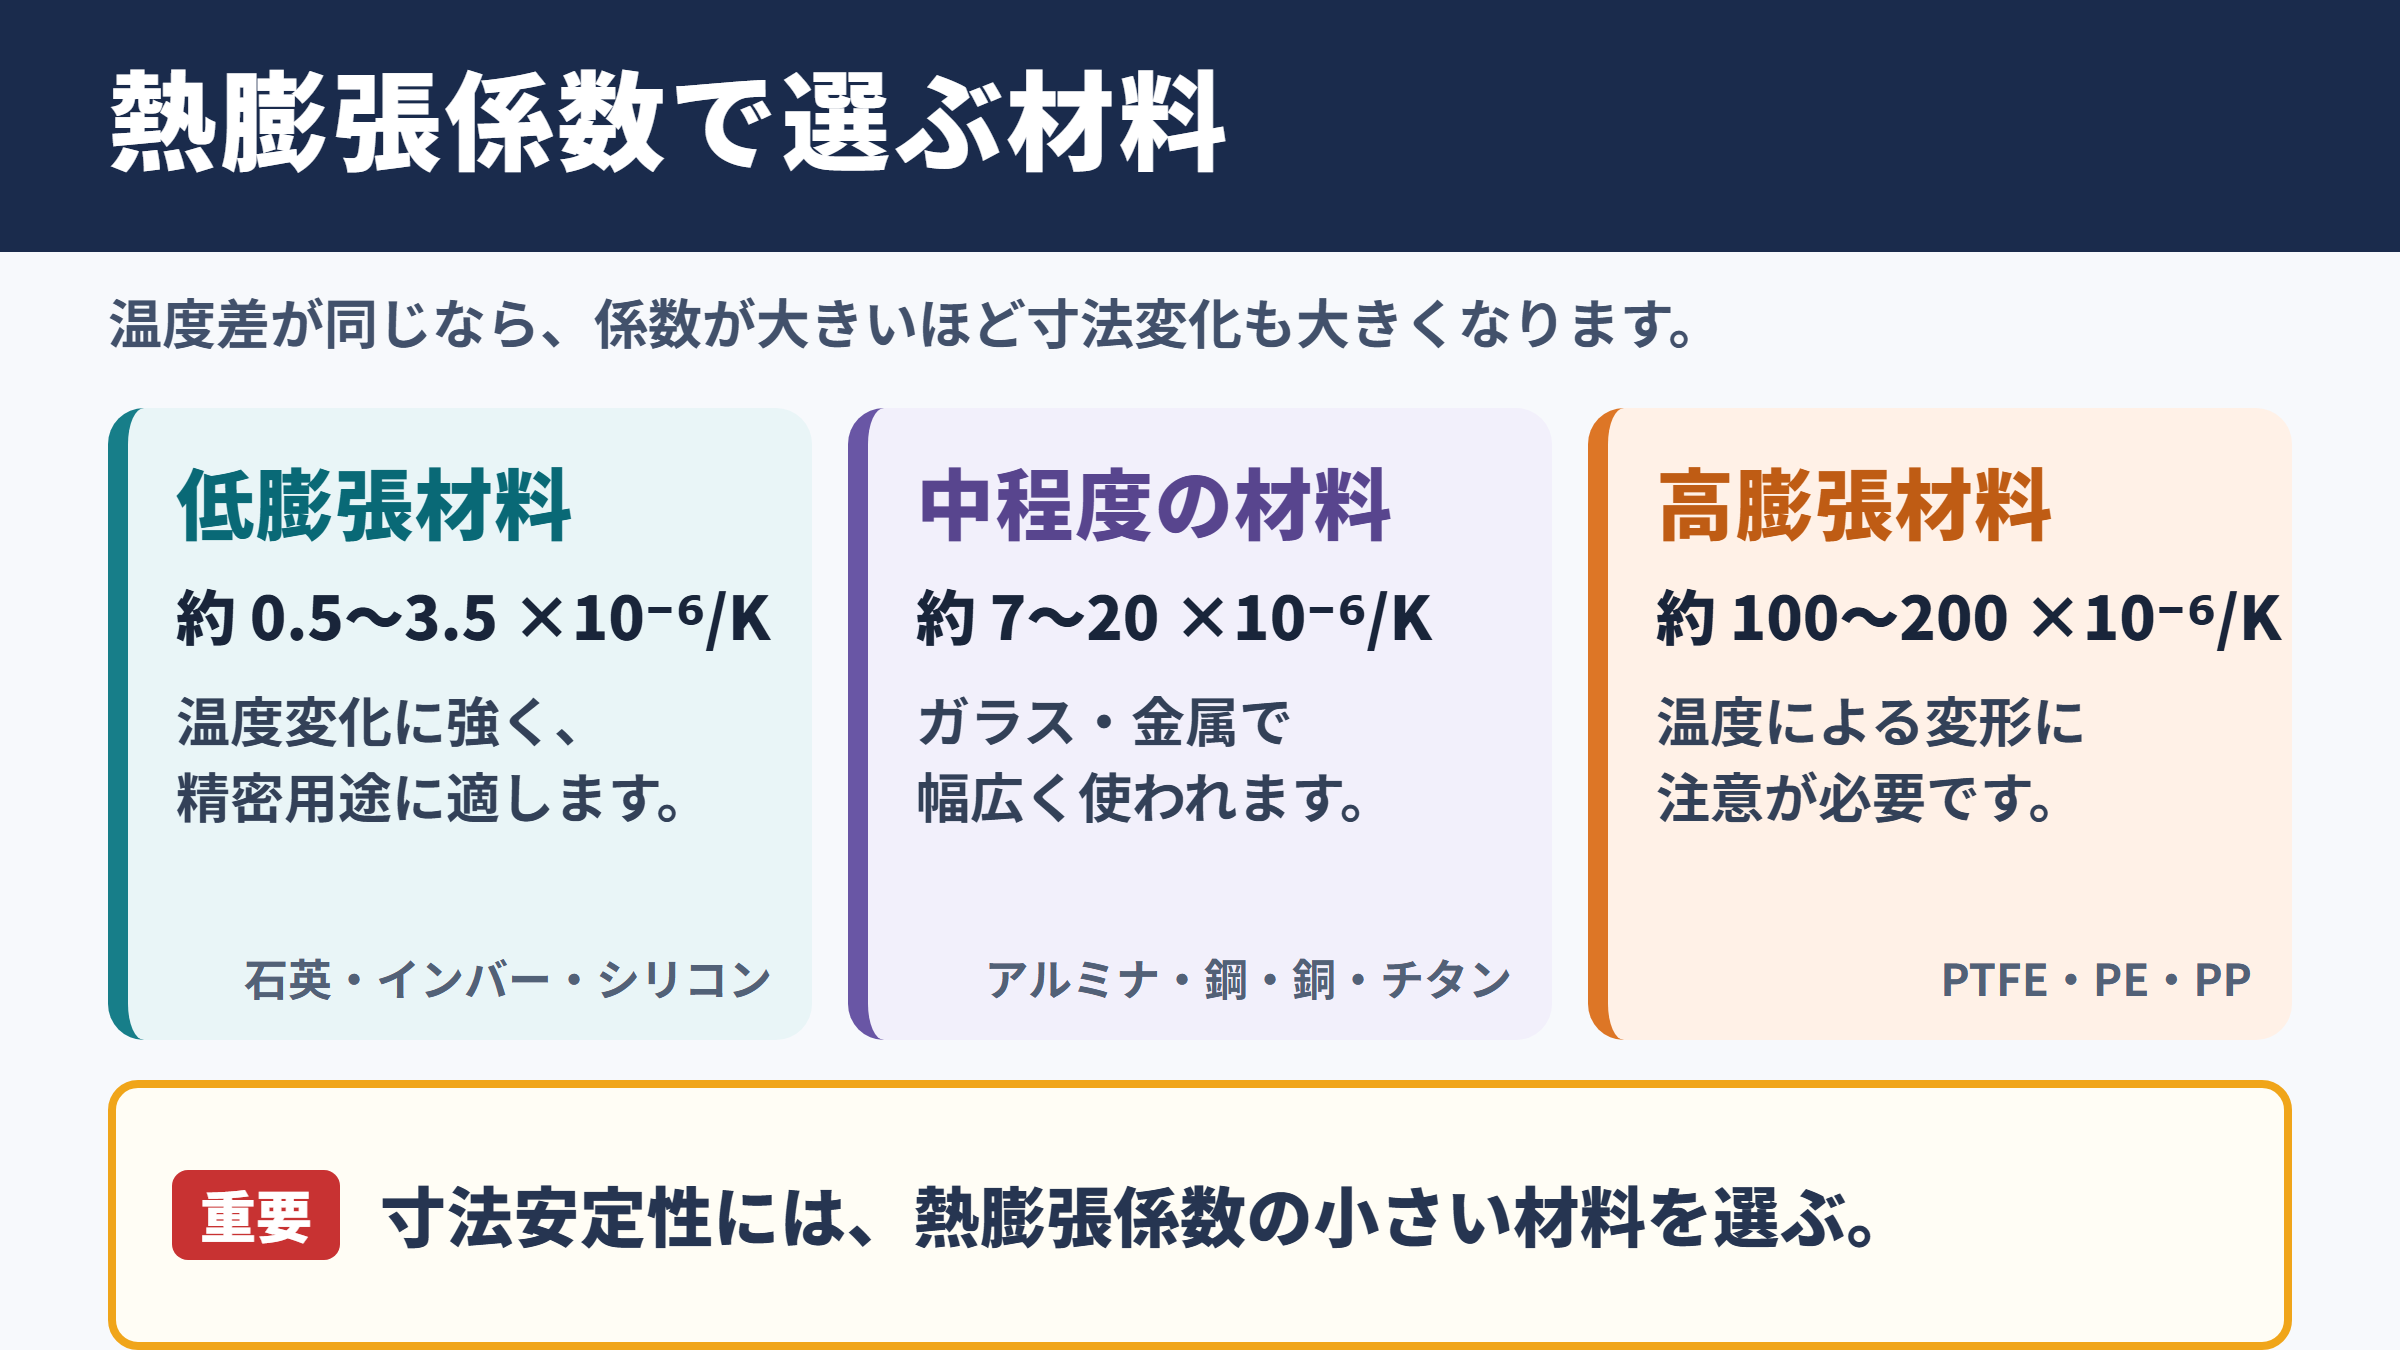
温度差が同じであれば、数値が大きい材料ほど寸法変化も大きくなります。
| 材料 | 線膨張係数の目安 | 単位 | 特徴 |
|---|---|---|---|
| 石英ガラス | 0.5 | ×10-6/K | 極めて小さく、耐熱部品や光学用途に適します |
| ホウケイ酸ガラス | 3.3 | ×10-6/K | 耐熱ガラスとして広く使われます |
| ソーダライムガラス | 8から9 | ×10-6/K | 板ガラスや容器ガラスの代表材料です |
| アルミナ | 7から8 | ×10-6/K | 絶縁基板や耐摩耗部品に用いられます |
| ジルコニア | 9から11 | ×10-6/K | 強度と靭性に優れるセラミックです |
| 窒化ケイ素 | 2.5から3.5 | ×10-6/K | 耐熱衝撃性が比較的高い材料です |
| シリコン | 2.6 | ×10-6/K | 半導体チップの基材です |
| インバー | 1前後 | ×10-6/K | 低膨張合金として精密機器に使われます |
| 炭素鋼 | 11から13 | ×10-6/K | 構造材や機械部品の基本材料です |
| ステンレス鋼 | 16から18 | ×10-6/K | 鋼種により差があり耐食性に優れます |
| アルミニウム | 23前後 | ×10-6/K | 軽量で放熱部品にも利用されます |
| 銅 | 16から17 | ×10-6/K | 導電性と熱伝導性に優れます |
| 黄銅 | 18から20 | ×10-6/K | 切削性のよい銅合金です |
| チタン | 8から9 | ×10-6/K | 軽量で強く、耐食性も良好です |
| PTFE | 100から150 | ×10-6/K | ふっ素樹脂の一種で変形に注意が必要です |
| PE | 100から200 | ×10-6/K | ポリエチレンは温度影響を受けやすい樹脂です |
| PP | 100から180 | ×10-6/K | ポリプロピレンは軽量な汎用樹脂です |
| PVC | 50から80 | ×10-6/K | 塩化ビニル樹脂は配管などに使われます |
| POM | 80から120 | ×10-6/K | 摺動部品に用いられるエンプラです |
| PC | 60から70 | ×10-6/K | 透明性と耐衝撃性を備えます |
一覧の数値は常温付近における代表値であり、材料の組成、結晶状態、繊維配向、測定温度によって変動します。
そのため設計の初期段階では目安として活用し、最終設計では使用予定のグレードの技術資料を確認する流れが重要です。
低膨張材料と高膨張材料の違い
石英ガラス、インバー、シリコン、窒化ケイ素は低膨張材料として知られています。
温度が変化しても寸法が比較的安定するため、光学装置、精密測定機器、半導体製造装置、天文機器などで選定されます。
一方、アルミニウムや一般的な熱可塑性樹脂は、温度変化に伴う寸法の変動が大きい材料です。
軽量性や成形性、コストといった長所があるため、熱膨張係数が大きいことだけで不適切と判断する必要はありません。
必要なのは、使用温度域でどの程度の変位が発生するかをあらかじめ計算し、逃げ構造や許容差に反映することです。
熱膨張係数は材料の優劣を決める数値ではありません。
温度条件、相手材、固定方法、必要な寸法精度に対して適した値かどうかを評価する視点が大切です。
材料別一覧を読む際の注意点
カタログに記載された熱膨張係数は、温度範囲と方向を確認して読む必要があります。
金属やガラスは比較的等方的な材料が多い一方、繊維強化樹脂や圧延材では方向による差が大きくなることがあります。
たとえばガラス繊維入り樹脂では、繊維の流れ方向は膨張が抑えられ、直角方向では樹脂本来の大きな膨張が現れやすい傾向です。
また、吸湿による膨張を熱膨張と混同しないことも重要でしょう。
ナイロンなどの吸湿性樹脂では、水分量の変化による寸法変化が無視できない場合があります。
熱による伸びと吸湿による伸びを分けて考えることで、予測精度を高められます。
熱膨張係数の意味と計算方法
続いては熱膨張係数の意味と計算方法を確認していきます。
線膨張係数と体積膨張係数
線膨張係数は、棒や板の長さが温度変化でどの程度変わるかを表します。
機械設計や部品寸法の検討では、ほとんどの場合で線膨張係数を使用します。
これに対して、液体や気体、容器内容物の変化を扱う場面では体積膨張係数が利用されます。
等方性の固体では、体積膨張係数は線膨張係数のおよそ3倍になるという関係があります。
ただし、異方性材料や複合材料では単純に3倍と扱えないため、材料データに基づく確認が必要です。
線膨張係数は、温度変化に対する長さの変化率です。
係数をα、元の長さをL、温度差をΔT、長さの変化をΔLとすると、ΔLはα×L×ΔTで求められます。
寸法変化の計算例
長さ1000mmのアルミニウム部材を、20℃から70℃まで加熱する例を考えます。
アルミニウムの線膨張係数を23×10-6/K、温度差を50Kとすると、変化量は約1.15mmです。
1mの部材で1mmを超える変化が生じるため、精密な組立部では無視できません。
計算例は、23×10-6×1000mm×50Kです。
結果は1.15mmとなり、加熱時にはこの分だけ長くなる見込みです。
同じ条件で石英ガラスを使うと、係数を0.5×10⁻⁶/Kとした場合の変化量は約0.025mmです。
材料を変えるだけで、温度変化による寸法差が大幅に小さくなることがわかります。
長さが長いほど、また温度差が大きいほど、熱膨張による変位は増加します。
基準温度と使用温度の考え方
図面の寸法公差は、一般に20℃を基準として考えることが多いでしょう。
実際の製造現場や使用環境が20℃から大きく離れる場合、測定値と設計値の差には温度の影響が含まれます。
たとえば大型の鋼製フレームを夏場の工場内で測定すると、基準温度との差によって数百μmから数mmの違いが出る場合があります。
高精度測定ではワーク、測定器、治具を十分になじませ、温度が安定した後で評価する運用が欠かせません。
熱膨張係数の計算では、材料温度そのものを使うことがポイントです。
室温だけでなく、発熱部品の内部温度、日射を受ける表面温度、加熱工程直後の温度も考慮しましょう。
ガラスとセラミックの熱膨張特性
続いてはガラスとセラミックの熱膨張特性を確認していきます。
ガラス種類による係数の差
ガラスは一律の材料ではなく、組成によって熱膨張係数が大きく異なります。
一般的なソーダライムガラスは扱いやすく安価ですが、石英ガラスと比べると熱膨張係数は十倍以上です。
ホウケイ酸ガラスは、耐熱容器や理化学器具に多く使われます。
急な温度変化に比較的強い理由は、ソーダライムガラスよりも熱膨張係数が小さいためです。
| ガラスの種類 | 線膨張係数の目安 | 利用例 | 選定時の着眼点 |
|---|---|---|---|
| 石英ガラス | 0.5×10⁻⁶/K | 半導体装置、光学部品、加熱炉部材 | 低膨張と耐熱性が必要な用途 |
| ホウケイ酸ガラス | 3.3×10⁻⁶/K | 耐熱容器、実験器具、照明部品 | 耐熱衝撃性と加工性の両立 |
| アルミノシリケートガラス | およそ4から9×10⁻⁶/K | カバーガラス、ディスプレイ部材 | 強度や化学強化との組み合わせ |
| ソーダライムガラス | 8から9×10⁻⁶/K | 窓ガラス、瓶、一般板ガラス | コストと量産性を重視する用途 |
ガラスと金属を封着する用途では、両者の熱膨張係数を近づける必要があります。
係数差が大きいまま冷却されると、界面に残留応力が発生し、割れや剥離の原因になるためです。
セラミックの結晶構造と熱膨張
セラミックは結晶構造や添加成分により、熱膨張係数だけでなく熱伝導率、強度、耐熱衝撃性も変わります。
アルミナは絶縁性、硬さ、耐摩耗性のバランスがよく、幅広い工業分野で使われる代表的なセラミックです。
ジルコニアはアルミナより熱膨張係数がやや大きい一方で、高い靭性を持ちます。
窒化ケイ素や炭化ケイ素は低膨張かつ高い耐熱性を備えるため、急加熱や急冷が想定される部品で有力な候補となります。
耐熱衝撃性は熱膨張係数だけで決まりません。
熱伝導率、弾性率、破壊靭性、形状、表面状態も影響するため、総合評価が必要です。
低膨張のセラミックでも、形状が急変する箇所や鋭い角部には熱応力が集中しやすくなります。
材料選定と同時に、肉厚差を小さくし、角部に丸みを設ける設計も検討しましょう。
耐熱衝撃性と接合部の設計
高温から低温へ急に移る環境では、部材内部に温度差が生じます。
表面だけが先に冷えたり加熱されたりすると、内側との膨張差によって熱応力が発生します。
ガラスやセラミックは引張応力に弱い材料が多いため、表面傷や接合部が破損の起点になりやすい点に注意が必要です。
異種材料の接合では、熱膨張係数の差を小さくするほか、柔軟な中間層を設けて応力を緩和する方法があります。
接着剤を使う場合は、接着剤自身の熱膨張、ガラス転移温度、硬化収縮、耐熱性まで確認しましょう。
係数が近い組み合わせでも、温度範囲が広ければ応力は蓄積します。
樹脂と複合材料の熱膨張特性
続いては樹脂と複合材料の熱膨張特性を確認していきます。
汎用樹脂とエンジニアリングプラスチック
樹脂は金属やセラミックよりも熱膨張係数が大きい材料が多く、温度による寸法変化が設計上の課題になりがちです。
ポリエチレンやポリプロピレンは、軽量で耐薬品性にも優れますが、温度が上がると伸びやすい特性があります。
ポリカーボネート、ABS、POM、PBTなどのエンジニアリングプラスチックは、用途に応じた強度や耐熱性を得やすい一方、グレード差が大きい点が特徴です。
結晶性樹脂では成形収縮や後収縮も関係するため、熱膨張係数だけでは最終寸法を判断しにくいことがあります。
| 樹脂材料 | 線膨張係数の目安 | 温度設計での注意点 |
|---|---|---|
| PE | 100から200×10-6/K | 高温での剛性低下と大きな寸法変化 |
| PP | 100から180×10-6/K | 成形方向と結晶化度の影響 |
| PVC | 50から80×10-6/K | 配管長さと施工温度の管理 |
| ABS | 70から100×10-6/K | 外観部品の反りと金属インサート部 |
| PC | 60から70×10-6/K | 透明部品の熱応力とクラック |
| POM | 80から120×10-6/K | 摺動部のすき間変化 |
| PBT | 60から100×10-6/K | 強化材の有無による差 |
| PEEK | 40から60×10-6/K | 高温環境での長期安定性 |
樹脂部品は温度だけでなく、荷重と時間の影響も受けます。
高温下で荷重が続くとクリープ変形が進むため、短時間の熱膨張計算だけでは不十分な場合があります。
ガラス繊維強化樹脂の異方性
ガラス繊維を配合した樹脂は、無充填樹脂よりも熱膨張を抑えやすいという利点があります。
とくに繊維の配向方向では、ガラス繊維の低い熱膨張係数が効き、金属に近い寸法安定性が得られることもあります。
しかし射出成形では、樹脂の流れによって繊維が並ぶため、流れ方向と直角方向で収縮や膨張が異なります。
この異方性は反り、ねじれ、穴位置ずれの原因になります。
金型設計ではゲート位置、肉厚、リブ配置を検討し、必要に応じて流動解析を行うことが有効です。
繊維強化樹脂では、カタログに記載された流れ方向と直角方向の係数を分けて使います。
一つの平均値だけで筐体や長尺部品を評価すると、実際の反りを見誤るおそれがあります。
樹脂と金属を組み合わせる際の対策
樹脂筐体に金属ねじ、金属シャフト、アルミニウム製ヒートシンクなどを組み込む構造は多く見られます。
このとき樹脂と金属の熱膨張係数差により、温度サイクルのたびに接合部へ負担がかかります。
締結部では締付力の低下、インサート周辺ではクラック、摺動部ではクリアランス変化が起きる可能性があります。
対策としては、長穴で変位を逃がす、ばね要素を入れる、柔軟なシール材を用いる、金属インサート形状を工夫する方法が考えられます。
強く固定しすぎない設計が、熱膨張対策として有効な場合があります。
ただし気密性、耐振動性、位置精度との両立が必要なため、用途に応じた検証が欠かせません。
異種材料の組み合わせと熱応力
続いては異種材料の組み合わせと熱応力を確認していきます。
熱膨張係数差による応力発生
異なる材料を接着、ねじ止め、ろう付け、圧入などで拘束すると、それぞれが自由に伸び縮みできなくなります。
その結果、温度変化に応じて内部応力が発生します。
たとえばアルミニウムとガラスを長い距離で強固に固定すると、加熱時にはアルミニウムの方が大きく伸びようとします。
この差が逃げられない構造では、ガラス側に大きな応力が加わるおそれがあります。
接着界面の剥離、はんだ接合部の疲労、封止樹脂の割れなども、熱膨張係数差が関係する代表的な不具合です。
異種材料を接合する設計では、熱膨張係数の差だけでなく、部品長さと温度サイクル回数を必ず確認しましょう。
係数差が小さくても、長尺部品や繰り返し加熱では影響が大きくなります。
電子部品と基板の信頼性
電子機器では、シリコンチップ、はんだ、銅配線、基板、封止樹脂など、熱膨張係数の異なる材料が積層されています。
通電による自己発熱や周囲温度の変動により、各層で膨張量が異なるため、繰り返し応力が生じます。
プリント基板の面内方向の熱膨張係数は、ガラスクロスの影響を受けます。
一方で板厚方向は樹脂成分の影響が大きく、温度上昇時の膨張が大きくなりやすい点が課題です。
そのため、はんだ接合部、スルーホール、BGA実装部では熱サイクル試験を通じた信頼性評価が行われます。
電子部品の故障対策では、材料単体の数値より積層構造全体の変形を見ることが重要です。
設計段階で取り入れたい逃げ構造
熱膨張を完全になくすことは難しいため、変位を許容する構造を採用する考え方が実務的です。
代表例として、片側固定と片側スライド、長穴、伸縮継手、たわみ部、フローティング構造が挙げられます。
配管では温度上昇による伸びを見込んでループ管やベローズを配置する場合があります。
大型パネルでは、固定点を限定し、ほかの箇所はスライドを許容することで反りや破損を抑えやすくなります。
接着で一体化する場合には、低弾性の接着剤や厚みを持たせた接着層により、応力を分散させる手法もあります。
ただし、柔らかい材料を使うと位置決め精度や耐久性に影響するため、試作評価での確認が必要でしょう。
熱膨張係数の測定と規格
続いては熱膨張係数の測定と規格を確認していきます。
熱機械分析による測定
固体材料の熱膨張係数を測定する代表的な方法に、熱機械分析があります。
試験片を加熱または冷却しながら、押し棒などを使って長さの変化を連続的に測定する方法です。
温度と変位の関係をグラフ化することで、指定温度範囲における平均線膨張係数や瞬間的な膨張挙動を求められます。
樹脂ではガラス転移温度付近で傾きが変化することがあり、使用温度域の設定に役立ちます。
セラミックやガラスでは、焼成条件や組成の違いによる特性差を把握する手段として利用されます。
測定条件による数値の違い
熱膨張係数は温度に対して常に一定とは限りません。
特に樹脂では、低温域と高温域で数値が大きく異なることがあります。
金属でも相変態や組織変化が起きる温度域では、単純な直線関係から外れる場合があります。
測定方向、昇温速度、試料寸法、荷重、雰囲気も結果に影響する要素です。
カタログ値を比較する際は、係数の数字だけでなく、測定温度範囲が同じかどうかを確認しましょう。
20℃から100℃の平均値と、100℃から200℃の平均値は同じ材料でも異なることがあります。
規格と技術資料の確認ポイント
熱膨張係数に関する試験方法には、JISやISO、ASTMなどの規格があります。
規格は測定装置、試験片、昇温条件、計算方法などの共通ルールを定め、データ比較の信頼性を高める役割を持ちます。
材料メーカーの技術資料を見る際は、代表値なのか保証値なのか、どの規格に沿った測定なのかを確認することが大切です。
また、難燃グレード、フィラー配合量、色、再生材の配合などによって物性が変わる場合もあります。
量産品に適用する場合は、受入検査の項目やロット間ばらつきも含めて、供給先と仕様をすり合わせると安心です。
熱膨張係数一覧の活用に関するまとめ
熱膨張係数は、温度変化による材料の寸法変化を予測するための基本的な物性値です。
石英ガラスやインバーは低膨張であり、アルミニウムや一般的な樹脂は比較的大きく伸び縮みします。
ただし、一覧表の数値はあくまで代表値であり、温度範囲、材料グレード、配向、吸湿、測定方法によって変化します。
設計では係数の大小だけではなく、部品長さ、温度差、固定条件を組み合わせて評価することが重要です。
異種材料を接合する場合は、熱応力による割れ、剥離、反り、締結力低下を想定し、長穴や柔軟な中間層などで変位を逃がす工夫を検討しましょう。
精度が求められる製品では、材料メーカーの最新技術資料と実使用条件に近い試験結果を照合し、必要に応じて試作評価を行うことが確実です。