
SUS304の引張強度とは?ステンレス鋼の特性と数値の見方を解説!
SUS304は、厨房機器、建築金物、配管部材、食品設備など幅広い用途で採用される代表的なステンレス鋼です。
材料選定や図面確認では引張強度の数値に目が向きますが、数値だけを比べても適切な判断につながらない場合があります。
板材か棒材か、焼なまし材か冷間加工材かによって性質は変わるため、規格、寸法、加工履歴まで確認することが大切です。
この記事ではSUS304の引張強度を中心に、耐力、伸び、硬さ、腐食環境との関係、数値を確認する際の注意点まで分かりやすく紹介します。
SUS304の引張強度と基本的な数値
それではまずSUS304の引張強度と、数値を見る際の基本について解説していきます。
SUS304の引張強度の目安
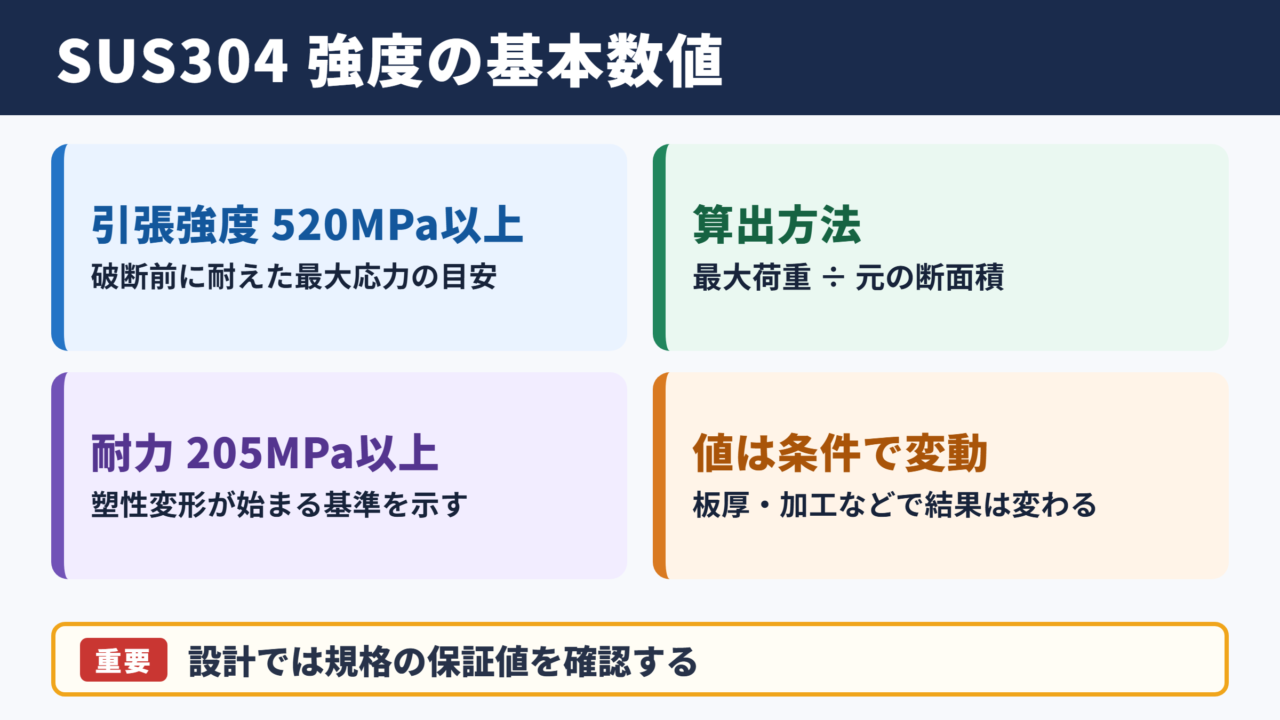
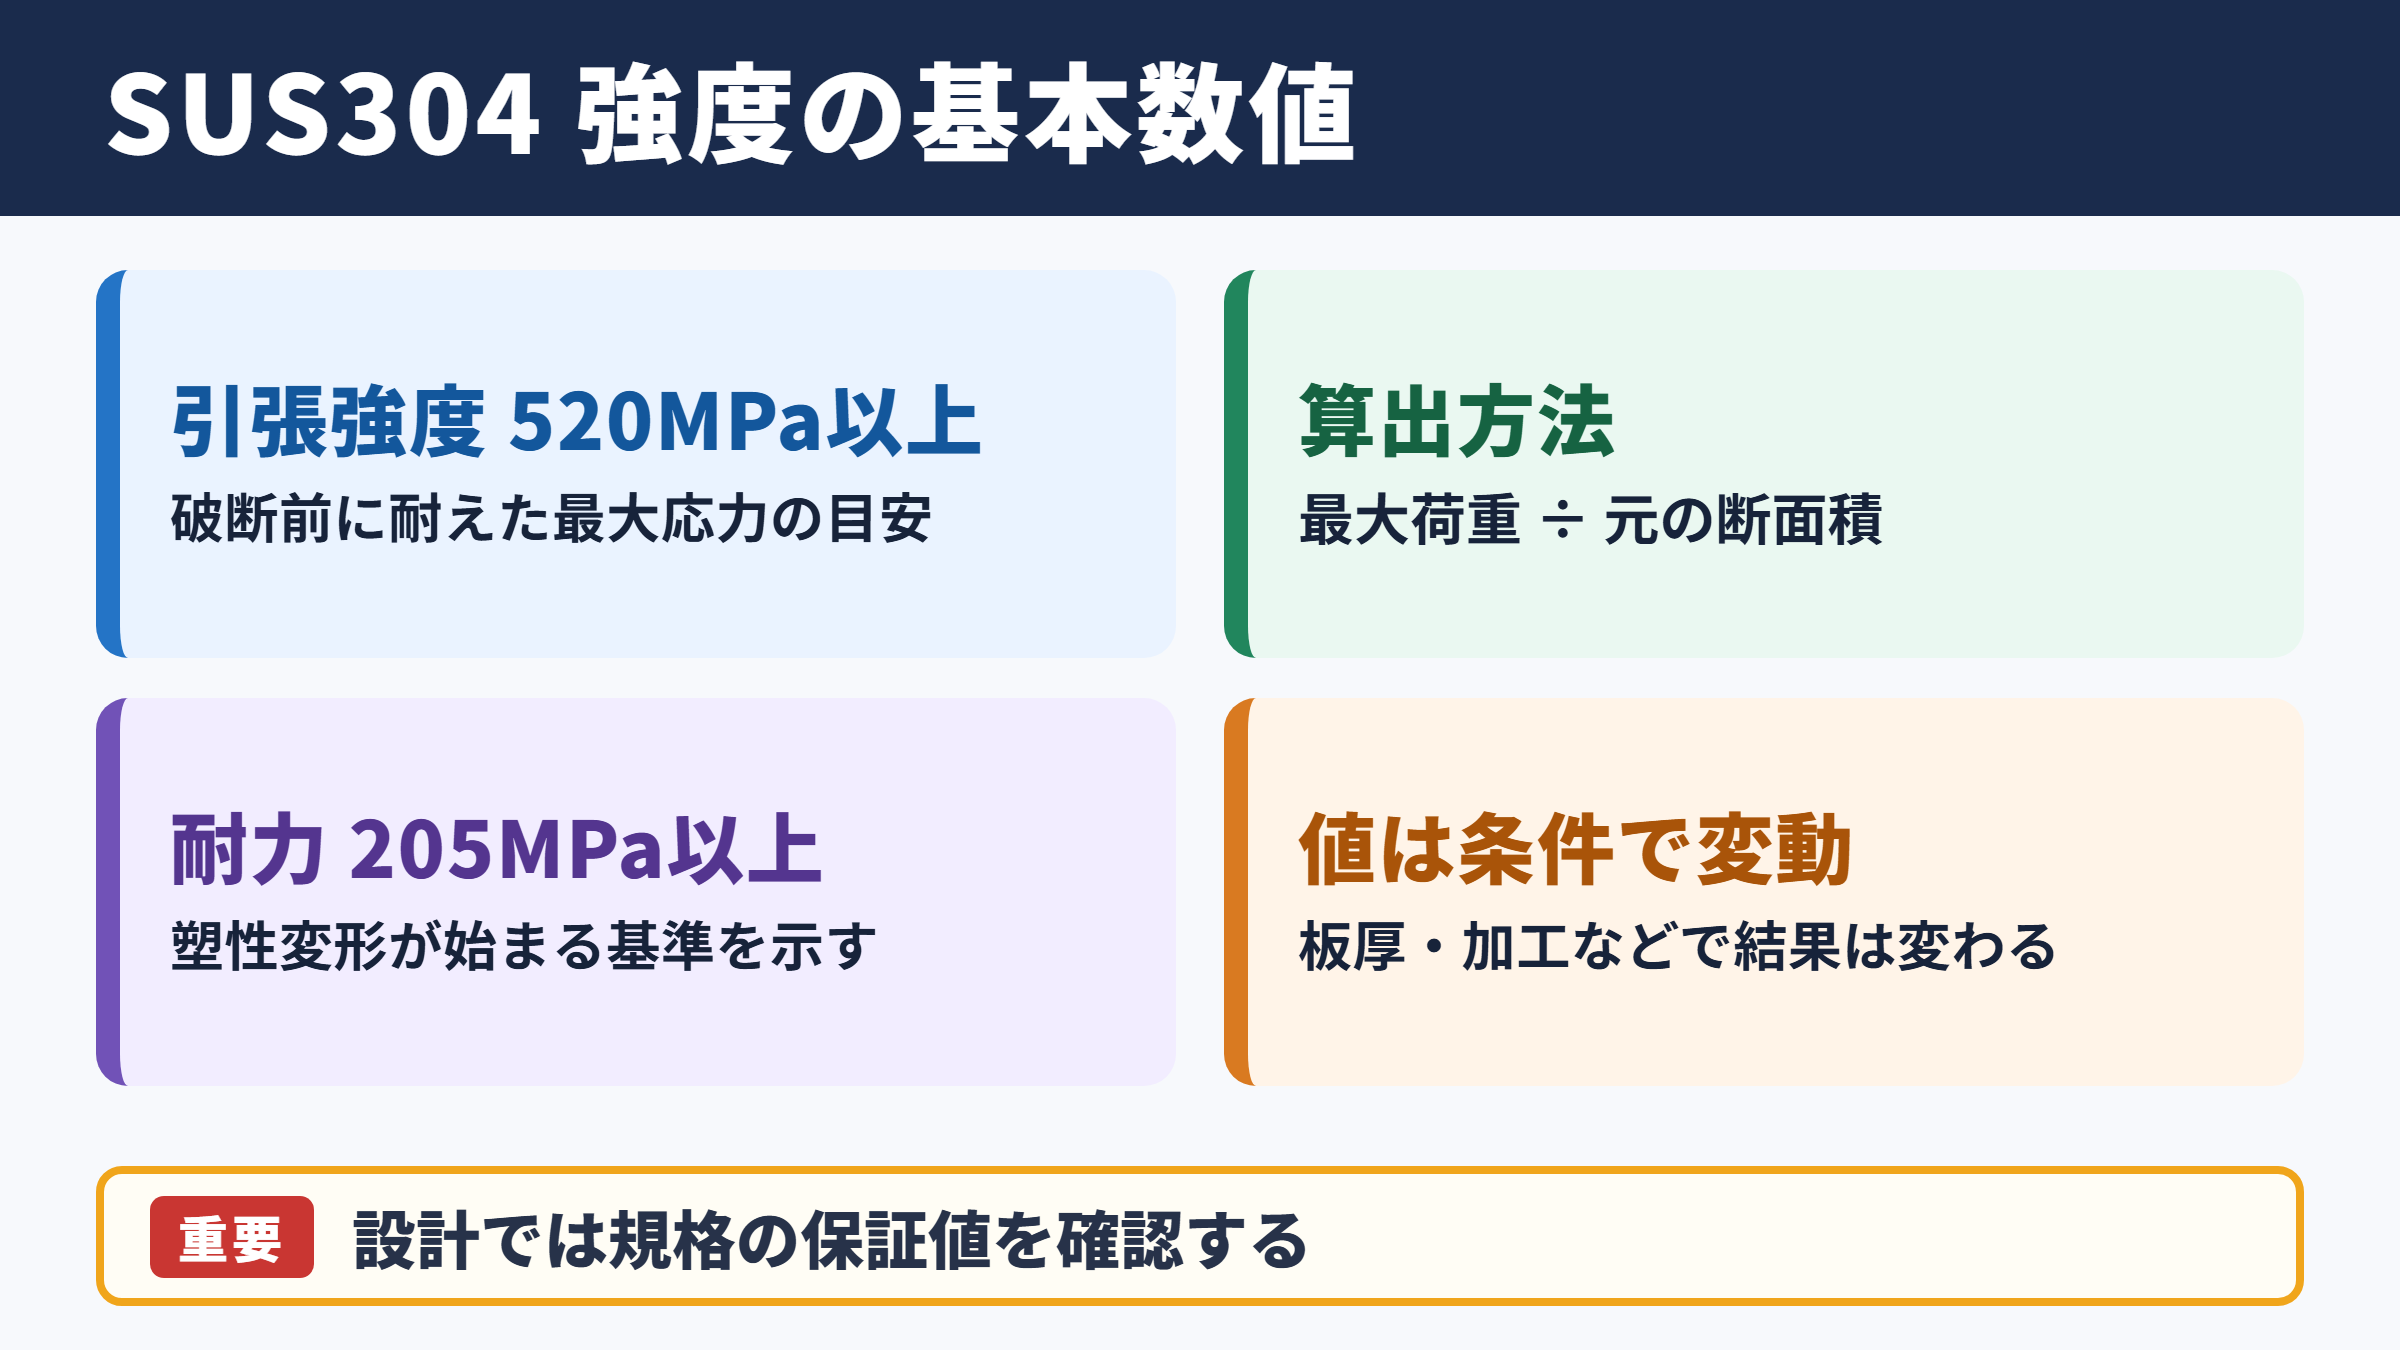
SUS304の引張強度は、一般的な規格上ではおおむね520MPa以上が目安とされています。
MPaは材料にどの程度の引っ張る力が加わっても耐えられるかを示す単位で、メガパスカルと読みます。
引張試験では試験片を両側から引っ張り、破断するまでに加わった最大荷重を断面積で割って引張強度を求めます。
引張強度の考え方
引張強度 = 試験中に記録された最大荷重 ÷ 試験片の元の断面積
たとえば断面積が100平方ミリメートルの試験片に52,000Nの最大荷重が加わった場合、引張強度は520MPaとなります。
ただし、520MPaという値はすべてのSUS304製品が同じ値を示すという意味ではありません。
実際の材料では、板厚、圧延方向、熱処理、表面仕上げ、冷間加工の程度によって試験結果が変化します。
設計で安全率を考慮する場面では、材料カタログに掲載された代表値だけでなく、該当する規格の保証値を確認する必要があります。
耐力と引張強度の違い
引張強度と混同されやすい数値に耐力があります。
耐力は、荷重を取り除いても元の形に完全には戻らない変形が始まる基準を示す値です。
SUS304では、0.2パーセント耐力が205MPa以上とされることが多く、引張強度より低い値になります。
構造物や機械部品の設計では、破断する限界よりも前に大きく変形しないことが重要なため、耐力を重視するケースも少なくありません。
引張強度は最終的な破断への強さを示し、耐力は実用上の変形限界を考える目安になると理解すると整理しやすいでしょう。
| 項目 | 一般的な目安 | 数値が示す内容 |
|---|---|---|
| 0.2パーセント耐力 | 205MPa以上 | 塑性変形が始まる基準 |
| 引張強度 | 520MPa以上 | 破断前に耐えた最大応力 |
| 伸び | 40パーセント以上 | 破断までの変形しやすさ |
| 硬さ | 製造状態で変動 | 表面のへこみにくさ |
表の数値は代表的な条件での理解に役立つ目安であり、購入材の保証内容そのものではありません。
数値を単独で判断しない重要性
材料の強さを比較する際に、引張強度だけで優劣を決めると見落としが生まれます。
たとえば高い引張強度を持つ材料でも、曲げ加工で割れやすい場合や、溶接後に性能が変化する場合があります。
SUS304は強度だけでなく、成形性、溶接性、耐食性のバランスに優れた材料として使われています。
必要な性能を用途ごとに分けて確認することが、材料選定では欠かせません。
引張強度は材料の性能を判断する重要な指標ですが、耐力、伸び、使用温度、腐食環境、加工方法と合わせて評価する必要があります。
たとえば手すりや架台では荷重に対する耐力が重視され、深絞り加工を行う製品では伸びや加工硬化の特性が重要になります。
屋外設備や食品製造ラインでは、洗浄剤、塩分、水分に対する耐食性も見逃せない条件です。
SUS304の成分と機械的性質
続いてはSUS304を構成する成分と、機械的性質の関係を確認していきます。
クロムとニッケルによる耐食性
SUS304はクロムとニッケルを主な合金元素として含むオーステナイト系ステンレス鋼です。
クロムは表面に不動態皮膜と呼ばれる薄い保護膜をつくり、さびの進行を抑える働きを担います。
ニッケルは組織を安定させ、優れた靭性や加工性につながる重要な成分です。
この成分構成により、SUS304は一般的な鉄鋼材料と比べて湿気や水に対する耐食性を得やすくなっています。
ただし、ステンレス鋼は一切さびない材料ではありません。
海岸地域、融雪剤が付着する場所、塩素系洗浄剤を使う設備では、孔食や応力腐食割れへの配慮が必要になることがあります。
オーステナイト系ステンレス鋼の特徴
SUS304の常温組織は主にオーステナイトであり、非磁性に近い性質を持つことが特徴です。
しかし、曲げ、絞り、プレス、研削などの冷間加工を強く加えると、一部が加工誘起マルテンサイトへ変化して磁性を帯びる場合があります。
磁石が付くかどうかだけでは、SUS304かどうかを正確に判定できません。
また、冷間加工を受けた部分では硬さや引張強度が上がる一方、伸びは小さくなる傾向があります。
この変化は加工硬化と呼ばれ、薄板を成形する際にはメリットにも注意点にもなります。
冷間加工後の変化の例
引張強度は上がりやすくなります。
耐力も上昇しやすくなります。
一方で延性が低下するため、さらに厳しい曲げや絞りを加えると割れのリスクが高まることがあります。
伸びと靭性の見方
SUS304の性能を語るうえで、伸びは非常に重要な数値です。
伸びとは、試験片が破断するまでにどれだけ長くなったかを百分率で表したものです。
一般的なSUS304では40パーセント以上の伸びが目安とされ、比較的大きな変形に耐えやすい材料といえます。
引張強度が高くても伸びが極端に小さい材料では、加工時や衝撃時に急な破断が起きやすくなることがあります。
強度と伸びの両方を見ることで、単なる硬い材料なのか、粘り強く変形できる材料なのかを判断しやすくなります。
厨房用シンク、容器、カバー、装飾パネルなどでSUS304が多く使われる背景には、この成形性と耐食性の両立があります。
規格別に異なるSUS304の強度
続いては規格ごとに確認したいSUS304の強度条件について見ていきます。
板材における規格と板厚の影響
SUS304の薄板や厚板を扱う場合は、JIS G 4304などの規格が確認の基準になります。
板材の機械的性質は板厚の区分によって要求値が異なることがあり、薄い板と厚い板を同じ条件で比較することはできません。
板厚が変われば圧延条件や組織の状態も変化し、引張試験の結果にも差が生じます。
見積書やミルシートでは、材質名だけでなく、板厚、調質記号、仕上げ記号、規格番号を確認することが大切です。
特に設計図面にSUS304とだけ記載されている場合、必要な強度、表面仕上げ、板厚公差まで明確になっているか見直すと安心でしょう。
棒材と線材における確認事項
丸棒、六角棒、角棒などの形状では、板材とは別の規格や条件が適用されます。
棒材は切削加工用、鍛造用、軸材用など用途が広く、直径や供給状態によって求められる性能が変わります。
線材では、ばね、金網、ワイヤー、締結部品などに使われるため、引張強度を高めた材料が選ばれることもあります。
同じSUS304表記でも、冷間引抜きされた線材は焼なまし状態の板材より高い引張強度を示す場合があります。
材料名と製品形状を必ずセットで確認することが、数値の読み違いを防ぐ基本です。
| 製品形状 | 確認したい項目 | 注意点 |
|---|---|---|
| 薄板 | 板厚、表面仕上げ、調質 | 成形性と加工硬化を確認 |
| 厚板 | 板厚区分、溶接条件 | 熱影響部の性能にも配慮 |
| 丸棒 | 直径、公差、熱処理状態 | 切削性や芯部の性質を確認 |
| 線材 | 線径、引抜き状態、ばね性 | 高強度化により伸びが変化 |
ミルシートで確認する項目
ミルシートは材料メーカーが発行する検査証明書であり、化学成分や機械的性質を確認するための重要な書類です。
引張強度だけではなく、耐力、伸び、硬さ、ヒートナンバー、規格、寸法などが記載されているかを見ます。
発注した材料とミルシートのヒートナンバーが一致しているか確認すれば、材料のトレーサビリティを確保しやすくなります。
図面や発注書にSUS304とだけ記載するのではなく、形状、寸法、規格、仕上げ、必要性能を明記すると、現場での認識違いを減らせます。
強度保証が必要な部品では、材料証明書の提出条件や検査方法を契約前に決めておくとスムーズです。
とくに建築部材、圧力設備、医療機器関連部品などでは、書類の管理が品質管理の一部になります。
加工によって変化する引張強度
続いては加工工程によって変わるSUS304の引張強度について確認していきます。
冷間加工による加工硬化
SUS304は冷間で曲げたり、引き抜いたり、圧延したりすると加工硬化しやすい材料です。
加工硬化とは、塑性変形を受けた材料の内部で転位が増え、変形しにくい状態になる現象を指します。
その結果として耐力や引張強度が上昇し、硬さも高くなります。
一方で伸びは低下するため、加工を重ねるほど次の成形が難しくなる可能性があります。
深絞り加工や複雑な曲げ加工では、途中で焼なましを行って加工性を回復させる方法が選ばれることもあります。
強度を上げる加工と、成形しやすくする処理は両立しにくいため、工程設計では目的の優先順位を決める必要があります。
焼なましによる性質の回復
焼なましは、加熱と冷却によって加工硬化した組織を整え、延性を回復させる熱処理です。
SUS304では固溶化熱処理と呼ばれる処理が行われることもあり、耐食性や組織の安定化を考えるうえで重要になります。
適切な熱処理を行った材料は、冷間加工によって失われた伸びを取り戻しやすくなります。
ただし、熱処理の温度管理や冷却条件が不適切であれば、表面の酸化、変色、寸法変化、耐食性低下などの問題が生じることがあります。
加工工程を考える際の例
大きな絞り加工を行う製品では、一次成形後に焼なましを実施し、その後に二次成形を行う方法があります。
この工程により割れを抑えやすくなりますが、熱処理費用や酸洗いなどの後処理も検討対象になります。
溶接部と熱影響部の注意点
SUS304は溶接性に優れていますが、溶接部とその周辺では熱による組織変化や残留応力が発生します。
溶接後の強度を考える場合、母材の引張強度だけを基準にするのではなく、溶接方法、溶加材、入熱量、継手形状を考慮する必要があります。
高温に長くさらされる条件では、粒界付近に炭化物が析出して耐食性が低下する鋭敏化にも注意が必要です。
耐粒界腐食性が求められる用途では、低炭素タイプのSUS304Lを検討する場面もあります。
溶接焼けをそのまま放置すると、表面の不動態皮膜が十分に形成されず、局部腐食の原因になることがあります。
酸洗い、不動態化処理、研磨などの適切な後処理を行うことで、耐食性の回復につながるでしょう。
SUS304と他のステンレス鋼の比較
続いては他の代表的なステンレス鋼と比較しながら、SUS304の位置づけを確認していきます。
SUS430との違い
SUS430はクロム系のフェライト系ステンレス鋼であり、SUS304よりニッケルの使用量が少ない材料です。
比較的コストを抑えやすく、家電製品、内装材、厨房機器の一部などで使われます。
一方、耐食性や成形性、低温靭性ではSUS304が有利になるケースがあります。
SUS430は磁石が付きやすく、SUS304は通常状態では磁石が付きにくいという違いもあります。
ただし前述の通り、SUS304も加工部では磁性を帯びることがあるため、磁石だけで材質を断定することは避けるべきです。
SUS316との違い
SUS316はSUS304にモリブデンを加えたステンレス鋼であり、塩化物環境に対する耐食性がより高い材料です。
海水が飛散する場所、沿岸設備、薬品設備、プール周辺、化学プラントなどではSUS316が選ばれることがあります。
引張強度の数値だけを見るとSUS304と大きな違いがない場合もありますが、耐食性の差が材料選定を左右します。
塩分や塩素を含む環境では、強度より耐孔食性を優先する判断が必要になることがあります。
| 材質 | 主な特徴 | 向いている用途 |
|---|---|---|
| SUS304 | 耐食性、加工性、汎用性のバランス | 厨房設備、建材、一般機械部品 |
| SUS304L | 低炭素で溶接後の耐食性に配慮 | 溶接構造物、配管、タンク |
| SUS316 | モリブデン添加による耐食性 | 沿岸設備、薬品設備、医療周辺 |
| SUS430 | フェライト系で比較的低コスト | 内装材、家電、軽度の腐食環境 |
材料選定で優先する条件
材料選定では、最初に使用環境を整理することが重要です。
屋内か屋外か、水がかかるか、塩分が付着するか、洗浄剤を使うか、温度変化が大きいかによって、必要な材質は変わります。
次に荷重条件、加工方法、溶接の有無、外観品質、予算、調達性を確認します。
必要以上に高価な材質を選べば安心とは限らず、加工性や納期を含めた総合的な判断が求められます。
SUS304は多くの用途に対応できる優れた汎用材ですが、塩化物環境や厳しい薬品環境では、使用条件に合わせてSUS316や別材料を検討することが重要です。
SUS304の引張強度に関するまとめ
ここまでSUS304の引張強度と、ステンレス鋼の特性、数値を確認する際の考え方を整理してきました。
SUS304の引張強度は一般的に520MPa以上が目安となり、0.2パーセント耐力は205MPa以上、伸びは40パーセント以上とされることが多い材料です。
ただし、これらの数値は板材、棒材、線材といった形状や、板厚、規格、熱処理、冷間加工の条件で変化します。
引張強度だけで材料の適性を決めないことが、SUS304を正しく扱うための大切なポイントです。
設計では耐力と安全率を確認し、加工では伸びと加工硬化を考え、腐食環境ではクロム、ニッケル、モリブデンを含む材質ごとの違いを見極める必要があります。
ミルシートや規格表で材料の状態を確認し、必要な性能を発注条件に具体的に記載すれば、品質トラブルの予防にもつながります。
SUS304の特性を数値と用途の両面から理解し、目的に合った材料選定へ役立ててみてください。